


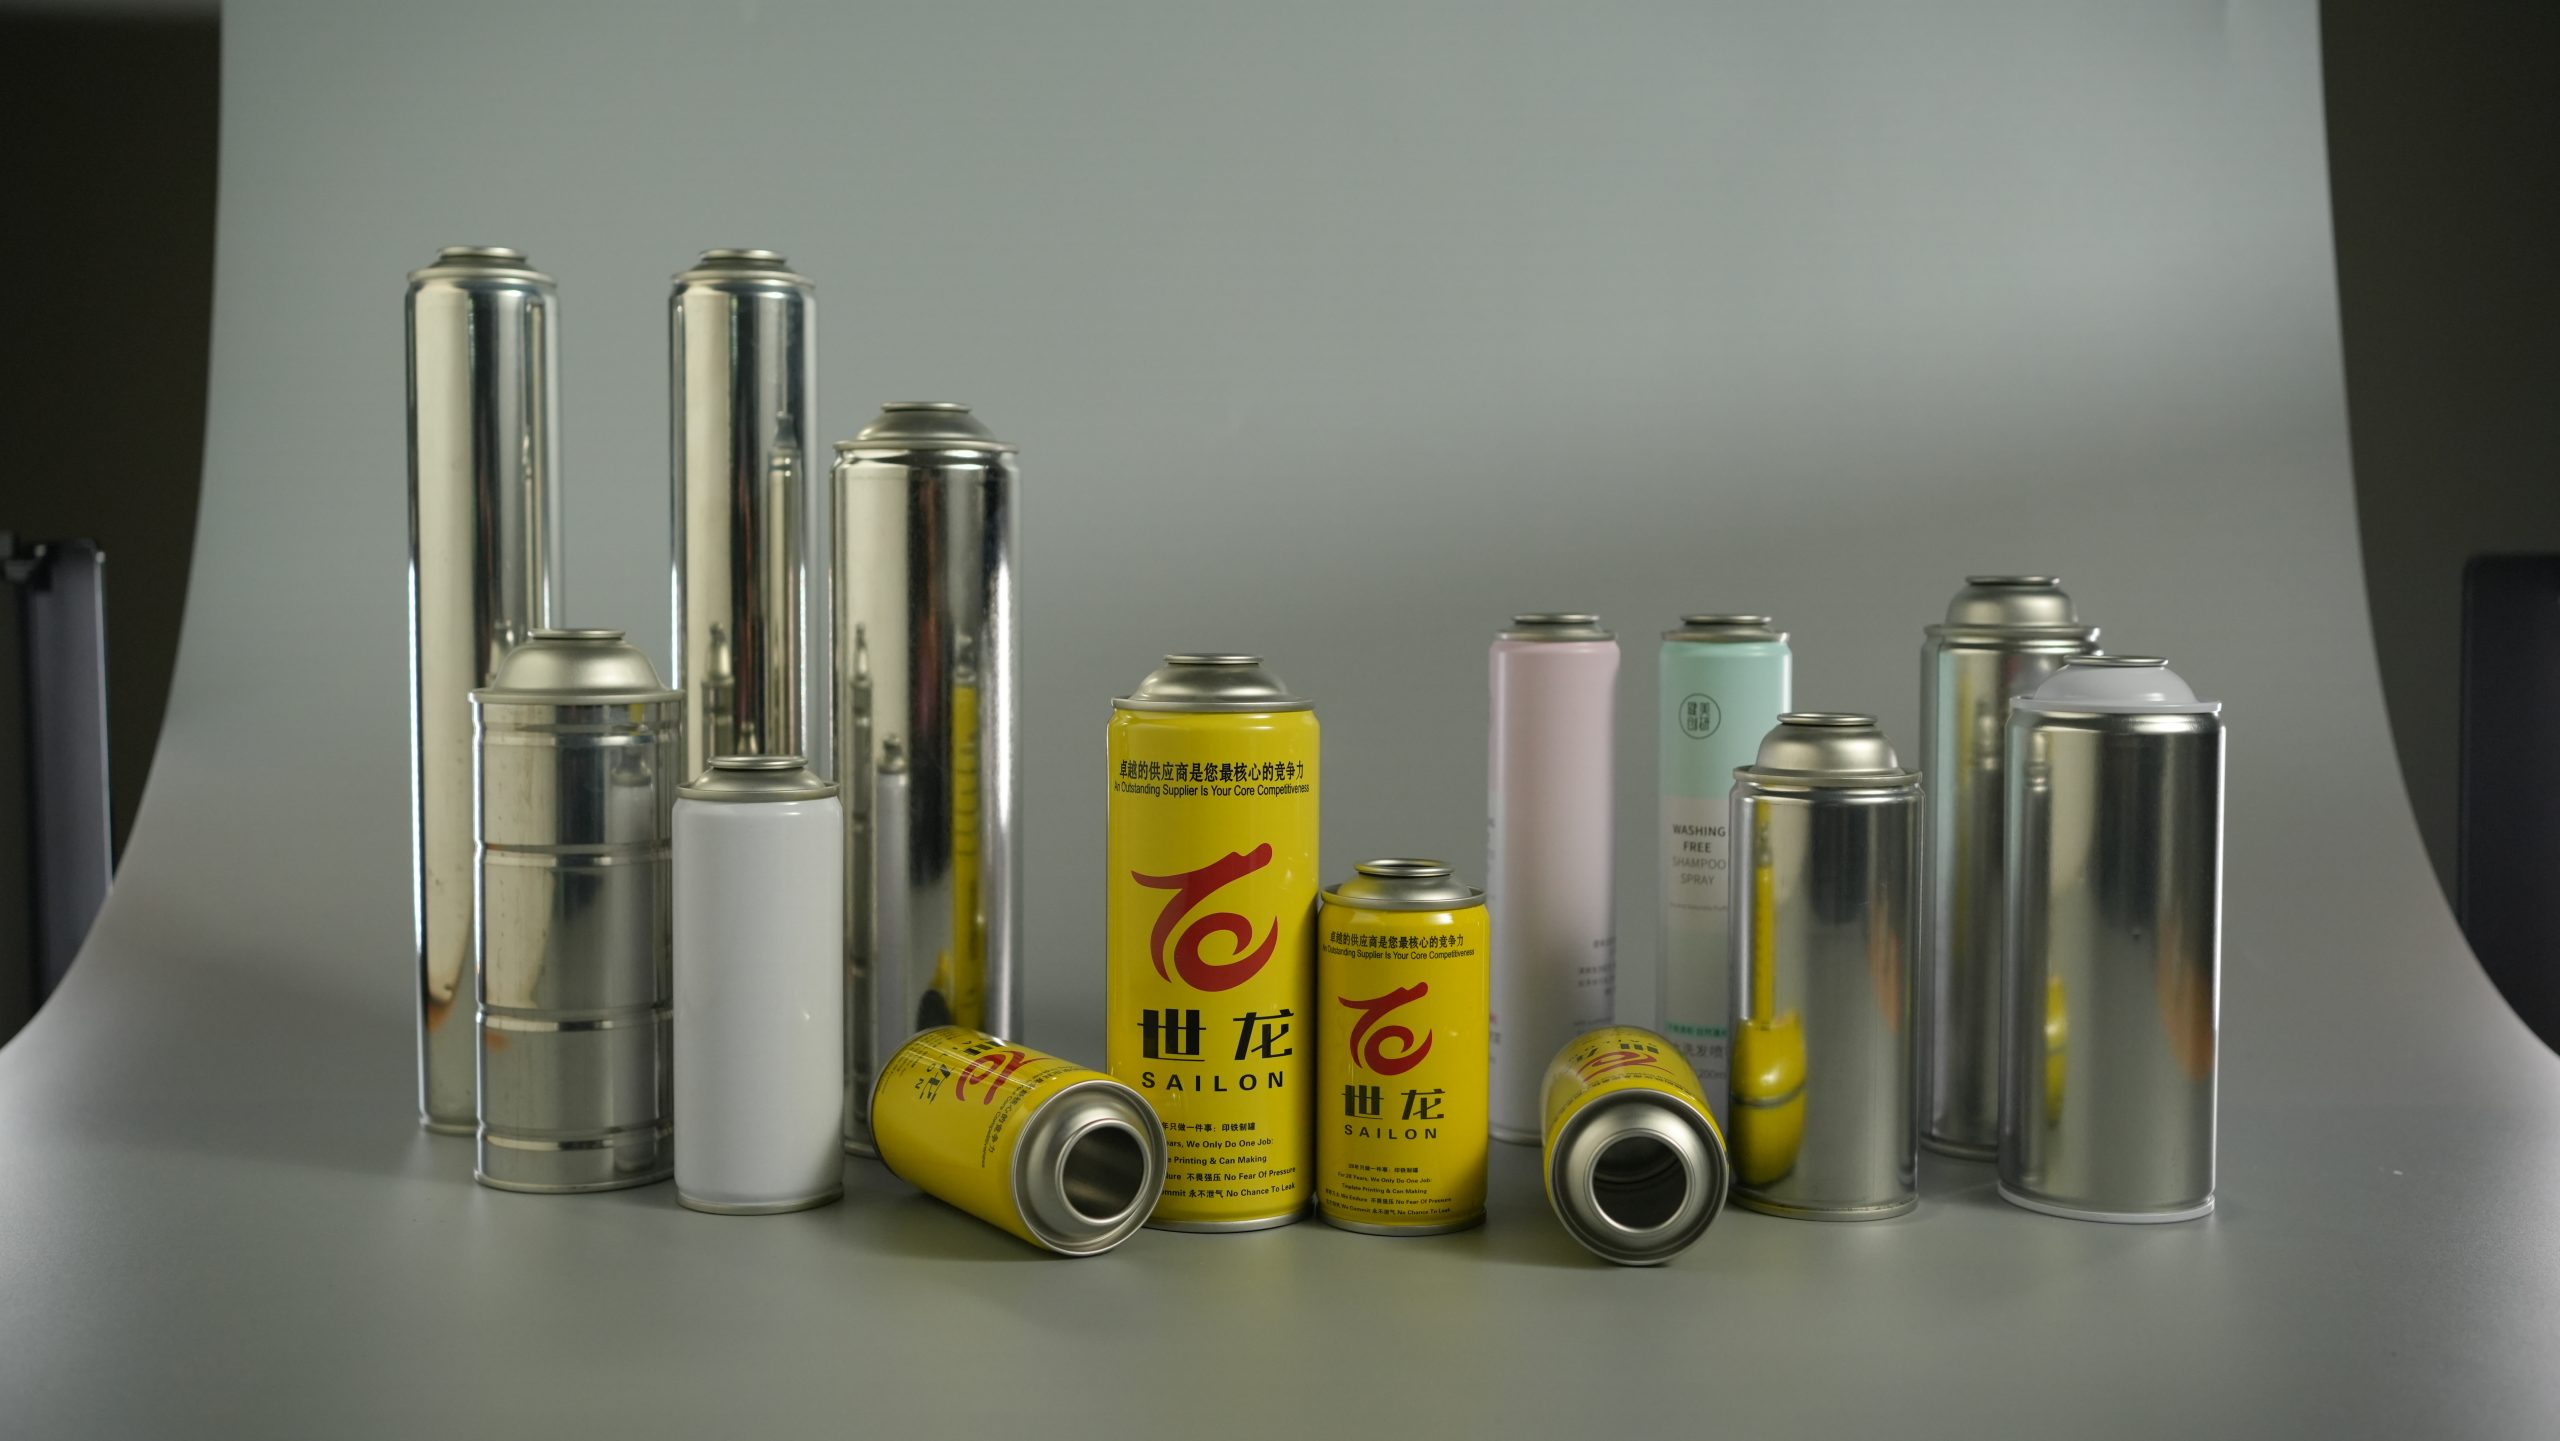
エアゾール包装材の製造分野では、ブリキ缶推進剤の適応と切り離すことはできません。ガス媒体が異なると、スプレーの霧化効果が変わるだけでなく、カスタム エアゾール ブリキ缶の壁厚標準、内部コーティングの配合、バルブ シーリング コンポーネントの選択も直接決まります。 SAILON はエアゾール缶の研究開発と生産に長年深く携わり、実際の作業条件の事例を数多く扱ってきました。多くのメーカーは、外観と容量のみに焦点を当てており、タンクの変形、界面の漏れ、推進剤の物理的特性によって引き起こされる貯蔵寿命の短縮などの隠れた製造上のトラブルを無視しています。
ガス推進剤は主に液化と圧縮のカテゴリーに分類されます。 LPGやDMEは室温で気液が共存する液化ガスに属しますが、圧縮空気や窒素は定圧の圧縮ガスです。物理的特性の本質的な違いにより、ブリキ缶の工学設計にまったく異なる技術的閾値が設定されます。液化ガスは圧力変動が少なく、タンク内の飽和蒸気圧を長期間安定して維持できます。内部の材料が消耗すると、圧縮空気の圧力が急激に低下します。圧力変化が繰り返されると、缶本体の金属材料が継続的に引っ張られるため、タンクの耐疲労変形能力に対する要求がさらに高まります。
【コア選択ロジックのクイックプレビュー】
- LPG ソリューション: コスト効率を重視し、壁厚 0.19 ~ 0.20 mm + ニトリルゴムガスケット。従来の日常的な化学薬品や自動車メンテナンスのブリキ缶に適しています。
- DME ソリューション: 化学的適合性を重視し、壁厚 0.20 ~ 0.21 mm + エポキシ フェノール二層内部コーティング + バイトン ガスケット、DME 専用ブリキ缶用にカスタマイズされています。
- 圧縮空気ソリューション: 機械的強度を重視し、0.22 mm + 肉厚 + 高強度ドーム底部構造 + 耐高圧バルブ、高圧圧縮空気エアゾール缶に適しています。
各種推進薬とブリキ缶肉厚の適応基準
缶の壁の厚さはオプションのパラメータではありません。ブリキ缶の中飽和蒸気圧、耐薬品性、破裂限界圧力、カール強化技術などと合わせて総合的に判断する必要があります。現在業界で一般的に使用されている冷間圧延錫めっき板と三重カーリングシールプロセスでは、さまざまな推進薬に対応する最適な肉厚構成について明確な技術範囲があります。
| 推進剤の種類 | 標準試験温度と圧力 | 推奨缶肉厚 | プロセス強化構成のサポート | 適応したカスタム缶タイプ |
| LPG 液化石油ガス | 25℃ 0.4~0.8MPa | 0.19mm~0.20mm | 単層従来のカーリング、通常のエポキシ内部コーティング | 日常の化学スプレー、自動車メンテナンスのブリキ缶 |
| DMEジメチルエーテル | 25℃ 0.5~0.9MPa | 0.20mm~0.21mm | 二重層エポキシフェノール防食内部コーティング、厚くなったカーリング | DME専用ブリキ缶、工業用溶剤エアゾール缶 |
| 圧縮空気/窒素 | 初期 1.2~1.6MPa 動圧力降下 | 0.22mm以上 | 高強度ドーム底蓋、缶体全体補強 | 高圧圧縮空気エアゾール缶、高圧除塵スプレー缶 |
「自己調整圧力」媒体である LPG、「定容積圧縮」媒体である圧縮空気と比較して、そのパッケージングの最大の課題は、圧力降下の霧化品質への悪影響と、缶本体の引張強度に対する継続的なテストにあります。金属板の静的安定圧力と動的交番圧力に対する耐性は全く異なります。 LPGは圧力が安定しているため缶胴に均一に力がかかるだけですが、圧縮空気は圧力の上昇と下降を繰り返すと金属に微小な変形が蓄積し、時間の経過とともに膨れやカール割れなどの問題が発生します。 SAILONは、新製品の動作条件のシミュレーションテストで、肉厚0.20mmの通常のブリキ缶が連続圧縮空気圧力サイクルテストで数百サイクル後に不可逆的な変形を起こすことを発見しました。厚さを0.22mmに増やし、高強度の底部カバー構造と組み合わせることで、全体的な耐疲労性能が2倍以上に向上しました。
バルブとシールリングの材質適応のポイント
ブリキ缶の耐漏洩性を決定する鍵となるのは、バルブの開口部、バルブ本体の構造、シール用ガスケットの材質です。特にDMEメディウムは分子浸透性、膨潤性が強く、通常のゴムシールでは膨張、軟化して破損、脱落が起こりやすくなります。業界で一般的に使用されるゴム材料の適応の重要なポイントを整理し、迅速に選択できるようにしました。
- ニトリルゴム:LPGや従来の圧縮空気の作業条件にコストパフォーマンスで適していますが、DMEの強い膨潤腐食には耐えられません。
- ネオプレンゴム:耐候性に優れ、高温・低温変化する環境に適し、DME媒体との相溶性が低い
- バイトンゴム:耐薬品性、耐膨潤性に優れたDME専用ブリキ缶の標準シール材
- EPDM ゴム: シールの安定性が良好で、高圧圧縮空気の作業条件に適していますが、液化石油およびガス媒体には適していません。
実際の生産では、多くのメーカーが誤解に陥っています。元のバルブとシール リングの構成を維持したまま、推進剤のみを交換するだけです。 DME の分子透過性は LPG よりもはるかに高くなります。ゴム内部にゆっくりと浸透して分子構造を変化させ、ガスケットの体積を膨張・変形させ、元々密閉されていたタンク口に自然に隙間が生じ、空気漏れが生じます。 SAILON が顧客向けに DME 専用ブリキ缶をカスタマイズする場合、カスタマイズされたバイトンゴム製シーリングコンポーネントと耐溶剤性内部コーティングを同時に適合させ、構造と材料の両方からの漏れリスクを回避します。
業界共通のQ&A
Q1: 推進剤を DME に切り替えた後、元の無傷のブリキ缶が漏れるのはなぜですか?
これは、DME の極性が高く、溶解度が強いためです。一般的なニトリルゴムのDME中での膨潤率は30%以上に達し、気密不良に直結します。同時に、DME は通常の水性内部コーティングを腐食し、缶壁の金属層を徐々に侵食し、長期保管後に内部錆が発生します。バイトンゴムシールに交換し、エポキシフェノール二層内部コーティングにアップグレードするだけで、このような問題を完全に解決できます。 SAILONはDME専用ブリキ缶をカスタマイズする際に、このような隠れた危険を事前に回避します。
Q2:高圧圧縮空気用エアゾール缶と液化ガスブリキ缶の耐圧試験規格の違いは何ですか?
液化ガスは主に静圧耐性試験を採用しており、業界標準の破裂圧力は1.4MPaに達します。圧縮空気缶には動的圧力サイクル老化試験を追加する必要があります。静的破裂圧力が 2.0MPa 以上に達する必要があるだけでなく、長期間繰り返される圧力解放と加圧シナリオをシミュレートして、缶のカールと底蓋の境界面の耐久性を検出します。 SAILON のすべての高圧圧縮空気エアゾール缶は、工場出荷前に複数回の周期的圧力サンプリング検査を完了し、最新の現在の業界テスト仕様に厳密に従っています。
Q3: ブリキ缶の肉厚調達基準をインフレーション圧力を調整することで下げることはできますか?
インフレ圧力を適切に下げると確かにタンクの圧力負荷を減らすことができますが、スプレー霧化効果、ジェット範囲、均一なミスト出力に直接ダメージを与えるため、損失に値しません。より安定した方法は、SAILON 高強度精製ブリキ母材を選択し、標準肉厚範囲内でタンク構造とカーリングプロセスを最適化し、やみくもに板を厚くすることなく、高圧作業条件の安全要件を満たすことです。
エアゾール缶の安全性と耐久性は、単一の部品のコンプライアンスに依存するものではなく、ブリキ缶の壁の厚さ、内部コーティング技術、噴射剤およびバルブ シール システムの全体的な調整によって決まります。 SAILONはあらゆる種類のことに焦点を当てていますカスタムエアゾールブリキ缶、LPG、DME、圧縮空気のさまざまな作業条件に応じて、タンクの壁の厚さ、コーティング配合、バルブ付属品のソリューションを1対1で適合させることができます。さまざまな生産シナリオの実際の使用ニーズに適合し、タンクの変形、漏れ、ソースからの腐食などの一般的な生産上の問題を回避します。