


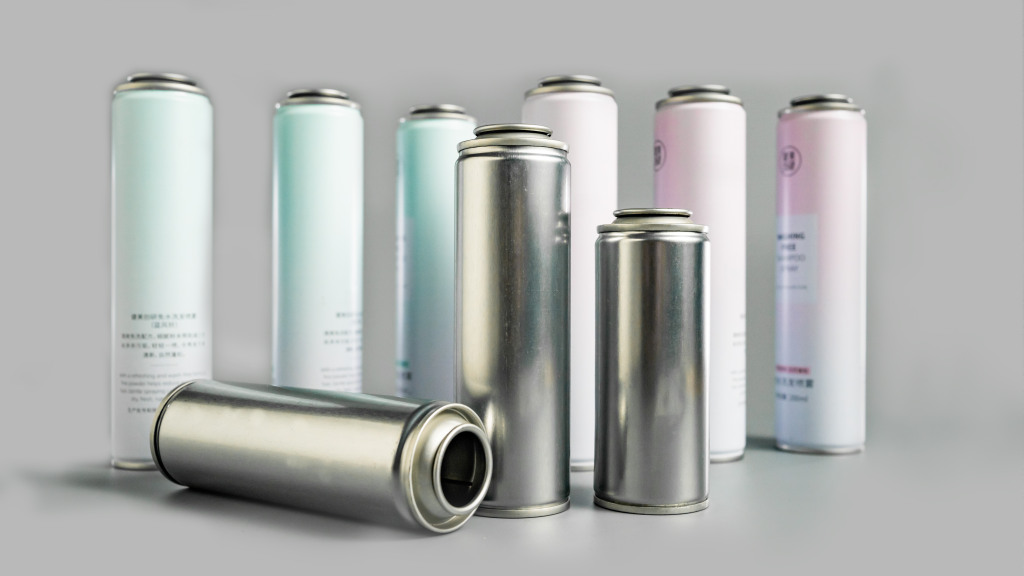
導入
大量生産・加工においては、 ブリキ首付き缶ネッキング工程は、缶体の成形適格率とシール性能を決定する重要な要素です。多くの缶では、ネッキング成形、充填、シール後に、肉厚の不安定、小さなしわ、ネック位置の隠れた亀裂などの問題が徐々に現れます。これらの欠陥は、製品が生産ラインから外れているときに欠陥として現れることはほとんどありませんが、ほとんどは倉庫保管、輸送、最終使用中に発生し、簡単にバッチの廃棄、注文の遅れ、品質の評判の低下につながります。特に近年、軽量化やカスタマイズされた特殊形状缶の需要が高まっており、極薄材料と複雑なネッキング形状の組み合わせにより、多くのメーカーが成形品質が不安定というジレンマに陥っています。
実際、ほとんどの人は亀裂やしわなどの表面欠陥に気づくだけで、問題の根本原因を無視します。これは単一の設備や操作のエラーではなく、材料性能、金型設計、成形パス、肉厚管理などの複数の次元での適応の不均衡です。の生産における長年の経験により、カスタムブリキネックエアゾール缶SAILON の技術チームは、数多くの量産事例を蓄積しており、前工程の最適化と材料の選択によりネッキング欠陥の 90% 以上を回避できることを証明しています。
1. ブリキのネッキング加工におけるシワやクラックの主な原因
ネッキング成形はブリキを強制的に引き伸ばして押し出し成形する加工であり、変形に対する耐故障率が極めて低い金属材料です。パラメータの偏差があると、成形不良が直接発生します。 2026 年に測定された最新の缶加工データと組み合わせて、高周波故障の原因を、材料、プロセス、および原材料の精度をカバーする 3 つの主要な次元に分類します。
1.1 成形変形限界を超える基板伸び不足
二重還元(DR)ブリキは、缶製造の一般的な母材であり、高い硬度と強い押出抵抗を特徴としており、缶の基本的な耐圧要件を満たしています。ただし、この材料には延性が非常に低いという明らかな欠点があり、従来の DR 材料の破断伸びの測定値は 2.2% ~ 3.3% にすぎません。薄肉ブリキのネッキング成形工程では、板に曲げ、収縮、伸張という複数の変形を加える必要があります。超低伸びは大きなラジアンで深いストロークのネッキング加工に適応できず、変形範囲を超えると缶口のR角移行部に隠れた亀裂が発生します。
多くのメーカーは、頻繁なバッチ欠陥の主な原因である浅いまたは深いネッキングや特殊な形状の構造に関係なく、原材料コストを管理するために、すべてのタイプの缶の製造に極薄の DR 材料を一律に採用しています。
1.2 残留応力の蓄積につながる無理な成形パス
成形パスの数は、金属の変形の均一性を直接決定します。従来の生産方式では、迅速な量産を追求するために 3 パスネッキングプロセスが主に採用されており、1 回の成形プロセスで大きな変形範囲を実現します。ブリキは応力を徐々に解放することができず、ネッキング移行部に多量の残留応力が蓄積します。
圧縮成形手順は本当に生産効率を向上させることができるのでしょうか?答えは明らかにノーです。残留応力は缶成形後も解放され続けます。その後の充填圧力、温度差の変化、輸送振動により、フラットネッキング位置にしわや亀裂が徐々に発生し、不良率が大幅に増加し、再加工や廃棄の暗黙のコストが上昇します。
1.3 局部応力集中を引き起こす素材肉厚変動
ブリキ板の初期肉厚精度は、ほとんどのメーカーでは簡単に無視される詳細です。バッチで入ってくるシートの肉厚公差が業界標準範囲の±0.012mmを超える場合、ネッキング金型による圧延および成形後の缶本体の肉厚減少度は完全にアンバランスになります。
肉厚が不均一な缶の場合、首の最も薄い曲げ角度に応力が集中し続けるため、同じバッチ内で無傷の製品もあれば、しわや亀裂が発生する製品もあるのはこのためです。
2. 主流のネッキング工程の比較と材料選定
生産上の課題を解決する特殊形状ブリキネック缶ディープネッキング缶とディープネッキング缶の成形効果を数千回の量産テストを通じて比較し、さまざまな材料の性能上の利点と組み合わせた標準化された選択スキームを整理して、多様なカスタマイズ ニーズの缶生産に適応しました。
| 成形工程 | 適用シート厚さ | 推奨されるブリキ材料 | 平均肉厚減少率 | 量産不良率 | 該当する缶のシナリオ |
|---|---|---|---|---|---|
| 従来の3パスネッキングプロセス | ≤0.17mm | DR 二重縮小ブリキ | 22.68% | 3.11% | 従来の浅くくびれた、シンプルな形状で変形範囲が小さい標準的な丸型エアゾール缶 |
| 6-8 パスプログレッシブネッキングプロセス | 0.15~0.28mm | T4-CA 焼戻し単一還元ブリキ | 11.27% | 0.47% | ディープネッキングブリキ缶、特殊形状のネッククロージング缶、複雑な変形と高精度が要求される薄肉軽量カスタマイズ缶 |
測定データは、多段階プログレッシブネッキングプロセスの顕著な利点を明確に示しています。一つの大きな変形を各工程で微小な成形に分割し、途中で板延性を回復する焼鈍工程と合わせることで、金属応力を最大限に解放することができます。 T4-CA焼き戻しブリキの8.6%伸び率は通常のDR材よりもはるかに高く、あらゆる種類の高難易度のカスタムネッキング要件に完全に適応します。
現在、SAILON は事前に FEA 有限要素シミュレーション技術を採用し、型開きと量産前のネッキング工程全体における缶の応力分布と肉厚変化をシミュレーションし、亀裂やシワのリスクポイントを正確に予測し、設計ソースから量産不良を回避します。
3. ブリキネック缶製造の核となる最適化ポイント
量産の実務経験と合わせて、安定した品質管理を実現ブリキ首付き缶複雑な機器の改造は必要ありません。次の洗練された管理ポイントを実装するだけで済みます。
- オンデマンドで材料をマッチングし、画一的な選択を避ける: DR 材料は標準缶に使用してコストを管理できますが、高延性 T4-CA ブリキはディープネッキング、特殊形状、極薄のカスタマイズされた缶に適しています。
- 金型の遷移構造を最適化し、R角ラジアンを適切に拡大し、ネッキング時の伸び力を低減し、局所的な応力集中の確率を低減します。
- 原料の入庫精度を厳密に管理し、肉厚偏差が大きすぎるシートを入庫前に選別し、肉厚変動による成形不良を原料端から排除します。
- 缶の複雑さに応じて成形パスを調整し、複雑な缶には6パス以上のプログレッシブネッキングを採用し、アニーリング手順で材料の靭性を最適化します。
4. お客様からよくあるご質問
さまざまなカスタムブリキネックエアゾール缶のドッキングと生産において、当社はお客様の最も懸念される核心的な質問を整理し、量産の実際の経験に基づいて正確な回答を提供しました。
【材質Q】 Q1:超薄口缶の量産にはT4-CA材への全面置換が必須ですか?
A: 完全に交換する必要はありません。ネッキングが浅く構造が単純な標準缶の場合、金型フィレットパラメータを最適化し、成形速度を微調整した後でも DR 二重縮小シートを使用できるため、生産コストを効果的に制御できます。延性の高い T4-CA 材料は、深いネッキング、特殊な形状の密閉、大きなラジアン変形を伴うカスタマイズされた缶の不良率を低減する唯一の根本的な解決策です。
【プロセスQ】 Q2: FEAシミュレーションは試作金型手順を完全に置き換えることができますか?
A:完全に交換することはできません。 FEA シミュレーションにより、設計とプロセスの抜け穴の 70% 以上を事前に排除し、ほとんどの構造欠陥を回避できます。ただし、大量生産は、装置の動作条件、周囲の温度と湿度、材料のバッチの違いなどの変数の影響を受けます。小ロットの試作は、プロセスの安定性を検証するために依然として必要なリンクです。
【品質管理Q】 Q3: ネック部の過度の肉厚変動を後から修正・修正することはできますか?
A:基本的に後からの修理は不可能です。ネッキング成形は金属の不可逆的な塑性変形に属します。肉厚偏差や応力蓄積はすべて一度の成形で発生します。後で研磨したり整形したりすると、損傷が悪化するだけです。唯一の効果的な解決策は、前工程の最適化と正確な材料の選択です。
結論
結局のところ、亀裂、しわ、および不安定な肉厚の問題は、ブリキ首付き缶決して単一工程ではなく、材料性能、金型設計、成形技術、品質管理管理を統合した体系的なプロジェクトです。缶の軽量化、カスタマイズ化、高精度に対する市場の要求が継続的に改善されているため、大規模な従来の製造プロセスでは、高品質の大量生産のニーズを満たすことができなくなりました。
SAILON は、FEA シミュレーション予測、多段階ネッキングプロセスのコミッショニング、材料適応のための成熟したソリューションを備え、さまざまな特殊形状のブリキネック缶およびディープネッキングエアゾール缶のカスタマイズ生産に重点を置いています。缶のカスタマイズとプロセスの最適化が必要な場合は、缶の設計図と製造要件を遠慮なく送信してください。大量生産の欠陥を正確に回避し、製品の各バッチの成形品質と安定性を確保するために、当社は無料の専用ネッキング成形性分析レポートを提供します。