


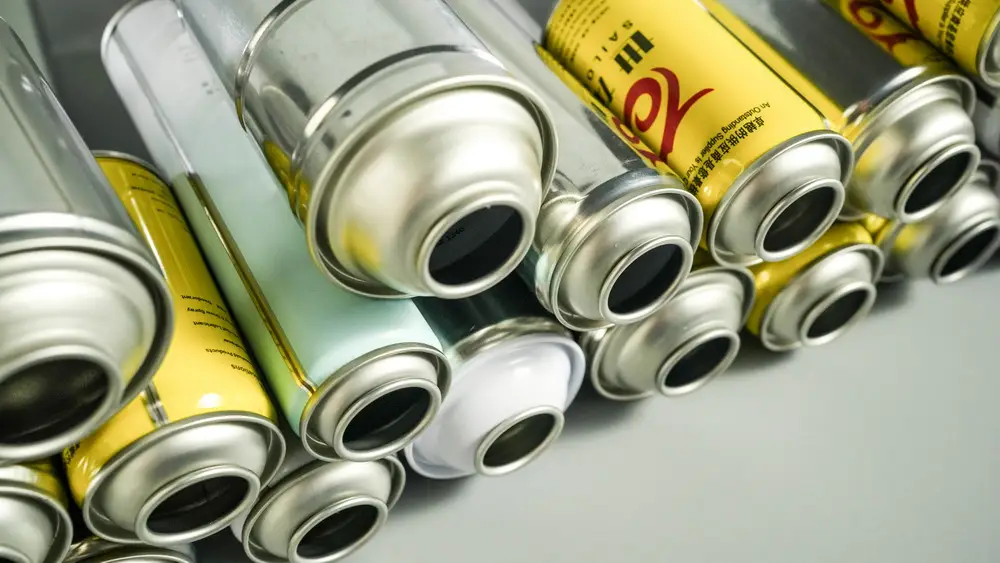
生産中の圧力テストに失敗すると、充填ラインが停止し、貴重な濃縮物が無駄になり、安全上のリスクが生じます。空の場合 エアゾール缶 圧力下での変形や破裂を防止し、根本原因を迅速に特定し、時間を節約し、バッチの損失を防ぎます。
構造の完全性を評価するには、鋼の冶金的特性、ドームの形状、ダブルシームの寸法、充填ラインのパラメータを検討する必要があります。
変形圧力と破裂圧力の基準
エアゾール缶の圧力試験の故障問題を評価するには、国際的な輸送および安全基準によって定義された 2 つの異なる機械的制限を区別する必要があります。
| 圧力フェーズ | 圧力閾値(MPa) | 構造反応 | 標準リファレンス |
| 通常使用圧力 | 0.3~0.6 | 設計公差内の弾性張力 | 標準充填条件 |
| 変形閾値 | 1.2~1.4 | 下部ドームバックルまたは外側に反転 | DOT-2P 安全限界 |
| バーストしきい値 | 1.5 ~ 1.8+ | 継ぎ目に沿った構造の破損または金属の破損 | DOT-2Q 高圧エアゾール缶の制限 |
変形は、内圧により底部アーチが機械的降伏点を超えて曲がるときに発生します。破裂は、内部の力が鋼板の引張限界または二重縫い目の機械的ロックを超えると発生します。
エアゾール缶の圧力不良の一般的な原因
圧力による故障は通常、原材料の仕様、継ぎ目の設定、溶接パラメータ、または化学反応に起因します。
| 障害の種類 | 視覚的なインジケーター | 根本的な原因 | 是正措置 |
| ボトムドームの座屈 | 下のアーチが外側に飛び出す | エアゾール缶の板質が低いか肉厚が不十分 | ドーム深さを最適化した二重縮小鋼板に変更 |
| 二重縫い目の破断 | 荷重がかかると上端または下端が広がる | オーバーラップ率が 45% 未満、または皿穴の深さが不適切 | 1回目と2回目のシームロールの調整 |
| 縦方向の溶接分割 | サイドシームに沿った真っ直ぐな破断 | 高周波抵抗溶接時の熱変動 | 電流密度を校正し、ワイヤ電極を清掃します |
| 腐食誘発バースト | 継ぎ目近くの局所的なマイクロバースト | コーティングのピンホールを通して鋼を攻撃するフォーミュラ | ブリキ製エアゾール容器の破裂圧力耐性を考慮した二重内面コーティングを適用 |
ドーム反転ダイナミクス
底部のドームは保護圧力境界として機能します。焼き戻し評価が必要な硬度レベルを下回る場合、またはスタンピング金型が浅いプロファイル半径を生成する場合、応力は外側リムに集中します。静水力がかかると、エアゾール缶に初期の変形圧力が発生します。
ダブルシームの欠陥
標準的な二重縫い目は、缶の端を 5 層の折り目で本体に接合します。縫い目の重なりが 50% を下回る場合、または皿穴の深さが許容公差を超えた場合、高い内部圧力によってエンドフックがボディフックから引き離され、縫い目の破損が引き起こされます。
溶接ラインの完全性
ボディシリンダーエッジを電気抵抗溶接により溶着します。不規則な電流密度により、局所的な弱点や焼けた鋼材部分が生じ、継ぎ目に沿ったブリキ製エアロゾル容器全体の破裂圧力閾値が低下します。
ラインエンジニア向けの段階的な診断ワークフロー
バッチが品質チェックに合格しなかった場合は、この段階的な診断シーケンスを実行して欠陥を特定します。
- 未確認の在庫が保管庫に入らないように、影響を受けた生産バッチを直ちに隔離してください。
- 光学式シームプロジェクターと深さゲージを使用してシームとクリンプの寸法を検査し、重なりと気密性を確認します。
- 空のコンテナに対して静水圧試験を実施して、溶接部、継ぎ目、またはドームの輪郭で破損が発生するかどうかを判断します。
- 冶金およびコーティングの監査を実行して、鋼の焼き戻し硬度と内部のラッカー塗装の連続性を評価します。
クリンプとシームプロファイルの検証
- バルブのクリンプ直径と深さを測定し、トップカールを歪めることなく正しく装着されていることを確認します。
- 上部と下部の縫い目の断面を切断して、重なりの割合が 50% を超えていることを確認します。
静水圧限界のテスト
空の 3 ピース エアゾール缶に破損が生じるまで徐々に油圧を加えます。正確な変形点と極限破裂圧力を記録し、破損の原因が継ぎ目の寸法または材料の降伏強度にあるのかどうかを判断します。
メーカーからの要求に応じた技術仕様
ライン上の問題を防ぐには、生産を開始する前に正しいコンテナパラメータを指定することから始まります。
- 高圧充填要件下でのエアゾール缶の圧力試験準拠には、倍減した DR8 または DR9 鋼板が必要です。
- 底部アーチ全体に応力を均等に分散するアンチバーストドーム設計を指定します。
- コンテナの組み立て中に 100% インラインで自動漏れ検出を保証します。
- 厳密な皿穴制御により、縫い目の重なり許容差を 50% 以上に維持します。
高圧充填用に信頼性の高い 3 ピース エアゾール缶を選択すると、生産効率が保護され、輸送安全基準への準拠が保証されます。 Foshan Sailon Tinplate Printing & Can Making Co., Ltd. は、カスタム圧力定格、高度な内部コーティング システム、およびすべてのバッチにわたる厳格な品質管理を備えた精密設計のエアゾール缶を製造しています。 Sailon-can.com にアクセスして技術仕様を確認し、当社のエンジニアリング チームに連絡してサンプル テストを行ってください。