


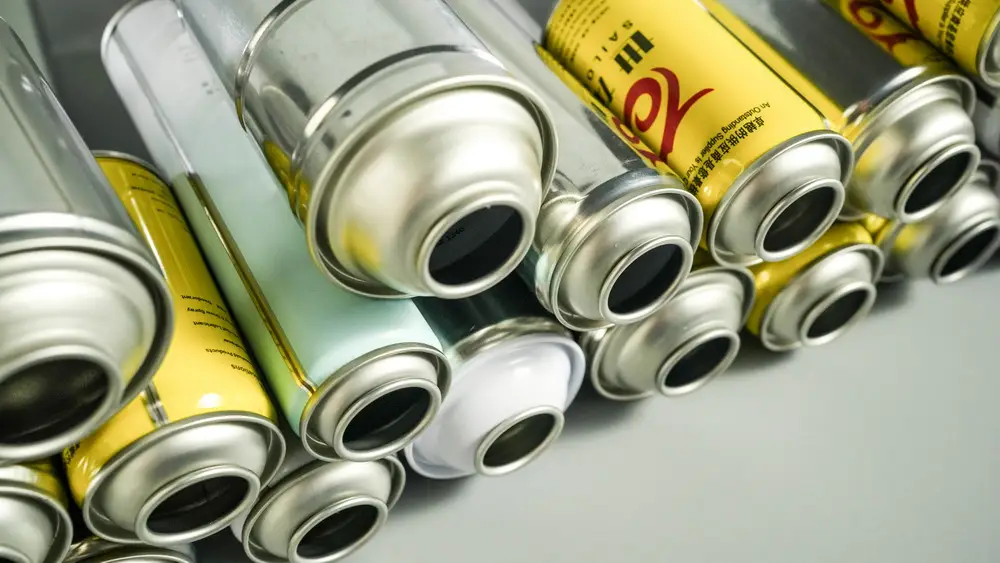
생산 중 압력 테스트 실패로 인해 충전 라인이 중단되고 귀중한 농축액이 낭비되며 안전 위험이 발생합니다. 비어있을 때 에어로졸 깡통 압력에 의해 변형되거나 파열되는 경우 근본 원인을 식별하여 신속하게 시간을 절약하고 배치 손실을 방지할 수 있습니다.
구조적 무결성을 평가하려면 강철 야금학적 특성, 돔 형상, 이중 이음매 치수 및 충전 라인 매개변수를 살펴봐야 합니다.
변형 압력 대 파열 압력 표준
에어로졸 캔 압력 테스트 실패 문제를 평가하려면 국제 운송 및 안전 표준에서 정의한 두 가지 기계적 한계를 구별해야 합니다.
| 압력 단계 | 압력 임계값(MPa) | 구조적 반응 | 표준 참조 |
| 정상 작동 압력 | 0.3~0.6 | 설계된 공차 내의 탄성 장력 | 표준 충전 조건 |
| 변형 임계값 | 1.2~1.4 | 하단 돔이 버클로 고정되거나 바깥쪽으로 반전됨 | DOT-2P 안전 제한 |
| 버스트 임계값 | 1.5~1.8+ | 솔기 부분의 구조적 파열 또는 금속 파손 | DOT-2Q 고압 에어로졸 깡통 제한 |
변형은 내부 압력으로 인해 하단 아치가 기계적 항복점을 넘어 구부러질 때 발생합니다. 파열은 내부 힘이 강판의 인장 한계나 이중 심의 기계적 잠금을 초과할 때 발생합니다.
에어로졸 주석 캔의 압력 실패의 일반적인 원인
압력 실패는 일반적으로 원자재 사양, 솔기 설정, 용접 매개변수 또는 화학 반응으로 인해 발생합니다.
| 실패 유형 | 시각적 표시기 | 근본 원인 | 시정 조치 |
| 하단 돔 버클링 | 아래쪽 아치가 바깥쪽으로 튀어나옴 | 에어로졸 깡통의 낮은 판 성미 또는 불충분한 벽 두께 | 돔 깊이가 최적화된 이중 감소된 강판으로 전환 |
| 이중 솔기 파열 | 하중이 가해지면 상단 또는 하단 끝이 펼쳐집니다. | 45% 미만의 중첩 비율 또는 부적절한 카운터싱크 깊이 | 첫 번째 및 두 번째 작업 시밍 롤 조정 |
| 종방향 용접 분할 | 측면 솔기를 따라 직선 파손 | 고주파 저항 용접 시 열 변동 | 전류 밀도 교정 및 와이어 전극 청소 |
| 부식으로 인한 파열 | 솔기 근처의 국부적인 마이크로 버스트 | 핀홀 코팅을 통해 강철을 공격하는 포뮬러 | 양철 에어로졸 용기 파열압력에 견딜 수 있도록 설계된 이중 내부 코팅 적용 |
돔 반전 역학
하단 돔은 보호 압력 경계 역할을 합니다. 조질 등급이 필요한 경도 수준 아래로 떨어지거나 스탬핑 다이가 얕은 프로파일 반경을 생성하는 경우 응력은 외부 테두리에 집중됩니다. 정수압 하에서 이로 인해 에어로졸 주석 캔에 초기 변형 압력이 발생합니다.
이중 솔기 결함
표준 이중 솔기가 캔 끝부분을 5겹 접기 방식으로 본체에 연결합니다. 솔기 겹침이 50% 미만으로 떨어지거나 카운터싱크 깊이가 허용 공차를 벗어나는 경우 높은 내부 압력으로 인해 엔드 후크가 본체 후크에서 당겨져 솔기 오류가 발생합니다.
용접 라인 무결성
전기 저항 용접으로 본체 실린더 가장자리를 융합합니다. 불규칙한 전류 밀도는 국부적인 취약 지점이나 탄 강철 부분을 생성하여 이음새를 따라 전체 주석판 에어로졸 용기 파열 압력 임계값을 낮춥니다.
라인 엔지니어를 위한 단계별 진단 워크플로우
배치가 품질 검사에 실패하면 이 단계별 진단 시퀀스를 실행하여 결함을 찾습니다.
- 확인되지 않은 재고가 저장소에 들어가는 것을 방지하기 위해 영향을 받은 생산 배치를 즉시 격리하십시오.
- 광학 솔기 프로젝터와 깊이 게이지를 사용하여 솔기와 압착 치수를 검사하여 겹침과 견고성을 확인합니다.
- 빈 용기에 정수압 테스트를 실시하여 용접, 이음새 또는 돔 프로파일에서 파손이 발생하는지 확인합니다.
- 강철 템퍼링 경도와 내부 래커링 연속성을 평가하기 위해 야금 및 코팅 감사를 수행합니다.
압착 및 솔기 프로필 확인
- 밸브 압착 직경과 깊이를 측정하여 상단 컬이 왜곡되지 않고 올바르게 장착되도록 하십시오.
- 상단 및 하단 솔기의 단면을 잘라서 겹침 비율이 50% 이상인지 확인합니다.
정수압 한계 테스트
고장이 발생할 때까지 빈 3피스 에어로졸 주석 캔에 점진적인 유압을 가합니다. 정확한 변형 지점과 최대 파열 압력을 기록하여 결함이 이음새 치수 또는 재료 항복 강도로 인해 발생하는지 확인합니다.
제조업체가 요구하는 엔지니어링 사양
라인의 문제 예방은 생산이 시작되기 전에 올바른 컨테이너 매개변수를 지정하는 것부터 시작됩니다.
- 고압 충진 요구 사항에서 에어로졸 주석 캔 압력 테스트 규정을 준수하려면 두 배로 줄어든 DR8 또는 DR9 강판이 필요합니다.
- 하단 아치 전체에 응력을 고르게 분산시키는 파열 방지 돔 설계를 지정합니다.
- 컨테이너 조립 중 100% 인라인 자동 누출 감지를 보장합니다.
- 엄격한 카운터싱크 제어를 통해 솔기 겹침 공차를 50% 이상 유지합니다.
고압 충전을 위한 신뢰할 수 있는 3피스 에어로졸 주석 캔을 선택하면 생산 효율성을 보호하고 운송 안전 표준을 준수할 수 있습니다. Foshan Sailon Tinplate Printing & Can Making Co., Ltd.는 맞춤형 압력 등급, 고급 내부 코팅 시스템 및 모든 배치에 대한 엄격한 품질 관리를 갖춘 정밀 엔지니어링 에어로졸 주석 캔을 생산합니다. Sailon-can.com을 방문하여 기술 사양을 검토하고 엔지니어링 팀과 연결하여 샘플 테스트를 받으세요.