


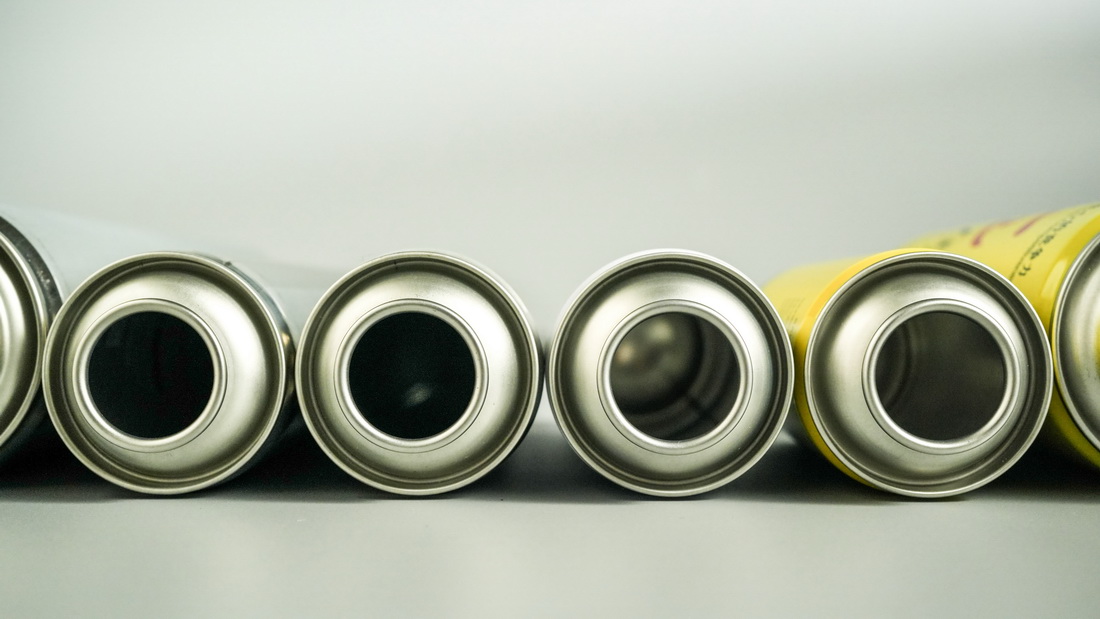
Ovaliti leher tin aerosol yang berlebihan ialah punca tersembunyi teras kebocoran jangka hayat dan kadar kebocoran jahitan yang melambung tinggi, serta titik kesakitan yang kerap dalam kawalan kualiti untuk barisan pengeluaran tin berkelajuan tinggi. Dengan pengalaman bertahun-tahun dalam pengeluaran tin aerosol tin tersuai dan pengurusan kualiti, SAILON telah mendapati bahawa kebanyakan isu kegagalan pengedap gasket bagi tin aerosol berpunca daripada mulut tin keluar bulat dan sisihan dimensi jejari yang disebabkan oleh ubah bentuk leher, dan bukannya peralatan jahitan atau aksesori pengedap. Banyak pengeluar melabur banyak dalam mengoptimumkan proses pengisian dan pengedap belakang, namun mengabaikan kawalan sumber ubah bentuk leher bahagian hadapan, akhirnya membawa kepada produk yang rosak besar-besaran dan aduan selepas jualan yang kerap.
1. Definisi Teras: Apa itu Can Neck Ovality
Ovaliti leher tin aerosol (juga dikenali sebagai kebulatan mulut tin atau kebulatan mulut tin dalam industri) merujuk kepada sisihan dimensi jejarian antara diameter dalaman maksimum dan minimum mulut tin selepas pembentukan leher. Ambang keselamatan industri sejagat ialah 0.2mm.
Dalam proses pembentukan tangki, prosedur necking memerlukan penyemperitan jejari dan membentuk mulut tin. Springback anjal yang wujud pada bahan plat tin, ditambah dengan pembolehubah kecil seperti sedikit haus acuan, jurang penghantaran peralatan, dan ketebalan bahan mentah yang tidak sekata, akan menyebabkan ubah bentuk tidak simetri dengan mudah. Sisihan tahap milimeter yang tidak kelihatan ini tidak menjejaskan penampilan tangki, tetapi secara langsung merosakkan ketepatan pemasangan antarapenutup tin aerosol tinplatedan mulut tin, meletakkan bahaya tersembunyi untuk kegagalan pengedap berikutnya.
2. Mekanisme Kegagalan: Kegagalan Pengedap Rantai yang Disebabkan oleh Bujur Berlebihan
Ovaliti mulut tin yang berlebihan secara langsung memecahkan keseimbangan tekanan jahitan cawan injap, berfungsi sebagai punca aerosol boleh melambatkan kebocoran. Proses jahitan piawai memerlukan tegasan seragam pada keseluruhan lilitan mulut tin untuk mencapai salutan sama ketebalan logam dua lapis, manakala mulut tin keluar bulat membawa kepada keadaan melampau penyemperitan tempatan dan pemasangan berongga tempatan semasa jahitan.
Struktur laminasi yang tidak sekata ini tidak dapat dikesan oleh ujian kebocoran mandi air konvensional dalam jangka pendek, tetapi membentuk bahaya tersembunyi pengedap jangka panjang. Dalam tempoh penyimpanan rak selama 3-6 bulan, gasket pengedap getah akan beransur-ansur mengendur dan berumur di bawah tekanan tempatan yang tidak seimbang, mengakibatkan kebocoran jangka hayat dan pelepasan tekanan kronik tin yang asalnya layak.
Menurut data pengeluaran besar-besaran, selepas kestabilan bujur mulut tin di luar kawalan, kadar kebocoran jahitan barisan pengeluaran akan melonjak daripada standard 0.3% kepada 3%. Ia bukan sahaja meningkatkan kos pemeriksaan semula manual dan kerja semula yang rosak, tetapi juga penyahpepijatan penutupan talian pengeluaran yang kerap mengganggu rentak pengeluaran besar-besaran barisan pengeluaran tin aerosol berkelajuan tinggisdan secara serius mengurangkan kecekapan pengeluaran keseluruhan.
3. Had Teras Kaedah Pemeriksaan Tradisional untuk Pengeluaran Massa Ketepatan Tinggi
Kaedah pemeriksaan tradisional yang diguna pakai oleh kebanyakan kilang tin hanya boleh mencapai pemeriksaan kualiti yang meluas, yang tidak dapat memenuhi ketepatan tinggi dan keperluan pengurusan sepenuh masa bagi kawalan kualiti pembentukan tangki, mengakibatkan pengesanan yang kerap terlepas dan palsu.
- Hubungi mikrometer diameter dalam: Ia hanya menyokong pemeriksaan pensampelan masa tetap. Menghadapi barisan pengeluaran berkelajuan tinggi melebihi 150 tin seminit, kekerapan pensampelan 1 tin setiap 10 minit tidak dapat menampung ubah bentuk leher rawak dalam pengeluaran besar-besaran, dengan risiko pengesanan terlepas kumpulan yang sangat tinggi, hanya sesuai untuk pengesahan pensampelan makmal.
- Tolok go-no-go mekanikal: Ia menilai kelayakan mengikut dimensi fizikal. Penggunaan jangka panjang menyebabkan kehausan tolok dan pertimbangan palsu; lebih-lebih lagi, ia tidak dapat membezakan sisihan jejari mulut daripada burr tepi kecil, hanya mampu menyaring dimensi asas dengan ketepatan yang rendah.
- Pemeriksaan visual manual: Ia hanya boleh mengenal pasti ubah bentuk ketara yang teruk, tidak berkesan sepenuhnya untuk sisihan bujur sub-milimeter dalam 0.2mm, dan hanya boleh berfungsi sebagai kaedah pemeriksaan tambahan dan bukannya kawalan kualiti teras.
Disebabkan oleh kelemahan pengesanan tradisional, industri telah mencapai kata sepakat: hanya mod pemeriksaan dalam talian penuh dapat menyelesaikan sepenuhnya masalah pengesanan terlepas ubah bentuk mulut tin dan merealisasikan gelung tertutup kualiti pemeriksaan kilang tin aerosol.
4. Perbandingan Prestasi Komprehensif Tiga Kaedah Pemeriksaan
Jadual di bawah secara intuitif membandingkan perbezaan teras antara pengesanan tradisional dan pengesanan laser inframerah daripada pelbagai dimensi seperti ketepatan, kecekapan, risiko dan senario penyesuaian, berfungsi sebagai asas teras untuk pemilihan peralatan kawalan kualiti barisan pengeluaran:
| Kaedah Pemeriksaan | Kelajuan Talian Boleh Suai | Ketepatan Pengukuran | Liputan Pemeriksaan Penuh | Keupayaan Anti Gangguan | Spesifikasi Kecekapan Penukaran | Risiko Pengesanan Terlepas | Senario Aplikasi |
|---|---|---|---|---|---|---|---|
| Hubungi Mikrometer Diameter Dalam | ≤120 tin/min | ±0.05mm | Persampelan Separa | Lemah | Penyahpepijatan Manual yang memakan masa | tinggi | Persampelan ketepatan makmal, pemeriksaan semakan kelompok |
| Tolok Go-No-Go Mekanikal | ≤180 tin/min | ±0.10mm | Saringan Manual | Purata | Penggantian Pemasangan Diperlukan | Sederhana | Saringan dimensi asas untuk barisan pengeluaran kumpulan kecil berkelajuan rendah |
| Pemeriksaan Dalam Talian Laser Inframerah | 150-350 tin/min | ±0.01mm | 100% Pemeriksaan Penuh | kuat | Penukaran Satu Klik 30-an | Sangat Rendah | Pemeriksaan penuh untuk barisan pengeluaran besar-besaran berkelajuan tinggi, kawalan kualiti tin tersuai ketepatan tinggi |
5. Penyelesaian Teras: Teknologi Kawalan Dalam Talian Pengukuran Kebulatan Tanpa Kenalan Laser Inframerah
Pengukuran kebulatan tanpa sentuhan laser inframerah kini merupakan penyelesaian teknikal yang optimum untuk menghapuskan bujur mulut tin yang berlebihan dan memintas bahagian yang cacat pada saluran pengeluaran berkelajuan tinggi. Ia boleh melengkapkan saringan dimensi mulut tin dengan operasi tanpa sentuhan, berketepatan tinggi dan tanpa gangguan, menyesuaikan diri dengan keperluan pengeluaran besar-besaran semua spesifikasi tin aerosol tinplate.
Keseluruhan sistem pemeriksaan mempunyai logik operasi standard dan automatik, serasi dengan pelbagai barisan pengeluaran tin berkelajuan tinggi:
- Pengumpulan Data: Lebih daripada 4 kumpulan penderia laser inframerah disusun sama rata di sekeliling mulut tin, dengan kekerapan pensampelan tinggi 500Hz, mengumpul berbilang set data diameter dalam lilitan setiap tin untuk menutup sepenuhnya maklumat dimensi mulut tin.
- Operasi Pintar: Mengguna pakai algoritma pemasangan bulatan kuasa dua terkecil, ia tepat pada masanya mengira perbezaan antara diameter dalaman maksimum dan minimum mulut tin, mengeluarkan nilai bujur leher tin aerosol dengan tepat dan menghapuskan sisihan data.
- Penolakan Automatik: Sistem menetapkan ambang amaran awal 0.25mm. Apabila 2 tin berturut-turut dikesan tidak memenuhi syarat, ia serta-merta mencetuskan penggera bunyi dan cahaya, dan secara automatik mengalihkan tin yang cacat ke saluran sisa tanpa campur tangan manual.
6. Butiran Pelaksanaan Kejuruteraan Utama: Menyelesaikan Empat Masalah Utama Gangguan Di Tapak
Berdasarkan pengalaman bertahun-tahun pengeluaran besar-besaran ditin aerosol plat timah tersuai, SAILON telah mengoptimumkan sistem pemeriksaan laser secara menyeluruh untuk keadaan kerja barisan pengeluaran yang kompleks, menyelesaikan sepenuhnya kesukaran pelaksanaan di tapak:
- Pengoptimuman Gangguan Minyak dan Habuk: Filem minyak dan habuk mikro yang tinggal pada mulut tin semasa pengeluaran mengganggu ketepatan pantulan laser. Peralatan ini dilengkapi dengan peranti pembersihan udara termampat nadi untuk membersihkan tetingkap pemeriksaan optik dengan kerap dan memastikan kestabilan pengukuran.
- Pembetulan Sisihan Getaran Pengeluaran: Getaran sedikit yang dihasilkan oleh operasi peralatan berkelajuan tinggi mengimbangi penanda aras pengukuran. Sistem ini dibenamkan dengan modul penentukuran bulatan rujukan pintar, yang secara automatik membetulkan koordinat penanda aras setiap 1000 tin yang dihasilkan untuk mengelakkan hanyut data.
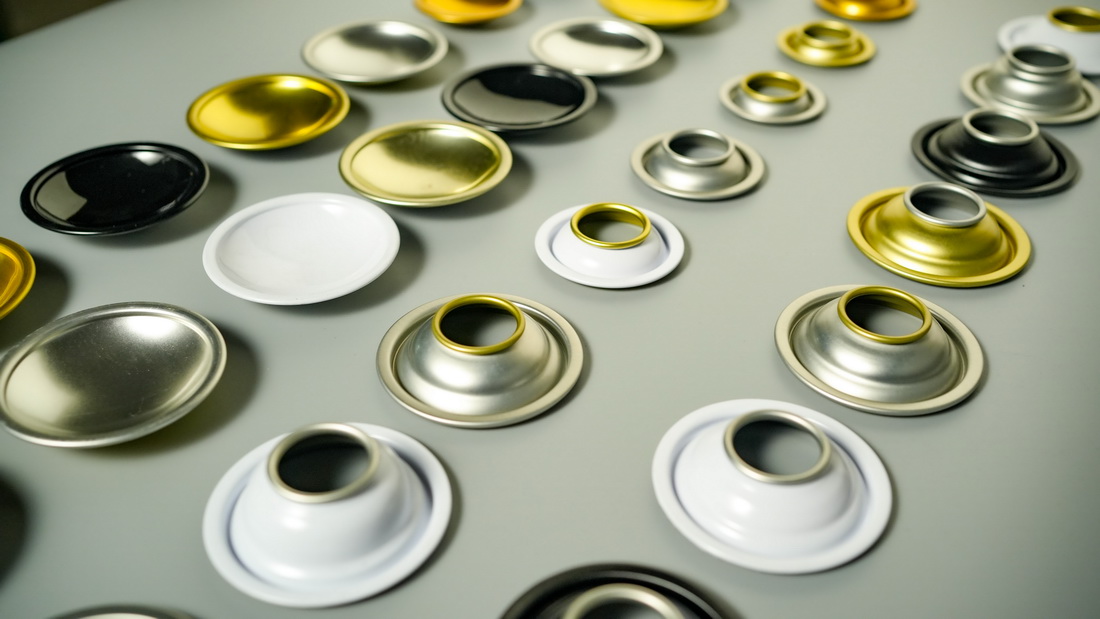
- Penukaran Pantas Berbilang Spesifikasi: Formula proses terbina dalam untuk mulut tin 52mm, 57mm dan 63mm arus perdana, serasi dengan pengeluaran sokongan penutup tin aerosol plat timah spesifikasi penuh. Penukaran model hanya memerlukan tetapan semula satu klik selama 30 saat tanpa melengahkan kemajuan pengeluaran besar-besaran.
- Operasi Stabil Semua Cuaca: Peralatan menyesuaikan diri dengan turun naik suhu dan kelembapan di bengkel, tanpa kehilangan habis pakai, dan boleh menyelesaikan pemeriksaan dalam talian penuh 24 jam tanpa gangguan, memenuhi keperluan pengeluaran besar-besaran berskala besar.
7. Nilai Gelung Tertutup Data: Daripada Pengesanan Ralat Pasif kepada Pengoptimuman Proses Aktif
Nilai teras sistem pemeriksaan laser inframerah bukan sahaja untuk memintas produk yang rosak, tetapi juga untuk merealisasikan gelung tertutup data proses penuh kawalan kualiti membentuk tangki, mengurangkan kadar kegagalan ubah bentuk dari sumber.
Sistem tepat pada masanya menyimpan data pengesanan bujur setiap tangki dan secara automatik menjana keluk pemantauan kualiti SPC. Ia boleh menangkap dengan tepat aliran data menaik secara beransur-ansur, meramalkan haus dan penuaan acuan berleher lebih awal, dan mengingatkan kakitangan operasi dan penyelenggaraan tentang penyelenggaraan pencegahan, mengelakkan kumpulannkecacatan ubah bentuk ecking dari sumber. Pada masa yang sama, SAILON menyepadukan data pemeriksaan dengan maklum balas pengisian terminal untuk memperhalusi parameter proses necking secara terbalik, menyesuaikan standard kawalan eksklusif untuk senario produk yang berbeza, dan terus mengoptimumkan kadar kebocoran jahitan dan masalah kebocoran jangka hayat.
Disahkan oleh sebilangan besar ujian pelanggan di tapak, selepas menerima pakai penyelesaian pemeriksaan ini, kadar aduan selepas jualan aerosol boleh mengedap kecacatan pada barisan pengeluaran dikurangkan sebanyak lebih daripada 85%, pemeriksaan semula dan kerugian penutupan dikurangkan dengan banyak, dan kestabilan pengeluaran besar-besaran bertambah baik dengan ketara.
8. Soalan Lazim
S1: Mengapakah sisihan bujur mulut tin kecil boleh menyebabkan kebocoran perlahan tin aerosol pada peringkat kemudian?
A: Aerosol yang berlebihan boleh bujur leher secara langsung menyebabkan salutan tidak sekata dan tekanan tidak seimbang dalam jahitan penutup tin aerosol tinplate. Kecacatan tersembunyi tidak dapat dikesan oleh ujian kebocoran mandi air jangka pendek. Walau bagaimanapun, semasa penyimpanan rak selama 3-6 bulan, gasket pengedap getah akan mengendur dan berumur akibat tekanan tempatan yang berterusan, membentuk saluran pelepasan tekanan dan kebocoran kronik, yang merupakan punca utama aduan kebocoran selepas jualan jenama.
S2: Adakah pemeriksaan laser inframerah akan merosakkan salutan pada tinplate tin permukaan?
A: Sama sekali tidak. Teknologi ini menggunakan ukuran bulat tanpa sentuhan tanpa sebarang sentuhan mekanikal dengan badan tangki semasa keseluruhan proses. Ia tidak akan mencalarkan lapisan penyaduran timah tinplate dan salutan percetakan, dengan kerosakan sifar dan pencemaran sifar, dan tidak menjejaskan penampilan dan prestasi anti-karat tangki.
S3: Adakah peralatan pemeriksaan sesuai untuk barisan pengeluaran tin aerosol tersuai kumpulan kecil dan pelbagai spesifikasi?
A: Sangat sesuai. Peralatan ini menyokong penukaran satu klik bagi dimensi mulut tin arus perdana daripada 52mm kepada 63mm dengan perubahan model pantas selama 30 saat. Ia memenuhi bukan sahaja keperluan pemeriksaan dalam talian penuh bagi pengeluaran besar-besaran berkelajuan tinggi berskala besar, tetapi juga piawaian kawalan kualiti bagi pengeluaran tersuai kelompok kecil, dengan serba boleh yang kukuh.
S4: Bagaimana untuk mengurangkan bujur mulut tin yang berlebihan daripada sumber dalam pengeluaran harian?
A: Ikuti proses pengurusan gelung tertutup yang diseragamkan untuk pengoptimuman: penentukuran tetap kepaduan acuan → pengesanan kelompok ketebalan bahan mentah plat timah → maklum balas masa nyata data pemeriksaan laser → penalaan halus tepat parameter proses necking. Digabungkan dengan skim pengoptimuman proses eksklusif SAILON, ia boleh mengurangkan kecacatan mulut tin yang luar bulat dengan berkesan yang disebabkan oleh jurang peralatan, turun naik bahan dan haus acuan, dan mengawal masalah ubah bentuk daripada sumber.
S5: Bolehkah data kualiti sistem pemeriksaan laser menyokong kebolehkesanan dan semakan yang diperhalusi?
J: Ia menyokong kebolehkesanan butiran berketepatan tinggi. Sistem secara automatik menyimpan data lengkap setiap kumpulan dan setiap tangki, yang boleh mengesan maklumat teras dengan tepat seperti masa pengesanan tangki tunggal, nilai sisihan jejarian mulut masa nyata dan status penolakan automatik. Ia juga menyokong eksport satu klik laporan kelompok, memudahkan semakan proses, audit kualiti dan pengurusan pengeluaran piawai untuk kilang.
SAILON telah terlibat secara mendalam dalam bidang tin aerosol plat timah tersuai selama bertahun-tahun. Kami sentiasa mengutamakan kawalan tepat bahagian hadapan berbanding pemulihan selepas kecacatan. Bergantung pada teknologi pengukuran kebulatan tanpa sentuhan laser inframerah matang, kami mengawal bujur leher tin aerosol dengan tepat, menyelesaikan sepenuhnya titik sakit industri seperti kegagalan pengedap gasket dan kebocoran jangka hayat yang disebabkan oleh ubah bentuk leher, dan melindungi kualiti pengedap dan kestabilan pengeluaran besar-besaran setiap tin aerosol.