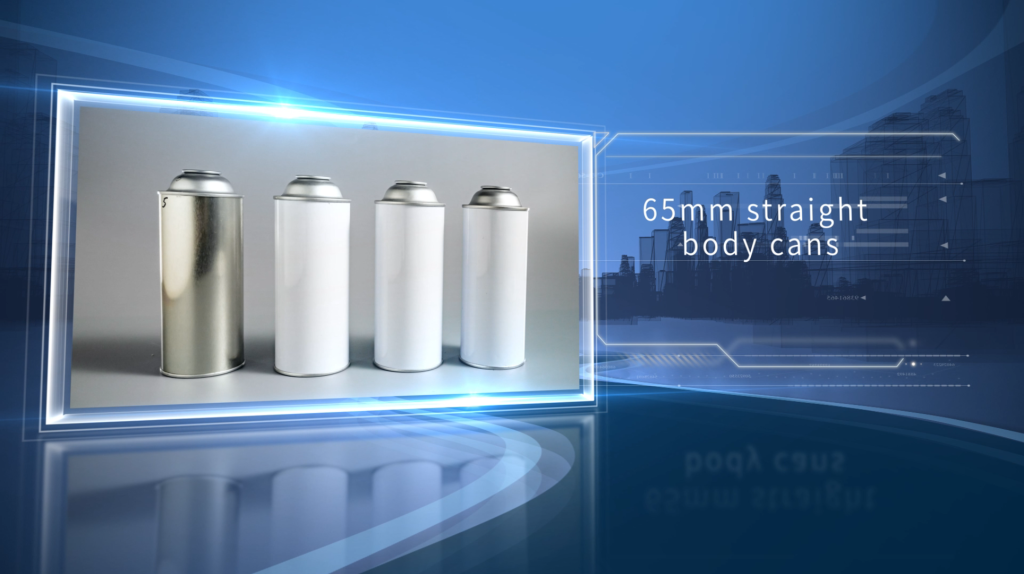
sebuah syarikat kimia harian menyesuaikan sekumpulan plat timahtin aerosoldaripada syarikat anda untuk mengisi semburan pelembap. Walau bagaimanapun, semasa pengangkutan, beberapa tin aerosol menunjukkan kemek dan ubah bentuk yang jelas, yang bukan sahaja membawa kepada pulangan pelanggan tetapi juga merosakkan reputasi syarikat. Punca masalah ini berkemungkinan dalam pautan kawalan kualiti barisan pengeluaran. Sebagai syarikat aerosol plat timah tersuai profesional, cara menghapuskan ubah bentuk tin daripada keseluruhan proses pengeluaran telah menjadi kunci untuk meningkatkan kedudukan daya saing produk.
1. Bahan Mentah: "Standard Emas" untuk Pemilihan Tinplate
Tinplate, sebagai bahan mentah terastin aerosol, secara langsung menentukan keupayaan anti-ubah bentuk tin. Ramai pelanggan akan bertanya: "Memandangkan semuanya adalah plat timah, mengapa sesetengah tin lebih terdedah kepada ubah bentuk?" Sebenarnya, jawapannya terletak pada pemilihan dan pemeriksaan bahan mentah.
1.1 Parameter Utama Bahan Plat Timah
Apabila memilih plat timah, penunjuk berikut harus ditumpukan, dan keperluan parameter khusus ditunjukkan dalam jadual di bawah:
| Nama Parameter | Keperluan Standard | Peranan dalam Mencegah Deformasi |
| Sisihan Ketebalan | ≤±0.02mm | Pastikan tekanan seragam pada semua bahagian tin dan elakkan kelemahan setempat |
| Kekuatan Tegangan | ≥500MPa | Meningkatkan keupayaan tin untuk menahan penyemperitan luaran |
| Lekatan Salutan Permukaan | Tiada pengelupasan atau calar | Elakkan tin daripada mudah berubah bentuk oleh kuasa luar akibat kerosakan salutan |
| Ketangguhan | Tiada retak apabila dibengkokkan 180° | Kurangkan ubah bentuk yang disebabkan oleh bahan keras semasa membentuk |
1.2 “Tiga Pusat Pemeriksaan” untuk Pemeriksaan Bahan Mentah
- Pemeriksaan Penampilan: Gunakan cahaya yang kuat untuk memeriksa sama ada terdapat lubang, karat, calar dan kecacatan lain pada permukaan plat timah. Produk yang rosak mesti dihapuskan dengan segera, kerana kecacatan ini akan menjadi titik kepekatan tekanan semasa pembentukan dan meningkatkan risiko ubah bentuk.
- Pengesanan Dimensi: Gunakan angkup berketepatan tinggi untuk mengambil sampel dan menguji ketebalan dan lebar setiap kelompok plat timah untuk memastikan ia memenuhi keperluan saiztin tersuai.
- Ujian Prestasi: Pilih sampel secara rawak untuk ujian tegangan dan lenturan untuk mengesahkan sama ada sifat mekanikal bahan memenuhi piawaian.
2. Proses Pengeluaran: Kawalan Halus adalah Teras Pencegahan Deformasi
Semasa proses pengeluaran, pelanggan sering bertanya: "Adakah parameter proses perlu dilaraskan apabila menyesuaikan tin aerosol dengan spesifikasi yang berbeza?" Jawapannya ya. Kawalan halus proses pembentukan dan kimpalan pengecapan adalah pautan teras untuk mengelakkan ubah bentuk tin.
2.1 Pembentukan Setem: “Kerjasama Dwi” Acuan dan Parameter
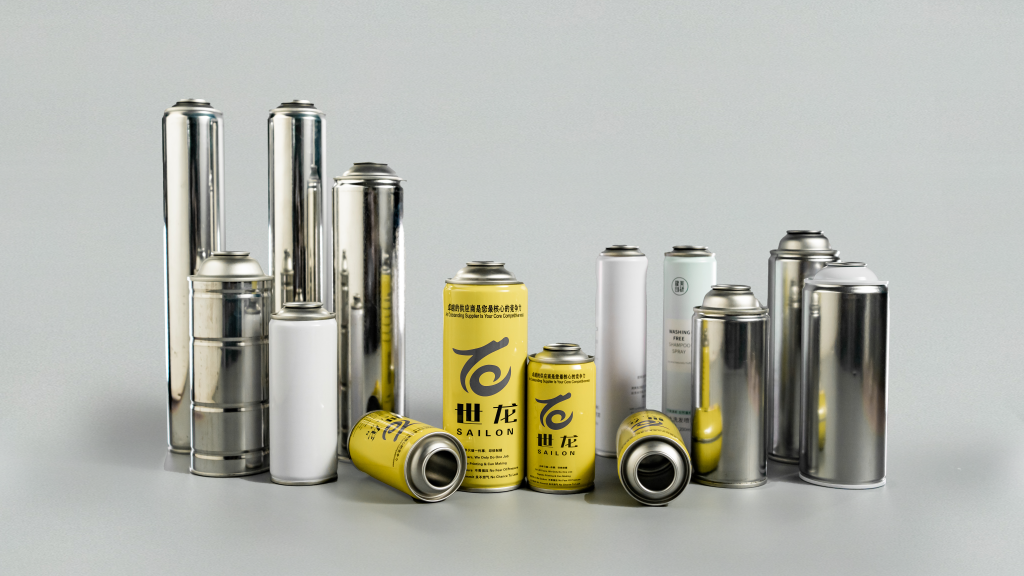
Untuk tinplatetin aerosoldengan kapasiti yang berbeza, radian dan saiz acuan perlu direka bentuk semula. Sebagai contoh, untuk tin berkapasiti kecil 50ml, jejari fillet acuan hendaklah lebih kecil untuk memastikan tin tidak terdedah kepada kedutan selepas terbentuk; untuk tin berkapasiti besar 200ml, struktur sokongan acuan perlu ditingkatkan untuk mengelakkan ubah bentuk dinding sisi tin semasa pengecapan.
- Kemahiran Menetapkan Parameter: Tekanan setem, kelajuan dan lejang perlu dilaraskan mengikut ketebalan plat tin. Mengambil plat tin dengan ketebalan 0.2mm sebagai contoh, tekanan pengecapan disyorkan untuk ditetapkan pada 8-10MPa, kelajuan pada 15-20 kali seminit, dan ralat lejang tidak boleh melebihi 0.1mm. Ini bukan sahaja dapat memastikan kesan pembentukan tetapi juga mengelakkan pengecapan berlebihan yang membawa kepada ubah bentuk.
2.2 Kimpalan dan Penyepuhlindapan: “Langkah Utama” untuk Menghilangkan Tekanan
- Proses Kimpalan: Apabila mengimpal badan tin dan bahagian bawah tin, kimpalan rintangan frekuensi tinggi digunakan. Arus kimpalan dikawal pada 80-100A, dan kelajuan kimpalan dikekalkan pada 2-3m/min. Sekiranya arus terlalu besar, bahagian kimpalan akan menjadi terlalu panas dan cacat; jika arus terlalu kecil, kimpalan akan menjadi tidak selamat, dan keretakan akan mudah berlaku dalam penggunaan berikutnya.
- Rawatan Penyepuhlindapan: Tin yang terbentuk perlu disepuhlindap. Suhu ditetapkan pada 300-350 ℃, masa pemeliharaan haba ialah 15-20 minit, dan kemudian ia disejukkan secara semula jadi. Langkah ini berkesan boleh menghapuskan tegasan dalaman yang dijana semasa proses pengecapan, menjadikan bahan tinplate lebih stabil, dan mengurangkan kemungkinan ubah bentuk pada peringkat kemudian.
3. Penyelenggaraan Peralatan: Naik Taraf Automasi Meningkatkan Kestabilan
Sesetengah pelanggan bimbang: "Adakah kualiti tin terjejas jika peralatan barisan pengeluaran digunakan untuk jangka masa yang lama?" Malah, penyelenggaraan berkala danpeningkatan automasidapat menyelesaikan masalah ini dengan berkesan.
3.1 “Senarai Semak Harian” untuk Penyelenggaraan Peralatan
- Pemeriksaan Harian: Sebelum memulakan mesin, periksa sistem hidraulik mesin pengecap untuk memastikan tiada kebocoran minyak dan pelinciran bahagian transmisi yang mencukupi.
- Penentukuran Mingguan: Gunakan bahagian standard untuk menentukur ketepatan dimensi mesin pengecap, dengan ralat dikawal dalam 0.05mm.
- Penyelenggaraan Bulanan: Gantikan kepala elektrod mesin kimpalan dan bersihkan kekotoran di dalam peralatan untuk mengelakkan sisihan parameter yang disebabkan oleh haus komponen.
3.2 Kelebihan Peralatan Automatik
Berbanding dengan operasi manual tradisional, mesin pengecap automatik dan mesin kimpalan mempunyai kelebihan yang jelas: mereka boleh memantau parameter proses dalam masa nyata. Sebaik sahaja tekanan abnormal atau sisihan kelajuan berlaku, ia akan ditutup secara automatik dan penggera. Contohnya, apabila tekanan pengecapan melebihi 10% daripada nilai yang ditetapkan, peralatan akan berhenti berjalan serta-merta untuk mengelakkan ubah bentuk tin yang berlebihan dan mengurangkan masalah kualiti yang disebabkan oleh kesilapan operasi manusia.
4. Pemeriksaan Kualiti: Pemantauan Proses Penuh Menghapuskan Produk Rosak
"Bagaimana untuk memastikan bahawa setiap kelompok tin aerosol tersuai bebas daripada ubah bentuk?" Ini adalah soalan yang paling membimbangkan pelanggan. Pemeriksaan kualiti proses penuh ialah barisan pertahanan terakhir untuk menghapuskan produk yang rosak.
4.1 Pemeriksaan Dalam Talian: Pemantauan Masa Nyata Proses Pengeluaran
Pasang sistem pemeriksaan visual dalam barisan pengeluaran. Bagi setiap 10 tin yang dihasilkan, sistem akan mengambil gambar rupa dan saiz tin secara automatik dan membandingkannya dengan parameter standard. Jika didapati sisihan diameter tin melebihi 0.2mm atau terdapat kemek, penggera akan dikeluarkan serta-merta, dan pengendali boleh melaraskanparameter prosesdalam masa.
4.2 Pemeriksaan Persampelan: Pengesahan Komprehensif Prestasi Produk
Pemeriksaan pensampelan dijalankan pada kadar 1%, dan item pemeriksaan termasuk:
- Ujian Mampatan: Letakkan tin dalam mesin ujian tekanan, gunakan tekanan 0.8MPa, dan simpan selama 1 minit. Ia layak jika tiada ubah bentuk.
- Ujian Pengedap: Rendam tin ke dalam air, suntik udara termampat 0.5MPa, dan perhatikan sama ada terdapat buih. Jika tiada buih, pengedapnya bagus.
Kesimpulan
Mencegah ubah bentuk tin aerosol plat tin memerlukan kawalan menyeluruh daripada empat dimensi: bahan mentah, proses pengeluaran, penyelenggaraan peralatan dan pemeriksaan kualiti. Untukpengeluaran tersuai, melaraskan parameter proses dan memilih bahan tinplate yang sesuai mengikut keperluan pelanggan adalah kunci untuk meningkatkan kualiti produk. Hanya dengan melakukan setiap perincian dengan baik, kami boleh menghasilkan tin aerosol anti-ubah bentuk dan berkualiti tinggi, yang bukan sahaja boleh memenangi kepercayaan pelanggan tetapi juga mendapat kedudukan yang lebih tinggi dalam carian Google dengan kandungan berkualiti tinggi dan menarik lebih ramai bakal pelanggan.