


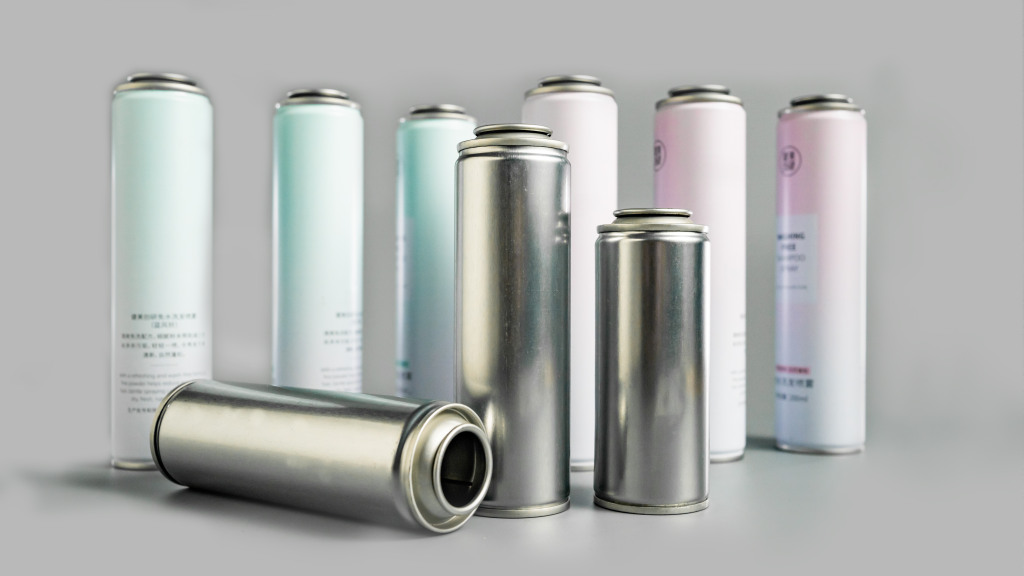
pengenalan
Dalam pengeluaran dan pemprosesan besar-besaran tin berleher tinplate, proses necking ialah pautan teras yang menentukan kadar kelayakan membentuk dan prestasi pengedap badan tin. Banyak tin secara beransur-ansur menunjukkan masalah seperti ketebalan dinding yang tidak stabil, kedutan kecil dan rekahan tersembunyi pada kedudukan leher selepas pembentukan leher, isi dan pengedap. Kecacatan ini jarang kelihatan rosak apabila produk berada di luar barisan pengeluaran, tetapi kebanyakannya berlaku semasa pergudangan, pengangkutan dan penggunaan akhir, dengan mudah membawa kepada pembuangan kumpulan, kelewatan pesanan dan reputasi kualiti yang rosak. Terutama dengan peningkatan permintaan untuk tin berbentuk khas yang ringan dan disesuaikan sejak beberapa tahun kebelakangan ini, gabungan bahan ultra nipis dan bentuk leher yang kompleks telah menjerumuskan banyak pengeluar ke dalam dilema kualiti pembentukan yang tidak stabil.
Malah, kebanyakan orang hanya melihat kecacatan permukaan keretakan dan kedutan, tetapi mengabaikan punca masalah-ia bukan satu peralatan atau ralat operasi, tetapi ketidakseimbangan penyesuaian dalam pelbagai dimensi termasuk prestasi bahan, reka bentuk acuan, pas membentuk dan kawalan ketebalan dinding. Dengan pengalaman bertahun-tahun dalam pengeluarantin aerosol berleher plat timah tersuai, pasukan teknikal SAILON telah mengumpulkan sejumlah besar kes pengeluaran besar-besaran, membuktikan bahawa lebih daripada 90% kecacatan leher boleh dielakkan melalui pengoptimuman pra-proses dan pemilihan bahan.
1. Punca Teras Kedutan dan Retak dalam Proses Leher Tinplate
Pembentukan Necking ialah proses regangan paksa dan pembentukan penyemperitan untuk plat timah, dan bahan logam mempunyai kadar toleransi kesalahan yang sangat rendah untuk ubah bentuk. Sebarang sisihan parameter secara langsung akan menyebabkan kecacatan pembentukan. Digabungkan dengan pemprosesan data tin terukur terkini pada tahun 2026, kami menyusun punca kerosakan frekuensi tinggi kepada tiga dimensi teras, meliputi ketepatan bahan, proses dan bahan mentah:
1.1 Pemanjangan Substrat Tidak Mencukupi Melebihi Had Ubah Bentuk Pembentukan
Plat timah terkurang dua kali (DR) ialah bahan asas biasa untuk pengeluaran tin, menampilkan kekerasan tinggi dan rintangan penyemperitan yang kuat, yang memenuhi keperluan rintangan tekanan asas tin. Walau bagaimanapun, bahan ini mempunyai kelemahan yang jelas iaitu kemuluran yang sangat lemah, dengan pemanjangan pecah terukur bahan DR konvensional hanya antara 2.2% hingga 3.3%. Dalam proses pembentukan necking plat timah dinding nipis, plat perlu mengalami pelbagai ubah bentuk lenturan, pengecutan dan regangan. Pemanjangan ultra-rendah tidak dapat menyesuaikan diri dengan proses necking dengan radian besar dan lejang dalam, dan retakan tersembunyi akan muncul pada peralihan sudut R mulut tin sebaik sahaja julat ubah bentuk melebihi had.
Banyak pengeluar secara seragam menggunakan bahan DR ultra-nipis untuk menghasilkan semua jenis tin untuk mengawal kos bahan mentah, tidak kira struktur cetek atau dalam dan berbentuk khas, yang merupakan punca utama kecacatan kelompok yang kerap.
1.2 Hantaran Pembentukan Tidak Munasabah Membawa kepada Pengumpulan Tekanan Baki
Bilangan pas pembentukan secara langsung menentukan keseragaman ubah bentuk logam. Mod pengeluaran tradisional kebanyakannya menggunakan proses necking 3-pass untuk meneruskan pengeluaran besar-besaran yang cepat, dengan julat ubah bentuk yang besar dalam satu proses pembentukan. Plat timah tidak boleh melepaskan tegasan secara beransur-ansur, dan sejumlah besar tegasan sisa terkumpul di kawasan peralihan leher.
Bolehkah memampatkan prosedur membentuk benar-benar meningkatkan kecekapan pengeluaran? Jawapannya jelas tidak. Tekanan sisa terus dilepaskan selepas tin terbentuk. Selepas tekanan pengisian berikutnya, perubahan perbezaan suhu dan getaran pengangkutan, kedutan dan rekahan secara beransur-ansur muncul pada kedudukan leher rata, yang sebaliknya meningkatkan kadar kecacatan dan meningkatkan kos tersirat untuk kerja semula dan pembuangan.
1.3 Turun Naik Ketebalan Dinding Bahan Mentah Menyebabkan Kepekatan Tekanan Setempat
Ketepatan ketebalan dinding awal kepingan tinplate adalah perincian yang mudah diabaikan oleh kebanyakan pengeluar. Jika toleransi ketebalan dinding helaian masuk kelompok melebihi julat standard industri ±0.012mm, tahap pengurangan ketebalan dinding badan tin akan menjadi tidak seimbang sepenuhnya selepas bergolek dan membentuk dengan acuan berleher.
Untuk tin dengan ketebalan dinding yang tidak sekata, tekanan akan terus tertumpu pada sudut lentur leher yang paling nipis, yang menjelaskan mengapa sesetengah produk masih utuh manakala yang lain mempunyai kedutan dan rekahan dalam kumpulan yang sama.
2. Perbandingan Proses Necking Arus Perdana dan Pemilihan Bahan
Bertujuan pada titik kesakitan pengeluarantin berleher tinplate berbentuk khasdan tin pengikatan dalam, kami telah membandingkan kesan pembentukan proses tradisional dan proses pengikatan progresif berbilang peringkat melalui beribu-ribu ujian pengeluaran besar-besaran, dan menyusun skim pemilihan piawai digabungkan dengan kelebihan prestasi bahan yang berbeza untuk disesuaikan dengan pengeluaran tin dengan keperluan penyesuaian yang pelbagai:
| Proses Pembentukan | Ketebalan Helaian Berkenaan | Bahan Plat Timah Pilihan | Kadar Pengurangan Ketebalan Dinding Purata | Kadar Kecacatan Pengeluaran Besar-besaran | Senario Can Berkenaan |
|---|---|---|---|---|---|
| Proses Necking 3-pass Tradisional | ≤0.17mm | DR Tinplate dikurangkan dua kali | 22.68% | 3.11% | Leher cetek konvensional, tin aerosol bulat standard dengan bentuk ringkas dan julat ubah bentuk kecil |
| 6-8 Lulus Proses Necking Progresif | 0.15-0.28mm | T4-CA Tempered Single-reduced Tinplate | 11.27% | 0.47% | Tin plat tin berleher dalam, tin penutup leher berbentuk khas, tin tersuai ringan dinding nipis dengan ubah bentuk kompleks dan keperluan ketepatan tinggi |
Data yang diukur dengan jelas menunjukkan kelebihan yang menonjol dari proses penyambungan progresif berbilang peringkat. Dengan membelah satu ubah bentuk besar kepada bentuk kecil dalam setiap prosedur, dan memadankan dengan prosedur penyepuhlindapan untuk memulihkan kemuluran kepingan di tengah jalan, tegasan logam boleh dilepaskan ke tahap yang paling besar. Kadar pemanjangan 8.6% plat tin terbaja T4-CA adalah jauh lebih tinggi daripada bahan DR biasa, dengan sempurna menyesuaikan diri dengan semua jenis keperluan necking tersuai dengan kesukaran tinggi.
Pada masa ini, SAILON mengguna pakai teknologi simulasi elemen terhingga FEA terlebih dahulu untuk mensimulasikan pengagihan tegasan dan perubahan ketebalan dinding tin semasa keseluruhan proses necking sebelum pembukaan acuan dan pengeluaran besar-besaran, dengan tepat meramalkan titik risiko retak dan kedutan serta mengelakkan kecacatan pengeluaran besar-besaran daripada sumber reka bentuk.
3. Mata Pengoptimuman Teras untuk Pengeluaran Tin Berleher Tinplate
Digabungkan dengan pengalaman praktikal pengeluaran besar-besaran, kawalan kualiti yang stabiltin berleher tinplatetidak memerlukan transformasi peralatan yang kompleks. Ia hanya perlu melaksanakan perkara pengurusan yang diperhalusi berikut:
- Padankan bahan atas permintaan dan elakkan pemilihan satu saiz untuk semua: Bahan DR boleh digunakan untuk tin standard untuk mengawal kos, manakala tinplate T4-CA kemuluran tinggi lebih disukai untuk tin tersuai berleher dalam, berbentuk khas dan ultra nipis.
- Optimumkan struktur peralihan acuan, besarkan radian sudut R dengan sewajarnya, kurangkan daya regangan pada saat berleher, dan rendahkan kebarangkalian kepekatan tegasan tempatan
- Kawal ketepatan bahan masuk dengan ketat, helaian skrin dengan sisihan ketebalan dinding yang berlebihan sebelum pergudangan, dan hapuskan kecacatan pembentukan yang disebabkan oleh turun naik ketebalan dinding dari hujung bahan mentah
- Laraskan hantaran membentuk mengikut kerumitan tin, pakai lebih daripada 6-pass progresif necking untuk tin kompleks, dan optimumkan keliatan bahan dengan prosedur penyepuhlindapan
4. Soalan Lazim daripada Pelanggan
Dalam dok dan pengeluaran pelbagai tin aerosol berleher tinplate tersuai, kami telah menyelesaikan soalan teras pelanggan yang paling prihatin dan memberikan jawapan yang tepat berdasarkan pengalaman praktikal pengeluaran besar-besaran:
[Bahan S] S1: Adakah penggantian penuh dengan bahan T4-CA diwajibkan untuk pengeluaran besar-besaran tin berleher ultra nipis?
A: Penggantian lengkap tidak diperlukan. Untuk tin standard dengan berleher cetek dan struktur ringkas, kepingan DR double-reduced masih boleh digunakan selepas mengoptimumkan parameter fillet acuan dan kelajuan membentuk penalaan halus, yang boleh mengawal kos pengeluaran dengan berkesan. Bahan T4-CA dengan kemuluran tinggi adalah satu-satunya penyelesaian asas untuk mengurangkan kadar kecacatan bagi tin tersuai dengan berleher dalam, penutup berbentuk khas dan ubah bentuk radian yang besar.
[Proses S] S2: Bolehkah simulasi FEA menggantikan sepenuhnya prosedur acuan percubaan?
J: Ia tidak boleh diganti sepenuhnya. Simulasi FEA boleh menghapuskan lebih daripada 70% kelemahan reka bentuk dan proses terlebih dahulu dan mengelakkan kebanyakan kecacatan struktur. Walau bagaimanapun, pengeluaran besar-besaran dipengaruhi oleh pembolehubah seperti keadaan kerja peralatan, suhu dan kelembapan ambien, dan perbezaan kelompok bahan. Pengeluaran percubaan kelompok kecil masih merupakan pautan yang diperlukan untuk mengesahkan kestabilan proses.
[Kawalan Kualiti S] S3: Bolehkah turun naik ketebalan dinding yang berlebihan di leher dibaiki dan diperbetulkan pada peringkat kemudian?
J: Pada dasarnya mustahil untuk pembaikan kemudian. Pembentukan leher tergolong dalam ubah bentuk plastik logam yang tidak dapat dipulihkan. Sisihan ketebalan dinding dan pengumpulan tegasan semuanya dihasilkan dalam pembentukan satu kali. Kemudian menggilap dan membentuk hanya akan memburukkan lagi boleh merosakkan. Satu-satunya penyelesaian yang berkesan ialah pengoptimuman pra-proses dan pemilihan bahan yang tepat.
Kesimpulan
Lagipun, masalah rekahan, kedutan dan ketebalan dinding yang tidak stabiltin berleher tinplatetidak pernah disebabkan oleh satu proses, tetapi projek sistematik yang mengintegrasikan prestasi bahan, reka bentuk acuan, teknologi pembentukan dan pengurusan kawalan kualiti. Dengan peningkatan berterusan keperluan pasaran untuk tin yang ringan, penyesuaian dan ketepatan tinggi, proses pengeluaran tradisional yang meluas tidak lagi dapat memenuhi keperluan pengeluaran besar-besaran yang berkualiti tinggi.
SAILON menumpukan pada pengeluaran tersuai pelbagai tin berleher plat timah berbentuk khas dan tin aerosol berleher dalam, dengan penyelesaian matang untuk ramalan simulasi FEA, pentauliahan proses necking berbilang peringkat dan penyesuaian bahan. Jika anda mempunyai keperluan untuk penyesuaian tin dan pengoptimuman proses, sila hantar lukisan reka bentuk tin anda dan keperluan pengeluaran. Kami akan memberikan anda laporan analisis kebolehbentukan leher eksklusif percuma untuk mengelakkan kecacatan pengeluaran besar-besaran dan memastikan kualiti pembentukan dan kestabilan setiap kumpulan produk.