Vire a lata de cabeça para baixo e coloque-a na bancada.
Quase tudo o que vai decidir se esta lata sobreviverá um ano num armazém está agora à sua frente, num anel com cerca de quatro milímetros de largura: o enrolamento, o composto assentado no seu interior e a costura dupla que une a extremidade ao corpo.
É a parte menos fotogênica do produto e a única que precisa estar sempre certa.
Primeiro, uma distinção que muda para quem você liga
Existem duas juntas em umlata de aerossol, e os compradores os confundem constantemente.
A costura dupla une o cone e a cúpula ao corpo. Em uma lata de aerossol de três peças, isso acontece na fábrica, antes mesmo de a lata ser enviada. Você recebe um recipiente selado e acabado com uma abertura na parte superior – a abertura do copo da válvula.
A crimpagem da válvula une a válvula a essa abertura. Isso acontece no seu enchimento.
Então, quando uma lata vaza no ombro, a primeira pergunta não é “a costura estava ruim?” mas “qual das duas juntas falhou?” Uma costura dupla que falhou foi feita semanas atrás em Foshan. Uma crimpagem de válvula que falhou foi feita em sua linha esta manhã, e a correção é uma dimensão de crimpagem, não uma reclamação.
A única exceção: se você comprar corpos e pontas separadamente e costurar em casa, a costura dupla passa a ser sua. Isso é incomum em aerossóis e comum em latas de alimentos, e vale a pena declarar claramente em qualquer acordo de fornecimento qual parte é proprietária de qual baseado.
A onda
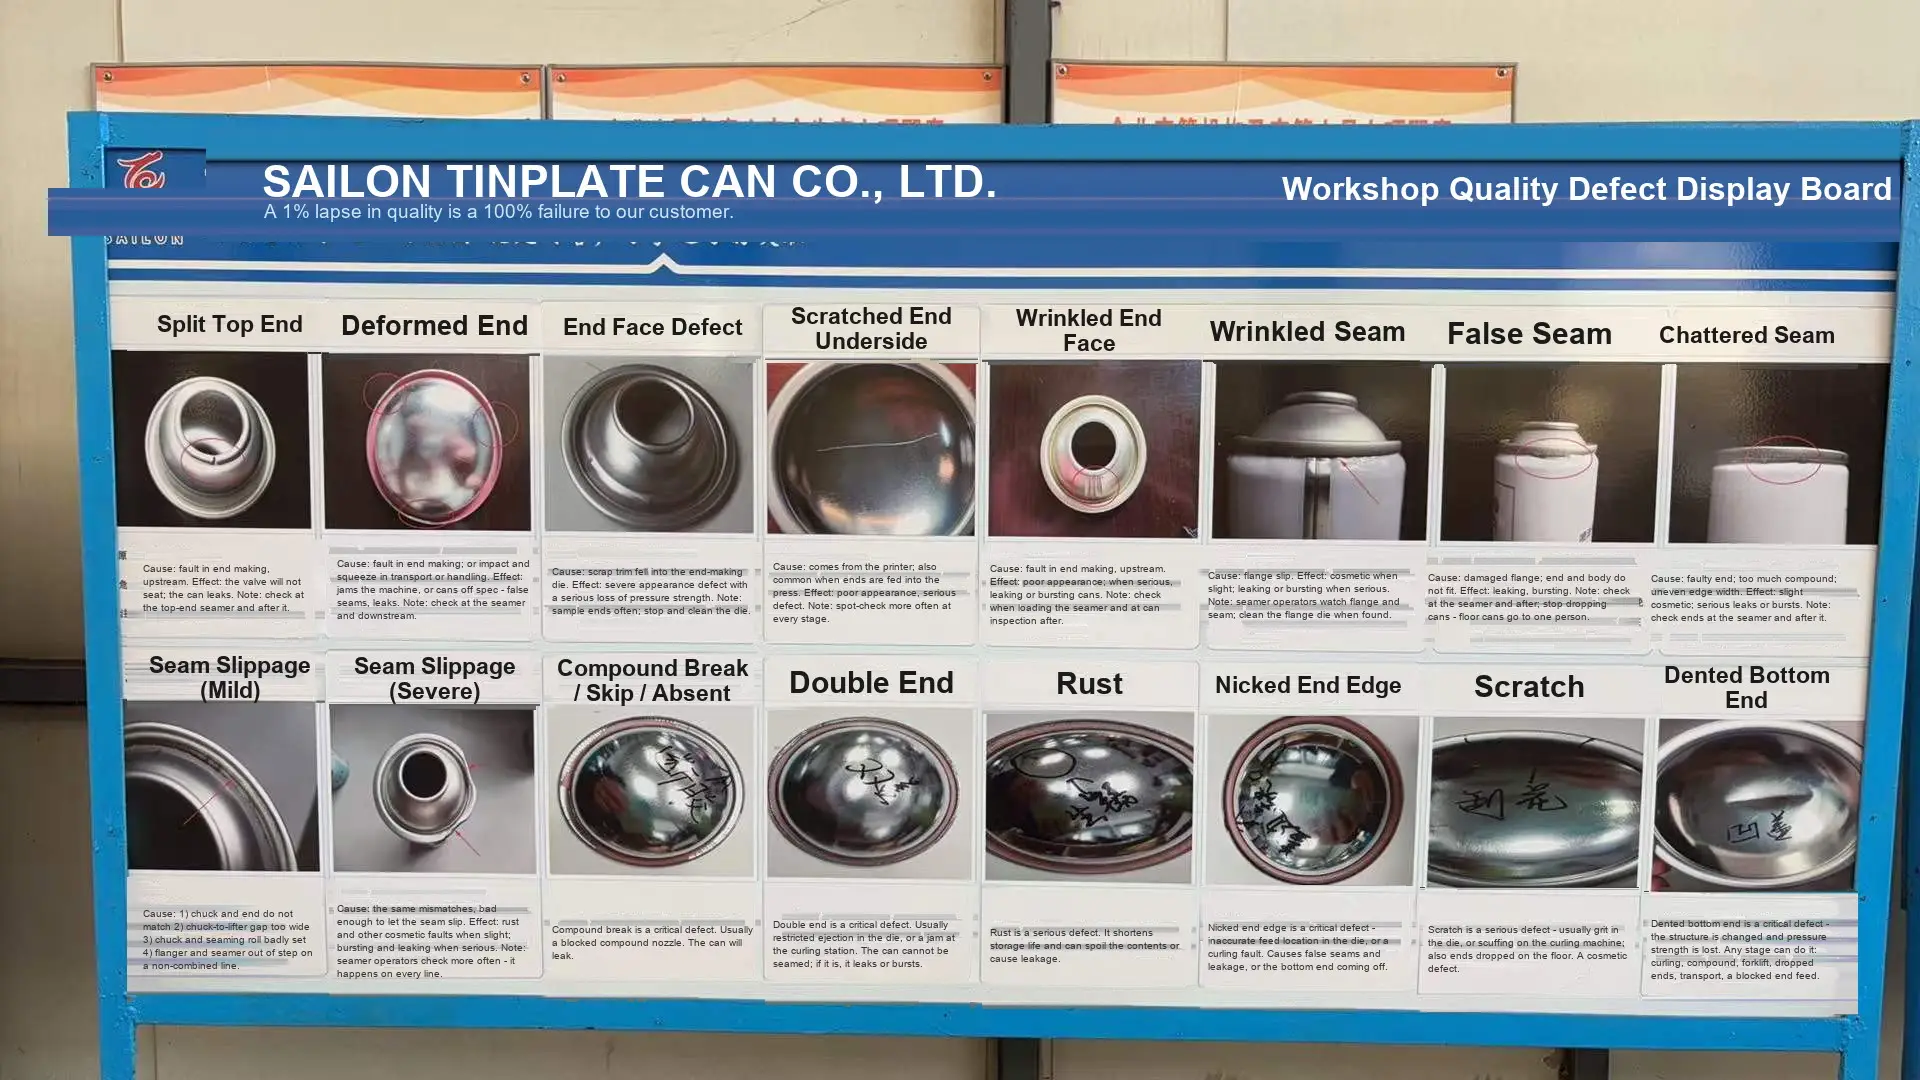
A ondulação é a borda enrolada da ponta e é onde fica o composto. Três coisas dão errado aqui.
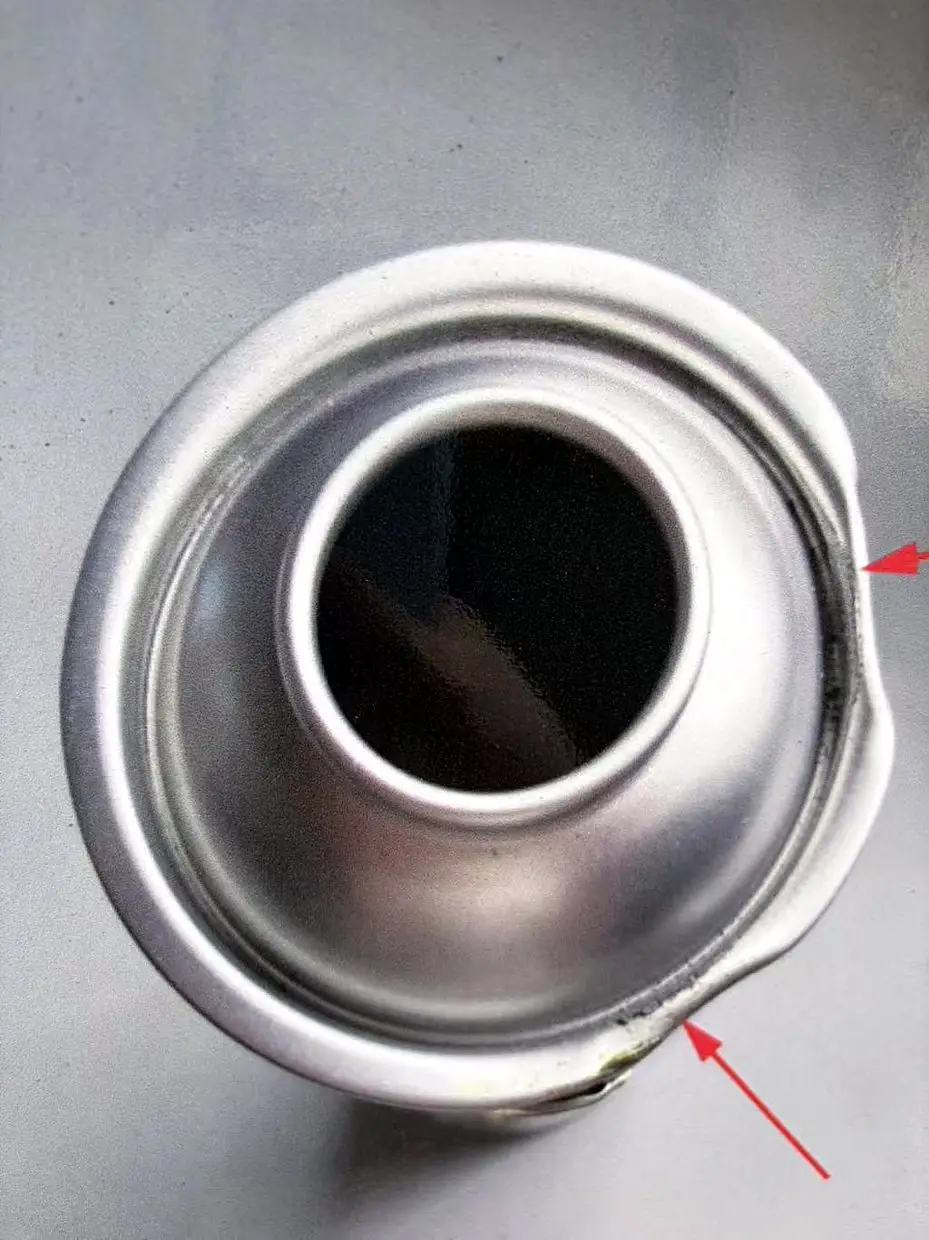
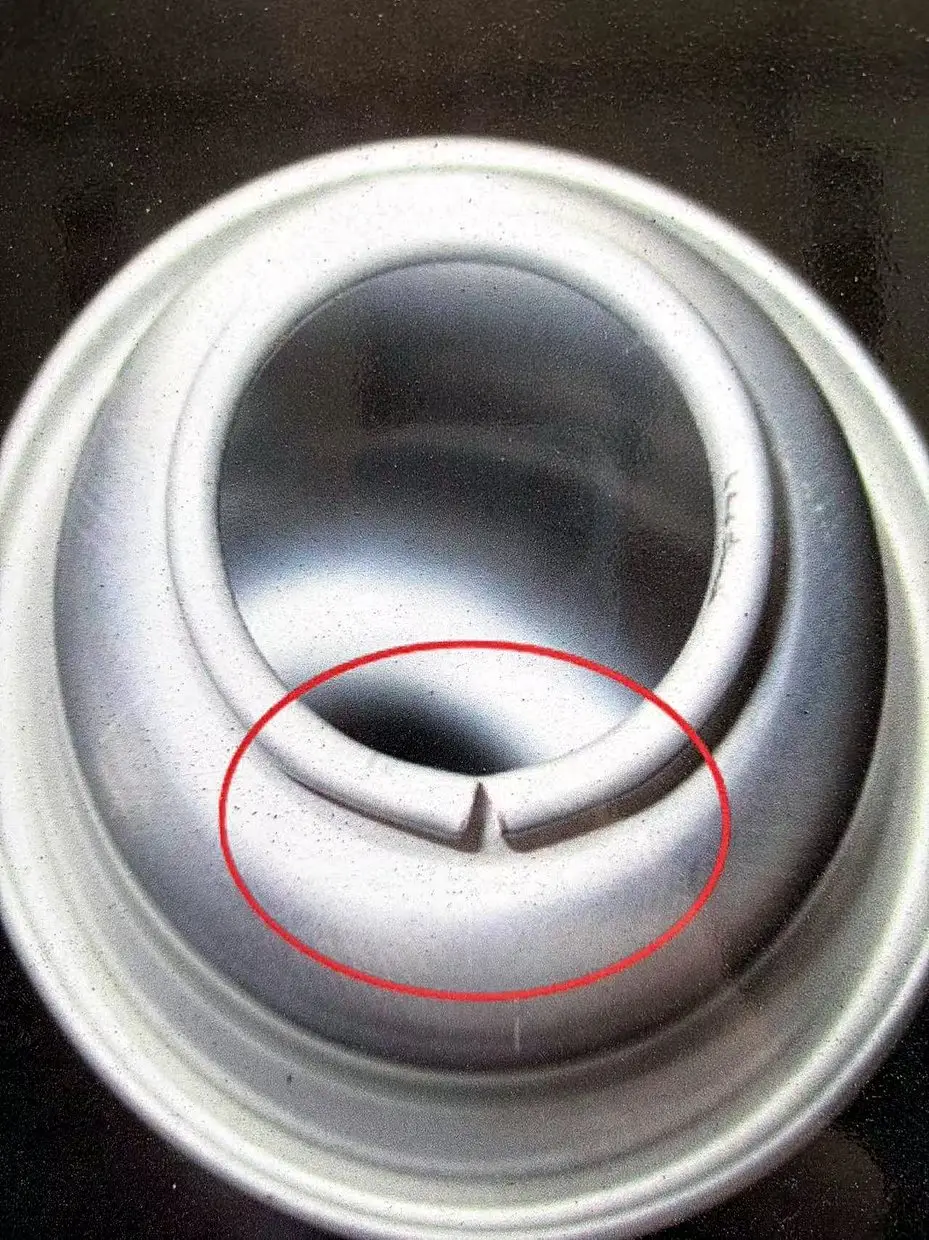
Entalhe de borda
Um corte ou pedaço de metal faltando na circunferência do cacho. Parece trivial – um milímetro de borda faltando em uma lata de 65 mm – e não é, porque esse entalhe é uma seção da costura sem metal para travar e sem composto para selar.
A causa geralmente é o manuseio antes da costura: pontas aninhadas em um magazine, alimentadas por uma rampa, presas em uma guia. Se você vir entalhes agrupados em um lado do palete, suspeite do caminho de alimentação e não da prensa.
Curl crack
Uma divisão na própria ondulação, às vezes visível apenas como uma linha escura no canal onde o composto fica.
A folha de flandres é dúctil, mas a ondulação é formada no limite do que o material suportará, e uma ferramenta de ondulação desgastada, um medidor na extremidade inferior da tolerância ou uma extremidade que foi refeita irá empurrá-la além desse limite.
Este é o defeito mais frequentemente ignorado numa verificação visual da linha, porque a fissura fica dentro do canal onde a luz não chega. Varrer a luz, ou passar a unha ao redor da circunferência, encontra coisas que um olhar direto não encontra.
Divisão da linha de pontuação
Nas extremidades com uma pontuação, o metal é deliberadamente afinado para uma fração de seu calibre para que abra de forma previsível. Isso é intencional. O que não é intencional é uma divisão que aparece na partitura antes mesmo de a lata ser usada.
A profundidade da pontuação é uma janela estreita. Muito raso e a extremidade não abrirá corretamente sob pressão; muito profundo e abre no armazém. Quando você vê divisões de pontuação, a pergunta a ser feita ao seu fornecedor não é “por que esta está quebrada”, mas “qual é a sua pontuação residual e com que frequência você a mede”.
A cara do fim
Rugas
Enrugando-se na parte plana da extremidade, irradiando para fora do centro. Isso acontece quando a sequência de conformação puxa o material mais rápido do que ele pode fluir — um problema de pressão do suporte da peça bruta ou uma folha com a têmpera errada para a trefilação.
Uma extremidade enrugada ainda costura. Ele simplesmente não fica tão plano e, em uma lata que será empilhada, é o início de um problema de distribuição de pressão, e não uma falha instantânea.
Arranhar
Abrasão na face laqueada, pelas extremidades deslizando umas contra as outras, contra a parede de uma revista ou contra o interior de uma caixa.
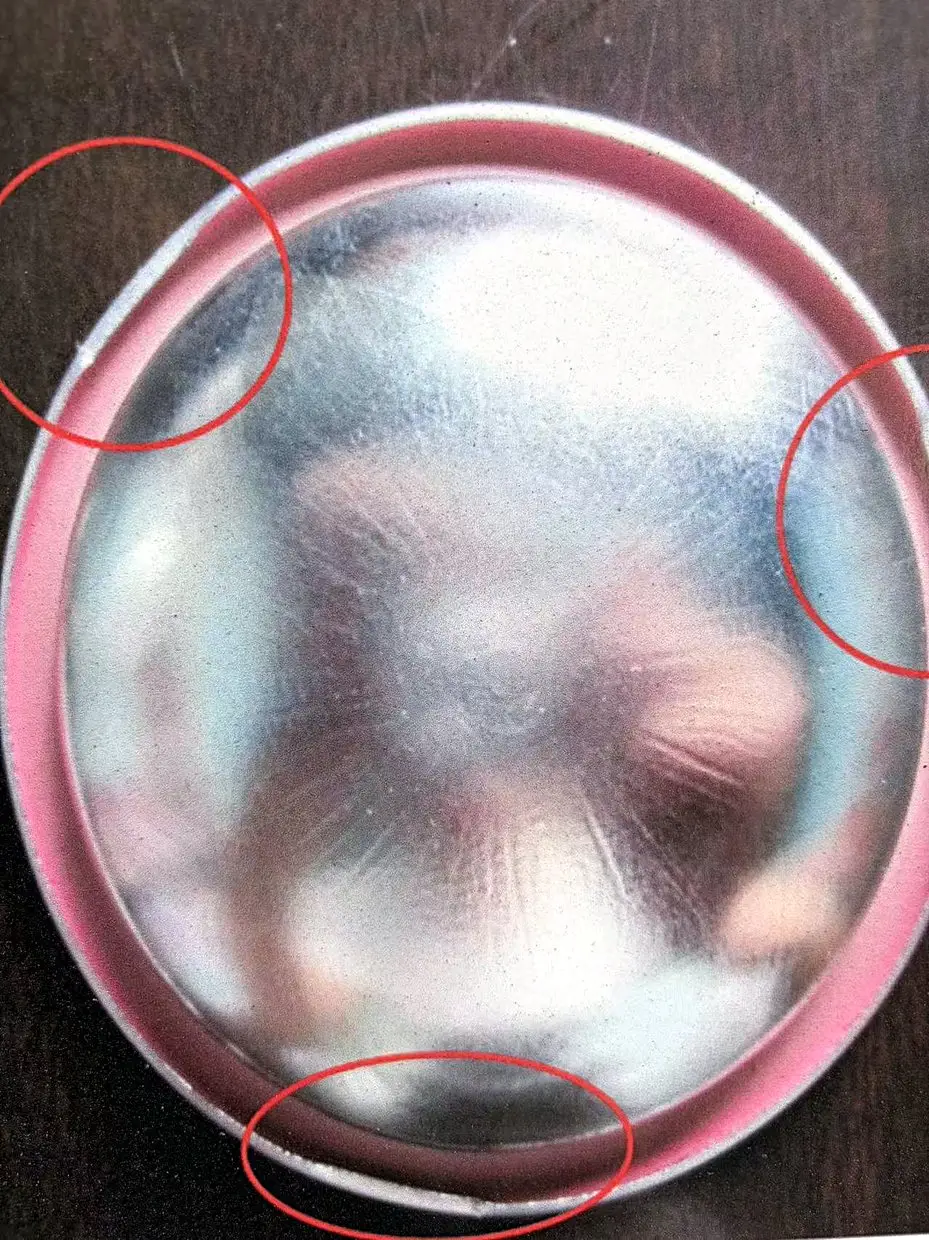
Arranhões são mais importantes comercialmente do que mecanicamente na maioria dos produtos. Em uma lata de cosméticos cuja extremidade fica voltada para o cliente toda vez que ele a pega, uma tampa desgastada é um produto devolvido.
Deformação
A extremidade não é plana nem concêntrica. Às vezes visível como uma oscilação quando a lata está sobre uma mesa; às vezes apenas como uma leitura dimensional.
Vale a pena separar do amassado: uma deformação geralmente é formada e aparece em um lote inteiro, enquanto um amassado é um evento único e aparece em um punhado de latas.
O anel composto
O composto de vedação é aplicado como um anel no cacho. É a única coisa que fica entre o propulsor e a atmosfera e é aplicado por grama.
Salto composto, escassez ou ausência
O anel está quebrado, fino ou faltando em um arco. Sob a costura, esse arco não tem nenhuma junta.
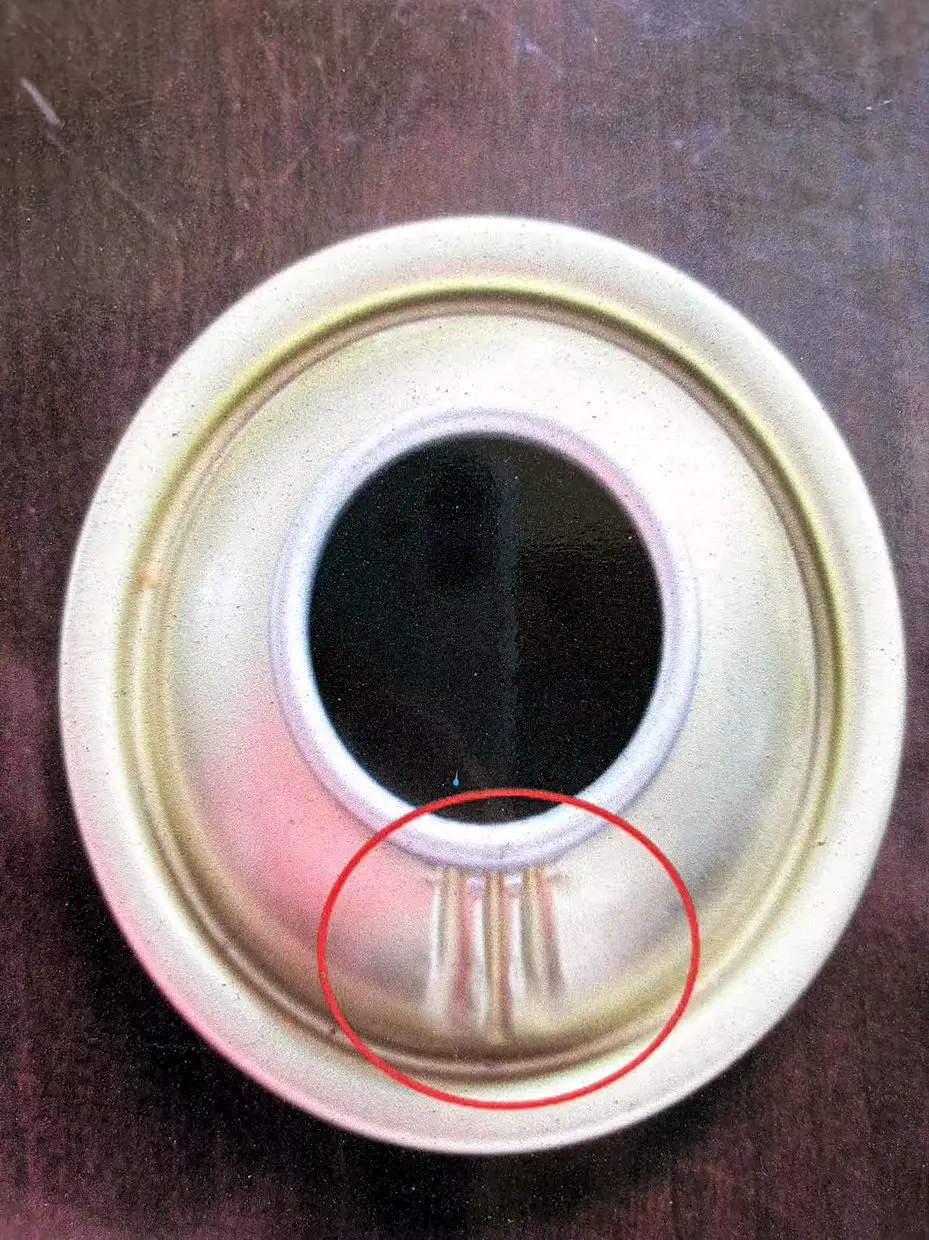
Este é o defeito de maior consequência e menor visibilidade em toda a lata. Você não pode vê-lo em uma lata com costura sem cortá-la. Um lote com saltos compostos passará por banho-maria se os saltos forem pequenos o suficiente e falhará na prateleira nove meses depois.
Faça duas perguntas ao seu fornecedor: qual é o peso composto por extremidade e como ele é verificado – por amostra de peso ou por sistema de visão? Um fornecedor que pesa os resultados de acordo com um cronograma está fazendo isso corretamente. Quem verifica “olhando” não está verificando.
Aplicação excessiva e compressão
Muito composto, e o excesso tem que ir para algum lugar quando a costura fechar. Ele faz a extrusão – um cordão ou uma série de pequenas bolhas na junção da costura.
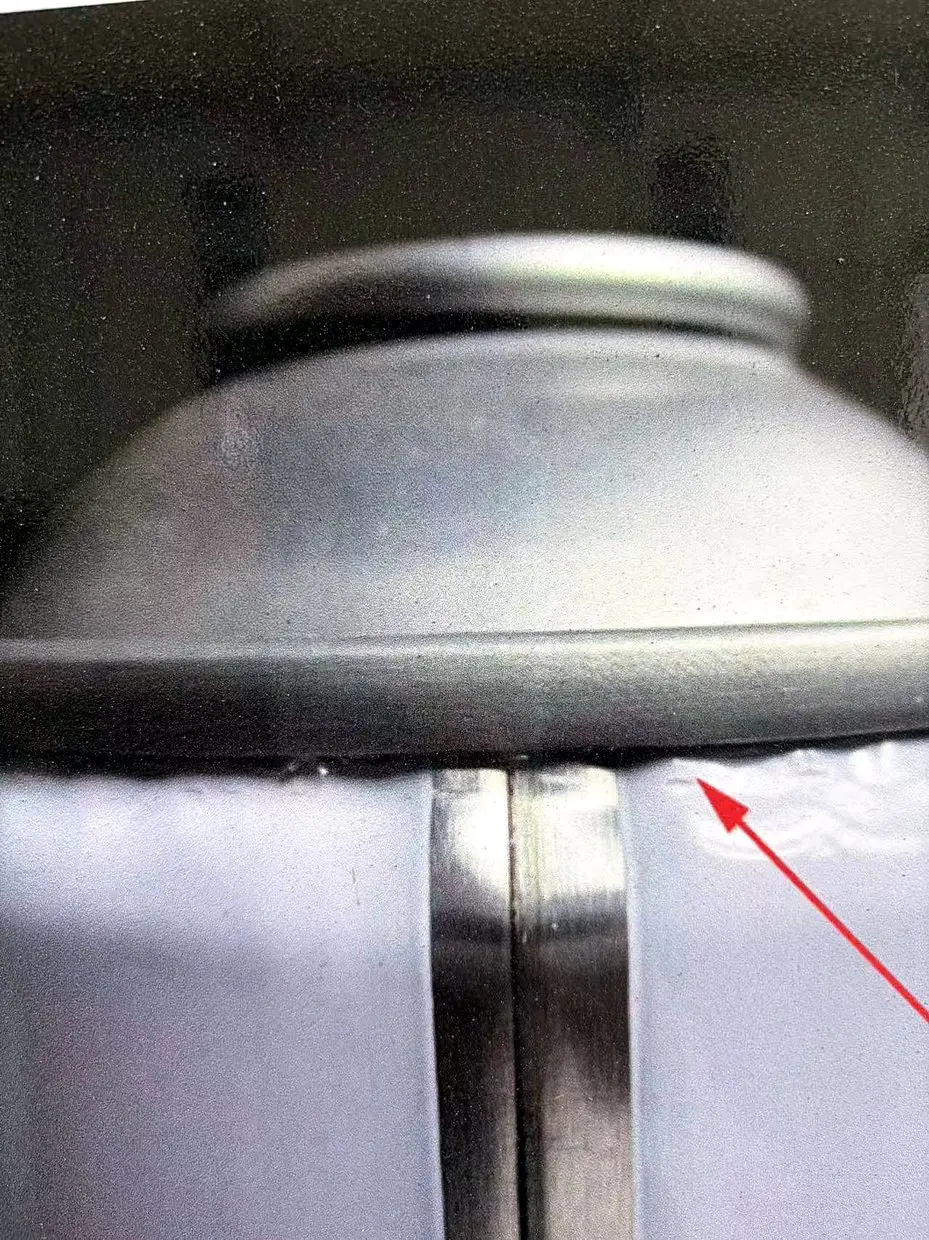
A maioria dos compradores classifica o squeeze como cosmético. Geralmente isso está certo, com uma exceção: se o composto for de um tipo que pode migrar, o material extrudado dentro da lata se torna um problema de contaminação do produto, em vez de um problema cosmético, e a conversa muda.
A costura dupla
Cinco rolos, duas operações e cerca de quarenta milissegundos por lata. A maior parte do que dá errado aqui é mecânico e aparece em corridas, e não em simples.
Costura falsa
Os ganchos não se interligaram. A costura parece fechada, fica na altura certa e se separa sob pressão ou sob a unha do polegar.
A causa é uma configuração ou condição de desgaste – pressão do mandril ou do rolo, perfil do rolo ou uma lata que não estava encaixada corretamente. É 100% rejeitado quando encontrado, e encontrá-lo requer uma desmontagem: corte a costura, meça o comprimento do gancho e sobreponha, observe a seção transversal. Não há fiscalização externa que substitua isso.
Dente de costura
Uma saliência ou esporão afiado saindo da costura, onde o rolo saltou ou o metal foi deslocado em vez de formado.
Além da aparência, um dente representa um perigo de manuseio – ele corta luvas e pode danificar latas vizinhas em uma caixa – e indica que os rolos de costura não estão onde deveriam estar.
Deslizamento de costura
O rolo desliza em vez de se formar. O resultado é uma costura solta, baixa ou ambas. O deslizamento geralmente aparece como uma série de latas, e não como uma, porque tudo o que se moveu permaneceu movido.
Costura de rugas
Franzindo ao longo da costura onde a extremidade e o corpo se encontram. Rugas leves são toleráveis em muitas especificações; os profundos significam que o metal dobrou em vez de comprimir, e a vedação depende do composto preencher uma lacuna para a qual nunca foi dimensionado.
O ombro e a cúpula
Amassado no raio do ombro
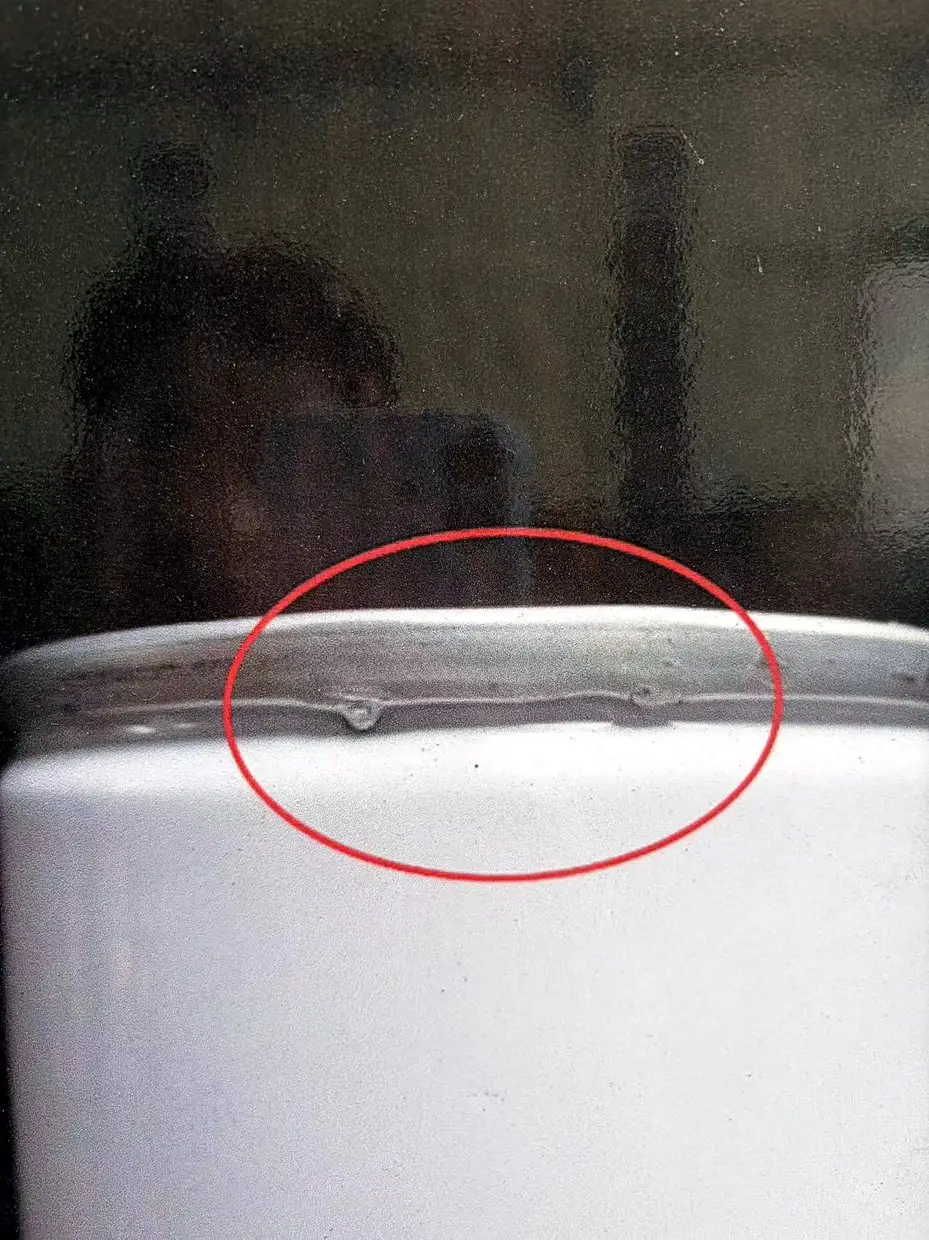
Um amassado na superfície de uma cúpula é principalmente cosmético. Uma depressão no raio onde a cúpula se transforma no corpo é onde a carga de pressão se concentra. Ele cria um aumento de tensão exatamente onde você menos deseja e, em uma lata de alta pressão, deve ser tratado como um defeito estrutural, independentemente da profundidade.
Fundo duplo
Duas extremidades alimentadas na mesma lata. Quase sempre a segunda extremidade é uma extremidade parcial ou aninhada que percorreu o feed. Fácil de detectar do lado de fora, uma vez que você saiba procurá-lo - a base fica orgulhosa ou a lata fica irregular.
É também a evidência mais clara possível de que o feed final está se comportando mal, portanto, uma única descoberta justifica a verificação do restante da execução.
Ferrugem
Nas pontas, a ferrugem quase sempre começa em uma borda – a borda cortada do cacho ou um arranhão que atingiu o metal descoberto. Em uma lata nova, ele não deveria estar lá. Numa lata que ficou parada, é uma questão de armazenamento: condensação, umidade descontrolada, recipiente que suou na viagem.
O que pode ser corrigido e por quem
| Defeito | Origem | Corrigível após o fato | Proprietário |
|---|---|---|---|
| Salto composto | Terminar | Não | Fabricante de latas |
| Curl crack | Terminar | Não | Fabricante de latas |
| Divisão de pontuação | Terminar | Não | Fabricante de latas |
| Entalhe de borda | Manuseio final/alimentação | Não | Fabricante de latas |
| Costura falsa | Configuração de costura | Não | Fabricante de latas |
| Dente de costura | Rolos de costura | Não | Fabricante de latas |
| Deslizamento de costura | Rolos de costura | Não | Fabricante de latas |
| Espremer | Peso composto | Apenas classificação cosmética | Fabricante de latas |
| Vazamento de crimpagem de válvula | Linha de enchimento | Sim, recrimpagem | Preenchimento |
| Amassado no ombro | Manuseio | Não | Quem lidou com isso |
| Ferrugem nas bordas | Armazenamento, frete | Não | Depende da embalagem e condições |
| Arranhão no rosto | Manuseio | Não | Quem lidou com isso |
O padrão é desconfortável, mas honesto: quase tudo nesta lista que falha em uma lata foi decidido antes de a lata sair da fábrica. É por isso que a pergunta útil na auditoria não é “qual é a sua taxa de defeitos”, mas “quais destes você mede, com que frequência e posso ver o registro”.
Se você comprar cone e cúpula separadamente
Alguns compradores o fazem, para reembalagem ou para uma operação de enchimento que costura internamente. Três coisas para especificar além das dimensões:
Tipo de composto e peso por extremidade, não apenas “com composto”. O peso é o que determina se o anel veda.
Pontuação residual, se o final for pontuado, com um método de medição declarado.
Formato da embalagem e aninhamento, porque os defeitos de arranhões e entalhes acima são criados na revista e na caixa, não na prensa.
Nossolinha de cone e cúpula para latas de 45 a 70 mmabrange as configurações padrão; se você estiver combinando as extremidades com um corpo com pescoço, odiferença entre construção com pescoço e parede retaexplica por que a extremidade do mesmo diâmetro não é intercambiável entre os dois.
A SAILON fabrica latas completas de aerossol e conjuntos de cone e cúpula em Foshan - de 45 mm a 70 mm, 400 milhões de latas por ano. Se uma costura estiver falhando em sua linha e você não tiver certeza se ela saiu da nossa fábrica dessa forma, envie fotos da seção transversal desmontada e do código do lote. Respondemos com medidas, não com opiniões.