


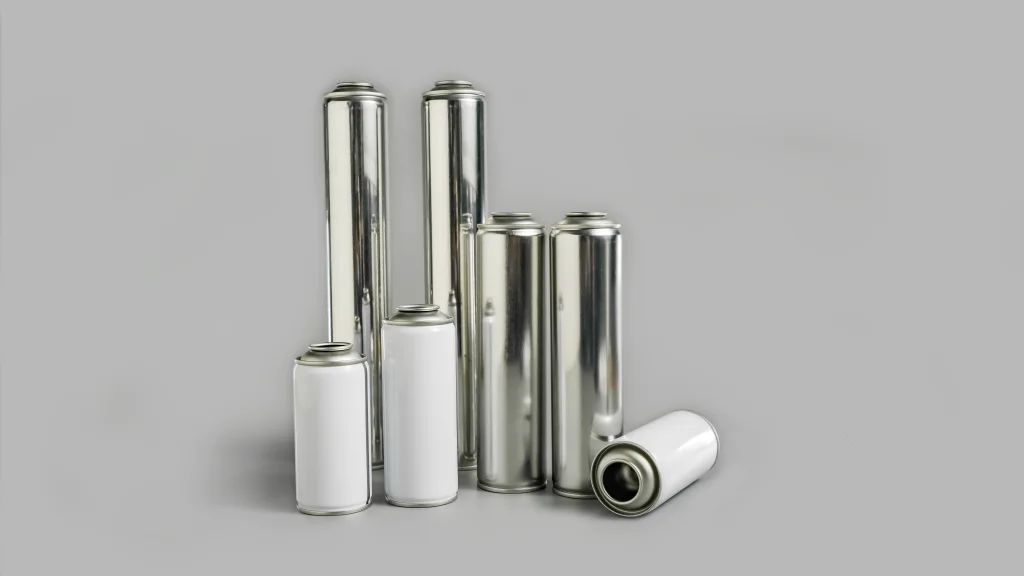
Ao gerenciar cadeias globais de fornecimento de produtos químicos, escolher o produto certolata de aerossola especificação determina a segurança do seu inventário durante o transporte no verão. As altas temperaturas dentro dos contêineres de transporte excedem regularmente os 55°C, fazendo com que os meios voláteis se expandam rapidamente. Para garantir a segurança completa das embalagens de refrigerante, os gerentes de compras devem olhar além das embalagens padrão e investir em designs verificados de latas de aerossol de alta pressão que mitiguem o estresse térmico. A escolha de um fabricante qualificado de latas de aerossol de folha-de-flandres garante a conformidade com rigorosas regulamentações de transporte internacional, protegendo seus produtos contra falhas estruturais catastróficas, vazamentos dispendiosos de estoque e responsabilidade durante o transporte.
A Dinâmica da Expansão Térmica na Logística de Cargas Industriais
Durante os meses de pico do verão, o microclima dentro de contêineres de carga e armazéns portuários não ventilados comporta-se como uma armadilha térmica. As previsões ambientais padrão não levam em conta o calor radiante absorvido pelas paredes dos contêineres de aço, o que eleva as temperaturas internas muito acima de 55°C. Para cargas industriais de gases liquefeitos, fluorocarbonos e sprays de solventes de alta volatilidade, esse ambiente altera o estado físico da carga química.
À medida que a temperatura aumenta linearmente, a fase líquida dos gases comprimidos se expande, diminuindo o volume de vapor no espaço superior dentro do recipiente. Isso causa um aumento exponencial na pressão de vapor saturado. Se a integridade estrutural da embalagem metálica não tiver redundância metalúrgica suficiente, as forças internas superam rapidamente a resistência ao escoamento do material. Para os departamentos de compras que lidam com contratos de produtos químicos a granel, compreender a relação entre o calor ambiente e os limites de pressão interna é vital para evitar a rejeição de produtos em grande escala e a interrupção da cadeia de abastecimento.
As três fases de falha estrutural da folha-de-flandres sob estresse térmico
A quebra de uma lata de aerossol de 3 peças sob calor extremo é uma sequência mecânica previsível. Ao analisar estas três fases distintas, as equipes de controle de qualidade podem implementar protocolos de alerta precoce durante inspeções de recebimento e auditorias de armazenamento.
Fase 1: Acumulação de Pressão Subcrítica
- Status do material: Zona de deformação elástica.
- Métricas Internas: A pressão aumenta dos valores basais até 1,20 MPa.
- Comportamento Físico: O recipiente não apresenta alterações externas visíveis. No entanto, a tensão interna corrói constantemente o fator de segurança da engenharia. Neste ponto, as micro-costuras ao longo das extremidades duplas superior e inferior sofrem tensões de cisalhamento elevadas, transformando o lote num risco logístico latente.
Fase 2: Deformação Plástica e Inversão da Cúpula Inferior
- Status do material: Atingir o limite de deformação da lata de aerossol.
- Métricas Internas: Platôs de pressão entre 1,20 MPa e 1,50 MPa, correspondendo ao perfil térmico típico do R134a a 55°C.
- Comportamento Físico: O perfil côncavo do fundo do recipiente sofre distorção geométrica permanente, curvando-se para fora em uma forma convexa. Esta inversão da cúpula aumenta ligeiramente o volume total do recipiente, proporcionando uma breve liberação de pressão, mas arruína completamente o equilíbrio estrutural do metal. Esta distorção visível é o último sinal de alerta acionável antes da falha estrutural.
Fase 3: Ruptura e Fraturamento Metalúrgico
- Status do material: Falha na resistência à tração final.
- Métricas Internas: A pressão excede o limite de pressão nominal do aerossol e pode estourar.
- Comportamento Físico: O contêiner sofre falha geométrica catastrófica. A fratura quase sempre inicia na zona afetada pelo calor da solda longitudinal de resistência de alta frequência ou ao longo da borda da costura dupla superior. A rápida descompressão causa uma liberação violenta da carga química, criando riscos imediatos de incêndio, ambientais e de ativos.
Comparação de métricas estruturais e padrões de engenharia
Para manter a segurança absoluta durante o enchimento e o trânsito multimodal, as especificações estruturais devem ser comparadas com as propriedades termodinâmicas do meio de enchimento. A tabela abaixo fornece uma linha de base mecânica detalhada com base em estruturas de testes internacionais:
| Especificação de Engenharia | Perfil de Espessura (Corpo/Topo/Base) | Têmpera e Dureza do Material | Limite de rendimento/deformação | Limite de explosão final | Almofada Térmica 55°C | Meios Químicos Recomendados |
| Padrão Comercial | 0,20/0,32/0,32mm | T3/TH520 | 1,20MPa | 1,40MPa | Nenhum (risco de déficit) | Solventes de baixa pressão, lubrificantes leves, tintas em aerossol. |
| Especificação DOT-2P | 0,23/0,35/0,35mm | T4/TH550 | 1,40MPa | 1,65MPa | Marginal (<5% Almofada) | Aerossóis técnicos padrão, produtos de limpeza industriais, R12. |
| Lata de aerossol DOT-2Q | 0,25/0,40/0,40mm | T5/TH580/DR8 | 1,65MPa | 1,85MPa | Ideal (>20% de redundância) | R134a, R404A, agentes de expansão industriais pesados. |
O perfil termodinâmico dos fluorocarbonetos de alta pressão exige o cumprimento estrito destes limites. Por exemplo, o R134a gera uma pressão interna de 1,49 MPa a 55°C. Usar um contêiner comercial padrão com limite de deformação de 1,20 MPa torna a falha inevitável. A implementação de uma arquitetura de lata de aerossol DOT-2Q resistente fornece o amortecimento estrutural necessário para absorver esses picos térmicos sem arriscar comprometimento estrutural.
Controles de fabricação e requisitos de qualidade de engenharia
Gerenciar um programa seguro de embalagens de produtos químicos requer protocolos rígidos de controle de qualidade na fonte de fabricação. Ao avaliar opções para aquisição de latas de aerossol a granel, as equipes de engenharia devem priorizar os seguintes parâmetros técnicos:
- Teste Hidrostático Verificado: Os fornecedores devem fornecer curvas de ruptura hidrostática certificadas em vez de declarações nominais genéricas. Os dados devem provar uma lacuna clara entre o ponto de deformação de escoamento inicial e o limite final de ruptura.
- Monitoramento de solda de alta frequência: A costura longitudinal deve ser unida usando soldagem por resistência automatizada de alta frequência com monitoramento eletrônico contínuo da corrente de soldagem. Isto minimiza variações na zona afetada pelo calor, que é o principal ponto de falha durante a expansão térmica.
- Métricas precisas de costura dupla: A integração dos componentes superior e inferior requer um alinhamento rigoroso da espessura real da costura, da profundidade do escareamento e da porcentagem de sobreposição da costura. Esses parâmetros evitam microvazamento quando o recipiente se expande sob o calor sazonal.
Para empresas que buscam atualizar suas especificações estruturais, a SAILON fornece configurações de fabricação especializadas. Ao ajustar a química do aço, processar folha-de-flandres de alta têmpera e utilizar métodos de teste avançados, a SAILON alinha cada produção com critérios de transporte internacional, garantindo desempenho confiável paralata de aerossol industrial no atacadoclientes em todo o mundo.
Perguntas técnicas e respostas estruturais
Q1: Por que o R134a exige um contêiner especializado durante o transporte no verão?
A1: A uma temperatura elevada de 55°C, a pressão de vapor saturado do R134a sobe para 1,49 MPa. Um recipiente comercial padrão inicia deformação plástica permanente a 1,20 MPa. O uso de embalagens padrão leva diretamente ao empenamento da cúpula inferior e à falha da válvula. Manter a segurança do enchimento da lata de aerossol refrigerante requer um recipiente resistente projetado para suportar essas pressões mais altas.
Q2: Qual é a função mecânica de uma estrutura de liberação de segurança de sobrepressão?
A2: Um mecanismo de sobrepressão consiste em ranhuras projetadas ou aberturas de ventilação estampadas no perfil inferior da cúpula. Se as pressões internas atingirem níveis perigosos devido ao calor externo extremo, essas pontuações serão projetadas para abrir de forma previsível. Isto permite a liberação controlada de vapor em vez de uma ruptura estrutural repentina, protegendo equipamentos e funcionários próximos contra riscos de fragmentação.
Q3: Como a espessura da chapa e a têmpera do aço afetam o desempenho estrutural sob carga?
A3: A espessura da chapa determina a área transversal total disponível para resistir às tensões internas, enquanto a têmpera do aço define a resistência ao escoamento do material. Aumentar o perfil do corpo para 0,25 mm e utilizar têmperas mais altas permite que o recipiente resista a pressões severas sem exceder seus limites elásticos, o que é um requisito padrão para gases industriais de alta volatilidade.
Q4: Que documentação de qualidade deve ser auditada antes de aprovar um fornecedor?
A4: As auditorias de qualidade devem revisar registros de testes de solda não destrutivos, registros de detecção de vazamento automatizados 100% on-line (como banho-maria de alta precisão ou espectrometria de massa de hélio) e certificados de conformidade regulatória específicos de lote. Esses documentos garantem que a integridade estrutural dos contêineres permaneça consistente em grandes volumes de fabricação.