


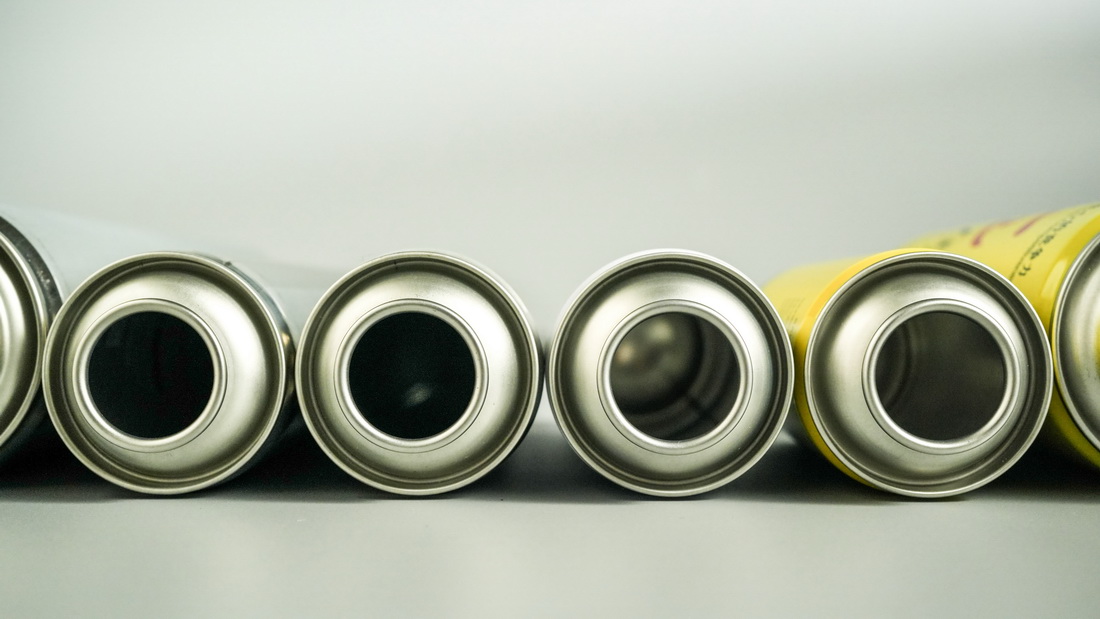
A ovalização excessiva do pescoço da lata de aerossol é uma das principais causas ocultas do vazamento no prazo de validade e do aumento da taxa de vazamento nas costuras, bem como um problema frequente no controle de qualidade para linhas de produção de latas de alta velocidade. Com anos de experiência na produção de latas de aerossol de folha-de-flandres personalizadas e no gerenciamento de qualidade, a SAILON descobriu que a maioria dos problemas de falha na vedação de juntas de latas de aerossol decorrem de arredondamento da boca da lata e desvio de dimensão radial causado pela deformação do estrangulamento, em vez de equipamento de costura ou acessórios de vedação. Muitos fabricantes investem pesadamente na otimização dos processos de enchimento e vedação finais, mas ignoram o controle de origem da deformação do estrangulamento frontal, levando, em última análise, a produtos defeituosos em massa e reclamações frequentes de pós-venda.
1. Definição central: o que é ovalidade do pescoço
A ovalização do gargalo da lata de aerossol (também conhecida como arredondamento da boca da lata ou arredondamento da boca da lata na indústria) refere-se ao desvio dimensional radial entre os diâmetros internos máximo e mínimo da boca da lata após a formação do estrangulamento. O limite universal de segurança da indústria é de 0,2 mm.
No processo de formação de tanques, o procedimento de estrangulamento requer extrusão radial e modelagem da boca da lata. O retorno elástico inerente aos materiais de folha-de-flandres, juntamente com variáveis menores, como leve desgaste do molde, lacunas na transmissão do equipamento e espessura irregular da matéria-prima, causarão facilmente deformação assimétrica. Este desvio invisível de nível milimétrico não afeta a aparência do tanque, mas prejudica diretamente a precisão do ajuste entretampa de lata de aerossol de folha de flandrese pode entrar em contato com a boca, colocando perigos ocultos para subsequente falha na vedação.
2. Mecanismo de falha: falhas na vedação da corrente causadas por ovalização excessiva
A ovalização excessiva da boca da lata quebra diretamente o equilíbrio de tensão da costura do copo da válvula, servindo como a causa raiz do aerossol que pode retardar o vazamento. O processo de costura padronizado requer tensão uniforme em toda a circunferência da boca da lata para obter laminação de espessura igual de metais de camada dupla, enquanto a falta de circularidade da boca da lata leva a estados extremos de sobreextrusão local e encaixe oco local durante a costura.
Esta estrutura de laminação irregular não pode ser detectada por testes convencionais de vazamento em banho-maria a curto prazo, mas constitui perigos ocultos de vedação a longo prazo. Durante o período de armazenamento de 3 a 6 meses, a junta de vedação de borracha relaxará gradualmente e envelhecerá sob estresse local desequilibrado, resultando em vazamento durante a vida útil e alívio crônico da pressão das latas originalmente qualificadas.
De acordo com os dados de produção em massa, depois que a estabilidade da ovalidade da boca da lata estiver fora de controle, a taxa de vazamento da costura da linha de produção aumentará do padrão de 0,3% para 3%. Isso não apenas aumenta muito o custo da reinspeção manual e do retrabalho defeituoso, mas também a depuração frequente do desligamento da linha de produção interrompe o ritmo de produção em massa da linha de produção de latas de aerossol de alta velocidadese reduz seriamente a eficiência geral da produção.
3. Principais limitações dos métodos tradicionais de inspeção para produção em massa de alta precisão
Os métodos tradicionais de inspeção adotados pela maioria das fábricas de latas só podem alcançar uma extensa triagem de qualidade, que não pode atender aos requisitos de alta precisão e gerenciamento em tempo integral do controle de qualidade da formação de tanques, resultando em detecções frequentes perdidas e falsas.
- Micrômetro de diâmetro interno de contato: Suporta apenas inspeção de amostragem em tempo fixo. Enfrentando linhas de produção de alta velocidade acima de 150 latas por minuto, a frequência de amostragem de 1 lata a cada 10 minutos não pode cobrir a deformação aleatória de estreitamento na produção em massa, com um risco extremamente alto de detecção de perda de lote, adequada apenas para verificação de amostragem laboratorial.
- Medidor mecânico go-no-go: Julga a qualificação pelas dimensões físicas. O uso prolongado causa desgaste do medidor e julgamento falso; além disso, ele não consegue distinguir o desvio radial da boca das pequenas rebarbas nas bordas, sendo capaz apenas de triagem dimensional básica com baixa precisão.
- Inspeção visual manual: Ele só pode identificar deformações visíveis graves, completamente ineficazes para desvios ovais submilimétricos dentro de 0,2 mm, e só pode servir como um método auxiliar de inspeção em vez de controle de qualidade do núcleo.
Devido às deficiências da detecção tradicional, a indústria chegou a um consenso: apenas o modo de inspeção online completo pode resolver completamente o problema de detecção perdida de deformação da boca da lata e realizar o ciclo fechado de qualidade da inspeção de fábrica de latas de aerossol.
4. Comparação abrangente de desempenho de três métodos de inspeção
A tabela abaixo compara intuitivamente as principais diferenças entre a detecção tradicional e a detecção a laser infravermelho em múltiplas dimensões, como precisão, eficiência, risco e cenários de adaptação, servindo como base central para a seleção de equipamentos de controle de qualidade da linha de produção:
| Método de inspeção | Velocidade de linha adaptável | Precisão de medição | Cobertura total de inspeção | Capacidade anti-interferência | Especificação de eficiência de comutação | Risco de detecção perdida | Cenários de aplicação |
|---|---|---|---|---|---|---|---|
| Micrômetro de diâmetro interno de contato | ≤120 latas/min | ±0,05mm | Amostragem Parcial | Fraco | Depuração manual demorada | Alto | Amostragem de precisão de laboratório, inspeção de revisão de lote |
| Medidor mecânico Go-No-Go | ≤180 latas/min | ±0,10 mm | Triagem manual | Média | Substituição de encaixe necessária | Médio | Peneiramento dimensional básico para linhas de produção de pequenos lotes de baixa velocidade |
| Inspeção Online de Laser Infravermelho | 150-350 latas/min | ±0,01mm | Inspeção 100% completa | Forte | Troca com um clique dos anos 30 | Extremamente baixo | Inspeção completa para linhas de produção em massa de alta velocidade, controle de qualidade de latas personalizadas de alta precisão |
5. Solução principal: Tecnologia de controle on-line de medição de circularidade sem contato com laser infravermelho
A medição de circularidade sem contato com laser infravermelho é atualmente a solução técnica ideal para eliminar a ovalização excessiva da boca da lata e interceptar peças deformadas em linhas de produção de alta velocidade. Ele pode completar a triagem das dimensões da boca da lata com operação sem contato, alta precisão e ininterrupta, adaptando-se às necessidades de produção em massa de todas as especificações de latas de aerossol de folha-de-flandres.
Todo o sistema de inspeção possui lógica de operação padronizada e automática, compatível com diversas linhas de produção de latas de alta velocidade:
- Coleta de dados: Mais de 4 grupos de sensores de laser infravermelho são dispostos uniformemente ao redor da boca da lata, com uma alta frequência de amostragem de 500 Hz, coletando vários conjuntos de dados de diâmetro interno circunferencial por lata para cobrir totalmente as informações de dimensão da boca da lata.
- Operação inteligente: Adotando o algoritmo de ajuste de círculo de mínimos quadrados, ele calcula em tempo real a diferença entre os diâmetros internos máximo e mínimo da boca da lata, gerando com precisão o valor de ovalidade do pescoço da lata de aerossol e eliminando o desvio de dados.
- Rejeição automática: O sistema predefiniu um limite de aviso antecipado de 0,25 mm. Quando 2 latas consecutivas são detectadas sem qualificação, ele aciona imediatamente um alarme sonoro e luminoso e desvia automaticamente as latas deformadas para o canal de resíduos sem intervenção manual.
6. Principais detalhes de implementação de engenharia: Resolva quatro problemas principais de interferência no local
Com base em anos de experiência em produção em massa emlatas de aerossol de folha de flandres personalizadas, a SAILON otimizou de forma abrangente o sistema de inspeção a laser para condições complexas de trabalho em linhas de produção, resolvendo completamente as dificuldades de implementação no local:
- Otimização da interferência de óleo e poeira: A película de óleo e a micropoeira remanescentes na boca da lata durante a produção interferem na precisão da reflexão do laser. O equipamento é equipado com um dispositivo de purga de ar comprimido pulsado para limpar regularmente a janela de inspeção óptica e garantir a estabilidade da medição.
- Correção do desvio de vibração de produção: Uma leve vibração gerada pela operação do equipamento em alta velocidade compensa o benchmark de medição. O sistema é integrado com um módulo inteligente de calibração do círculo de referência, que corrige automaticamente as coordenadas de referência a cada 1.000 latas produzidas para evitar desvios de dados.
- Troca rápida de múltiplas especificações: Fórmulas de processo integradas para bocas de latas convencionais de 52 mm, 57 mm e 63 mm, compatíveis com a produção de suporte de tampas de latas de aerossol de folha de flandres com especificações completas. A troca de modelo requer apenas uma reinicialização de 30 segundos com um clique, sem atrasar o progresso da produção em massa.
- Operação estável em todas as condições climáticas: O equipamento se adapta às flutuações de temperatura e umidade na oficina, sem perda de consumíveis, e pode realizar a inspeção on-line completa 24 horas ininterruptas, atendendo às necessidades de produção em massa em grande escala.
7. Valor do loop fechado de dados: da detecção passiva de erros à otimização ativa de processos
O valor central do sistema de inspeção a laser infravermelho não é apenas interceptar produtos defeituosos, mas também realizar o ciclo fechado de dados do processo completo do controle de qualidade da formação do tanque, reduzindo a taxa de falha de deformação da fonte.
O sistema armazena em tempo real os dados de detecção de ovalidade de cada tanque e gera automaticamente curvas de monitoramento de qualidade SPC. Ele pode capturar com precisão a tendência ascendente gradual dos dados, prever antecipadamente o desgaste e o envelhecimento dos moldes de estrangulamento e lembrar o pessoal de operação e manutenção sobre a manutenção preventiva, evitando lotesnverificando defeitos de deformação da fonte. Ao mesmo tempo, o SAILON integra dados de inspeção com feedback de preenchimento do terminal para ajustar inversamente os parâmetros do processo de estrangulamento, personalizar padrões de controle exclusivos para diferentes cenários de produtos e otimizar continuamente a taxa de vazamento de costura e problemas de vazamento no prazo de validade.
Verificado por um grande número de testes no local do cliente, após a adoção desta solução de inspeção, a taxa de reclamação pós-venda de defeitos de vedação de latas de aerossol na linha de produção é reduzida em mais de 85%, as perdas de reinspeção e desligamento são bastante reduzidas e a estabilidade da produção em massa é significativamente melhorada.
8. Perguntas frequentes
Q1: Por que o pequeno desvio oval da boca da lata pode causar vazamento lento de latas de aerossol no estágio posterior?
R: A ovalização excessiva do pescoço da lata de aerossol causa diretamente laminação irregular e tensão desequilibrada na costura das tampas das latas de aerossol de folha-de-flandres. Defeitos ocultos não podem ser detectados por testes de vazamento em banho-maria de curto prazo. No entanto, durante 3-6 meses de armazenamento em prateleira, a junta de vedação de borracha relaxará e envelhecerá devido ao estresse local contínuo, formando um canal crônico de alívio de pressão e vazamento, que é a principal causa de reclamações de vazamento pós-venda da marca.
Q2: A inspeção a laser infravermelho danificará o revestimento da lata de folha-de-flandres?
R: Absolutamente não. Esta tecnologia adota medição de circularidade sem contato, sem qualquer contato mecânico com o corpo do tanque durante todo o processo. Não arranhará a camada de estanho e o revestimento de impressão, com zero danos e zero poluição, e não afetará a aparência e o desempenho anticorrosivo do tanque.
Q3: O equipamento de inspeção é adequado para linhas de produção de latas de aerossol personalizadas de pequenos lotes e com múltiplas especificações?
R: Altamente adequado. O equipamento suporta comutação com um clique de dimensões de boca de lata convencional de 52 mm a 63 mm com uma mudança rápida de modelo em 30 segundos. Ele atende não apenas às necessidades completas de inspeção on-line da produção em massa em grande escala e alta velocidade, mas também aos padrões de controle de qualidade da produção personalizada de pequenos lotes, com grande versatilidade.
Q4: Como reduzir a ovalização excessiva da boca da lata na produção diária?
R: Siga o processo padronizado de gerenciamento de circuito fechado para otimização: calibração regular da coaxialidade do molde → detecção de lote da espessura da matéria-prima da folha de flandres → feedback em tempo real dos dados de inspeção a laser → ajuste fino preciso dos parâmetros do processo de estrangulamento. Combinado com o esquema exclusivo de otimização de processos da SAILON, ele pode efetivamente reduzir defeitos de circularidade na boca da lata causados por lacunas no equipamento, flutuações de material e desgaste do molde, além de controlar problemas de deformação desde a origem.
Q5: Os dados de qualidade do sistema de inspeção a laser podem suportar rastreabilidade e revisão refinadas?
R: Suporta rastreabilidade de granularidade de alta precisão. O sistema armazena automaticamente dados completos de cada lote e de cada tanque, que podem rastrear com precisão as informações principais, como tempo de detecção de tanque único, valor de desvio radial da lata em tempo real e status de rejeição automática. Ele também suporta a exportação de relatórios de lote com um clique, facilitando a revisão de processos, auditoria de qualidade e gerenciamento de produção padronizado para fábricas.
A SAILON está profundamente engajada no campo de latas de aerossol de folha-de-flandres personalizadas há muitos anos. Sempre priorizamos o controle preciso de front-end em vez da correção pós-defeito. Contando com a tecnologia madura de medição de circularidade sem contato com laser infravermelho, controlamos com precisão a ovalidade do pescoço da lata de aerossol, resolvemos completamente os pontos problemáticos da indústria, como falha na vedação da junta e vazamento no prazo de validade causado pela deformação do pescoço, e protegemos a qualidade da vedação e a estabilidade da produção em massa de cada lata de aerossol.