


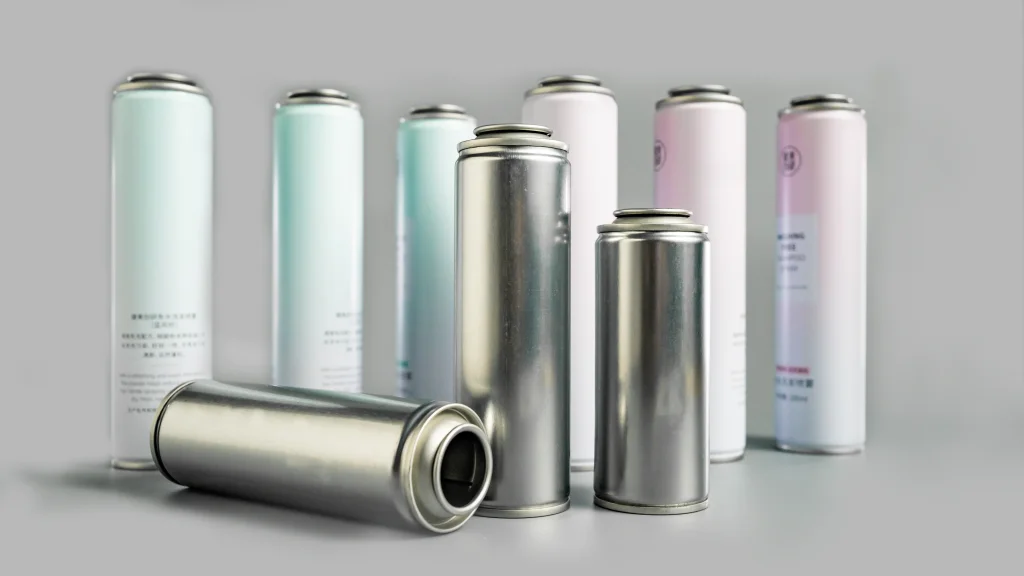
Imagine o seguinte: sua linha de envase de aerossol de alta velocidade está funcionando com capacidade máxima, mas, no final do turno, o compartimento de controle de qualidade está transbordando de latas rejeitadas. As válvulas estão soltas, os gargalos estão enrugados e a pressão está vazando. Você seguiu rigorosamente o manual da máquina e digitou os parâmetros uma dúzia de vezes, mas oLatas de aerossol com gargalo de folha de flandres de 45 mmcontinue cedendo. Parece familiar?
Você não está sozinho. O perfil fino de 45 mm é uma dor de cabeça notória para fábricas de envase em todo o mundo. Como principal fornecedor atacadista de latas de aerossol, a SAILON decifrou o código. Neste guia interno, descobriremos por que essas microdeformações acontecem e como uma simples atualização de engenharia pode aumentar seu rendimento de enchimento para 100%.
A física do fracasso: por que as latas finas de 45 mm dobram sob pressão?
No mundo das embalagens, a geometria dita a força. Sob a mesma espessura de material, uma lata alta e fina é inerentemente menos estável estruturalmente do que suas contrapartes curtas e largas (como latas de 52 mm ou 57 mm).
O culpado é a alta proporção (altura-diâmetro). Quando uma lata de 45mm passa pelo processo de estrangulamento, uma zona natural de concentração de tensões se forma na área de transição do ombro da lata para a abertura. A inserção automática da válvula não é um empurrão suave e estático – é uma carga de impacto instantânea. Se o curso de crimpagem ou a absorção de choque da máquina não estiver perfeitamente sincronizado com o limite crítico de pressão da lata, a força descendente não será distribuída uniformemente. Em vez disso, atinge diretamente o pescoço, causando rugas ou microcolapsos.
O mito da relação custo-benefício: muitas fábricas tentam resolver isso simplesmente encomendando folhas de flandres mais espessas. No entanto, os dados da indústria mostram que a atualização para um processo de estrangulamento progressivo em dois estágios melhora a resistência ao esmagamento vertical em30%, sem adicionar peso ou inflar os custos de material.
3 incompatibilidades de máquinas de alta frequência que estão arruinando seu rendimento
Mais de 90% das deformações das latas de aerossol de 45 mm não são causadas por matérias-primas defeituosas, mas por uma incompatibilidade sistêmica entre a mecânica da linha de enchimento e os limites físicos da folha-de-flandres. Cuidado com estes três erros de linha comuns:
1. Acidente vascular cerebral excessivo: impacto instantâneo excessivo
Para maximizar o rendimento, as linhas de alta velocidade muitas vezes deixam muita margem de segurança no curso descendente. Embora a lata possa passar em um teste de pressão estática, ela não pode suportar o efeito de martelo rápido e de alta frequência, fazendo com que a ranhura do copo da válvula se deforme.
2. Amortecimento ausente: pressão dinâmica fora de controle
Linhas de enchimento mais antigas ou com manutenção deficiente carecem de amortecedores pneumáticos ou mecânicos flexíveis. A pressão estática parece perfeita no medidor, mas o pico de força dinâmico durante a crimpagem em uma fração de segundo perfura a resistência ao escoamento da folha de flandres.
3. Garras desalinhadas: Carga excêntrica desequilibrada
Com o tempo, as rodas estreladas e as pinças desgastam-se de forma desigual. Se uma lata de 45 mm for segurada mesmo com uma inclinação de 1 grau, a força descendente concentra-se num único lado do gargalo, criando microrugas irregulares que escapam facilmente à inspeção visual, mas prejudicam a vedação hermética.
Especificações técnicas: Espessura da folha de flandres vs. Tabela de calibração de resistência à pressão
Para ajudar sua equipe de engenharia a calibrar rapidamente suas linhas automatizadas de alta velocidade, aqui está o padrão de referência atualizado da SAILON baseado em testes de produção em massa do mundo real.
| Espessura da folha de flandres (corpo) | Resistência ao esmagamento vertical (VCS) | Carga descendente segura máxima | Controle de curso recomendado | Cenário de aplicação ideal |
| 0,20 mm | 210 N | ≤160N | Baixa velocidade com buffer suave | Tiragens personalizadas em pequenos lotes, sprays cosméticos leves |
| 0,22mm | 265 N | ≤ 210N | Curso flexível de velocidade média | Cuidados pessoais, desodorantes e sprays de cabelo para o mercado de massa |
| 0,24mm | 320 N | ≤ 260N | Pressão de precisão de alta velocidade | Cuidados industriais pesados, linhas de enchimento de alta frequência |
A solução SAILON: Reprojetando a lata com pescoço
Alcançar uma taxa de deformação de 0% com latas de 45 mm requer uma abordagem holística que combine projeto estrutural, classificação metalúrgica e conformação de precisão.
- Pescoço duplo progressivo de 12 estágios: Em vez de forçar o metal a ganhar forma com alguns golpes agressivos, o SAILON utiliza um processo de moldagem gradual de 12 estágios. Ao moldar suavemente a curva através de múltiplas micro matrizes, evitamos o estiramento excessivo do metal localizado e mantemos a elasticidade original da folha-de-flandres. Esta transição suave dispersa sem esforço as forças descendentes.
- Classificação de têmpera T4/T5 direcionada: Não acreditamos em matérias-primas que sirvam para todos. Com base na velocidade específica da linha de enchimento e nos requisitos de pressão do produto, selecionamos componentes personalizados de folha-de-flandres de alta rigidez para fornecer excelente estabilidade da zona de crimpagem de latas de aerossol.
- Protocolo de controle de qualidade rigoroso: cada lote de nossoslatas com pescoço impressas personalizadaspassa por rigorosos testes de esmagamento vertical, verificações de concentricidade axial e calibrações de precisão das ranhuras da válvula antes de sair do chão de fábrica.
A lista de verificação de linha diária de 4 etapas para técnicos de manutenção
Mantenha esta lista de verificação rápida em seu piso de enchimento para evitar a deformação antes que ela atrapalhe seu turno:
- Verifique a concentricidade diariamente: Inspecione as garras e as rodas estreladas quanto a desgaste. Certifique-se de que a lata esteja perfeitamente vertical para evitar carregamento excêntrico.
- Combine a carga com as especificações: verifique a espessura atual da folha de flandres em relação ao nosso gráfico e certifique-se de que a força descendente do crimpador não exceda a carga segura.
- Ative os modos Soft-Buffer: Reduza o pico de impacto instantâneo ajustando a absorção de choque pneumático ou hidráulico da máquina.
- Verificações pontuais de 2 horas: A cada duas horas, faça amostras de latas acabadas para verificar a circularidade do copo da válvula e o nivelamento da fenda sob uma lupa para detectar microdeformações precocemente.
FAQ: Resolvendo suas dúvidas de solução rápida de problemas
Q1: A mudança para uma folha de flandres mais espessa interromperá completamente a deformação do pescoço de 45 mm?
Não. Aumentar a espessura apenas aumenta a resistência básica; não resolve a concentração de tensões ou forças de impacto desequilibradas. A otimização da geometria do pescoço e do sincronismo da máquina produz resultados muito melhores a um custo menor.
P2: Qual é a métrica de controle de qualidade mais crítica para o enchimento de latas de 45 mm em alta velocidade?
É tudo uma questãoconsistência dimensional. Em linhas automatizadas de alta velocidade, mesmo variações microscópicas nos perfis dos gargalos de lata para lata ou na dureza da têmpera farão com que a máquina seja alimentada incorretamente ou comprimida excessivamente, levando a falhas no lote.
Q3: A SAILON pode personalizar a estrutura de latas para nossas máquinas de envase específicas?
Absolutamente. Oferecemos personalização de ponta a ponta. Diga-nos o modelo da sua máquina, a velocidade de enchimento e as propriedades da formulação, e nós projetaremos uma lata de folha-de-flandres personalizada de 45 mm com têmpera, espessura e geometria do gargalo perfeitamente combinadas.
Q4: Como as microdeformações afetam o consumidor final?
Microdeformações causam uma vedação irregular entre o copo da válvula e a borda da lata. Embora possa parecer bom na fábrica, causa vazamento lento de pressão ao longo de meses nas prateleiras do varejo, resultando em padrões de pulverização fracos, estoque morto e recalls de produtos dispendiosos.
Procurando otimizar seu rendimento de enchimento de aerossol ou precisa de amostras de latas de folha-de-flandres de 45 mm de alto desempenho? Contate a equipe de engenharia da SAILON hoje para uma consulta gratuita.