


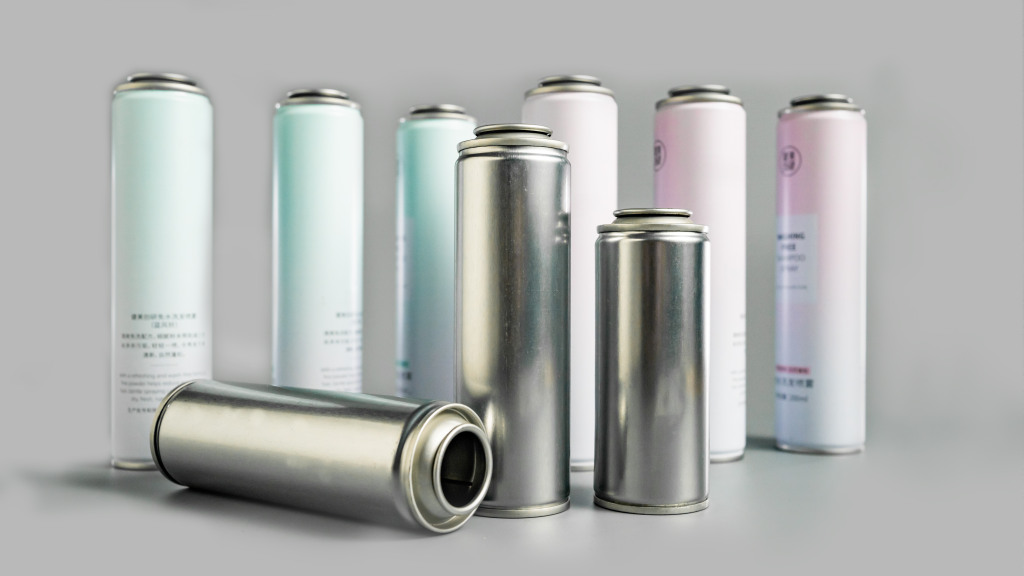
Introdução
Na produção e processamento em massa de latas de folha de flandres, o processo de estrangulamento é um elo central que determina a taxa de qualificação de formação e o desempenho de vedação dos corpos de latas. Muitas latas apresentam gradualmente problemas como espessura de parede instável, pequenas rugas e rachaduras ocultas na posição do gargalo após a formação, enchimento e vedação do gargalo. Esses defeitos raramente parecem defeituosos quando os produtos saem da linha de produção, mas a maioria deles ocorre durante o armazenamento, transporte e uso final, levando facilmente ao descarte de lotes, atrasos nos pedidos e danos à reputação da qualidade. Especialmente com a crescente demanda por latas leves e personalizadas com formatos especiais nos últimos anos, a combinação de materiais ultrafinos e formatos complexos de estrangulamento mergulhou muitos fabricantes no dilema da qualidade de conformação instável.
Na verdade, a maioria das pessoas só percebe os defeitos superficiais de rachaduras e rugas, mas ignora a causa raiz do problema – não é um único erro de equipamento ou operação, mas um desequilíbrio de adaptação em múltiplas dimensões, incluindo desempenho do material, projeto de molde, passes de conformação e controle de espessura de parede. Com anos de experiência na produção delatas de aerossol com gargalo de folha de flandres personalizadas, a equipe técnica da SAILON acumulou um grande número de casos de produção em massa, provando que mais de 90% dos defeitos de estreitamento podem ser evitados através da otimização pré-processo e seleção de materiais.
1. Principais causas de rugas e rachaduras no processo de estreitamento da folha de flandres
A formação de estreitamento é um processo forçado de alongamento e modelagem por extrusão para folha-de-flandres, e o material metálico tem uma taxa de tolerância a falhas extremamente baixa para deformação. Qualquer desvio de parâmetro causará diretamente defeitos de formação. Combinado com os dados de processamento de latas medidos mais recentes em 2026, classificamos as causas de falhas de alta frequência em três dimensões principais, abrangendo a precisão do material, do processo e da matéria-prima:
1.1 Alongamento insuficiente do substrato excedendo o limite de deformação de formação
A folha-de-flandres duplamente reduzida (DR) é um material de base comum para a produção de latas, apresentando alta dureza e forte resistência à extrusão, que atende aos requisitos básicos de resistência à pressão das latas. No entanto, este material tem uma deficiência óbvia de ductilidade extremamente fraca, com o alongamento de ruptura medido dos materiais DR convencionais variando apenas de 2,2% a 3,3%. No processo de formação de estrangulamento de folha-de-flandres de parede fina, a placa precisa sofrer múltiplas deformações de flexão, encolhimento e alongamento. O alongamento ultrabaixo não pode se adaptar ao processo de estrangulamento com radianos grandes e curso profundo, e rachaduras ocultas aparecerão na transição do ângulo R da boca da lata quando a faixa de deformação exceder o limite.
Muitos fabricantes adotam uniformemente materiais DR ultrafinos para produzir todos os tipos de latas para controlar os custos de matéria-prima, independentemente de pescoços rasos ou profundos e estruturas de formato especial, que é a principal causa de defeitos frequentes de lote.
1.2 Passagens de formação irracionais que levam ao acúmulo de tensão residual
O número de passes de conformação determina diretamente a uniformidade da deformação do metal. O modo de produção tradicional adota principalmente o processo de estrangulamento de 3 passagens para buscar uma rápida produção em massa, com uma grande faixa de deformação em um único processo de formação. A folha-de-flandres não consegue liberar a tensão gradualmente e uma grande quantidade de tensão residual se acumula na área de transição do estreitamento.
Os procedimentos de conformação por compressão podem realmente melhorar a eficiência da produção? A resposta é obviamente não. A tensão residual continua a ser liberada após a formação da lata. Após a pressão de enchimento subsequente, a mudança na diferença de temperatura e a vibração do transporte, rugas e rachaduras aparecem gradualmente na posição de estreitamento plano, o que aumenta muito a taxa de defeitos e aumenta os custos implícitos de retrabalho e sucateamento.
1.3 Flutuação na espessura da parede da matéria-prima, causando concentração de tensão local
A precisão inicial da espessura da parede das folhas de folha-de-flandres é um detalhe facilmente ignorado pela maioria dos fabricantes. Se a tolerância da espessura da parede das folhas recebidas do lote exceder a faixa padrão da indústria de ± 0,012 mm, o grau de redução da espessura da parede dos corpos das latas ficará completamente desequilibrado após a laminação e modelagem por moldes de estrangulamento.
Para latas com espessura de parede irregular, a tensão se concentrará continuamente no ângulo de curvatura mais fino do gargalo, o que explica por que alguns produtos estão intactos enquanto outros apresentam rugas e rachaduras no mesmo lote.
2. Comparação dos principais processos de estreitamento e seleção de materiais
Visando os pontos problemáticos da produção delatas com gargalo de folha de flandres em formato especiale latas com estrangulamento profundo, comparamos os efeitos de formação de processos tradicionais e processos de estricção progressiva em vários estágios através de milhares de testes de produção em massa e classificamos esquemas de seleção padronizados combinados com as vantagens de desempenho de diferentes materiais para se adaptar à produção de latas com diversas necessidades de personalização:
| Processo de formação | Espessura da Folha Aplicável | Material preferido de folha de flandres | Taxa média de redução da espessura da parede | Taxa de defeitos de produção em massa | Cenários de lata aplicáveis |
|---|---|---|---|---|---|
| Processo tradicional de estreitamento de 3 passagens | ≤0,17 mm | Folha-de-flandres duplamente reduzida DR | 22.68% | 3.11% | Estrias rasas convencionais, latas de aerossol redondas padrão com formatos simples e pequena faixa de deformação |
| Processo de estreitamento progressivo de 6-8 passagens | 0,15-0,28mm | Folha de Flandres Reduzida Simples Temperada T4-CA | 11.27% | 0.47% | Latas de folha-de-flandres com gargalo profundo, latas de fechamento de pescoço em formato especial, latas personalizadas leves de parede fina com deformação complexa e requisitos de alta precisão |
Os dados medidos mostram claramente as vantagens proeminentes do processo de estrangulamento progressivo em vários estágios. Ao dividir a grande deformação única em pequenas modelagens em cada procedimento e combinando com procedimentos de recozimento para restaurar a ductilidade da chapa no meio do caminho, a tensão do metal pode ser liberada ao máximo. A taxa de alongamento de 8,6% da folha de flandres temperada T4-CA é muito maior do que a dos materiais DR comuns, adaptando-se perfeitamente a todos os tipos de requisitos de estricção personalizados de alta dificuldade.
Atualmente, a SAILON adota antecipadamente a tecnologia de simulação de elementos finitos FEA para simular a distribuição de tensão e a mudança na espessura da parede das latas durante todo o processo de estrangulamento antes da abertura do molde e da produção em massa, prevendo com precisão os pontos de risco de rachaduras e rugas e evitando defeitos de produção em massa desde a fonte do projeto.
3. Principais pontos de otimização para produção de latas com gargalo de folha-de-flandres
Combinado com experiência prática de produção em massa, controle de qualidade estável delatas de folha de flandresnão requer transformação complexa de equipamentos. Ele só precisa implementar os seguintes pontos de gerenciamento refinados:
- Combine os materiais sob demanda e evite a seleção de tamanho único: os materiais DR podem ser usados em latas padrão para controlar custos, enquanto a folha-de-flandres T4-CA de alta ductilidade é preferida para latas personalizadas de gargalo profundo, formato especial e ultrafinas
- Otimize a estrutura de transição dos moldes, aumente adequadamente o radiano do ângulo R, reduza a força de alongamento no momento do estreitamento e diminua a probabilidade de concentração de tensão local
- Controle rigorosamente a precisão do material recebido, peneire folhas com desvio excessivo de espessura de parede antes do armazenamento e elimine defeitos de formação causados pela flutuação da espessura da parede a partir do final da matéria-prima
- Ajuste os passes de conformação de acordo com a complexidade da lata, adote estrangulamento progressivo de mais de 6 passes para latas complexas e otimize a tenacidade do material com procedimentos de recozimento
4. Perguntas frequentes dos clientes
No encaixe e produção de várias latas de aerossol com gargalo de folha-de-flandres personalizadas, resolvemos as principais questões mais preocupantes dos clientes e fornecemos respostas precisas com base na experiência prática de produção em massa:
[Material Q] Q1: A substituição total por material T4-CA é obrigatória para a produção em massa de latas de gargalo ultrafino?
R: A substituição completa não é necessária. Para latas padrão com estreitamento raso e estruturas simples, as folhas DR duplamente reduzidas ainda podem ser usadas após otimizar os parâmetros do filete do molde e ajustar a velocidade de formação, o que pode controlar efetivamente os custos de produção. Os materiais T4-CA com alta ductilidade são a única solução fundamental para reduzir as taxas de defeitos em latas personalizadas com gargalo profundo, fechamento com formato especial e grande deformação radiana.
[Processo Q] Q2: A simulação FEA pode substituir completamente os procedimentos de molde de teste?
R: Não pode ser completamente substituído. A simulação FEA pode eliminar antecipadamente mais de 70% das lacunas de projeto e processo e evitar a maioria dos defeitos estruturais. No entanto, a produção em massa é afetada por variáveis como condições de trabalho do equipamento, temperatura e umidade ambiente e diferenças de lote de materiais. A produção experimental de pequenos lotes ainda é um elo necessário para verificar a estabilidade do processo.
[Controle de qualidade Q] Q3: A flutuação excessiva da espessura da parede no pescoço pode ser reparada e corrigida no estágio posterior?
R: É basicamente impossível para reparo posterior. A formação de estreitamento pertence à deformação plástica irreversível do metal. O desvio da espessura da parede e o acúmulo de tensão são gerados em uma única formação. O polimento e a modelagem posteriores só agravarão os danos. A única solução eficaz é a otimização do pré-processo e a seleção precisa do material.
Conclusão
Afinal, os problemas de fissuras, rugas e espessura instável da parede doslatas de folha de flandresnunca são causados por um único processo, mas por um projeto sistemático que integra desempenho de material, projeto de molde, tecnologia de conformação e gerenciamento de controle de qualidade. Com a melhoria contínua das exigências do mercado em termos de leveza, personalização e alta precisão das latas, o extenso processo de produção tradicional não consegue mais atender às necessidades de produção em massa de alta qualidade.
A SAILON concentra-se na produção personalizada de várias latas de gargalo de folha-de-flandres com formato especial e latas de aerossol de gargalo profundo, com soluções maduras para previsão de simulação FEA, comissionamento de processos de gargalo em vários estágios e adaptação de materiais. Se você precisar de personalização de latas e otimização de processos, sinta-se à vontade para enviar desenhos de projeto de latas e requisitos de produção. Forneceremos a você um relatório gratuito e exclusivo de análise de conformabilidade de estrangulamento para evitar com precisão defeitos de produção em massa e garantir a qualidade de formação e estabilidade de cada lote de produtos.