


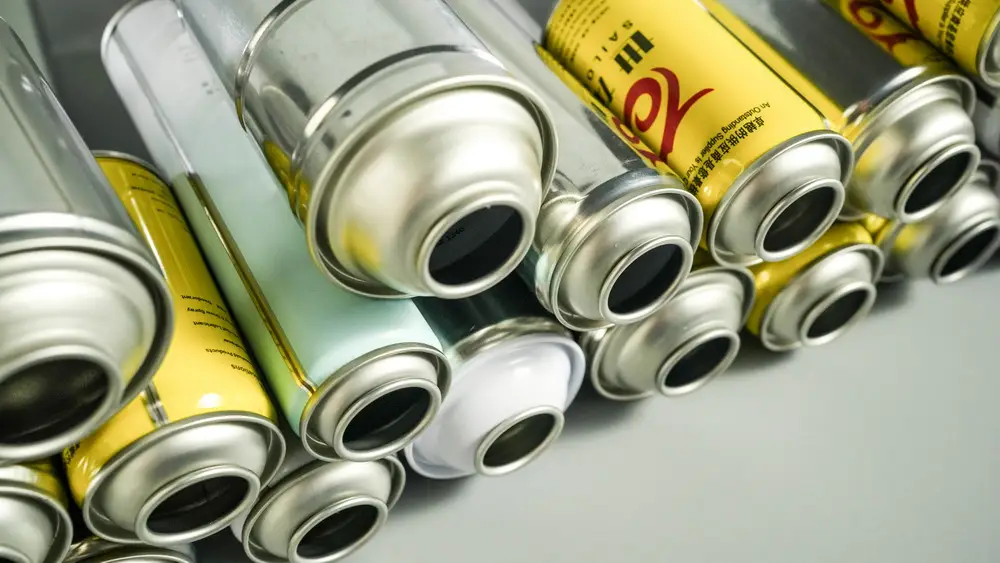
Falhas nos testes de pressão durante a produção interrompem as linhas de enchimento, desperdiçam concentrados valiosos e criam riscos de segurança. Quando vazio latas de aerossol deformar ou romper sob pressão, identificar a causa raiz rapidamente economiza tempo e evita perdas de lote.
A avaliação da integridade estrutural requer a observação das propriedades metalúrgicas do aço, da geometria da cúpula, das dimensões da costura dupla e dos parâmetros da linha de enchimento.
Pressão de deformação versus padrões de pressão de ruptura
A avaliação de problemas de falha em testes de pressão de latas de aerossol requer a distinção entre dois limites mecânicos distintos definidos por padrões internacionais de transporte e segurança.
| Fase de Pressão | Limite de Pressão (MPa) | Reação Estrutural | Referência Padrão |
| Pressão operacional normal | 0,3 a 0,6 | Tensão elástica dentro da tolerância projetada | Condições de enchimento padrão |
| Limiar de Deformação | 1,2 a 1,4 | A cúpula inferior dobra ou inverte para fora | Limites de segurança DOT-2P |
| Limite de explosão | 1,5 a 1,8+ | Ruptura estrutural ao longo de costuras ou fratura metálica | Limites de latas de aerossol de alta pressão DOT-2Q |
A deformação ocorre quando a pressão interna força o arco inferior a flexionar além do seu ponto de escoamento mecânico. O rompimento ocorre quando as forças internas excedem o limite de tração da chapa de aço ou o travamento mecânico da costura dupla.
Causas comuns de falha de pressão em latas de aerossol
As falhas de pressão geralmente resultam de especificações de matéria-prima, configuração de costura, parâmetros de soldagem ou reações químicas.
| Tipo de falha | Indicador visual | Causa raiz | Ação Corretiva |
| Flambagem da Cúpula Inferior | Arco inferior aparece para fora | Baixa têmpera da placa ou espessura de parede insuficiente em latas de aerossol | Mude para placa de aço duplamente reduzida com profundidade de cúpula otimizada |
| Ruptura de Costura Dupla | A extremidade superior ou inferior desenrola-se sob carga | Porcentagem de sobreposição abaixo de 45% ou profundidade de escareamento inadequada | Ajuste os rolos de costura de primeira e segunda operação |
| Divisão Longitudinal da Solda | Fratura reta ao longo da costura lateral | Flutuações de calor durante a soldagem por resistência de alta frequência | Calibre a densidade de corrente e limpe os eletrodos de fio |
| Explosão induzida por corrosão | Micro-explosão localizada perto da costura | Fórmula que ataca o aço através de furos de revestimento | Aplicar revestimento interno duplo projetado para resistência à pressão de ruptura de recipientes de aerossol de folha-de-flandres |
Dinâmica de Inversão de Cúpula
A cúpula inferior atua como um limite de pressão protetor. Se as classificações de têmpera caírem abaixo dos níveis de dureza exigidos, ou se as matrizes de estampagem produzirem raios de perfil rasos, a tensão se concentrará na borda externa. Sob força hidrostática, isso causa pressão de deformação precoce em latas de aerossol.
Defeitos de costura dupla
Uma costura dupla padrão une a extremidade da lata ao corpo em uma dobra de cinco camadas. Se a sobreposição da costura cair abaixo de 50% ou se a profundidade do escareamento se desviar além das tolerâncias aceitáveis, a alta pressão interna puxará o gancho da extremidade para longe do gancho do corpo, provocando a falha da costura.
Integridade da linha de soldagem
A soldagem por resistência elétrica funde as bordas do cilindro do corpo. A densidade de corrente irregular cria pontos fracos localizados ou seções de aço queimadas, diminuindo o limite geral de pressão de ruptura do recipiente de aerossol de folha de flandres ao longo da costura.
Fluxo de trabalho de diagnóstico passo a passo para engenheiros de linha
Quando um lote falha nas verificações de qualidade, execute esta sequência de diagnóstico passo a passo para localizar o defeito.
- Isole imediatamente o lote de produção afetado para evitar que estoque não verificado entre no armazenamento.
- Inspecione as dimensões da costura e da crimpagem usando projetores ópticos de costura e medidores de profundidade para verificar a sobreposição e o aperto.
- Realize testes de pressão hidrostática em recipientes vazios para determinar se ocorre falha na solda, na costura ou no perfil da cúpula.
- Realize auditorias metalúrgicas e de revestimento para avaliar a dureza da têmpera do aço e a continuidade da lacagem interna.
Verificando o perfil de crimpagem e costura
- Meça o diâmetro e a profundidade da crimpagem da válvula para garantir o assentamento correto sem distorcer a curvatura superior.
- Corte seções transversais das costuras superior e inferior para verificar se a porcentagem de sobreposição permanece acima de 50%.
Testando limites hidrostáticos
Aplique pressão hidráulica gradual para esvaziar latas de aerossol de 3 peças até que ocorra falha. Registre os pontos exatos de deformação e as pressões finais de ruptura para determinar se a falha decorre das dimensões da costura ou da resistência ao escoamento do material.
Especificações de engenharia conforme demanda dos fabricantes
A prevenção de problemas na linha começa com a especificação dos parâmetros corretos do contêiner antes do início da produção.
- Exigir placa de aço DR8 ou DR9 duplamente reduzida para conformidade com testes de pressão de latas de aerossol sob requisitos de enchimento de alta pressão.
- Especifique designs de cúpula anti-estouro que distribuam a tensão uniformemente pelo arco inferior.
- Garanta detecção de vazamento 100% automática em linha durante a montagem do contêiner.
- Mantenha as tolerâncias de sobreposição de costura acima de 50% com controles rígidos de escareamento.
A seleção de latas de aerossol confiáveis de 3 peças para enchimento de alta pressão protege a eficiência da sua produção e garante a conformidade com os padrões de segurança de transporte. produz latas de aerossol projetadas com precisão com classificações de pressão personalizadas, sistemas avançados de revestimento interno e rigoroso controle de qualidade em cada lote. Visite Sailon-can.com para revisar as especificações técnicas e entrar em contato com nossa equipe de engenharia para testes de amostra.