


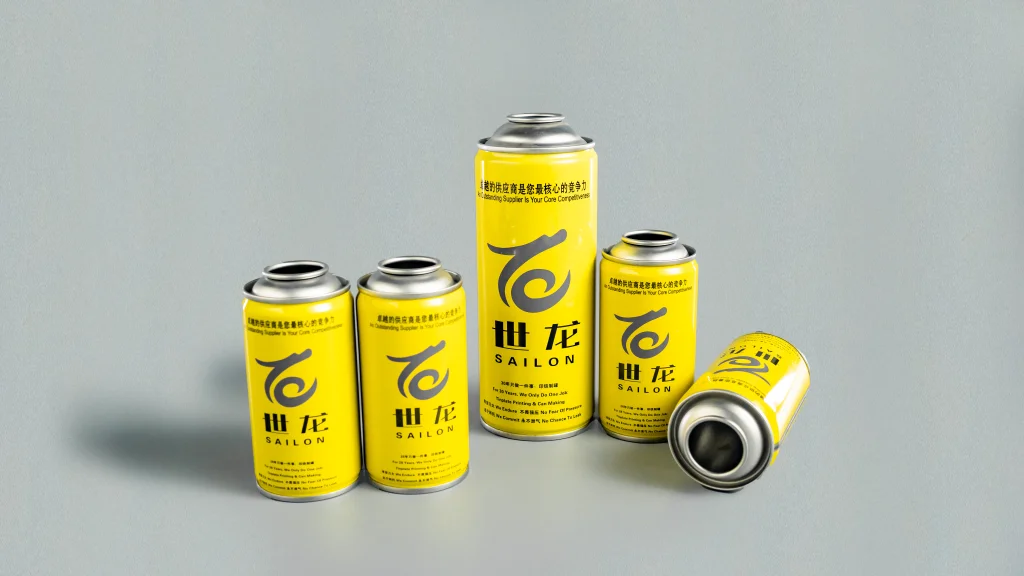
Аэрозольный баллон из жести диаметром 45 мм.Коллапс шейки входит в число наиболее распространенных и разрушительных дефектов на автоматических линиях розлива. Большинство производственных бригад сталкиваются с повторяющейся деформацией шейки, выходом из строя уплотнений и браковкой готовой продукции во время обжима и установки клапана. Простые настройки машины редко решают проблему навсегда. Настоящая проблема связана с несоответствующей калибровкой давления обжима, недостаточной конструкционной прочностью банки и неправильным уровнем закалки белой жести. Как профессиональный производитель аэрозольных баллонов по индивидуальному заказу, SAILON решает эти проблемы на местах, используя проверенные стандарты материалов и оптимизированные процессы формования.
Большинство заводских инженеров замечают, что тонкие банки диаметром 45 мм разрушаются гораздо чаще, чем стандартные банки диаметром 65 мм. Высокий и узкий корпус создает конструкцию с большим удлинением и слабой поддержкой боковин. Во время обжатия вертикальная прижимная сила в значительной степени концентрируется в переходной зоне тонкой шейки. Баллон мгновенно разрушается, как только ударная нагрузка превышает его прочность на вертикальное раздавливание (VCS), что непосредственно приводит к невозможности установки аэрозольного клапана.
Тонкие аэрозольные баллончики диаметром 45 мм допускают гораздо меньшую погрешность параметров, чем обычные баллончики. Небольшие ошибки в выборе материала, выравнивании формы или настройках давления воздуха создают крупномасштабные проблемы с качеством. Экологичные решения требуют скоординированного обновления материалов, методов формования и параметров машин.
Распространенные основные причины коллапса шейки банки размером 45 мм
- Чрезмерный ход прессования: операторы часто увеличивают глубину обжима для более плотного прилегания. Избыточный ход превышает допустимую нагрузку на тонкую жесть и сдавливает шейки банок во время высокоскоростного производства.
- Несоосное крепление инструмента: Длительная эксплуатация приводит к смещению положения кулачка и опорной плиты. Неравномерное одностороннее давление приводит к необратимой деформации шейки даже при стандартных значениях давления.
- Неквалифицированный отпуск белой жести: низкосортная сталь Т2 и Т3 не обладает достаточной прочностью на разрыв для производства тонких банок. Заводы используют закаленную жесть TH570 для стандартных серий и сталь DR8 с двойным обжатием для применений под высоким давлением.
- Одноэтапное нарастание напряжения шейки: формовка шейки за один проход улавливает массивное внутреннее напряжение металла. Более позднее нажатие на клапан снимает это напряжение и вызывает постепенное разрушение шейки во время непрерывного производства.
2026 Обновленная таблица материалов и параметров обжима аэрозольного баллона диаметром 45 мм
Эти данные получены в результате производственных испытаний SAILON на месте. Инженеры используют эти точные спецификации для быстрого выбора материала и точной калибровки машины.
| Может спецификация | Жесть | SAILON Протестированная VCS | Стандартное давление обжима | Производственное приложение |
|---|---|---|---|---|
| Стандартная банка с двойным горлышком диаметром 45 мм. | Т4/ТХ570 | > 1,2 кН | 0,4–0,5 МПа | Повседневная химия, инсектициды, средства общего назначения, высокоскоростное заполнение. |
| Усиленный баллон высокого давления диаметром 45 мм. | DR8 с двойным снижением | > 1,5 кН | 0,5–0,6 МПа | Промышленная аэрозольная краска, аэрозольные формулы высокого давления. |
| Базовая банка эконом-класса 45 мм | T2 / T3 | < 0,8 кН (высокий риск обрушения) | < 0,35 МПа | Низкоскоростной розлив, продукты с низкой потребностью в укупорке |
Полномасштабная оптимизация SAILON для устранения деформации шеи
Доводка станков лишь устраняет дефекты поверхности. Производители стабилизируют низкий уровеньможет ли шея сломатьсяпроцент брака за счет модернизации материалов, усовершенствования пресс-форм и стандартизации эксплуатации на местах.
SAILON использует высокопрочную жесть TH570 для всех стандартных тонких банок диаметром 45 мм. Наша команда проверяет каждую партию материала на устойчивость к вертикальному сжатию. Этот контроль качества гарантирует стабильную работу VCS и предотвращает структурную деформацию во время наполнения и транспортировки.
Мы заменяем традиционную однопроходную штамповку 8-ступенчатой технологией прогрессивной шейки. Постепенная формовка металла шаг за шагом снимает внутреннее напряжение. Оптимизированная структура с двойной горловиной уравновешивает силу нажатия и устраняет точки концентрированного напряжения.
Наша техническая команда предоставляет четкие рекомендации по корректировке СОП для всех кооперативных заводов. Точная калибровка зажимов, ограничение хода и стабильные настройки давления воздуха резко сокращают количество ошибок при установке аэрозольного клапана и незапланированные простои линии.
Часто задаваемые вопросы
Вопрос: Поможет ли регулировка ширины обжимных губок исправить сплющивание грифа на 45 мм?
О: Нет. Ширина губок определяет охват уплотнения, а не сопротивление вертикальному давлению. Надежные решения включают уменьшение хода прессования или переход на высокопрочные кастомные банки SAILON диаметром 45 мм.
Вопрос: Какой стандарт VCS подходит для высокоскоростных автоматических линий розлива?
Ответ: Линии, работающие со скоростью более 100 банок в минуту, требуют минимальной вертикальной прочности на раздавливание 1,2 кН. Для рецептур высокого давления и сценариев транспортировки на большие расстояния необходимы усиленные баллоны DR8 с усилием 1,5 кН.
Вопрос: Имеют ли проблемы с коллапсом одиночной банки и партии одну и ту же причину?
О: Нет. Случайная деформация одной банки возникает из-за незначительного смещения инструмента. Причиной разрушения крупных партий стали некачественные материалы жести и неправильные процессы изготовления шейки.
Вопрос: Какие дополнительные преимущества дает конструкция с двойным горлом?
A: Формовка с двойной горловиной затягивает фитинг клапана и останавливает медленную утечку воздуха во время длительного хранения. Это также повышает долговечность банок в радиальном направлении и уменьшает деформацию при столкновении во время штабелирования и транспортировки.