


1. Проблема: незапланированные простои, снижающие эффективность вашей линии розлива
Линия розлива аэрозолей останавливается. Снова. Звучит сигнал тревоги. Производство останавливается. Ваш первый инстинкт? Виновата техника. Виной всему скорость линии. Но что, если настоящий виновник появится на поддоне еще до того, как первый достигнет заправочной головки? Большинство незапланированных проблем с застреванием линии наполнения аэрозольных баллонов не вызваны неисправностью оборудования или ошибкой оператора. Они проистекают из скрытогопроизводство жестяных аэрозольных баллончиковпроблемы совместимости, которые большинство производственных групп упускают из виду во время проверок качества.
Постоянные простои линии розлива аэрозолей приводят к гораздо большим потерям, чем думает большинство руководителей предприятий. Стандартная линия розлива производительностью 200 CPM, которая производит варенье всего три раза за смену, теряет примерно 7200 банок в день. За 250-дневный производственный год это 1,8 миллиона банок потерянной продукции — даже не считая отходов топлива, трудозатрат на ручную очистку и ускоренного механического износа дорогостоящего разливочного оборудования. Для крупносерийных производственных предприятий эти неучтенные потери незаметно подрывают годовую прибыль и задерживают графики поставок клиентам.
2. Основная причина: несоответствие диаметра может скручиваться и наполняющей головки.
Если вы хотите знать, как предотвратить постоянное застревание аэрозольного баллона на линии наполнения, вам нужно не обращать внимания на механические неисправности на уровне поверхности и сосредоточиться на точном соответствии размеров. Стабильное заполнение аэрозоля полностью зависит от контролируемого зазора между диаметром завитка баллона и внутренним диаметром наполнительной головки. Безопасный рабочий зазор в отрасли составляет от 0,3 до 0,5 мм, что обеспечивает плавное позиционирование, прессование и герметизацию без трения или экструзии.
Проблемы возникают, когда совокупные производственные и механические допуски нарушают этот критический баланс. Аэрозоль белой жести может скручиваться с допуском на диаметр (обычно ±0,15 мм) в сочетании с незначительными колебаниями толщины белой жести, что приводит к незначительным отклонениям размеров в производственных партиях. За месяцы эксплуатации на заправочных головках образуется микроизнос, который приводит к увеличению внутреннего диаметра отверстия. Такое медленное переключение нарушает предустановленную калибровку и создает нестабильный контакт между наполнительной головкой и ободом банки.
Помимо простого отклонения размера, неравномерное образование завитков, в том числе некруглые края, крошечные заусенцы на кромках и чрезмерно удлиненные фланцы, создает неравномерное сопротивление во время высокоскоростного прессования. Эти незначительные дефекты являются основной причиной того, что баллоны, полностью соответствующие техническим характеристикам, по-прежнему вызывают частые застревания в линии, что приводит к постоянным проблемам совместимости производства аэрозольных баллонов при массовом производстве.
3. 3 признака того, что у вашей лески проблемы с совместимостью диаметра завитков
Вам не нужно сложное испытательное оборудование для диагностики несоответствия головок скручивания и наполнения. Эти три четких признака работы позволяют вашей инженерной команде самостоятельно проверить и подтвердить проблему в течение одной производственной смены:
- Фиксированное застревание на станции: застревания происходят постоянно в одном и том же положении наполнительной головки, а не случайно по всей линии. Случайные застревания обычно указывают на проблемы с конвейером или выравниванием; Застревания на фиксированных станциях почти всегда указывают на несовместимость размеров.
- Равномерные царапины по окружности: внимательно осмотрите застрявшие банки. Постоянные, равномерные насечки по всему диаметру края банки доказывают жесткое трение между завитком банки и внутренней стенкой наполнительной головки во время прессования.
- Отказы, зависящие от скорости: частота помех резко возрастает по мере увеличения скорости линии. Более быстрая работа усиливает незначительное центробежное смещение, превращая крошечные зазоры в размерах в повторяющиеся механические столкновения.
4. Как SAILON решает проблемы совместимости и заклинивания заправочной головки
Вместо того, чтобы полагаться на общие отраслевые стандарты, которые не соответствуют реальному оборудованию, SAILON внедряет индивидуальный производственный процесс, ориентированный на оборудование, чтобы сократить время простоя линии розлива, с которым сталкиваются предприятия по производству аэрозолей. Наше основное решение направлено на устранение основного несоответствия между размерами банок и параметрами наполнительной головки на месте.
Во-первых, мы отказываемся от универсальных шаблонов размеров завитков и проводим индивидуальную калибровку параметров на основе фактических характеристик внутреннего диаметра наполнительной головки клиента. Наша команда записывает модель наполнительной головки, состояние износа и скорость линии, чтобы индивидуально настроить эксклюзивныежестяной аэрозольный баллончикДиапазоны допусков диаметра завитка для каждой производственной линии.
Во-вторых, мы заменяем традиционный отбор партий на 100% полную проверку наружного диаметра, округлости и качества кромки банки перед поставкой. Это исключает штабелирование допусков по партиям и гарантирует, что каждая банка соответствует требованиям заказчика к зазору для разливочного оборудования.
В-третьих, мы создаем долгосрочные файлы соответствия оборудования для каждого партнера. Всякий раз, когда клиенты заменяют наполнительные головки или повышают скорость линии, мы синхронно регулируем параметры формования скручивания, чтобы поддерживать постоянство.совместимость с наполняющей головкойи избежать повторяющихся ошибок заклинивания.
5. Исследование реальных клиентов и результаты количественных данных
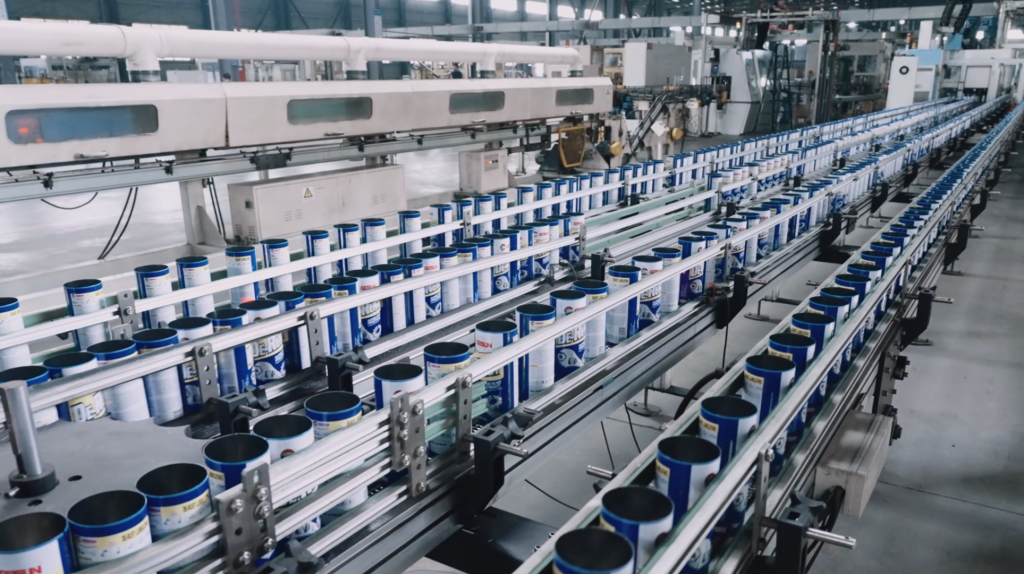
Данные всегда доказывают ценность точной настройки лучше, чем теоретические объяснения. Один из наших постоянных клиентов управляет высокоскоростной линией розлива аэрозольных средств личной гигиены со скоростью 300 CPM, которая в течение многих лет сталкивается с серьезными периодическими заторами и незапланированными простоями.
До начала сотрудничества на заводе за смену происходило 47 случаев заклинивания, что приводило к частым аварийным остановкам. Ежегодное время простоя достигло 186 часов, что привело к огромным потерям производительности, расходам топлива и повторяющимся затратам на ручное обслуживание.
После того, как компания SAILON оптимизировала стандарт диаметра банок и настроила диапазон допусков, чтобы он идеально соответствовал внутреннему диаметру наполнительной головки и режиму высокоскоростной работы, частота заклинивания у клиента резко снизилась до всего 2 инцидентов в смену. Ежегодное время простоя линии сократилось со 186 часов до менее 8 часов, что позволило сэкономить значительные затраты на производственные потери, материальные отходы и техническое обслуживание. Общая эффективность оборудования линии клиента (OEE) значительно повысилась, благодаря чему было реализовано стабильное непрерывное массовое производство.
6. Часто задаваемые вопросы (FAQ)
Эти целевые технические вопросы соответствуют частым поисковым запросам в сфере промышленности и отвечают на основные сомнения инженеров-технологов и групп по закупкам:
Вопрос: Какова причина №1 частого застревания аэрозольных баллонов на высокоскоростных линиях наполнения? Ответ: Основной причиной является неустраненное несоответствие размеров между диаметром завитка банки и внутренним диаметром наполнительной головки. Накопленные производственные допуски, микроизнос наполнительной головки и нестандартное образование завитков создают нестабильный рабочий зазор, что приводит к повторным застреваниям и простоям линии наполнения, с которыми сталкиваются линии по производству аэрозолей.
Вопрос: Существует ли универсальный стандарт диаметра завитка, который подходит для всех наполнительных головок? О: Ни один универсальный стандарт не применим ко всему разливочному оборудованию. В общих отраслевых спецификациях указаны только справочные значения. Стабильность производства зависит от индивидуального подбора допусков на диаметр аэрозольных баллончиков из белой жести и фактического внутреннего диаметра, состояния износа и рабочей скорости ваших конкретных наполнительных головок.
Вопрос: Какой самый быстрый способ уменьшить застревание линии розлива без замены оборудования? Ответ: Наиболее экономически эффективным решением является повторная калибровка стандартов размеров вашей банки для скручивания в соответствии с существующими спецификациями наполнительной головки. Оптимизация контроля допуска скручивания и устранение несанкционированной деформации обода банки может значительно снизить уровень застревания без замены оборудования или обновления линии.
Вопрос: Влияет ли несоответствие диаметра завитка на обжим клапана или целостность уплотнения? О: В целом нет. Несовместимость размеров завитков в основном влияет на расположение наполнителя и стабильность стыковки головки. Это не влияет на последующие процедуры обжатия клапана, а также на конечные характеристики уплотнения может вызвать аэрозоль, поэтому эту проблему часто ошибочно диагностируют как дефект качества уплотнения.
7. Обеспечьте стабильную производительность линии розлива с помощью банок SAILON Custom.
Постоянное засорение линии наполнения аэрозольных баллонов никогда не является неизбежным фактором производственных затрат — это решаемая проблема точного согласования. Обычные стандартные банки не могут адаптироваться к индивидуальному высокоскоростному разливочному оборудованию, поэтому большинство заводов сталкиваются с периодическими простоями и нестабильной производительностью.
Как профессиональный производитель, специализирующийся на производстве жестяных аэрозольных баллонов по индивидуальному заказу, SAILON уделяет особое внимание точному производству, адаптирующемуся к оборудованию, чтобы исключить проблемы совместимости при производстве аэрозольных баллончиков с самого начала. Мы поставляем индивидуальные решения по диаметру банок для различных скоростей линии, моделей наполнительных головок и требований массового производства, помогая заводам сократить незапланированные простои, сократить отходы и максимизировать эффективность производства.
Если ваша линия розлива страдает от частых застреваний и нестабильной работы, свяжитесь с SAILON сегодня, чтобы получить профессиональное решение по подбору размеров для вашей системы производства аэрозолей.