


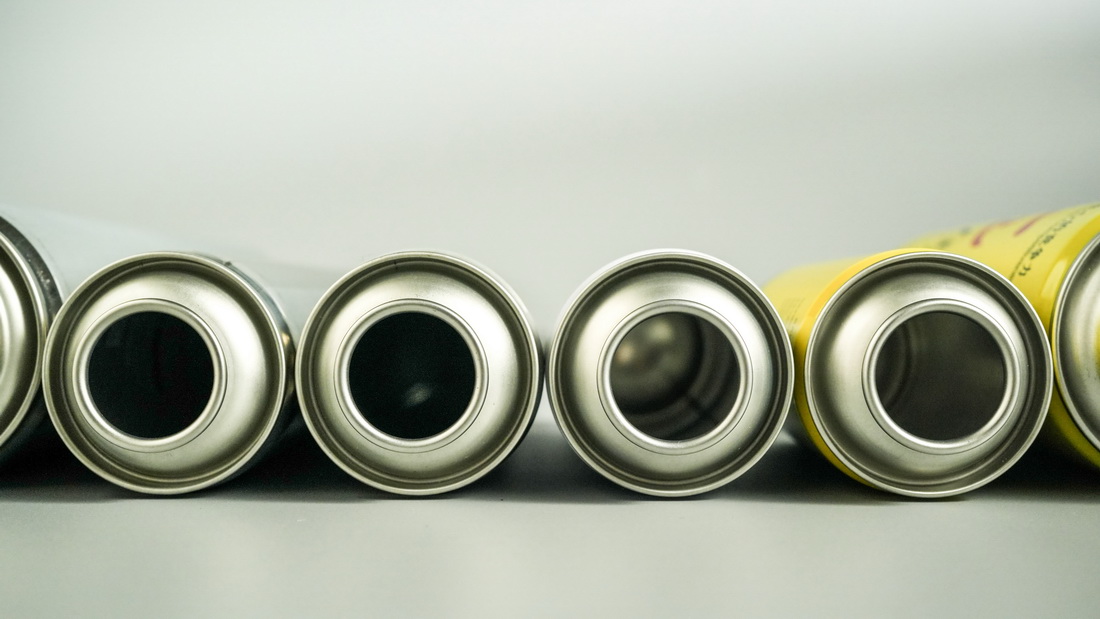
Чрезмерная овальность горлышка аэрозольного баллона является основной скрытой причиной утечек при хранении и резкого увеличения скорости протечек по швам, а также частой проблемой при контроле качества на высокоскоростных линиях по производству банок. Имея многолетний опыт в производстве аэрозольных баллонов из белой жести и управлении качеством, компания SAILON обнаружила, что большинство проблем с герметизацией прокладок аэрозольных баллонов возникают из-за некруглости горловины баллона и отклонения радиальных размеров, вызванных деформацией горловины, а не из-за закаточного оборудования или герметизирующих аксессуаров. Многие производители вкладывают значительные средства в оптимизацию процессов наполнения и запечатывания на задней стороне, но игнорируют контроль источника деформации горловины на передней части, что в конечном итоге приводит к массовой дефектной продукции и частым жалобам после продажи.
1. Основное определение: что такое овальность шеи
Овальность горлышка аэрозольного баллона (также известная в промышленности как округлость горловины баллона или овальность горловины баллона) относится к радиальному отклонению размеров между максимальным и минимальным внутренним диаметрами горловины баллона после формирования горловины. Универсальный порог промышленной безопасности составляет 0,2 мм.
В процессе формирования резервуара процедура образования горловины требует радиальной экструзии и придания формы горловине банки. Присущая жести упругая пружина в сочетании с незначительными переменными, такими как небольшой износ пресс-формы, зазоры в передаче оборудования и неравномерная толщина сырья, легко может вызвать асимметричную деформацию. Это невидимое отклонение на уровне миллиметра не влияет на внешний вид резервуара, но напрямую ухудшает точность установки междужестяная крышка от аэрозольного баллончикаи может рот, создавая скрытую опасность для последующего нарушения герметичности.
2. Механизм отказа: отказы уплотнений цепи, вызванные чрезмерной овальностью.
Чрезмерная овальность горловины банки напрямую нарушает баланс напряжений при сшивании чашки клапана, что является основной причиной замедления утечки аэрозоля. Стандартизированный процесс сшивания требует равномерного напряжения по всей окружности горловины банки для достижения равной толщины ламинирования двухслойных металлов, в то время как овальность горловины банки приводит к крайним состояниям локального чрезмерного выдавливания и местной полой установки во время сшивания.
Эту неравномерную структуру ламината невозможно обнаружить с помощью обычных испытаний на герметичность в водяной бане в краткосрочной перспективе, но она создает скрытые опасности для долгосрочной герметизации. В течение 3-6 месяцев хранения на полке резиновая уплотнительная прокладка постепенно ослабевает и стареет под действием несбалансированного местного напряжения, что приводит к утечкам в течение срока хранения и хроническому сбросу давления в первоначально годных банках.
Согласно данным массового производства, после того, как стабильность овальности горловины банки выйдет из-под контроля, уровень утечки шва производственной линии вырастет со стандартных 0,3% до 3%. Это не только значительно увеличивает стоимость ручной повторной проверки и дефектной доработки, но и частые остановки производственной линии, отладка нарушает ритм массового производства высокоскоростной линии по производству аэрозольных баллончиков.sи серьезно снижает общую эффективность производства.
3. Основные ограничения традиционных методов контроля для высокоточного массового производства.
Традиционные методы контроля, используемые большинством заводов по производству консервных банок, могут обеспечить только обширный контроль качества, который не может удовлетворить требования высокой точности и постоянного управления контролем качества формования резервуаров, что приводит к частым пропущенным и ложным обнаружениям.
- Контактный микрометр внутреннего диаметра: поддерживает только выборочный контроль в фиксированное время. При наличии высокоскоростных производственных линий с производительностью более 150 банок в минуту частота отбора проб 1 банка каждые 10 минут не может покрыть случайную деформацию горловины при массовом производстве, с чрезвычайно высоким риском обнаружения пропуска партии, подходящей только для лабораторной проверки отбора проб.
- Механический манометр: он оценивает квалификацию по физическим размерам. Длительное использование приводит к износу манометров и ошибочным суждениям; более того, он не может отличить радиальное отклонение устья от крошечных краевых заусенцев, способный только к базовому размерному скринингу с низкой точностью.
- Ручной визуальный осмотр: он может выявить только сильную видимую деформацию, совершенно неэффективен при отклонении овала менее чем на миллиметр в пределах 0,2 мм и может служить только вспомогательным методом проверки вместо контроля качества сердечника.
Из-за недостатков традиционного обнаружения отрасль достигла консенсуса: только режим полной онлайн-проверки может полностью решить проблему пропущенного обнаружения деформации горловины баллона и реализовать замкнутый контур качества заводского контроля аэрозольных баллончиков.
4. Комплексное сравнение характеристик трех методов проверки.
В таблице ниже интуитивно сравниваются основные различия между традиционным обнаружением и инфракрасным лазерным обнаружением по нескольким параметрам, таким как точность, эффективность, риски и сценарии адаптации, что служит основной основой для выбора оборудования для контроля качества производственной линии:
| Метод проверки | Адаптируемая скорость линии | Точность измерения | Полное обследование | Способность защиты от помех | Спецификация Эффективность переключения | Риск пропущенного обнаружения | Сценарии применения |
|---|---|---|---|---|---|---|---|
| Контактный микрометр внутреннего диаметра | ≤120 банок/мин | ±0,05 мм | Частичная выборка | Слабый | Отнимающая много времени ручная отладка | Высокий | Лабораторный прецизионный отбор проб, проверка партии |
| Механический датчик «годен-не-годен» | ≤180 банок/мин | ±0,10 мм | Ручной скрининг | Средний | Требуется замена фитинга | Середина | Базовый размерный скрининг для низкоскоростных линий мелкосерийного производства |
| Инфракрасный лазерный онлайн-контроль | 150-350 банок/мин | ±0,01 мм | 100% полная проверка | Сильный | 30-секундное переключение в один клик | Чрезвычайно низкий | Полная проверка высокоскоростных линий массового производства, контроль качества высокоточных банок по индивидуальному заказу. |
5. Основное решение: технология онлайн-контроля бесконтактного измерения круглости с помощью инфракрасного лазера
Инфракрасное лазерное бесконтактное измерение округлости в настоящее время является оптимальным техническим решением для устранения излишней овальности горловины банок и перехвата деформированных деталей на высокоскоростных производственных линиях. Он может выполнять бесконтактный, высокоточный и бесперебойный контроль размеров горловины банок, адаптируясь к потребностям массового производства всех спецификаций жестяных аэрозольных баллончиков.
Вся система контроля имеет стандартизированную и автоматическую логику работы, совместимую с различными высокоскоростными линиями по производству банок:
- Сбор данных: более 4 групп инфракрасных лазерных датчиков равномерно расположены вокруг горлышка банки с высокой частотой дискретизации 500 Гц, собирая несколько наборов данных о внутреннем диаметре по окружности на банку, чтобы полностью охватить информацию о размерах горловины банки.
- Интеллектуальная работа: используя алгоритм подбора круга методом наименьших квадратов, он в режиме реального времени вычисляет разницу между максимальным и минимальным внутренним диаметром горловины баллона, точно выдавая значение овальности горлышка аэрозольного баллона и устраняя отклонение данных.
- Автоматическое отклонение: система предварительно устанавливает порог раннего предупреждения 0,25 мм. При обнаружении 2-х последовательных банок некачественными немедленно срабатывает звуковая и световая сигнализация, а деформированные банки автоматически направляются в канал отходов без ручного вмешательства.
6. Ключевые детали инженерной реализации: решение четырех основных проблем помех на площадке
Основываясь на многолетнем опыте массового производства визготовленные на заказ жестяные аэрозольные баллончикиКомпания SAILON всесторонне оптимизировала систему лазерного контроля для сложных условий работы производственной линии, полностью решая трудности внедрения на месте:
- Оптимизация помех от масла и пыли: масляная пленка и микропыль, остающиеся на горлышке банки во время производства, влияют на точность отражения лазера. Оборудование оснащено устройством импульсной продувки сжатым воздухом для регулярной очистки оптического смотрового окна и обеспечения стабильности измерений.
- Коррекция отклонения производственной вибрации: Незначительная вибрация, возникающая при работе высокоскоростного оборудования, смещает эталонные значения измерений. В систему встроен интеллектуальный модуль калибровки опорного круга, который автоматически корректирует координаты контрольных точек каждые 1000 произведенных банок, чтобы избежать дрейфа данных.
- Быстрое переключение нескольких спецификаций: встроенные технологические формулы для горловин обычных банок диаметром 52 мм, 57 мм и 63 мм, совместимые с вспомогательным производством крышек из белой жести для аэрозольных баллонов с полной спецификацией. Для переключения модели требуется всего лишь 30-секундный сброс одним щелчком мыши без задержки процесса массового производства.
- Стабильная работа при любых погодных условиях: оборудование адаптируется к колебаниям температуры и влажности в мастерской без потерь расходных материалов и может непрерывно выполнять полную онлайн-проверку 24 часа, отвечая потребностям крупномасштабного массового производства.
7. Ценность замкнутого цикла данных: от пассивного обнаружения ошибок к активной оптимизации процессов
Основная ценность системы инфракрасного лазерного контроля заключается не только в перехвате дефектной продукции, но и в реализации замкнутого контура полного процесса обработки данных при контроле качества формования резервуаров, что снижает вероятность возникновения деформационных отказов от источника.
Система в режиме реального времени сохраняет данные обнаружения овальности каждого резервуара и автоматически генерирует кривые контроля качества SPC. Он может точно фиксировать постепенную тенденцию роста данных, заранее прогнозировать износ и старение пресс-форм, а также напоминать эксплуатационному и техническому персоналу о профилактическом обслуживании, избегая пакетного обслуживания.nустранение деформационных дефектов от источника. В то же время SAILON объединяет данные контроля с обратной связью по заполнению терминала для обратной точной настройки параметров процесса изготовления горловины, настройки эксклюзивных стандартов управления для различных сценариев продукта и постоянной оптимизации скорости утечки по швам и проблем с утечками в течение срока годности.
Проверено большим количеством испытаний на месте клиента. После принятия этого решения для проверки количество послепродажных жалоб на дефекты герметизации аэрозольных баллонов на производственной линии снижается более чем на 85%, потери при повторной проверке и остановке значительно сокращаются, а стабильность массового производства значительно улучшается.
8. Часто задаваемые вопросы
В1: Почему крошечное отклонение овала горловины баллончика может привести к медленной утечке аэрозольных баллончиков на более поздней стадии?
О: Чрезмерная овальность горлышка аэрозольного баллончика напрямую приводит к неравномерному ламинированию и несбалансированному напряжению при сварке крышек жестяных аэрозольных баллончиков. Скрытые дефекты не могут быть обнаружены путем кратковременного испытания на герметичность в водяной бане. Однако в течение 3-6 месяцев хранения на полке резиновая уплотнительная прокладка расслаивается и стареет из-за постоянного местного напряжения, образуя хронический сброс давления и канал утечки, что является основной причиной жалоб на утечки послепродажного обслуживания.
В2: Повредит ли инфракрасный лазерный контроль покрытие на поверхности жести?
О: Абсолютно нет. Эта технология предполагает бесконтактное измерение круглости без какого-либо механического контакта с корпусом резервуара в течение всего процесса. Он не царапает слой жести и печатное покрытие, не повреждает и не загрязняет окружающую среду, а также не влияет на внешний вид и антикоррозионные характеристики резервуара.
В3: Подходит ли инспекционное оборудование для линий по производству аэрозольных баллончиков, изготовленных по индивидуальному заказу, мелкосерийного производства и с разными спецификациями?
О: Очень подходит. Оборудование поддерживает переключение основных банок размером от 52 мм до 63 мм одним щелчком мыши с быстрой сменой модели за 30 секунд. Он отвечает не только всем потребностям онлайн-контроля крупномасштабного высокоскоростного массового производства, но и стандартам контроля качества мелкосерийного индивидуального производства, обладая высокой универсальностью.
В4: Как уменьшить чрезмерную овальность рта при ежедневном производстве?
Ответ: Следуйте стандартизированному процессу управления с обратной связью для оптимизации: регулярная калибровка соосности пресс-формы → определение партии толщины сырья жести → обратная связь в режиме реального времени с данными лазерного контроля → точная точная настройка параметров процесса образования шейки. В сочетании с эксклюзивной схемой оптимизации процесса SAILON это может эффективно уменьшить дефекты овальной формы банки, вызванные зазорами в оборудовании, колебаниями материала и износом пресс-формы, а также контролировать проблемы деформации с самого начала.
Вопрос 5: Могут ли данные о качестве системы лазерного контроля обеспечить более точную отслеживаемость и проверку?
Ответ: Он поддерживает высокоточное отслеживание детализации. Система автоматически сохраняет полные данные о каждой партии и каждом резервуаре, что позволяет точно отслеживать основную информацию, такую как время обнаружения одного резервуара, значение радиального отклонения в реальном времени и статус автоматического отклонения. Он также поддерживает экспорт отчетов о партиях одним щелчком мыши, облегчая анализ процессов, аудит качества и стандартизированное управление производством на заводах.
SAILON уже много лет активно занимается производством аэрозольных баллонов из белой жести. Мы всегда отдаем приоритет точному контролю над устранением дефектов. Опираясь на проверенную технологию бесконтактного измерения округлости инфракрасного лазера, мы точно контролируем овальность горлышка аэрозольного баллона, полностью решаем проблемы отрасли, такие как нарушение герметичности прокладки и утечка в течение срока годности, вызванная деформацией горловины, а также обеспечиваем качество уплотнения и стабильность массового производства каждого аэрозольного баллона.