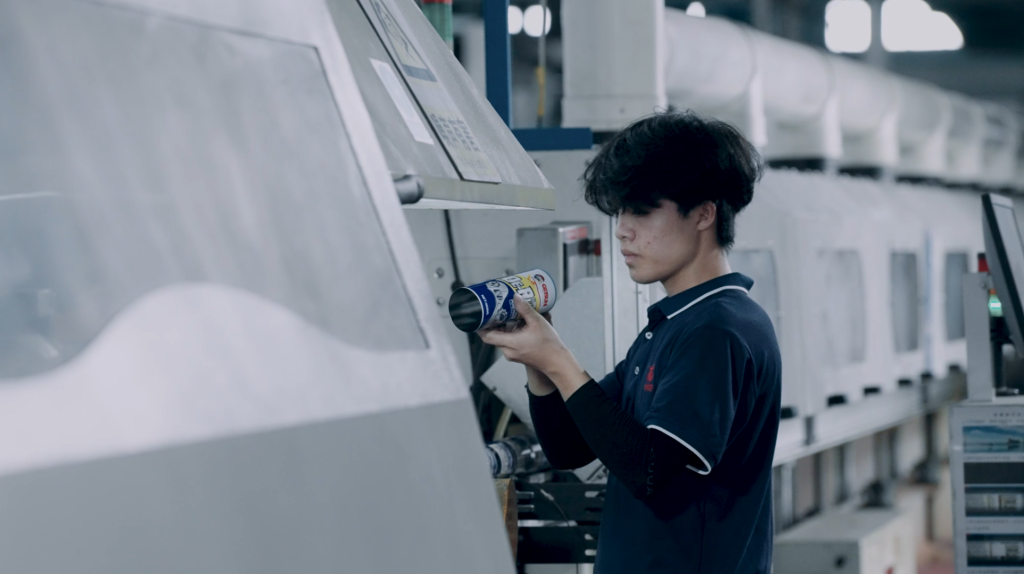
Ваэрозольная промышленность«Безопасность продукции» всегда была основным фактором, который учитывали клиенты при выборе. В качестве одного из четырех основных компонентов аэрозольных продуктов (аэрозольные баллончики, клапаны, жидкие составы и газы-вытеснители), качество жестяных аэрозольных баллончиков напрямую определяет, сможет ли продукт пройти рыночную проверку. Недостаточная коррозионная стойкость корпуса баллона, особенно для высококоррозионных продуктов, таких как аэрозоли на водной основе, может привести к утечке, ржавчине или даже к несчастным случаям. Как профессиональный производитель жестяных аэрозольных баллончиков по индивидуальному заказу, мы интегрируем новейшие отраслевые стандарты 2025 года, чтобы выделить 6 основных факторов, влияющих нажестяной аэрозольный баллончиккачество и ответы на распространенные вопросы во время настройки.
I. 6 основных факторов, влияющих на качество жестяных аэрозольных баллонов (подтверждено данными испытаний 2025 года)
1. Подложка из белой жести: «первая линия защиты» качества.
Чистота белой жести напрямую влияет на технологичность банки и ее коррозионную стойкость. Согласно отраслевым данным к 2025 году, высококачественная жесть должна иметь содержание примесей ниже 0,03%. Если примеси превышают 0,05%, пластичность банки снижается на 15%, что делает ее склонной к образованию трещин в процессе производства. В настоящее время высококачественная жесть в Китае по-прежнему в основном импортируется (например, JFE в Японии, POSCO в Южной Корее). Однако некоторые мелкие производители для сокращения затрат используют некачественную жесть толщиной менее 0,2 мм, которая может даже содержать крошечные отверстия, невидимые невооруженным глазом. Для таких банок с точечными отверстиями уровень утечки может превышать 20% в течение 3 месяцев после наполнения.аэрозоли на водной основе. Поэтому крайне важно проверить отчет об испытаниях подложки во время настройки.
2. Сварка корпуса банки и подкраска покрытия: избегайте коррозии в «слабых точках».
Сварной шов жестяных банок является слабым местом для коррозии: при сварке повреждается слой олова. Если процесс подкраски неадекватен, жидкие составы на водной основе будут напрямую контактировать с открытым железным листом, что приведет к скорости коррозии до 30% в течение 6 месяцев. В 2025 году в основной технологии покрытия для подкраски будет использоваться «двухслойное эпоксидно-фенольное покрытие», но два момента требуют внимания: во-первых, материал покрытия для подкраски должен пройти тестирование на совместимость с жидким составом клиента (отсутствие отклонений после выдержки в течение как минимум 120 часов); во-вторых, сварочный ток должен стабилизироваться в пределах 80-100А. При колебаниях тока более ±5А вероятность холодной сварки увеличивается на 25%, создавая скрытые места утечки.
3. Тип и плотность внутреннего покрытия: ключ к индивидуальной защите от коррозии
Для аэрозолей на водной основе (за исключением тех, которые используют ДМЭ в качестве пропеллента):внутреннее покрытиеявляется основным методом защиты от коррозии. В следующей таблице показаны основные типы внутренних покрытий и сценарии их применения в 2025 году:
| Тип внутреннего покрытия | Диапазон температурного сопротивления | Подходящий тип жидкого состава | Рекомендуемые предметы для тестирования |
|---|---|---|---|
| Эпоксидно-фенольная смола | -20~120℃ | Нейтральные моющие средства на водной основе | Адгезия покрытия (≥5МПа) |
| Имид-эпоксидная смола | -40~150℃ | Высокотемпературные смазочные материалы на водной основе | Устойчивость к солевому туману (≥500 часов) |
| ПВХ | 0~80℃ | Химические продукты повседневного использования с низкой коррозией | Устойчивость к растворителям (отсутствие набухания после замачивания в этаноле) |
Требуется особое внимание: зона контакта между верхней/нижней крышками и сварным швом корпуса банки подвержена повреждению покрытия в процессе производства. Если здесь существует пузырь диаметром 0,1 мм, то интенсивность электрохимических реакций утроится, и проникновение банки произойдет в течение 1 года.
4. Качество уплотнения: «Последняя проверка» эффективности уплотнения
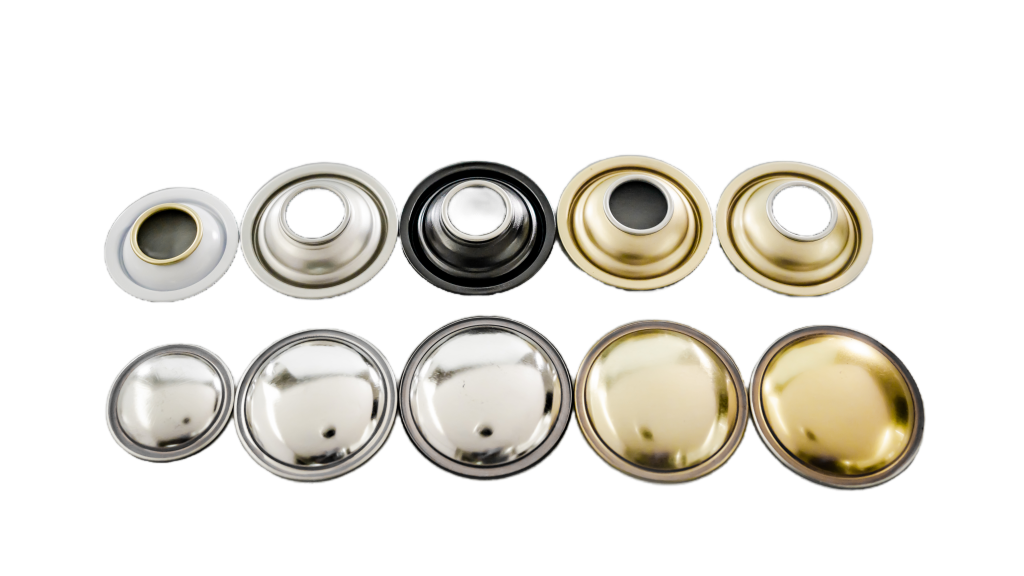
Перекрытие завитков является основным показателем качества уплотнения. Отраслевой стандарт 2025 года требует, чтобы перекрытие завитков составляло ≥1,2 мм. Если он меньше 0,8 мм, вероятность микропротечек возрастает на 40%. Наша индивидуальная производственная линия использует полностью автоматическое запечатывающее оборудование и отбирает 50 банок в час, чтобы гарантировать три показателя:перекрытие завитков, герметичность и плоскостность — одновременно соответствуют стандартам. Предыдущий клиент столкнулся с микроутечкой 5% дезинфицирующего средства на водной основе во время транспортировки из-за некачественных процессов герметизации на небольшом заводе, что привело к отзыву полной партии.
5. Обнаружение утечек: «Обязательный порог» обеспечения безопасности
Аэрозольные изделия огнеопасны и взрывоопасны. В соответствии с новыми национальными правилами 2025 года: каждая банка должна пройти онлайн-обнаружение утечек давления (давление ≥1,2 МПа, отсутствие падения давления в течение 30 секунд после удержания давления). При этом 0,5% каждой партии должны пройти выборочные испытания на давление деформации (≥1,8 МПа) и давление разрыва (≥2,5 МПа). Некоторые небольшие заводы отказываются от обнаружения утечек в целях экономии средств; риск взрыва таких банок на 60% выше в жаркую летнюю погоду, и их никогда не следует выбирать.
6. Герметизирующий клей: «Невидимый страж уплотнения».
Уплотнение между корпусом банки икрышкаполностью зависит от герметизирующего клея. В 2025 году промышленность рекомендует использовать «стойкий к растворителям герметизирующий клей из силиконовой резины», но он должен пройти два ключевых теста: во-первых, отсутствие набухания или растворения после 72 часов замачивания в сильных растворителях (например, ксилоле); во-вторых, отсутствие снижения эффективности уплотнения после 20 циклов циклического воздействия высоких и низких температур (-30 ℃ ~ 60 ℃). Если во время нанесения произойдет разрыв клея или недостаточное покрытие (менее 0,5 г на банку), первоначальная скорость утечки напрямую превысит 8%.
II. 3 вопроса, которые необходимо знать при выборе аэрозольных баллончиков из белой жести
Вопрос 1: Почему аэрозоли на водной основе более «избирательны» по отношению к баллончикам, чем аэрозоли на масляной основе?
Ответ: Значение pH жидких составов на водной основе обычно находится в пределах 4–9, и они содержат поверхностно-активные вещества, которые ускоряют электрохимическую коррозию железных листов — аналогично тому, как «железо, пропитанное соленой водой», ржавеет быстрее, чем «железо, пропитанное чистой водой». Однако жидкие составы на масляной основе образуют масляную пленку для изоляции воздуха, при этом скорость коррозии составляет всего 1/10 от скорости коррозии на водной основе. Таким образом, при изготовлении банок для продуктов на водной основе требования к внутреннему покрытию и подкрасочному покрытию более чем в три раза ужесточаются.
В2: Как быстро оценить качество белой жести во время настройки?
Ответ: Вот простой метод: аккуратно поцарапайте корпус банки ногтем. На высококачественной белой жести царапина восстанавливается в течение 10 секунд без видимых вмятин. Если царапина остается или появляется вмятина, твердость основы недостаточна (ниже HV150), что делает ее непригодной для продуктов на водной основе. В конечном итоге все равно необходимо проверитьсубстрат«Отчет об испытаниях на содержание примесей» и «Отчет об испытаниях на растяжение».
В3: Всегда ли более толстый корпус лучше?
О: Не обязательно! В ходе 100 комплексов испытаний в 2025 году мы обнаружили, что для баллончиков, используемых в аэрозолях на водной основе, толщина 0,23-0,25 мм обеспечивает оптимальный баланс между коррозионной стойкостью исопротивление давлению. Excessive thickness (>0,3 мм) увеличивает производственные затраты и может вызвать «неполную сварку» во время сварки; недостаточная толщина (<0,2 мм) снижает устойчивость к давлению, при этом давление деформации падает ниже 1,5 МПа, что не соответствует нормам безопасности.
III. Рекомендации по адаптации к 2025 году: выберите правильный тип банки в зависимости от характеристик продукта
При выборе жестяных аэрозольных баллончиков необходимо учитывать как коррозионную активность жидкого состава, так и устойчивость баллона к давлению:
- Для нейтральных продуктов на водной основе (например, обычных моющих средств): рекомендуется эпоксидно-фенольное внутреннее покрытие + подложка толщиной 0,23 мм, что позволяет сбалансировать стоимость и производительность;
- Для сильнокоррозионных продуктов на водной основе (например, кислотных средств для удаления накипи): перейдите на имидно-эпоксидное внутреннее покрытие + подложка толщиной 0,25 мм и увеличьте толщину покрытия до 25 мкм;
- Для продуктов, требующих хранения при низких температурах (например, дезинфицирующие спреи холодовой цепи): требуется устойчивый к низким температурам герметизирующий клей (не хрупкий при -40 ℃), а также необходимо усилить систему обнаружения утечек на уплотнении.
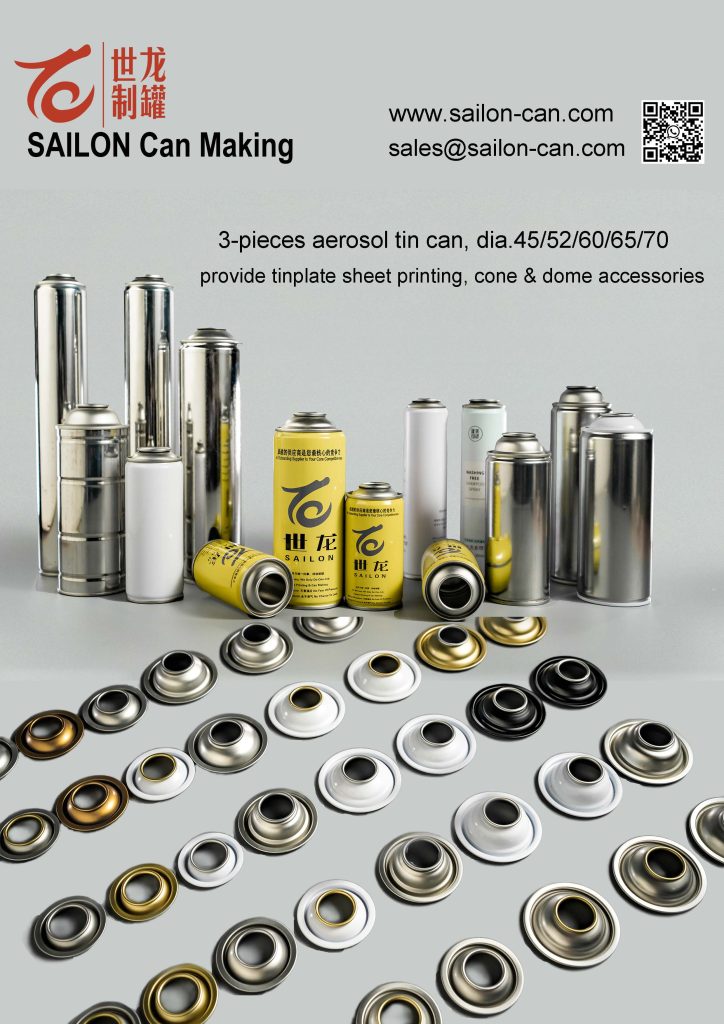
Какпроизводительс более чем 20-летним опытом работы с жестью на заказаэрозольные баллончики, мы предоставляем полный цикл услуг, охватывающий «тестирование совместимости жидкости с подложкой, проектирование типовых конструкций, изготовление образцов и массовое производство». Вся продукция проходит испытания SGS, и в 2025 году мы помогли более чем 30 заказчикам аэрозолей на водной основе решить проблемы с утечками и коррозией. Если вам нужна индивидуальная настройка, пожалуйста, свяжитесь с нами, чтобы получить эксклюзивное решение!