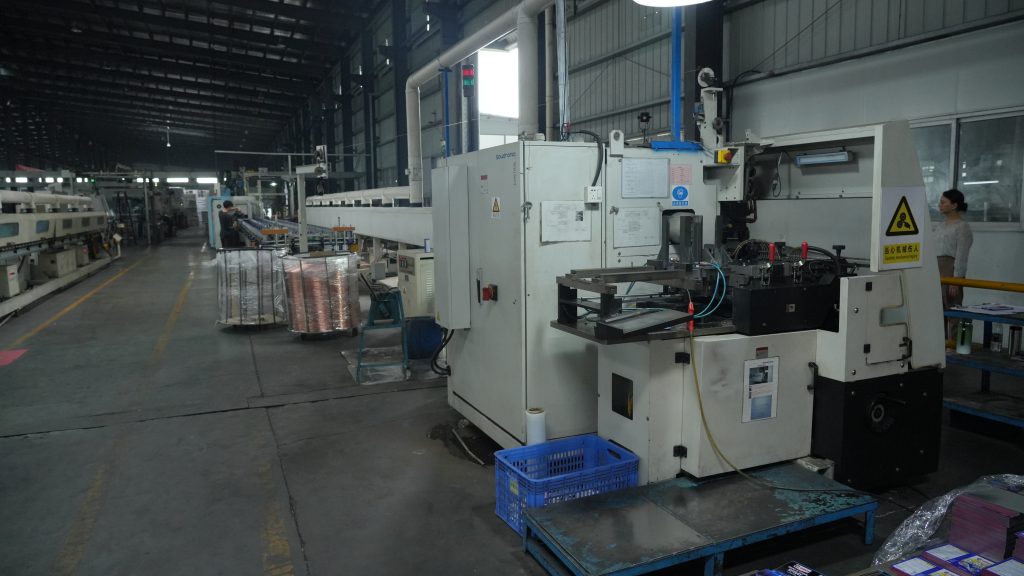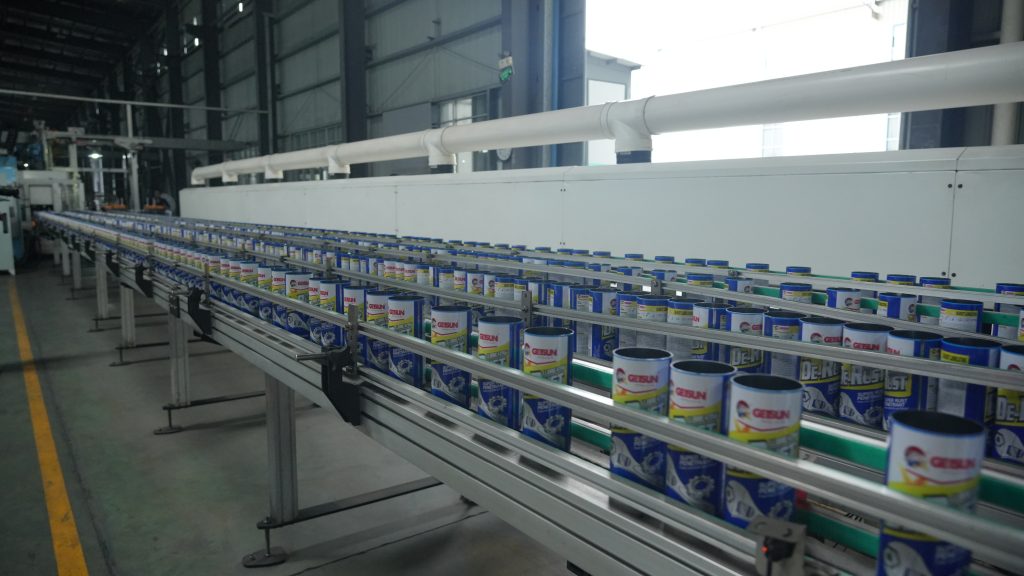
Аэрозольные баллончики, как и обычные упаковочные контейнеры под давлением, требуют строгого внимания к проблеме деформации банок в ходе производственного процесса. Деформация банки не только влияет на визуальное качество продукта, но также может привести к снижению герметичности и устойчивости к давлению, тем самым влияя на удобство использования и безопасность продукта. Чтобы предотвратить деформацию банок на производственной линии, важно учитывать множество аспектов, включая выбор сырья, контроль производственного процесса, техническое обслуживание и оптимизацию оборудования, а также контроль качества.
Выбор и контроль сырья
Выбор материала
Аэрозольные баллончики обычно изготавливаются из металлических материалов, таких как жесть или алюминий. При выборе сырья крайне важно учитывать механические свойства материалов, такие как прочность и ударная вязкость. Для белой жести следует выбирать листы одинаковой толщины и высокого качества, чтобы корпус банки обладал достаточной прочностью, чтобы противостоять деформации во время формования и последующего использования. Что касается алюминия, следует обратить внимание на его чистоту и обрабатываемость. Подходящие алюминиевые материалы могут лучше адаптироваться к процессу формования, снижая риск деформации.
Проверка сырья
Прежде чем сырье поступит на производственную линию, необходимо провести строгие проверки. Качество поверхности листов следует проверять на предмет таких дефектов, как царапины, вмятины или коррозия, поскольку в процессе формования они могут стать точками концентрации напряжений, приводящими к деформации банки. Кроме того, следует измерить толщину и ширину листов, чтобы убедиться, что они соответствуют производственным требованиям. Некачественное сырье использовать нельзя.
Контроль производственного процесса
Процесс штамповки и формования
Конструкция пресс-формы. Формы являются важнейшими инструментами в процессе штамповки, и их конструкция напрямую влияет на качество формирования банок. Форма, размеры и точность формы должны быть спроектированы в строгом соответствии с требованиями к продукту, чтобы обеспечить равномерное распределение усилий в процессе формования. Обработка поверхности формы также важна, поскольку гладкая поверхность может уменьшить трение с листом, сводя к минимуму риск появления царапин и деформации на поверхности банки.
Настройки параметров штамповки: такие параметры, как давление, скорость и ход во время процесса штамповки, необходимо тщательно настроить. Чрезмерное давление может вызвать локальную чрезмерную деформацию банки, а недостаточное давление может помешать полному формованию. Контроль скорости и хода также имеет решающее значение. Соответствующая скорость обеспечивает равномерную деформацию листа в процессе формования, избегая таких проблем, как образование складок или растрескивание. Операторы должны оперативно корректировать параметры штамповки в зависимости от различного сырья и характеристик продукции.
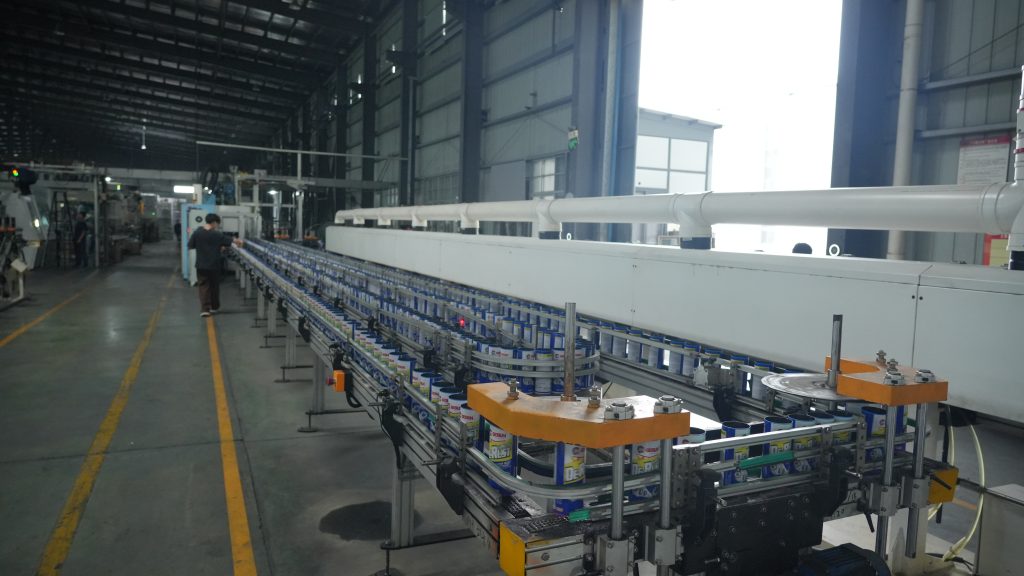
Процесс сварки
В процессе производства аэрозольных баллончиков часто требуется сварка, например соединение корпуса баллона с основанием. Неправильные методы сварки могут привести к деформации сварных участков. Подходящие методы и параметры сварки следует выбирать так, чтобы обеспечить качество сварки и минимизировать деформацию.
Обработка отжигом
Для некоторых материалов после формования требуется обработка отжигом. Отжиг может снять внутренние напряжения, возникающие в процессе формования, повышая стабильность и устойчивость банки к деформации. Такие параметры, как температура отжига, продолжительность и скорость охлаждения, должны строго контролироваться для достижения желаемого эффекта отжига.
Обслуживание и оптимизация оборудования
Регулярное техническое обслуживание
Производственное оборудование является основой обеспечения качества аэрозольных баллонов. Необходимо регулярное техническое обслуживание штамповочных машин, сварочных аппаратов и другого оборудования. Такие компоненты, как гидравлические и трансмиссионные системы штамповочных машин, следует проверять на предмет нормальной работы, а изношенные детали следует своевременно заменять, чтобы обеспечить точность и стабильность оборудования. Регулярная калибровка оборудования также необходима для поддержания точности размеров при штамповке и сварке.
Обновления и модификации оборудования
Благодаря постоянному технологическому прогрессу производственное оборудование может быть модернизировано и модифицировано. Например, внедрение высокоавтоматизированного оборудования может снизить влияние человеческого фактора на качество продукции. Автоматизированное оборудование позволяет более точно контролировать параметры штамповки и сварки, повышая эффективность производства и качество продукции, снижая вероятность деформации банок.
Проверка и мониторинг качества
Онлайн-инспекция
На производственной линии должны быть установлены устройства онлайн-контроля, позволяющие контролировать размеры и форму банок в режиме реального времени. При обнаружении отклонений, таких как деформация, следует немедленно подать сигнал тревоги и остановить производство, чтобы операторы могли внести коррективы. Онлайн-контроль повышает эффективность производства и сокращает количество бракованной продукции.
Выборочный контроль
Помимо онлайн-проверки следует проводить выборочные проверки. Определенную часть банок следует отобрать с производственной линии для более детального тестирования, например, на устойчивость к давлению и герметичность. Выборочные проверки дают полное представление о качестве продукции и помогают своевременно выявить потенциальные проблемы.
Заключение
Предотвращение деформации банки впроизводство аэрозольных баллончиковЛинии требуют комплексного подхода, включающего выбор и контроль сырья, контроль производственного процесса, техническое обслуживание и оптимизацию оборудования, а также проверку и мониторинг качества. Только посредством тщательного и детального управления и контроля можно эффективно предотвратить деформацию, улучшить качество продукции и эффективность производства, а также обеспечить безопасность потребителей.