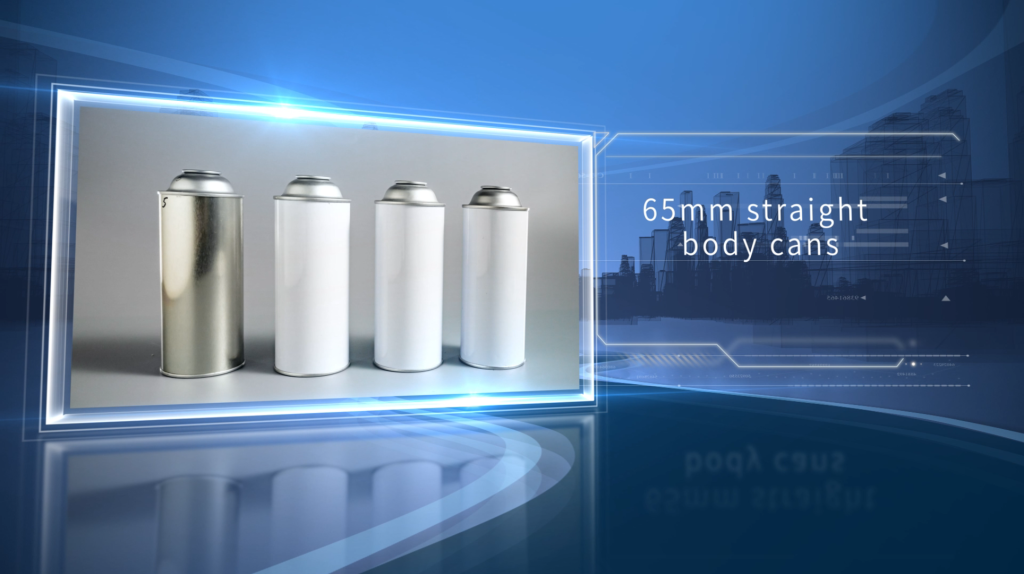
Ежедневная химическая компания изготавливает партию жести по индивидуальному заказуаэрозольные баллончикиот вашей компании для наполнения увлажняющих спреев. Однако при транспортировке на некоторых аэрозольных баллончиках появляются явные вмятины и деформации, что не только приводит к возврату продукции покупателями, но и наносит ущерб репутации компании. Основная причина этой проблемы, скорее всего, кроется в звене контроля качества производственной линии. Для профессионального предприятия, занимающегося производством аэрозольных баллончиков из белой жести, вопрос о том, как исключить деформацию банок в ходе всего производственного процесса, стал ключом к повышению конкурентоспособности продукции.
1. Сырье: «золотой стандарт» при выборе белой жести.
Белая жесть, как основной сырьевой материалаэрозольные баллончики, напрямую определяет противодеформационную способность банок. Многие покупатели спросят: «Поскольку они все жесть, то почему некоторые банки более склонны к деформации?» На самом деле, ответ заключается в выборе и проверке сырья.
1.1 Ключевые параметры материала жести
При выборе белой жести следует ориентироваться на следующие показатели, а требования к конкретным параметрам показаны в таблице ниже:
| Имя параметра | Стандартное требование | Роль в предотвращении деформации |
| Отклонение толщины | ≤±0,02 мм | Обеспечьте равномерную нагрузку на все части банки и избегайте локальной слабости. |
| Прочность на растяжение | ≥500МПа | Увеличьте способность банки противостоять внешней экструзии |
| Адгезия поверхностного покрытия | Никаких отслоений и царапин | Предотвратите легкую деформацию банки внешними силами из-за повреждения покрытия |
| Прочность | Отсутствие трещин при изгибе на 180°. | Уменьшите деформацию, вызванную твердым материалом во время формовки |
1.2 «Три контрольно-пропускных пункта» для проверки сырья
- Проверка внешнего вида: Используйте яркий свет, чтобы проверить, нет ли на поверхности белой жести ямок, ржавчины, царапин и других дефектов. Дефектные изделия необходимо немедленно устранять, так как эти дефекты станут точками концентрации напряжений при формовке и повысят риск деформации.
- Обнаружение размеров: Используйте высокоточные штангенциркули для отбора проб и проверки толщины и ширины каждой партии белой жести, чтобы убедиться, что они соответствуют требованиям к размерам.пользовательские банки.
- Тест производительности: Случайным образом отберите образцы для испытаний на растяжение и изгиб, чтобы проверить, соответствуют ли механические свойства материала стандартам.
2. Производственный процесс: усовершенствованный контроль — основа предотвращения деформации
В процессе производства заказчики часто задаются вопросом: «Нужно ли корректировать технологические параметры при кастомизации аэрозольных баллонов разной спецификации?» Ответ: да. Усовершенствованный контроль процессов штамповки и сварки является ключевым звеном в предотвращении деформации банок.
2.1 Штамповка: «двойное взаимодействие» формы и параметров
Для белой жестиаэрозольные баллончикиразной мощности, необходимо изменить радиан и размер формы. Например, для банок небольшой емкости (50 мл) радиус скругления формы должен быть меньше, чтобы банка не склонна к образованию складок после формования; для банок большой емкости объемом 200 мл необходимо увеличить опорную конструкцию формы, чтобы предотвратить деформацию боковины банки при штамповке.
- Навыки настройки параметров: Давление штамповки, скорость и ход необходимо регулировать в зависимости от толщины жести. На примере жести толщиной 0,2 мм давление штамповки рекомендуется устанавливать 8-10 МПа, скорость 15-20 раз в минуту, погрешность хода не должна превышать 0,1 мм. Это позволяет не только обеспечить эффект формования, но и избежать чрезмерной штамповки, приводящей к деформации.
2.2 Сварка и отжиг: «ключевой шаг» для устранения напряжения
- Процесс сварки: При сварке корпуса и дна банки применяется высокочастотная контактная сварка. Сварочный ток контролируют на уровне 80-100А, а скорость сварки поддерживают на уровне 2-3м/мин. Если ток слишком велик, сварочная деталь перегреется и деформируется; если ток слишком мал, сварка будет ненадежной, и при последующем использовании легко возникнут трещины.
- Обработка отжигом: Сформированные банки необходимо отжечь. Температуру устанавливают на уровне 300-350℃, время сохранения тепла составляет 15-20 минут, а затем охлаждают естественным путем. Этот шаг может эффективно устранить внутреннее напряжение, возникающее в процессе штамповки, сделать материал белой жести более стабильным и уменьшить возможность деформации на более позднем этапе.
3. Техническое обслуживание оборудования: модернизация автоматизации повышает стабильность
Некоторые клиенты обеспокоены: «Не пострадает ли качество банок, если оборудование производственной линии будет использоваться в течение длительного времени?» Фактически, регулярное техническое обслуживание имодернизация автоматизацииможет эффективно решить эту проблему.
3.1 «Ежедневный контрольный список» по техническому обслуживанию оборудования
- Ежедневный осмотр: перед запуском машины проверьте гидравлическую систему штамповочной машины, чтобы убедиться в отсутствии утечек масла и достаточной смазке деталей трансмиссии.
- Еженедельная калибровка: используйте стандартные детали для калибровки точности размеров штамповочной машины с погрешностью в пределах 0,05 мм.
- Ежемесячное техническое обслуживание: замените головку электрода сварочного аппарата и очистите оборудование от загрязнений, чтобы предотвратить отклонения параметров, вызванные износом компонентов.
3.2 Преимущества автоматизированного оборудования
По сравнению с традиционным ручным управлением автоматизированные штамповочные и сварочные машины имеют очевидные преимущества: они позволяют контролировать параметры процесса в режиме реального времени. При возникновении аномального отклонения давления или скорости они автоматически отключаются и подают сигнал тревоги. Например, когда давление штамповки превышает 10% от заданного значения, оборудование немедленно прекращает работу, чтобы избежать чрезмерной деформации банки и уменьшить проблемы с качеством, вызванные ошибками человека.
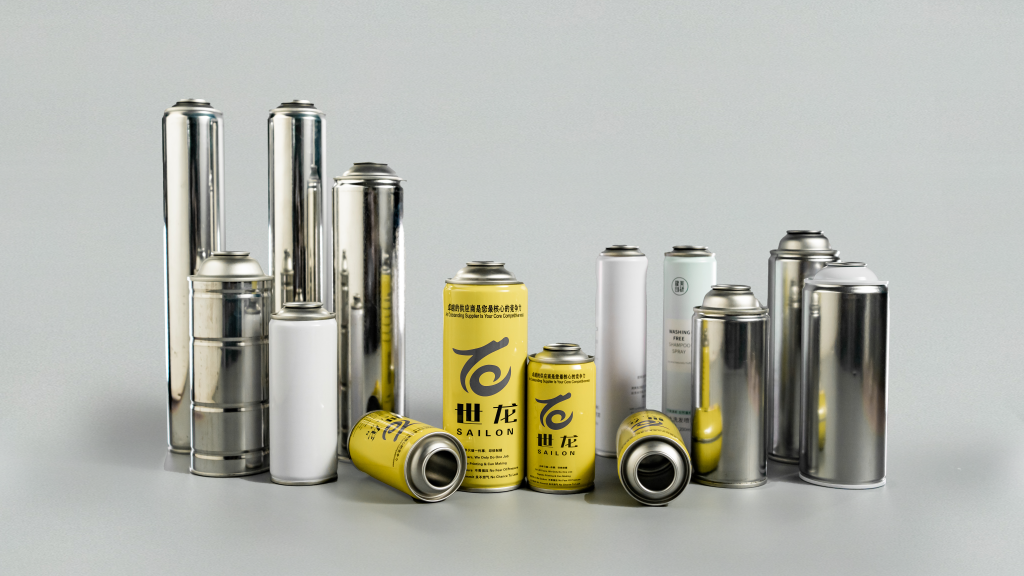
4. Проверка качества: полный контроль процесса исключает бракованную продукцию
«Как гарантировать, что каждая партия индивидуальных аэрозольных баллончиков не будет деформирована?» Это самый волнующий вопрос клиентов. Полная проверка качества процесса — это последняя линия защиты для устранения бракованной продукции.
4.1 Онлайн-инспекция: мониторинг производственного процесса в режиме реального времени
Установите систему визуального контроля на производственной линии. На каждые 10 произведенных банок система автоматически фотографирует внешний вид и размеры банок и сравнивает их со стандартными параметрами. Если обнаруживается, что отклонение диаметра банки превышает 0,2 мм или имеется вмятина, немедленно подается сигнал тревоги, и оператор может отрегулироватьпараметры процессавовремя.
4.2 Выборочный контроль: комплексная проверка характеристик продукта
Выборочный контроль проводится в размере 1%, и объекты контроля включают в себя:
- Испытание на сжатие: поместите баллон в машину для испытания под давлением, создайте давление 0,8 МПа и удерживайте его в течение 1 минуты. Он считается квалифицированным, если нет деформации.
- Проверка герметичности: погрузите баллон в воду, подайте сжатый воздух давлением 0,5 МПа и проверьте, нет ли пузырьков. Если пузырьков нет, герметичность хорошая.
Заключение
Предотвращение деформации жестяных аэрозольных баллончиков требует комплексного контроля по четырем направлениям: сырье, производственные процессы, техническое обслуживание оборудования и проверка качества. Дляпроизводство по индивидуальному заказуРегулировка параметров процесса и выбор подходящих материалов жести в соответствии с потребностями клиента являются ключом к улучшению качества продукции. Только хорошо проработав каждую деталь, мы можем производить антидеформационные и высококачественные аэрозольные баллончики, которые не только смогут завоевать доверие клиентов, но и получить более высокий рейтинг в поиске Google благодаря высококачественному контенту и привлечь больше потенциальных клиентов.