


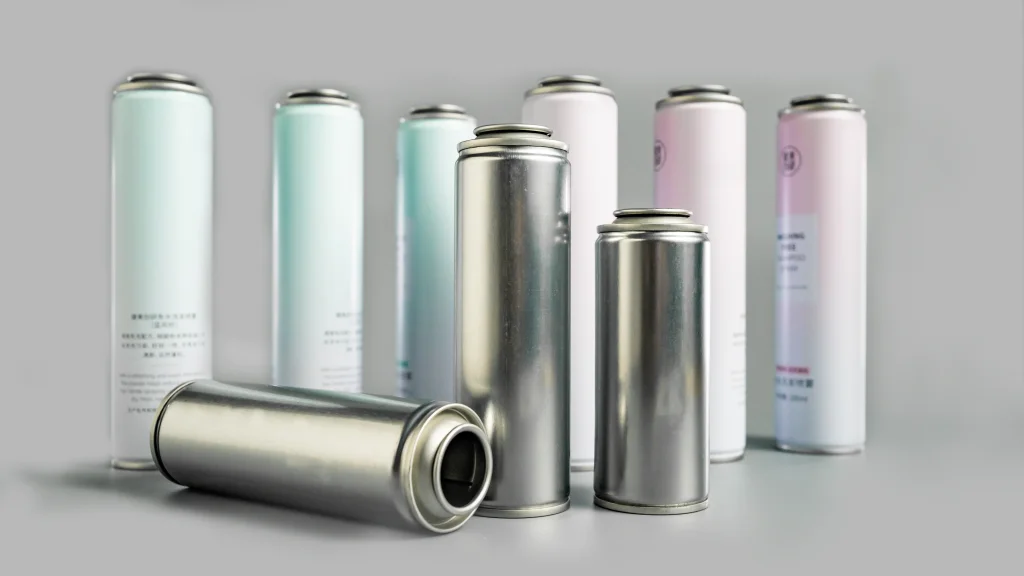
Представьте себе: ваша высокоскоростная линия розлива аэрозолей работает с максимальной производительностью, но к концу смены контейнер для контроля качества переполнен бракованными баллонами. Клапаны разболтаны, горловины помяты, давление теряется. Вы строго следовали инструкции по эксплуатации машины и десятки раз набирали параметры, ноАэрозольные баллоны с горлышком диаметром 45 мм.продолжай прогибаться. Звучит знакомо?
Вы не одиноки. Тонкий профиль толщиной 45 мм — общеизвестная головная боль для заводов по производству розлива по всему миру. Будучи ведущим оптовым поставщиком аэрозольных баллончиков, компания SAILON раскрыла код. В этом инсайдерском руководстве мы узнаем, почему возникают эти микродеформации и как простая инженерная модернизация может повысить производительность наполнения до 100%.
Физика отказов: почему тонкие банки диаметром 45 мм прогибаются под давлением?
В мире упаковки геометрия определяет прочность. При одинаковой толщине материала тонкая и высокая банка по своей природе менее структурно устойчива, чем ее короткие и широкие аналоги (например, банки диаметром 52 или 57 мм).
Виновником является высокое соотношение сторон (высоты к диаметру). Когда 45-миллиметровая банка подвергается процессу сужения, в переходной зоне от уступа банки к отверстию образуется естественная зона концентрации напряжений. Автоматическая установка клапана — это не мягкий статический толчок, а мгновенная ударная нагрузка. Если ход обжатия машины или амортизация не идеально синхронизированы с критическим порогом давления банки, сила, направленная вниз, не будет распределяться равномерно. Вместо этого он ударяет прямо в шею, вызывая морщины и микроскладки.
Миф о рентабельности. Многие фабрики пытаются решить эту проблему, просто заказывая более толстую жесть. Однако отраслевые данные показывают, что переход на двухэтапный процесс постепенного образования шейки повышает устойчивость к вертикальному раздавливанию на30%без увеличения веса и увеличения стоимости материалов.
3 несоответствия высокочастотных машин, снижающих вашу урожайность
Более 90% деформаций аэрозольных баллонов диаметром 45 мм вызваны не дефектным сырьем, а системным несоответствием между механикой линии наполнения и физическими ограничениями жести. Обратите внимание на эти три распространенные ошибки в строке:
1. Чрезмерный ход: чрезмерный мгновенный удар.
Чтобы максимизировать пропускную способность, высокоскоростные линии часто оставляют слишком большой запас прочности при движении вниз. Хотя банка может выдержать испытание статическим давлением, она не может выдержать быстрый высокочастотный удар молотка, вызывающий деформацию прорези чашки клапана.
2. Отсутствие амортизации: неконтролируемое динамическое давление
В старых или плохо обслуживаемых линиях розлива отсутствуют гибкие пневматические или механические буферы. Статическое давление на манометре выглядит идеально, но динамическое пиковое усилие во время обжима в доли секунды пробивает предел текучести жести.
3. Несоосные захваты: несбалансированная эксцентриковая нагрузка.
Звездчатые колеса и захваты со временем изнашиваются неравномерно. Если 45-миллиметровую банку держать под наклоном хотя бы на 1 градус, направленная вниз сила концентрируется на одной стороне горлышка, создавая неравномерные микроморщины, которые легко ускользают от визуального осмотра, но разрушают герметичное уплотнение.
Технические характеристики: Калибровочная таблица толщины жести в зависимости от сопротивления давлению
Чтобы помочь вашей команде инженеров быстро откалибровать ваши высокоскоростные автоматизированные линии, вот обновленный эталонный стандарт SAILON, основанный на реальных испытаниях массового производства.
| Толщина жести (корпус) | Сопротивление вертикальному раздавливанию (VCS) | Максимальная безопасная нагрузка вниз | Рекомендуемый контроль хода | Идеальный сценарий применения |
| 0,20 мм | 210 N | ≤160N | Низкая скорость с мягкой буферизацией | Мелкие партии по индивидуальному заказу, легкие косметические спреи |
| 0,22 мм | 265 N | ≤ 210N | Среднескоростной гибкий ход | Средства личной гигиены, дезодоранты и лаки для волос массового спроса. |
| 0,24 мм | 320 N | ≤ 260N | Высокоскоростное прецизионное давление | Тяжелый промышленный уход, высокочастотные линии розлива |
Решение SAILON: модернизация банки с горлышком
Достижение степени деформации 0% при использовании банок диаметром 45 мм требует целостного подхода, сочетающего структурное проектирование, металлургическую сортировку и прецизионную формовку.
- 12-этапная прогрессивная двойная обработка: вместо придания металлу формы несколькими агрессивными ударами, SAILON использует 12-этапный процесс постепенного формования. Аккуратно формируя кривую с помощью нескольких микроматриц, мы предотвращаем локальное чрезмерное растяжение металла и сохраняем первоначальную эластичность белой жести. Этот плавный переход легко рассеивает нисходящие силы.
- Целевая степень закалки T4/T5: мы не верим в универсальное сырье. В зависимости от конкретной скорости линии розлива и требований к давлению продукта мы подбираем специальные компоненты из жести высокой жесткости, чтобы обеспечить превосходную стабильность зоны обжатия аэрозольных баллонов.
- Строгий протокол контроля качества: каждая партия нашей продукциибанки с горлышком с индивидуальной печатьюперед отправкой с завода проходит строгие испытания на вертикальное разрушение, проверку осевой концентричности и калибровку точности пазов клапанов.
Четырехэтапный ежедневный контрольный список для специалистов по техническому обслуживанию
Держите этот краткий контрольный список на своем наливном полу, чтобы предотвратить деформацию до того, как она застопорит вашу смену:
- Ежедневно проверяйте концентричность: проверяйте захваты и звездочки на предмет износа. Убедитесь, что банка удерживается строго вертикально, чтобы избежать эксцентричной нагрузки.
- Сопоставьте нагрузку со спецификацией: проверьте текущую толщину белой жести по нашей таблице и убедитесь, что направленная вниз сила обжимного устройства не превышает безопасную нагрузку.
- Активируйте режимы мягкого буфера: уменьшите мгновенный пик удара, отрегулировав пневматическую или гидравлическую амортизацию машины.
- Двухчасовые выборочные проверки: каждые два часа отбирайте образцы готовых банок для проверки округлости чашек клапана и плоскостности прорезей под лупой, чтобы заранее обнаружить микродеформации.
Часто задаваемые вопросы: решение ваших вопросов по быстрому устранению неполадок
Вопрос 1: Поможет ли переход на более толстую жесть полностью остановить деформацию шейки на 45 мм?
Нет. Увеличение толщины только увеличивает базовое сопротивление; он не решает проблему концентрации напряжений или несбалансированных сил удара. Оптимизация геометрии грифа и синхронизации машины дает гораздо лучшие результаты при меньших затратах.
Вопрос 2. Какой показатель качества является наиболее важным для высокоскоростного наполнения банок диаметром 45 мм?
Это все опостоянство размеров. На высокоскоростных автоматизированных линиях даже микроскопические отклонения в профилях горлышек банок или твердости отпуска приводят к неправильной подаче или чрезмерному сжатию машины, что приводит к сбоям в партии.
В3: Может ли SAILON адаптировать конструкцию банок под наше специальное разливочное оборудование?
Абсолютно. Мы предлагаем комплексную настройку. Сообщите нам модель вашей машины, скорость наполнения и свойства рецептуры, и мы разработаем индивидуальную жестяную банку диаметром 45 мм с идеально подобранным закалом, толщиной и геометрией горлышка.
В4: Как микродеформации влияют на конечного потребителя?
Микродеформации приводят к неравномерному уплотнению между чашкой клапана и краем банки. Хотя на заводе он может выглядеть нормально, на розничных полках он в течение нескольких месяцев вызывает медленную утечку давления, что приводит к слабому распылению, отсутствию запасов и дорогостоящему отзыву продукции.
Хотите оптимизировать производительность заправки аэрозолей или вам нужны образцы высокоэффективных жестяных банок диаметром 45 мм? Свяжитесь с командой инженеров SAILON сегодня для получения бесплатной консультации.