


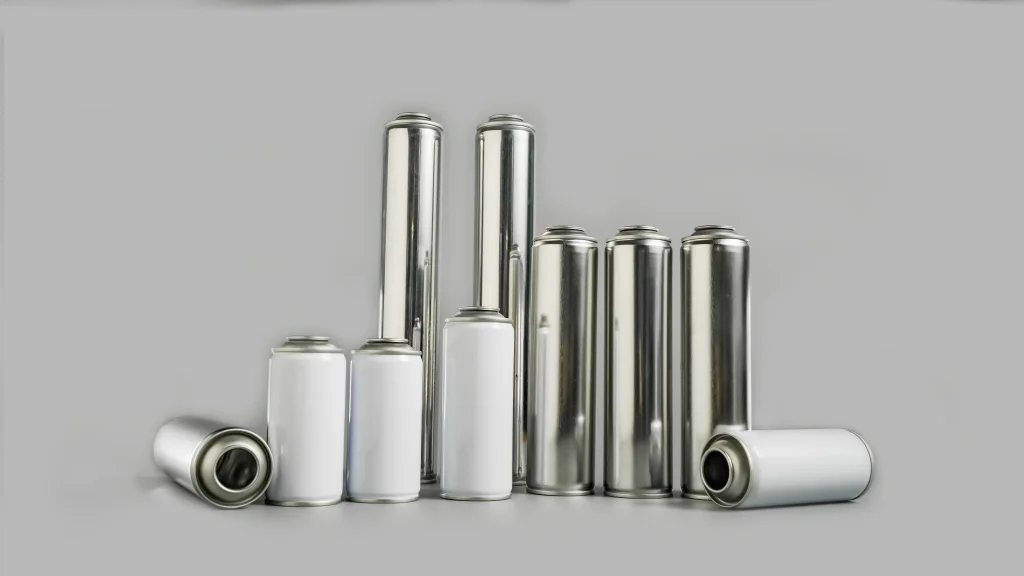
Производители упаковки сталкиваются с распространенной скрытой проблемой доставки. Квалифицированныйжестяные аэрозольные баллончикиоставлять заводы в идеальном состоянии, но после длительной перевозки контейнеров у них появятся вздутия, деформация днища и небольшие утечки. Эти дефекты не проходят заводскую проверку качества, но постоянно проявляются в жарких закрытых помещениях. Температура контейнера может достигать 70 ℃ при сильной жаре, а испаряющееся внутреннее топливо создает чрезвычайное давление, вызывающее деформацию банок.
Большинство команд винят в деформации банок слабый материал жести, но профессиональные испытания опровергают эту идею. Жесть отличается сверхнизким тепловым расширением и никогда не деформируется самостоятельно под воздействием высоких температур. Повышение давления насыщенных паров от нагретого содержимого и топлива является реальной причиной вздутия оловянных аэрозольных баллончиков. Остаточная деформация возникает, когда внутреннее давление превышает фиксированное давление деформации банки. Непрерывный рост давления, приближающийся к давлению разрыва, приводит к утечкам и растрескиванию.
Одиночные методы защиты не могут коренным образом устранить дефекты, возникающие при транспортировке при высоких температурах. Стабильные результаты требуют скоординированного совершенствования производственного процесса, параметров наполнения, характеристик материалов банок и организации доставки. Имея многолетний опыт производства жестяных аэрозольных баллонов по индивидуальному заказу, компания SAILON провела тысячи симуляционных испытаний при высоких температурах. Приведенная ниже сравнительная таблица помогает командам инженеров и закупщиков четко определить ключевые различия в производительности.
| Параметр тестирования | Стандартный жестяной аэрозольный баллончик | Устойчивый к высоким температурам жестяной аэрозольный баллончик | Значение оптимизации |
|---|---|---|---|
| Максимальное давление насыщенного пара (50 ℃) | ≤0,65 МПа | ≤0,55 МПа | Избегатьдавление деформациипороговый контакт при сильном нагреве |
| Коэффициент заполнения свободного пространства | 6%-8% | 10%-15% | Зарезервируйте буферное пространство для контроля скачков внутреннего давления. |
| Класс твердости жести | Обычный лист T2, T3 | Утолщенный лист высокой твердости T4 | Повысьте общую устойчивость к деформации и давлению. |
| Конструкция дна банки | Плоский базовый дизайн | Выпуклая конструкция с защитой от давления дуги | Рассеять высокое внутреннее давление и предотвратить вздутие дна. |
| Предотгрузочная инспекция | Базовый тест на герметичность | Испытание на внутреннее давление водяной бани 55 ℃ + полная проверка на герметичность | Имитируйте горячие условия доставки и устраняйте скрытые риски. |
Контроль над свободным пространством при заполнении является наиболее игнорируемой деталью производства. Многие фабрики сокращают зарезервированное внутреннее пространство, чтобы увеличить производительность наполнения. Недостаточный объем свободного пространства не оставляет места для испаренного топлива, а внезапные скачки давления сжимают стенки баллона напрямую. Данные отраслевых испытаний доказывают, что более 80% случаев выпирания при транспортировке происходят из-за неквалифицированной настройки свободного пространства.
Стабильное соответствие формулы топлива контролирует внутреннее давление источника. Соотношения смешивания пропана, бутана и диметилового эфира напрямую влияют на уровень давления насыщенных паров при нагревании. Инженеры SAILON корректируют пропорции формулы в зависимости от конкретных наполнителей. Этот точный контроль удерживает высокотемпературное внутреннее давление в безопасных пределах и эффективно снижает риск вздутия оловянных аэрозольных баллончиков.
Мы резюмируем практический контрольный список возможности модернизации для долгосрочных сценариев доставки в закрытых горячих точках:
- Используйте утолщенную жесть высокой твердости T4 для повышения порогов устойчивости к давлению.
- Переход на дугообразную конструкцию днища для оптимального распределения силы высокого давления.
- Усиление герметизации кромок сварного шва для предотвращения утечек при высоком внутреннем давлении.
- Проведите 4-часовые испытания в водяной бане при постоянной температуре 55 ℃ и запишите полные данные испытаний на внутреннее давление.
- Утолщение плечевых пластин банок по требованию, чтобы исключить локальное выпучивание при высоких температурах.
Методы загрузки контейнеров напрямую влияют на целостность конечного продукта. Контейнеры, выставленные на палубу, быстрее поглощают прямой солнечный свет и тепло, что может привести к резкому увеличению нагрузки. Команды могут выбрать затененные места под палубой и использовать термоизоляцию контейнеров. При перевозках с длительным циклом используется оборудование с постоянной температурой, чтобы уменьшить повреждение жестяных аэрозольных баллончиков при высоких температурах.

Часто задаваемые вопросы
Вопрос 1: Как проверить и спрогнозировать риски вздутия оловянных аэрозольных баллончиков при транспортировке при высоких температурах?
A1: Имитационный тест на водяной бане с постоянной температурой 55 ℃ дает наиболее точные результаты. Техники погружают готовые банки в термостатированную воду более чем на четыре часа. Они наблюдают за деформациями и утечками в режиме реального времени и ведут профессиональную запись испытаний внутреннего давления. Этот метод идеально воспроизводит условия горячего контейнера и фильтрует дефектную продукцию перед доставкой.
В2: Могут ли стандартные жестяные аэрозольные баллончики выдерживать длительную горячую доставку только с теплоизоляцией?
A2: Стандартные банки не могут обеспечить долгосрочную безопасность транспортировки. Твердость их материала, конструкция конструкции и характеристики давления подходят только для хранения при комнатной температуре, без оптимизации для экстремально высокой температуры в 70℃. Изоляция замедляет поглощение тепла, но не может остановить скрытую деформацию от длительного давления. Изготовленные на заказ банки, устойчивые к высоким температурам, лучше подходят для оптовых перевозок на большие расстояния.
объем свободного пространства Вопрос 3: Требуют ли банки разных размеров скорректированных стандартов?
A3: Регулируемые настройки подходят для разных объемов резервуара. В маленьких банках соотношение свободного пространства составляет 12–15 %, тогда как в больших банках — диапазон 10–12 %. Целенаправленное соответствие свободного пространства адаптируется к уникальным правилам испарения и стабилизирует безопасность транспортировки.
САЛОН доставляетпрофессиональные решения для жестяных аэрозольных баллончиков на заказдля всех сценариев транспортировки при высоких температурах. Мы адаптируем планы изготовления и производства на основе формул материалов клиента, циклов доставки и условий хранения. Наша фабрика принципиально устраняет проблемы вздутия, протечек и деформации и гарантирует стабильное качество при оптовых поставках.