


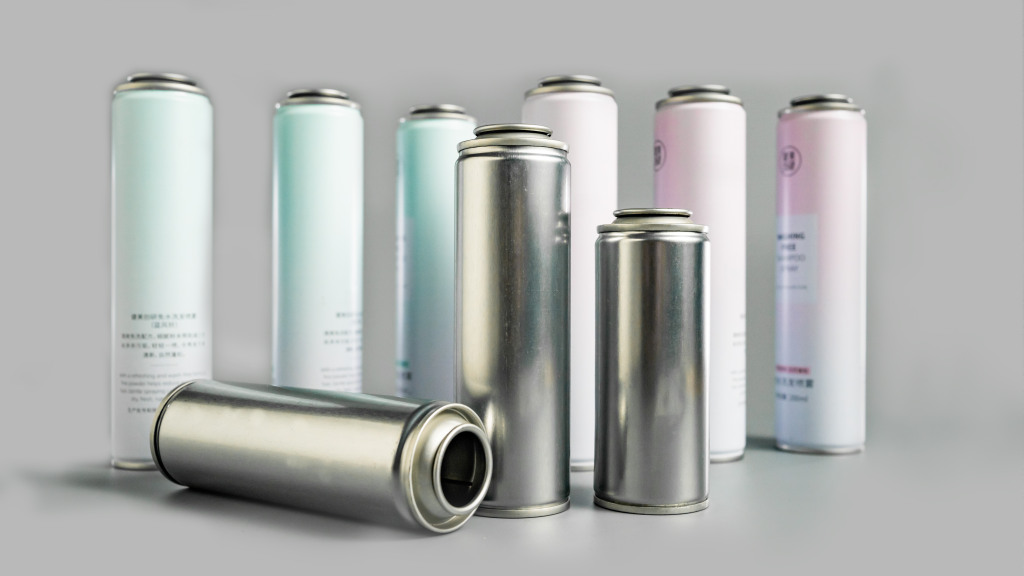
Введение
При массовом производстве и переработке жестяные банки с горлышкомПроцесс образования горловины является основным звеном, определяющим степень квалификации формования и характеристики герметизации корпусов банок. У многих банок постепенно появляются такие проблемы, как нестабильная толщина стенок, крошечные морщины и скрытые трещины в месте горлышка после формирования, наполнения и герметизации горлышка. Эти дефекты редко проявляются дефектами, когда продукция снята с производственной линии, но большинство из них возникают во время складирования, транспортировки и конечного использования, что легко приводит к списанию партий, задержкам заказов и подрыву репутации в области качества. Особенно в связи с растущим в последние годы спросом на легкие и изготовленные по индивидуальному заказу банки специальной формы, сочетание ультратонких материалов и сложной формы горловины поставило многих производителей перед дилеммой нестабильного качества формовки.
Фактически, большинство людей замечают только поверхностные дефекты, такие как трещины и морщины, но игнорируют основную причину проблемы — это не отдельная ошибка оборудования или эксплуатации, а дисбаланс адаптации во многих измерениях, включая характеристики материала, конструкцию пресс-формы, проходы формовки и контроль толщины стенок. Благодаря многолетнему опыту производстваизготовленные на заказ аэрозольные баллончики с жестью с горлышкомТехническая команда SAILON накопила большое количество случаев массового производства, доказав, что более 90% дефектов шейки можно избежать за счет оптимизации предварительной обработки и выбора материала.
1. Основные причины образования складок и трещин в процессе образования шейки жести
Формирование шейки — это процесс принудительного растяжения и экструзии белой жести, при этом металлический материал имеет чрезвычайно низкую устойчивость к деформации. Любое отклонение параметров напрямую приведет к дефектам формовки. В сочетании с последними измеренными данными обработки банок в 2026 году мы разделяем причины высокочастотных неисправностей на три основных измерения, включая точность материала, процесса и сырья:
1.1 Недостаточное удлинение подложки, превышающее предел формообразующей деформации
Белая жесть двойного обжатия (DR) является распространенным базовым материалом для производства банок, отличается высокой твердостью и высокой устойчивостью к экструзии, что соответствует основным требованиям к устойчивости к давлению, предъявляемым к банкам. Однако этот материал имеет очевидный недостаток: чрезвычайно низкую пластичность: измеренное удлинение при разрыве обычных материалов DR составляет всего от 2,2% до 3,3%. В процессе формирования шейки тонкостенной жести пластина должна подвергаться множественным деформациям изгиба, сжатия и растяжения. Сверхнизкое удлинение не может адаптироваться к процессу образования шейки с большим радианом и глубоким ходом, и скрытые трещины появятся на переходе угла R горловины банки, как только диапазон деформации превысит предел.
Многие производители повсеместно используют ультратонкие материалы DR для производства всех типов банок, чтобы контролировать затраты на сырье, независимо от мелкого или глубокого горловины и структуры специальной формы, что является основной причиной частых браков партий.
1.2 Необоснованные проходы формовки, приводящие к накоплению остаточных напряжений
Количество проходов штамповки напрямую определяет равномерность деформации металла. Традиционный режим производства в основном использует трехпроходной процесс формирования шейки для обеспечения быстрого массового производства с большим диапазоном деформации за один процесс формования. Белая жесть не может постепенно снимать напряжение, и в переходной зоне шейки накапливается большое количество остаточных напряжений.
Могут ли процедуры компрессионной формовки действительно повысить эффективность производства? Ответ, очевидно, нет. Остаточное напряжение продолжает сниматься после формовки банки. После последующего давления наполнения, изменения разницы температур и вибрации при транспортировке постепенно появляются складки и трещины в положении плоской горловины, что вместо этого значительно увеличивает процент брака и повышает неявные затраты на доработку и списание.
1.3 Колебания толщины стенок исходного материала, вызывающие локальную концентрацию напряжений
Точность начальной толщины стенки жести — это деталь, которую большинство производителей легко игнорируют. Если допуск на толщину стенок листов, поступающих в партию, превышает стандартный диапазон ±0,012 мм, степень уменьшения толщины стенок корпусов банок будет полностью несбалансированной после прокатки и формования с помощью форм с горловиной.
Для банок с неравномерной толщиной стенок напряжение будет постоянно концентрироваться на самом тонком угле изгиба горлышка, что объясняет, почему в одной партии одни продукты целы, а другие имеют морщины и трещины.
2. Сравнение основных процессов изготовления шейки и выбора материала.
Нацеленность на «болевые точки» производстваконсервные банки специальной формы с жестью с горлышкоми банок с глубоким горлышком, мы сравнили эффекты формования традиционных процессов и многоэтапных процессов постепенного горловины посредством тысяч испытаний массового производства и отсортировали стандартизированные схемы выбора в сочетании с эксплуатационными преимуществами различных материалов для адаптации к производству банок с разнообразными потребностями в настройке:
| Процесс формирования | Применимая толщина листа | Предпочтительный материал жести | Средняя скорость уменьшения толщины стенки | Уровень дефектов массового производства | Применимые сценарии консервных банок |
|---|---|---|---|---|---|
| Традиционный трехпроходной процесс образования шейки | ≤0,17 мм | DR Белая жесть с двойным уменьшением | 22.68% | 3.11% | Обычные аэрозольные баллоны с неглубоким горлышком, стандартные круглые аэрозольные баллоны простой формы и небольшой диапазон деформации. |
| 6-8-проходный прогрессивный процесс сужения | 0,15-0,28 мм | T4-CA Закаленная жесть с одинарным уменьшением | 11.27% | 0.47% | Жестяные банки с глубоким горлышком, банки с горлышком специальной формы, тонкостенные легкие банки по индивидуальному заказу со сложной деформацией и высокими требованиями к точности. |
Данные измерений ясно показывают заметные преимущества многоступенчатого процесса постепенного сужения. Разделив одну большую деформацию на крошечные формы в каждой процедуре и сопоставив ее с процедурами отжига для восстановления пластичности листа на полпути, напряжение в металле можно снять в наибольшей степени. Степень удлинения 8,6% закаленной жести T4-CA намного выше, чем у обычных материалов DR, и идеально адаптируется ко всем видам сложных индивидуальных требований к изготовлению шейки.
В настоящее время SAILON заранее применяет технологию моделирования методом конечных элементов FEA для моделирования распределения напряжений и изменения толщины стенок банок в течение всего процесса горловины перед открытием формы и массовым производством, точно прогнозируя точки риска появления трещин и складок и избегая дефектов массового производства на исходном этапе проектирования.
3. Основные моменты оптимизации производства жестяных банок с горлышком
В сочетании с практическим опытом массового производства, стабильный контроль качестважестяные банки с горлышкомне требует сложной трансформации оборудования. Необходимо лишь реализовать следующие усовершенствованные точки управления:
- Подбирайте материалы по требованию и избегайте выбора «один размер подходит всем»: материалы DR можно использовать для стандартных банок для контроля затрат, а высокопластичная жесть T4-CA предпочтительна для банок с глубоким горлышком, специальной формы и сверхтонких банок по индивидуальному заказу.
- Оптимизируйте переходную структуру форм, соответствующим образом увеличьте радиан угла R, уменьшите силу растяжения в момент образования шейки и уменьшите вероятность концентрации локального напряжения.
- Строго контролировать точность поступающего материала, просеивать листы с чрезмерным отклонением толщины стенок перед складированием и устранять дефекты формования, вызванные колебаниями толщины стенок со стороны сырья.
- Регулируйте проходы формования в зависимости от сложности банок, применяйте более чем 6-проходное прогрессивное горлообразование для сложных банок и оптимизируйте ударную вязкость материала с помощью процедур отжига.
4. Часто задаваемые вопросы от клиентов
При стыковке и производстве различных аэрозольных баллонов с жестью по индивидуальному заказу мы разобрали наиболее волнующие основные вопросы клиентов и дали точные ответы, основанные на практическом опыте массового производства:
[Материал Q1: Является ли полная замена материалом T4-CA обязательной для массового производства банок с ультратонким горлышком?
О: Полная замена не требуется. Для стандартных банок с неглубоким горлом и простой конструкции листы двойного уменьшения DR по-прежнему можно использовать после оптимизации параметров галтелей формы и точной настройки скорости формования, что позволяет эффективно контролировать производственные затраты. Материалы T4-CA с высокой пластичностью являются единственным фундаментальным решением, позволяющим снизить процент брака для банок по индивидуальному заказу с глубоким горлом, крышкой специальной формы и большой радиальной деформацией.
[Процесс Q] Вопрос 2: Может ли моделирование FEA полностью заменить процедуры пробной пресс-формы?
Ответ: Полностью заменить его невозможно. Моделирование FEA может заранее устранить более 70% лазеек в проектировании и процессе и избежать большинства структурных дефектов. Однако на массовое производство влияют такие переменные, как условия работы оборудования, температура и влажность окружающей среды, а также различия в партиях материалов. Пробное мелкосерийное производство по-прежнему является необходимым звеном для проверки стабильности процесса.
[Контроль качества Q] Вопрос 3: Можно ли отремонтировать и исправить чрезмерные колебания толщины стенки на шейке на более позднем этапе?
О: Последующий ремонт в принципе невозможен. Образование шейки относится к необратимой пластической деформации металла. Отклонение толщины стенки и накопление напряжений возникают при однократном формовании. Последующая полировка и придание формы только усугубят возможные повреждения. Единственное эффективное решение — оптимизация предварительной обработки и точный выбор материала.
Заключение
Ведь проблемы трещин, складок и нестабильной толщины стенокжестяные банки с горлышкомникогда не являются результатом какого-то одного процесса, а являются систематическим проектом, объединяющим характеристики материалов, конструкцию пресс-форм, технологию формования и управление контролем качества. В связи с постоянным улучшением требований рынка к легкости, индивидуальной настройке и высокой точности банок, обширный традиционный производственный процесс больше не может удовлетворять потребности высококачественного массового производства.
SAILON специализируется на индивидуальном производстве различных банок специальной формы с жестью и аэрозольных баллонов с глубоким горлом, предлагая зрелые решения для прогнозирования методом FEA, многоэтапного ввода в эксплуатацию процесса горловины и адаптации материалов. Если у вас есть потребности в настройке банок и оптимизации процесса, не стесняйтесь присылать чертежи банок и производственные требования. Мы предоставим вам бесплатный эксклюзивный отчет по анализу формуемости горловины, чтобы точно избежать дефектов массового производства и обеспечить качество и стабильность формовки каждой партии продукции.