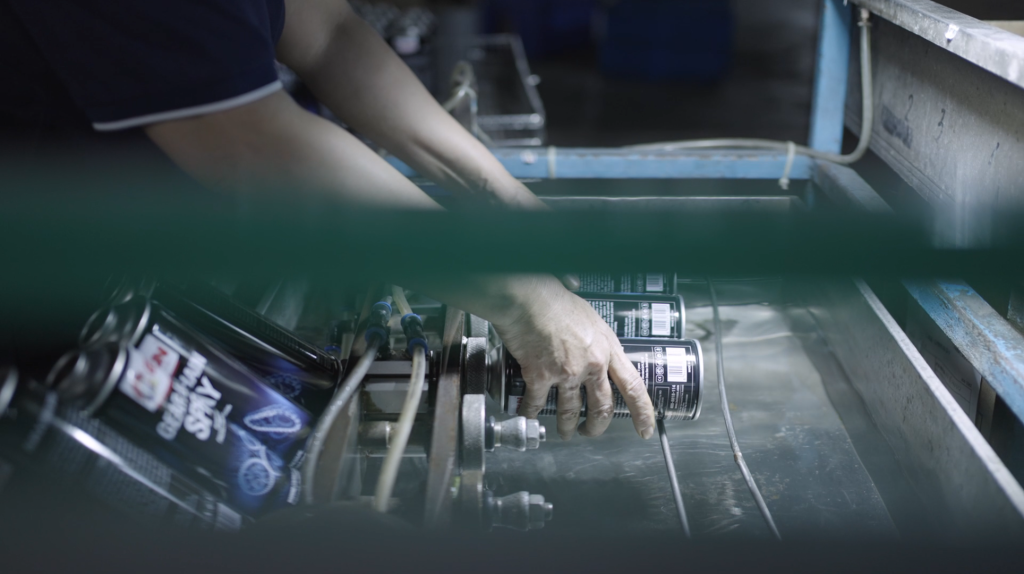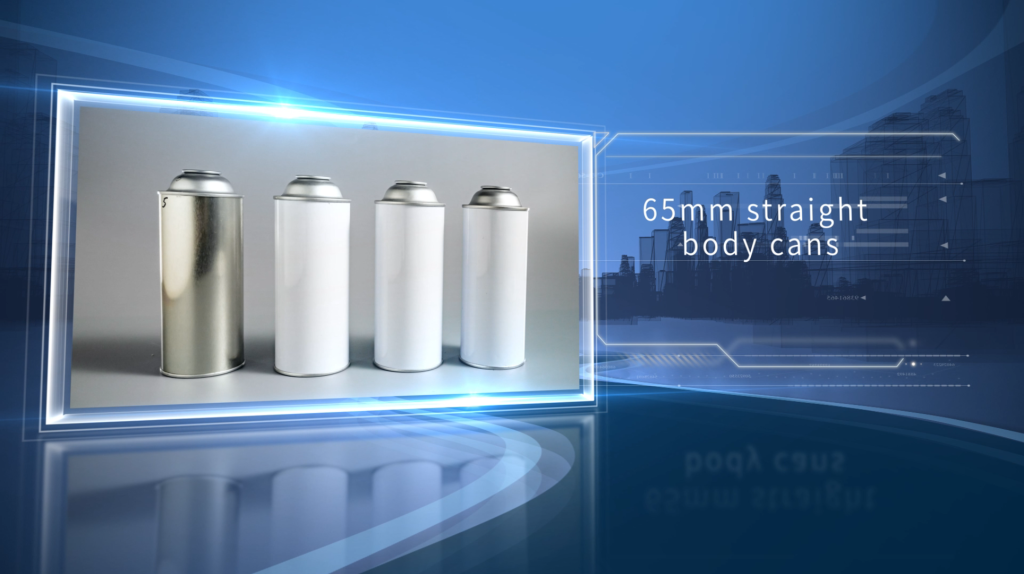
บริษัทเคมีภัณฑ์รายวันทำการปรับแต่งเหล็กวิลาดเป็นชุดกระป๋องสเปรย์จากบริษัทของคุณในการเติมสเปรย์เพิ่มความชุ่มชื้น อย่างไรก็ตาม ในระหว่างการขนส่ง กระป๋องสเปรย์บางส่วนมีรอยบุบและการเสียรูปอย่างเห็นได้ชัด ซึ่งไม่เพียงแต่นำไปสู่การคืนสินค้าของลูกค้า แต่ยังสร้างความเสียหายต่อชื่อเสียงของบริษัทด้วย สาเหตุของปัญหานี้น่าจะอยู่ที่การเชื่อมโยงการควบคุมคุณภาพของสายการผลิต เนื่องจากกระป๋องสเปรย์แผ่นเหล็กวิลาดแบบกำหนดเองระดับมืออาชีพ วิธีการกำจัดการเสียรูปกระป๋องจากกระบวนการผลิตทั้งหมดจึงกลายเป็นกุญแจสำคัญในการเพิ่มอันดับความสามารถในการแข่งขันของผลิตภัณฑ์
1. วัตถุดิบ: “มาตรฐานทองคำ” ในการคัดเลือกเหล็กวิลาด
เหล็กวิลาดเป็นวัตถุดิบหลักของกระป๋องสเปรย์กำหนดความสามารถในการป้องกันการเสียรูปของกระป๋องโดยตรง ลูกค้าหลายๆ คนจะถามว่า “เนื่องจากพวกมันทั้งหมดเป็นแผ่นเหล็กวิลาด ทำไมกระป๋องบางกระป๋องจึงมีแนวโน้มที่จะเสียรูปมากกว่า?” จริงๆ แล้ว คำตอบอยู่ที่การเลือกและการตรวจสอบวัตถุดิบ.
1.1 พารามิเตอร์ที่สำคัญของวัสดุแผ่นเหล็กวิลาด
เมื่อเลือกแผ่นเหล็กวิลาด ควรเน้นที่ตัวบ่งชี้ต่อไปนี้ และข้อกำหนดพารามิเตอร์เฉพาะจะแสดงอยู่ในตารางด้านล่าง:
| ชื่อพารามิเตอร์ | ข้อกำหนดมาตรฐาน | บทบาทในการป้องกันการเปลี่ยนรูป |
| ส่วนเบี่ยงเบนความหนา | ≤±0.02มม | ตรวจสอบให้แน่ใจว่ามีแรงกดสม่ำเสมอในทุกส่วนของกระป๋อง และหลีกเลี่ยงจุดอ่อนเฉพาะจุด |
| ความต้านแรงดึง | ≥500MPa | เพิ่มความสามารถของกระป๋องในการต้านทานการอัดขึ้นรูปจากภายนอก |
| การยึดเกาะของการเคลือบพื้นผิว | ไม่มีการลอกหรือรอยขีดข่วน | ป้องกันไม่ให้กระป๋องเปลี่ยนรูปได้ง่ายจากแรงภายนอกเนื่องจากการเคลือบเสียหาย |
| ความเหนียว | ไม่แตกร้าวเมื่องอ 180° | ลดการเสียรูปที่เกิดจากวัสดุแข็งระหว่างการขึ้นรูป |
1.2 “จุดตรวจสามจุด” สำหรับการตรวจสอบวัตถุดิบ
- การตรวจสอบรูปลักษณ์: ใช้แสงจ้าเพื่อตรวจสอบว่ามีหลุม สนิม รอยขีดข่วน และข้อบกพร่องอื่น ๆ บนพื้นผิวเหล็กวิลาดหรือไม่ ผลิตภัณฑ์ที่มีข้อบกพร่องจะต้องถูกกำจัดทันที เนื่องจากข้อบกพร่องเหล่านี้จะกลายเป็นจุดรวมของความเครียดในระหว่างการขึ้นรูป และเพิ่มความเสี่ยงที่จะเกิดการเสียรูป
- การตรวจจับมิติ: ใช้คาลิปเปอร์ที่มีความแม่นยำสูงในการสุ่มตัวอย่างและทดสอบความหนาและความกว้างของแผ่นเหล็กวิลาดแต่ละชุดเพื่อให้แน่ใจว่าตรงตามข้อกำหนดด้านขนาดกระป๋องที่กำหนดเอง.
- การทดสอบประสิทธิภาพ: สุ่มเลือกตัวอย่างสำหรับการทดสอบแรงดึงและการดัดงอเพื่อตรวจสอบว่าคุณสมบัติทางกลของวัสดุเป็นไปตามมาตรฐานหรือไม่.
2. กระบวนการผลิต: การควบคุมอย่างประณีตเป็นแกนหลักของการป้องกันการเสียรูป
ในระหว่างกระบวนการผลิต ลูกค้ามักถามว่า: “จำเป็นต้องปรับพารามิเตอร์กระบวนการเมื่อปรับแต่งกระป๋องสเปรย์ที่มีข้อกำหนดแตกต่างกันหรือไม่” คำตอบคือใช่ การควบคุมกระบวนการปั๊มขึ้นรูปและการเชื่อมอย่างละเอียดคือจุดเชื่อมต่อหลักเพื่อป้องกันการเสียรูป
2.1 การขึ้นรูปปั๊ม: “ความร่วมมือแบบคู่” ของแม่พิมพ์และพารามิเตอร์
สำหรับเหล็กวิลาดกระป๋องสเปรย์ด้วยความจุที่แตกต่างกัน เรเดียนและขนาดของแม่พิมพ์จำเป็นต้องได้รับการออกแบบใหม่ ตัวอย่างเช่น สำหรับกระป๋องความจุขนาดเล็ก 50 มล. รัศมีเนื้อของแม่พิมพ์ควรเล็กลงเพื่อให้แน่ใจว่ากระป๋องจะไม่เกิดริ้วรอยหลังจากการขึ้นรูป สำหรับกระป๋องความจุขนาดใหญ่ 200 มล. จำเป็นต้องเพิ่มโครงสร้างรองรับของแม่พิมพ์เพื่อป้องกันการเสียรูปของผนังกระป๋องในระหว่างการปั๊ม
- ทักษะการตั้งค่าพารามิเตอร์: จำเป็นต้องปรับความดัน ความเร็ว และระยะการตอกตามความหนาของแผ่นเหล็กวิลาด ยกตัวอย่างแผ่นเหล็กวิลาดที่มีความหนา 0.2 มม. แนะนำให้ตั้งค่าความดันการปั๊มที่ 8-10MPa ความเร็ว 15-20 ครั้งต่อนาที และข้อผิดพลาดของจังหวะไม่ควรเกิน 0.1 มม. ซึ่งไม่เพียงแต่รับประกันผลการขึ้นรูป แต่ยังหลีกเลี่ยงการประทับมากเกินไปจนทำให้เกิดการเสียรูป
2.2 การเชื่อมและการหลอม: “ขั้นตอนสำคัญ” เพื่อขจัดความเครียด
- กระบวนการเชื่อม: เมื่อเชื่อมตัวถังและก้นกระป๋อง จะใช้การเชื่อมด้วยความต้านทานความถี่สูง กระแสการเชื่อมถูกควบคุมที่ 80-100A และความเร็วในการเชื่อมจะอยู่ที่ 2-3 เมตร/นาที หากกระแสไฟฟ้ามีขนาดใหญ่เกินไป ส่วนการเชื่อมจะร้อนเกินไปและเสียรูป หากกระแสไฟน้อยเกินไป การเชื่อมจะไม่มั่นคง และเกิดรอยแตกร้าวได้ง่ายในการใช้งานในภายหลัง.
- การบำบัดด้วยการหลอม: กระป๋องที่ขึ้นรูปแล้วจะต้องผ่านการอบอ่อน ตั้งอุณหภูมิไว้ที่ 300-350°C ระยะเวลาเก็บรักษาความร้อนคือ 15-20 นาที จากนั้นจึงระบายความร้อนตามธรรมชาติ ขั้นตอนนี้สามารถขจัดความเครียดภายในที่เกิดขึ้นระหว่างกระบวนการปั๊มได้อย่างมีประสิทธิภาพ ทำให้วัสดุแผ่นเหล็กวิลาดมีความเสถียรมากขึ้น และลดโอกาสที่จะเกิดการเสียรูปในระยะต่อมา
3. การบำรุงรักษาอุปกรณ์: การอัพเกรดระบบอัตโนมัติช่วยเพิ่มความเสถียร
ลูกค้าบางรายกังวลว่า “คุณภาพของกระป๋องจะได้รับผลกระทบหรือไม่หากใช้อุปกรณ์ในสายการผลิตเป็นเวลานาน” ในความเป็นจริงการบำรุงรักษาตามปกติและการอัพเกรดระบบอัตโนมัติสามารถแก้ปัญหานี้ได้อย่างมีประสิทธิภาพ.
3.1 “รายการตรวจสอบรายวัน” สำหรับการบำรุงรักษาอุปกรณ์
- การตรวจสอบรายวัน: ก่อนสตาร์ทเครื่อง ให้ตรวจสอบระบบไฮดรอลิกของเครื่องปั๊มเพื่อให้แน่ใจว่าไม่มีน้ำมันรั่วและการหล่อลื่นที่เพียงพอของชิ้นส่วนเกียร์
- การสอบเทียบรายสัปดาห์: ใช้ชิ้นส่วนมาตรฐานเพื่อสอบเทียบความแม่นยำด้านมิติของเครื่องปั๊ม โดยมีการควบคุมข้อผิดพลาดภายใน 0.05 มม.
- การบำรุงรักษารายเดือน: เปลี่ยนหัวอิเล็กโทรดของเครื่องเชื่อมและทำความสะอาดสิ่งสกปรกภายในอุปกรณ์เพื่อป้องกันการเบี่ยงเบนของพารามิเตอร์ที่เกิดจากการสึกหรอของส่วนประกอบ
3.2 ข้อดีของอุปกรณ์อัตโนมัติ
เมื่อเปรียบเทียบกับการทำงานแบบแมนนวลแบบดั้งเดิม เครื่องปั๊มอัตโนมัติและเครื่องเชื่อมมีข้อได้เปรียบที่ชัดเจน เนื่องจากสามารถตรวจสอบพารามิเตอร์กระบวนการได้แบบเรียลไทม์ เมื่อความดันหรือความเร็วผิดปกติเกิดขึ้น ระบบจะปิดเครื่องโดยอัตโนมัติและแจ้งเตือน ตัวอย่างเช่น เมื่อแรงดันในการปั๊มเกิน 10% ของค่าที่ตั้งไว้ อุปกรณ์จะหยุดทำงานทันทีเพื่อหลีกเลี่ยงการเสียรูปของกระป๋องมากเกินไป และลดปัญหาด้านคุณภาพที่เกิดจากข้อผิดพลาดในการทำงานของมนุษย์
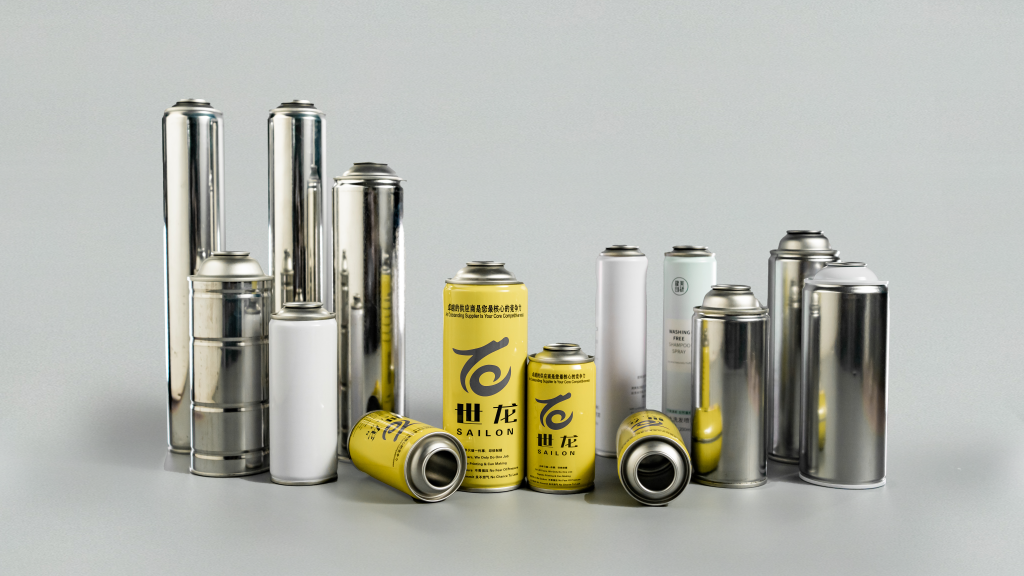
4. การตรวจสอบคุณภาพ: การตรวจสอบทุกกระบวนการช่วยขจัดผลิตภัณฑ์ที่มีข้อบกพร่อง
“จะมั่นใจได้อย่างไรว่ากระป๋องสเปรย์ที่ปรับแต่งเองทุกชุดปราศจากการเสียรูป” นี่เป็นคำถามที่ลูกค้ากังวลมากที่สุด การตรวจสอบคุณภาพทั้งกระบวนการเป็นแนวทางสุดท้ายในการป้องกันเพื่อขจัดผลิตภัณฑ์ที่มีข้อบกพร่อง.
4.1 การตรวจสอบออนไลน์: การตรวจสอบกระบวนการผลิตแบบเรียลไทม์
ติดตั้งระบบตรวจสอบด้วยภาพในสายการผลิต สำหรับกระป๋องทุกๆ 10 กระป๋องที่ผลิต ระบบจะถ่ายภาพลักษณะและขนาดของกระป๋องโดยอัตโนมัติ และเปรียบเทียบกับพารามิเตอร์มาตรฐาน หากพบว่าส่วนเบี่ยงเบนเส้นผ่านศูนย์กลางของกระป๋องเกิน 0.2 มม. หรือมีรอยบุบ ระบบจะแจ้งเตือนทันที และผู้ปฏิบัติงานสามารถปรับค่าได้พารามิเตอร์กระบวนการทันเวลา.
4.2 การตรวจสอบการเก็บตัวอย่าง: การตรวจสอบประสิทธิภาพผลิตภัณฑ์อย่างครอบคลุม
การตรวจสอบการเก็บตัวอย่างจะดำเนินการในอัตรา 1% และรายการตรวจสอบได้แก่:
- การทดสอบแรงอัด: วางกระป๋องในเครื่องทดสอบแรงดัน ใช้แรงดัน 0.8MPa และเก็บไว้เป็นเวลา 1 นาที มันผ่านการรับรองหากไม่มีการเสียรูป.
- การทดสอบการปิดผนึก: จุ่มกระป๋องลงในน้ำ ฉีดอากาศอัด 0.5MPa และสังเกตว่ามีฟองอากาศหรือไม่ หากไม่มีฟองก็แสดงว่าซีลดี.
บทสรุป
การป้องกันการเสียรูปของกระป๋องสเปรย์แผ่นเหล็กวิลาดจำเป็นต้องมีการควบคุมที่ครอบคลุมจากสี่มิติ ได้แก่ วัตถุดิบ กระบวนการผลิต การบำรุงรักษาอุปกรณ์ และการตรวจสอบคุณภาพ สำหรับการผลิตที่กำหนดเองการปรับพารามิเตอร์กระบวนการและการเลือกวัสดุเหล็กวิลาดที่เหมาะสมตามความต้องการของลูกค้าเป็นกุญแจสำคัญในการปรับปรุงคุณภาพผลิตภัณฑ์ ด้วยการทำทุกรายละเอียดอย่างดีเท่านั้น เราจึงสามารถผลิตกระป๋องสเปรย์ป้องกันการเสียรูปและมีคุณภาพสูงได้ ซึ่งไม่เพียงแต่ได้รับความไว้วางใจจากลูกค้าเท่านั้น แต่ยังได้รับการจัดอันดับที่สูงขึ้นในการค้นหาของ Google ด้วยเนื้อหาคุณภาพสูง และดึงดูดผู้มีโอกาสเป็นลูกค้าได้มากขึ้น