


การแนะนำ
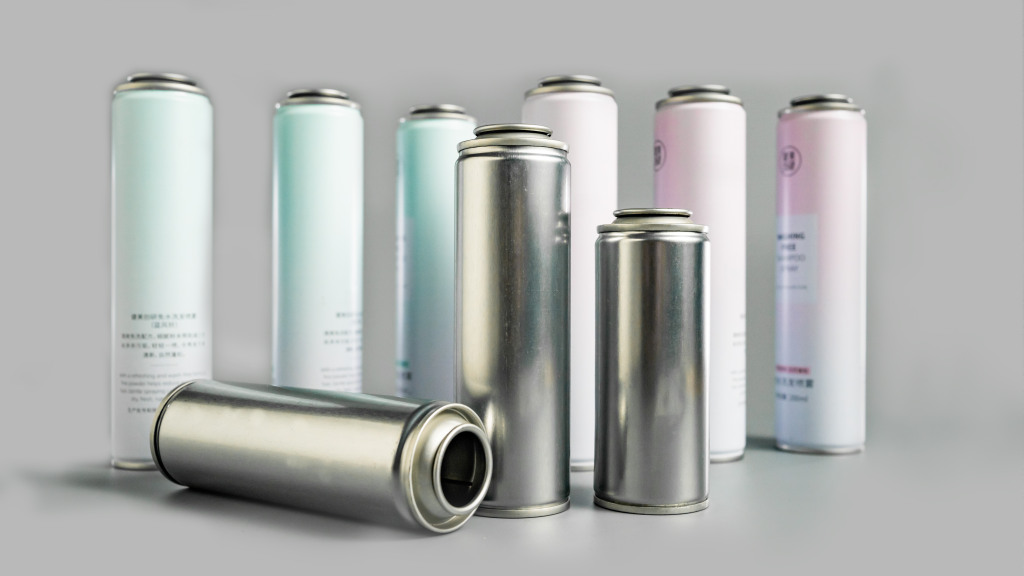
ในการผลิตและการแปรรูปจำนวนมาก กระป๋องคอเหล็กวิลาดกระบวนการคอเป็นจุดเชื่อมต่อหลักที่กำหนดอัตราคุณสมบัติการขึ้นรูปและประสิทธิภาพการปิดผนึกของตัวกระป๋อง กระป๋องจำนวนมากค่อยๆ ประสบปัญหาต่างๆ เช่น ความหนาของผนังที่ไม่คงที่ รอยยับเล็กๆ และรอยแตกที่ซ่อนอยู่ที่ตำแหน่งคอหลังจากการขึ้นรูปคอ การบรรจุ และการปิดผนึก ข้อบกพร่องเหล่านี้แทบจะไม่ปรากฏว่ามีข้อบกพร่องเมื่อผลิตภัณฑ์อยู่นอกสายการผลิต แต่ส่วนใหญ่เกิดขึ้นระหว่างคลังสินค้า การขนส่ง และการใช้งานขั้นสุดท้าย ซึ่งนำไปสู่การทิ้งเป็นชุด ความล่าช้าในการสั่งซื้อ และชื่อเสียงด้านคุณภาพเสียหายได้ง่าย โดยเฉพาะอย่างยิ่งด้วยความต้องการที่เพิ่มขึ้นสำหรับกระป๋องรูปทรงพิเศษที่มีน้ำหนักเบาและปรับแต่งได้ในช่วงไม่กี่ปีที่ผ่านมา การผสมผสานระหว่างวัสดุที่บางเฉียบและรูปทรงคอที่ซับซ้อนได้ส่งผลให้ผู้ผลิตหลายรายตกอยู่ในภาวะที่กลืนไม่เข้าคายไม่ออกของคุณภาพการขึ้นรูปที่ไม่เสถียร
ในความเป็นจริง คนส่วนใหญ่สังเกตเห็นเพียงข้อบกพร่องที่พื้นผิวของรอยแตกและรอยยับ แต่ไม่สนใจต้นตอของปัญหา ไม่ใช่ข้อผิดพลาดของอุปกรณ์หรือการทำงานเพียงอย่างเดียว แต่เป็นความไม่สมดุลในการปรับตัวในหลายมิติ รวมถึงประสิทธิภาพของวัสดุ การออกแบบแม่พิมพ์ การขึ้นรูป และการควบคุมความหนาของผนัง ด้วยประสบการณ์หลายปีในการผลิตกระป๋องสเปรย์คอเหล็กวิลาดแบบกำหนดเองทีมงานด้านเทคนิคของ SAILON ได้สะสมกรณีการผลิตจำนวนมาก ซึ่งพิสูจน์ว่าข้อบกพร่องของคอมากกว่า 90% สามารถหลีกเลี่ยงได้ด้วยการเพิ่มประสิทธิภาพก่อนกระบวนการและการเลือกใช้วัสดุ
1. สาเหตุหลักของริ้วรอยและรอยแตกในกระบวนการเคลือบคอด้วยเหล็กวิลาด
การขึ้นรูปคอเป็นกระบวนการบังคับยืดและขึ้นรูปสำหรับแผ่นเหล็กวิลาด และวัสดุโลหะมีอัตราการทนต่อความผิดพลาดต่ำมากสำหรับการเสียรูป การเบี่ยงเบนพารามิเตอร์ใด ๆ จะทำให้เกิดข้อบกพร่องในการขึ้นรูปโดยตรง เมื่อรวมกับข้อมูลการประมวลผลกระป๋องที่วัดได้ล่าสุดในปี 2026 เราจะแยกแยะสาเหตุข้อบกพร่องความถี่สูงออกเป็นสามมิติหลัก ซึ่งครอบคลุมถึงความแม่นยำของวัสดุ กระบวนการ และวัตถุดิบ:
1.1 การยืดตัวของพื้นผิวไม่เพียงพอเกินขีดจำกัดการขึ้นรูป
แผ่นเหล็กเคลือบดีบุกแบบลดสองเท่า (DR) เป็นวัสดุพื้นฐานทั่วไปสำหรับการผลิตกระป๋อง ซึ่งมีความแข็งสูงและต้านทานการอัดขึ้นรูปที่แข็งแกร่ง ซึ่งตรงตามข้อกำหนดความต้านทานแรงดันพื้นฐานของกระป๋อง อย่างไรก็ตาม วัสดุนี้มีข้อบกพร่องอย่างเห็นได้ชัดจากความเหนียวต่ำมาก โดยค่าการยืดตัวของการแตกหักที่วัดได้ของวัสดุ DR ทั่วไปอยู่ในช่วงตั้งแต่ 2.2% ถึง 3.3% เท่านั้น ในกระบวนการขึ้นรูปคอแผ่นเหล็กวิลาดผนังบาง แผ่นจะต้องผ่านการดัด การหดตัว และการยืดตัวหลายครั้ง การยืดตัวที่ต่ำมากไม่สามารถปรับให้เข้ากับกระบวนการคอกระป๋องที่มีเรเดียนขนาดใหญ่และระยะชักลึกได้ และรอยแตกที่ซ่อนอยู่จะปรากฏขึ้นที่การเปลี่ยนมุม R ของปากกระป๋องเมื่อช่วงการเปลี่ยนรูปเกินขีดจำกัด
ผู้ผลิตหลายรายนำวัสดุ DR ที่บางเฉียบมาใช้ในการผลิตกระป๋องทุกประเภทอย่างสม่ำเสมอเพื่อควบคุมต้นทุนวัตถุดิบ โดยไม่คำนึงถึงคอตื้นหรือลึกและโครงสร้างรูปทรงพิเศษ ซึ่งเป็นสาเหตุหลักของข้อบกพร่องของแบทช์บ่อยครั้ง
1.2 การขึ้นรูปที่ไม่สมเหตุสมผลซึ่งนำไปสู่การสะสมความเครียดตกค้าง
จำนวนรอบของการขึ้นรูปจะเป็นตัวกำหนดความสม่ำเสมอของการเสียรูปของโลหะโดยตรง โหมดการผลิตแบบดั้งเดิมส่วนใหญ่ใช้กระบวนการคอ 3 รอบเพื่อติดตามการผลิตจำนวนมากอย่างรวดเร็ว โดยมีช่วงการเปลี่ยนรูปขนาดใหญ่ในกระบวนการขึ้นรูปครั้งเดียว แผ่นเหล็กเคลือบดีบุกไม่สามารถค่อยๆ คลายความเครียดได้ และความเค้นตกค้างจำนวนมากจะสะสมในบริเวณเปลี่ยนผ่านของคอ
กระบวนการอัดขึ้นรูปสามารถปรับปรุงประสิทธิภาพการผลิตได้จริงหรือ? คำตอบคือไม่ชัดเจน ความเค้นตกค้างยังคงปล่อยออกมาหลังจากการขึ้นรูปกระป๋อง หลังจากแรงดันในการเติมตามมา ความแตกต่างของอุณหภูมิจะเปลี่ยนไปและการสั่นสะเทือนในการขนส่ง รอยยับและรอยแตกจะค่อยๆ ปรากฏขึ้นที่ตำแหน่งคอแบน ซึ่งกลับเพิ่มอัตราข้อบกพร่องอย่างมาก และเพิ่มต้นทุนโดยนัยของการทำงานซ้ำและการทำลายทิ้ง
1.3 ความผันผวนของความหนาของผนังวัตถุดิบที่ทำให้เกิดความเข้มข้นของความเครียดในท้องถิ่น
ความแม่นยำของความหนาของผนังเริ่มต้นของแผ่นเหล็กวิลาดเป็นรายละเอียดที่ผู้ผลิตส่วนใหญ่มองข้ามได้ง่าย หากค่าเผื่อความหนาของผนังของแผ่นที่เข้ามาเป็นแบทช์เกินช่วงมาตรฐานอุตสาหกรรมที่ ±0.012 มม. ระดับการลดความหนาของผนังของตัวกระป๋องจะไม่สมดุลโดยสิ้นเชิงหลังจากการรีดและขึ้นรูปด้วยแม่พิมพ์คล้องคอ
สำหรับกระป๋องที่มีความหนาของผนังไม่เท่ากัน ความเค้นจะมุ่งไปที่มุมโค้งงอที่บางที่สุดของคอขวดอย่างต่อเนื่อง ซึ่งอธิบายได้ว่าทำไมผลิตภัณฑ์บางชนิดจึงอยู่ในสภาพสมบูรณ์ ในขณะที่ผลิตภัณฑ์อื่นๆ มีรอยย่นและรอยแตกในชุดเดียวกัน
2. การเปรียบเทียบกระบวนการคอริ่งหลักและการเลือกใช้วัสดุ
มุ่งเป้าไปที่จุดปวดในการผลิตของกระป๋องคอเหล็กวิลาดรูปทรงพิเศษและกระป๋องคอลึก เราได้เปรียบเทียบผลการขึ้นรูปของกระบวนการแบบดั้งเดิมและกระบวนการคอลึกแบบหลายขั้นตอนผ่านการทดสอบการผลิตจำนวนมาก และจัดเรียงแผนการคัดเลือกที่เป็นมาตรฐานรวมกับข้อดีด้านประสิทธิภาพของวัสดุที่แตกต่างกัน เพื่อปรับให้เข้ากับการผลิตกระป๋องที่มีความต้องการปรับแต่งที่หลากหลาย:
| กระบวนการขึ้นรูป | ความหนาของแผ่นบังคับ | วัสดุแผ่นเหล็กวิลาดที่ต้องการ | อัตราการลดความหนาของผนังเฉลี่ย | อัตราข้อบกพร่องในการผลิตจำนวนมาก | สถานการณ์กระป๋องที่ใช้งานได้ |
|---|---|---|---|---|---|
| กระบวนการคอ 3 รอบแบบดั้งเดิม | ≤0.17มม | DR เหล็กวิลาดลดสองเท่า | 22.68% | 3.11% | กระป๋องสเปรย์ทรงกลมมาตรฐานแบบคอตื้นทั่วไปที่มีรูปร่างเรียบง่ายและมีช่วงการเปลี่ยนรูปน้อย |
| 6-8 ผ่านกระบวนการคอแบบก้าวหน้า | 0.15-0.28มม | T4-CA เหล็กวิลาดลดขนาดเดี่ยวนิรภัย | 11.27% | 0.47% | กระป๋องเหล็กวิลาดคอลึก, กระป๋องปิดคอรูปทรงพิเศษ, กระป๋องสั่งทำพิเศษผนังบางน้ำหนักเบาพร้อมการเสียรูปที่ซับซ้อนและความต้องการความแม่นยำสูง |
ข้อมูลที่วัดได้แสดงให้เห็นอย่างชัดเจนถึงข้อได้เปรียบที่โดดเด่นของกระบวนการยืดคอแบบหลายขั้นตอน โดยการแยกการเสียรูปขนาดใหญ่เดี่ยวๆ ออกเป็นรูปร่างเล็กๆ ในแต่ละขั้นตอน และจับคู่กับขั้นตอนการอบอ่อนเพื่อคืนความเหนียวของแผ่นงานตรงกลาง ความเครียดของโลหะจะถูกปล่อยออกมาในระดับสูงสุด อัตราการยืดตัว 8.6% ของแผ่นเหล็กเคลือบดีบุก T4-CA นั้นสูงกว่าวัสดุ DR ทั่วไปมาก ซึ่งปรับให้เข้ากับความต้องการคอแบบกำหนดเองที่มีความยากลำบากสูงทุกประเภทได้อย่างสมบูรณ์แบบ
ปัจจุบัน SAILON ใช้เทคโนโลยีการจำลองไฟไนต์เอลิเมนต์ของ FEA ล่วงหน้าเพื่อจำลองการกระจายความเค้นและการเปลี่ยนแปลงความหนาของผนังของกระป๋องในระหว่างกระบวนการคอทั้งหมดก่อนการเปิดแม่พิมพ์และการผลิตจำนวนมาก คาดการณ์จุดเสี่ยงของการแตกร้าวและรอยยับได้อย่างแม่นยำ และหลีกเลี่ยงข้อบกพร่องในการผลิตจำนวนมากจากแหล่งที่มาของการออกแบบ
3. คะแนนการเพิ่มประสิทธิภาพหลักสำหรับการผลิตกระป๋องคอเหล็กวิลาด
เมื่อรวมกับประสบการณ์จริงในการผลิตจำนวนมาก การควบคุมคุณภาพที่มั่นคงของกระป๋องคอเหล็กวิลาดไม่ต้องการการเปลี่ยนแปลงอุปกรณ์ที่ซับซ้อน จำเป็นต้องใช้ประเด็นการจัดการที่ได้รับการปรับปรุงต่อไปนี้เท่านั้น:
- จับคู่วัสดุตามความต้องการและหลีกเลี่ยงการเลือกขนาดเดียว: วัสดุ DR สามารถใช้กับกระป๋องมาตรฐานเพื่อควบคุมต้นทุน ในขณะที่แผ่นเหล็กเคลือบดีบุก T4-CA ที่มีความเหนียวสูงเป็นที่ต้องการสำหรับคอลึก กระป๋องสั่งทำพิเศษที่มีรูปทรงพิเศษ และบางเฉียบเป็นพิเศษ
- ปรับโครงสร้างการเปลี่ยนผ่านของแม่พิมพ์ให้เหมาะสม ขยายเรเดียนมุม R อย่างเหมาะสม ลดแรงยืดในขณะที่คอ และลดความน่าจะเป็นที่ความเข้มข้นของความเค้นเฉพาะที่
- ควบคุมความถูกต้องของวัสดุที่เข้ามาอย่างเคร่งครัด แผ่นกรองที่มีการเบี่ยงเบนความหนาของผนังมากเกินไปก่อนคลังสินค้า และกำจัดข้อบกพร่องในการขึ้นรูปที่เกิดจากความผันผวนของความหนาของผนังจากปลายวัตถุดิบ
- ปรับการขึ้นรูปตามความซับซ้อนของกระป๋อง ใช้การคอแบบโปรเกรสซีฟมากกว่า 6 รอบสำหรับกระป๋องที่ซับซ้อน และเพิ่มความทนทานของวัสดุด้วยขั้นตอนการหลอมอ่อน
4. คำถามที่พบบ่อยจากลูกค้า
ในการเชื่อมต่อและการผลิตกระป๋องสเปรย์คอเคลือบแผ่นเหล็กวิลาดแบบกำหนดเองต่างๆ เราได้แยกแยะคำถามหลักที่เป็นกังวลที่สุดของลูกค้าและให้คำตอบที่ถูกต้องตามประสบการณ์จริงในการผลิตจำนวนมาก:
[วัสดุ Q] คำถามที่ 1: จำเป็นต้องเปลี่ยนวัสดุ T4-CA ทั้งหมดสำหรับการผลิตกระป๋องคอบางพิเศษจำนวนมากหรือไม่
ตอบ: ไม่จำเป็นต้องเปลี่ยนใหม่ทั้งหมด สำหรับกระป๋องมาตรฐานที่มีคอตื้นและโครงสร้างเรียบง่าย ยังคงสามารถใช้แผ่นลด DR สองเท่าได้หลังจากปรับพารามิเตอร์เนื้อแม่พิมพ์ให้เหมาะสมและปรับความเร็วการขึ้นรูปอย่างละเอียด ซึ่งสามารถควบคุมต้นทุนการผลิตได้อย่างมีประสิทธิภาพ วัสดุ T4-CA ที่มีความเหนียวสูงเป็นวิธีแก้ปัญหาพื้นฐานเพียงอย่างเดียวในการลดอัตราการเกิดข้อบกพร่องสำหรับกระป๋องแบบกำหนดเองที่มีคอลึก การปิดด้วยรูปทรงพิเศษ และการเสียรูปในแนวเรเดียนขนาดใหญ่
[กระบวนการ Q] คำถามที่ 2: การจำลอง FEA สามารถแทนที่กระบวนการทดลองแม่พิมพ์ได้อย่างสมบูรณ์หรือไม่
ตอบ: ไม่สามารถทดแทนได้ทั้งหมด การจำลอง FEA สามารถกำจัดการออกแบบได้มากกว่า 70% และช่องโหว่ของกระบวนการล่วงหน้า และหลีกเลี่ยงข้อบกพร่องทางโครงสร้างส่วนใหญ่ อย่างไรก็ตาม การผลิตจำนวนมากได้รับผลกระทบจากตัวแปรต่างๆ เช่น สภาพการทำงานของอุปกรณ์ อุณหภูมิและความชื้นโดยรอบ และความแตกต่างของชุดวัสดุ การผลิตทดลองในปริมาณน้อยยังคงเป็นส่วนเชื่อมโยงที่จำเป็นในการตรวจสอบความเสถียรของกระบวนการ
[การควบคุมคุณภาพ ถาม] คำถามที่ 3: ความหนาของผนังที่มากเกินไปที่ส่วนคอสามารถซ่อมแซมและแก้ไขในภายหลังได้หรือไม่?
ตอบ: โดยพื้นฐานแล้วมันเป็นไปไม่ได้เลยที่จะซ่อมแซมในภายหลัง การขึ้นรูปคอนั้นเป็นการเสียรูปพลาสติกของโลหะที่ไม่สามารถกลับคืนสภาพเดิมได้ การเบี่ยงเบนความหนาของผนังและการสะสมความเค้นล้วนเกิดขึ้นในการขึ้นรูปครั้งเดียว การขัดและการขึ้นรูปในภายหลังจะทำให้รุนแรงขึ้นเท่านั้นที่สามารถสร้างความเสียหายได้ วิธีแก้ปัญหาที่มีประสิทธิภาพเพียงอย่างเดียวคือการเพิ่มประสิทธิภาพก่อนกระบวนการและการเลือกใช้วัสดุที่แม่นยำ
บทสรุป
ท้ายที่สุดแล้วปัญหารอยแตก ริ้วรอย และความหนาของผนังที่ไม่แน่นอนกระป๋องคอเหล็กวิลาดไม่เคยเกิดจากกระบวนการเดียว แต่เป็นโครงการที่เป็นระบบที่รวมประสิทธิภาพของวัสดุ การออกแบบแม่พิมพ์ เทคโนโลยีการขึ้นรูป และการจัดการการควบคุมคุณภาพ ด้วยการปรับปรุงความต้องการของตลาดอย่างต่อเนื่องในด้านน้ำหนักเบา การปรับแต่งได้ และความแม่นยำสูงของกระป๋อง กระบวนการผลิตแบบดั้งเดิมที่กว้างขวางไม่สามารถตอบสนองความต้องการการผลิตจำนวนมากที่มีคุณภาพสูงได้อีกต่อไป
SAILON มุ่งเน้นไปที่การผลิตแบบกำหนดเองของกระป๋องสเปรย์คอเหล็กวิลาดรูปทรงพิเศษต่างๆ และกระป๋องสเปรย์คอลึก พร้อมโซลูชั่นที่สมบูรณ์สำหรับการทำนายการจำลอง FEA การทดสอบการทำงานของกระบวนการคอหลายขั้นตอน และการปรับวัสดุ หากคุณมีความต้องการในการปรับแต่งและเพิ่มประสิทธิภาพกระบวนการ โปรดส่งแบบร่างการออกแบบและข้อกำหนดการผลิตของกระป๋องมาได้เลย เราจะจัดทำรายงานการวิเคราะห์ความสามารถในการขึ้นรูปของคอพิเศษให้คุณฟรี เพื่อหลีกเลี่ยงข้อบกพร่องในการผลิตจำนวนมากอย่างถูกต้อง และรับประกันคุณภาพการขึ้นรูปและความเสถียรของผลิตภัณฑ์แต่ละชุด