


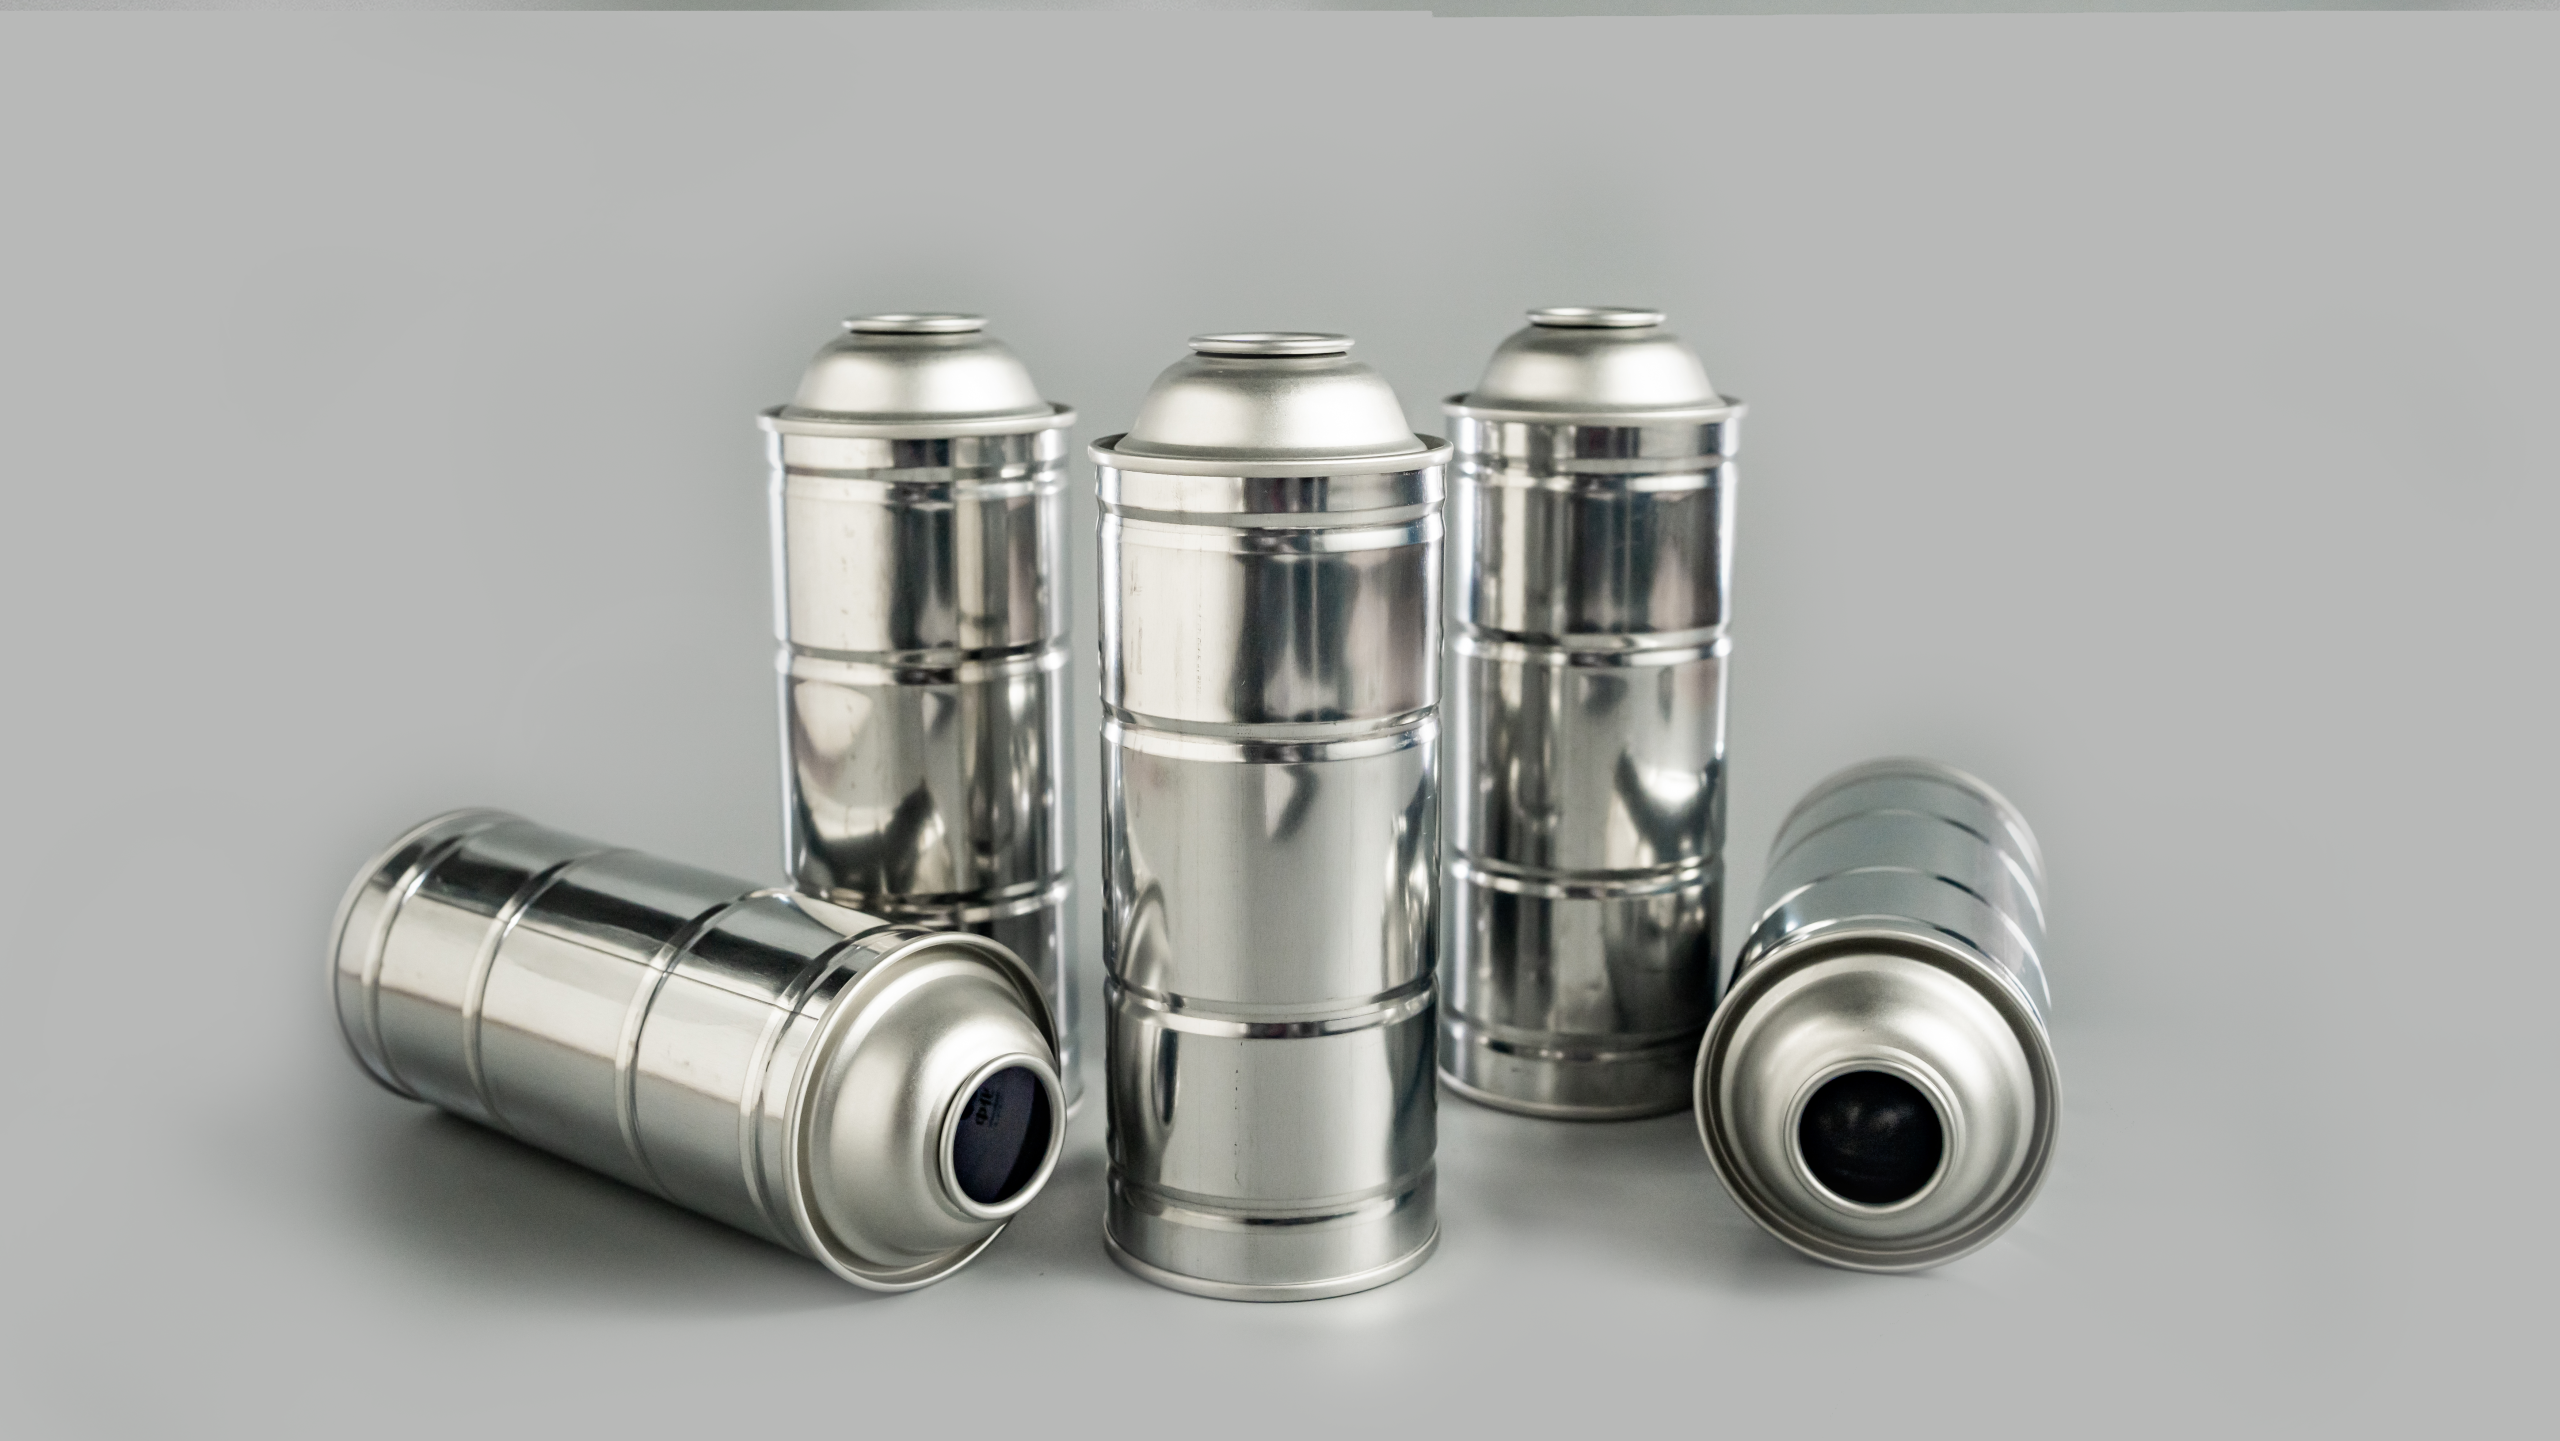
1. Sorun: Planlanmamış Arıza Süreleri Dolum Hattı Verimliliğinizi Öldürüyor
Aerosol dolum hattınız durur. Tekrar. Alarm çalar. Üretim durma noktasına geliyor. İlk içgüdün mü? Ekipmanı suçla. Hat hızını suçla. Peki ya gerçek suçlu, ilk palet dolum başlığına ulaşamadan palete ulaşırsa? Planlanmamış aerosol kutusu dolum hattındaki sıkışma sorunlarının çoğu hatalı makine veya operatör hatasından kaynaklanmaz. Gizliden kaynaklanıyorlarteneke aerosol kutu imalatıÇoğu üretim ekibinin kalite kontrolleri sırasında gözden kaçırdığı uyumluluk sorunları.
Sürekli dolum hattı kesintisi aerosolü, çoğu tesis yöneticisinin düşündüğünden çok daha büyük kayıplara neden olur. Vardiya başına yalnızca üç kez sıkışma yapan 200 CPM'lik standart bir dolum hattı günde yaklaşık 7.200 kutu kaybediyor. 250 günlük bir üretim yılı boyunca bu, 1,8 milyon kutu üretim kaybı demektir; itici gaz atığı, manuel temizlik işçiliği maliyetleri ve pahalı dolum ekipmanlarındaki hızlı mekanik aşınmayı hesaba katmadan bile. Yüksek hacimli üretim tesisleri için bu hesaplanmamış kayıplar, yıllık kar marjlarını sessizce aşındırır ve müşteri teslimat programlarını geciktirir.
2. Temel Sebep: Kıvrılma Çapı ve Doldurma Başlığı Uyumluluk Uyuşmazlığı Olabilir
Aerosol kutusunun dolum hattında sıkışmasını kalıcı olarak nasıl durduracağınızı bilmek istiyorsanız, yüzey seviyesindeki mekanik arızaların ötesine bakmanız ve hassas boyut eşleştirmeye odaklanmanız gerekir. Kararlı aerosol dolumu tamamen kutu kıvrılma çapı ile dolum başlığı iç çapı spesifikasyonu arasındaki kontrollü açıklığa bağlıdır. Endüstrinin güvenli çalışma açıklığı 0,3 mm ila 0,5 mm arasında değişir; bu, sürtünme veya ekstrüzyon olmadan düzgün konumlandırma, presleme ve sızdırmazlık sağlar.
Kümülatif üretim ve mekanik toleranslar bu kritik dengeyi bozduğunda sorunlar ortaya çıkar. Teneke aerosol kıvrılabilir çap toleransı (tipik olarak ±0,15 mm) küçük teneke kalınlığındaki dalgalanmalarla birleştiğinde üretim partileri arasında hafif boyutsal sapmalar yaratır. Aylar süren çalışma sonucunda dolum kafalarında mikro aşınma meydana gelir ve bu aşınma iç deliğin çapını genişletir. Bu yavaş kaydırma, önceden ayarlanmış kalibrasyonu bozar ve dolum başlığı ile kutu kenarı arasında tutarsız temasa neden olur.
Saf boyut sapmasının ötesinde, yuvarlak olmayan kenarlar, küçük kenar çapakları ve aşırı uzatılmış flanşlar dahil olmak üzere düzensiz kıvrılma oluşumu, yüksek hızlı presleme sırasında eşit olmayan direnç oluşturur. Bu ince kusurlar, spesifikasyonlara mükemmel şekilde uyumlu kutuların hala sık sık hat sıkışmalarına neden olmasının ve seri üretimde devam eden aerosol kutu üretimi uyumluluk sorunları yaratmasının ana nedenidir.
3. Hattınızda Kıvrılma Çapı Uyumluluk Sorunları Olduğunun 3 İşareti
Kıvrılma ile doldurma başlığı arasındaki uyumsuzluğu teşhis etmek için karmaşık test ekipmanlarına ihtiyacınız yoktur. Bu üç açık operasyonel işaret, mühendislik ekibinizin tek bir üretim vardiyasında sorunu kendi kendine incelemesine ve onaylamasına olanak tanır:
- Sabit istasyon sıkışması: Sıkışmalar, tüm hat boyunca rastgele yerine sürekli olarak aynı dolum kafası konumunda meydana gelir. Rastgele sıkışmalar genellikle konveyör veya hizalama sorunlarına işaret eder; sabit istasyondaki sıkışmalar neredeyse her zaman boyutsal uyumsuzluğu gösterir.
- Tekdüze çevresel çizik izleri: Sıkışan kutuları yakından inceleyin. Kutu kenar çapının tamamı etrafındaki tutarlı, eşit çentikler, presleme sırasında kutu kıvrılması ile dolum kafasının iç duvarı arasındaki sert sürtünmeyi kanıtlar.
- Hıza bağlı arızalar: Hat hızı arttıkça sıkışma frekansı keskin bir şekilde artar. Daha hızlı çalışma, küçük merkezkaç kaymasını artırarak küçük boyutsal boşlukları tekrarlanan mekanik çarpışmalara dönüştürür.
4. SAILON Dolum Kafası Uyumluluğu ve Sıkışma Sorunlarını Nasıl Çözüyor?
SAILON, gerçek dünyadaki ekipman eşleşmesinde başarısız olan genel endüstri standartlarına güvenmek yerine, aerosol tesislerinin dolum hattında karşılaştığı arıza süresini azaltmak için önce ekipmana özel bir üretim süreci uyguluyor. Temel çözümümüz, kutu kıvrılma boyutları ile sahadaki dolum kafası parametreleri arasındaki temel uyumsuzluğu hedefler.
İlk olarak, evrensel kıvrılma boyutu şablonlarını terk ediyoruz ve müşterilerin gerçek dolum başlığı iç çapı spesifikasyonuna dayalı olarak bire bir parametre kalibrasyonu gerçekleştiriyoruz. Ekibimiz, özel kişiselleştirme için dolum başlığı modelini, aşınma durumunu ve hat hızını kaydederteneke aerosol kutusuHer üretim hattı için kıvrılma çapı tolerans aralıkları.
İkinci olarak, geleneksel toplu numune alma işlemini, teslimattan önce kutunun kıvrılma dış çapı, yuvarlaklığı ve kenar bitişinin %100 tam denetimi ile değiştiriyoruz. Bu, parti toleranslı istiflemeyi ortadan kaldırır ve her kutunun müşterinin dolum ekipmanı temizleme gereksinimlerine uymasını sağlar.
Üçüncüsü, her ortak için uzun vadeli ekipman eşleştirme dosyaları oluşturuyoruz. Müşteriler dolum kafalarını değiştirdiğinde veya hat hızını yükselttiğinde, kalıcılığı korumak için kıvırma şekillendirme parametrelerini eşzamanlı olarak ayarlıyoruz.doldurma kafası uyumluluğuve yinelenen sıkışma hatalarından kaçının.
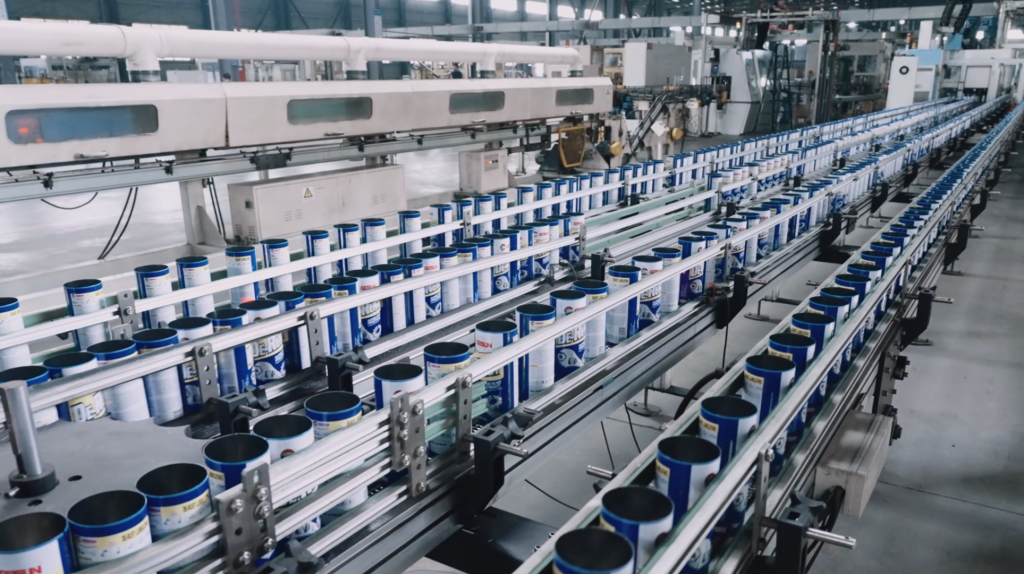
5. Gerçek Müşteri Vaka Çalışması ve Ölçülebilir Veri Sonuçları
Veriler, hassas kişiselleştirmenin değerini her zaman teorik açıklamalardan daha iyi kanıtlar. Uzun vadeli müşterilerimizden biri, kişisel bakım aerosol ürünleri için 300 BGBM'lik yüksek hızlı bir aerosol dolum hattı işletiyor ve yıllarca tekrarlanan ciddi sıkışmalar ve plansız kesintilerle karşı karşıya kalıyor.
İşbirliğinden önce tesiste üretim vardiyası başına 47 sıkışma olayı yaşanıyordu ve bu da sık sık acil durum duruşlarına yol açıyordu. Yıllık kesinti süresi 186 saate ulaştı ve bu da büyük üretim kaybına, yakıt israfına ve tekrarlanan manuel bakım işçiliği maliyetlerine neden oldu.
SAILON kutu kıvrılma çapı standardını optimize ettikten ve tolerans aralığını dolum başlığı iç çapına ve yüksek hızlı çalışma durumuna mükemmel şekilde uyacak şekilde özelleştirdikten sonra, müşterinin sıkışma sıklığı vardiya başına yalnızca 2 olaya kadar ciddi bir şekilde düştü. Yıllık hat kesintisi 186 saatten 8 saatin altına düşürülerek üretim kaybı, malzeme israfı ve işçilik bakımında tahmini önemli maliyetlerden tasarruf sağlandı. Müşterinin hattının genel ekipman verimliliği (OEE), istikrarlı sürekli seri üretimin gerçekleştirilmesiyle önemli ölçüde iyileşti.
6. Sıkça Sorulan Sorular (SSS)
Bu hedefe yönelik teknik sorular, yüksek amaçlı endüstriyel arama sorgularıyla eşleşerek üretim mühendisleri ve satın alma ekiplerinin temel şüphelerine yanıt veriyor:
S: Yüksek hızlı dolum hatlarında tekrarlanan aerosol kutularının sıkışmasının 1 numaralı nedeni nedir? C: En önemli neden, kutu kıvrılma çapı ile dolum kafasının iç çapı arasındaki ele alınmamış boyutsal uyumsuzluktur. Birikmiş üretim toleransları, dolum kafasındaki mikro aşınma ve standart dışı kıvrılma oluşumu, tutarsız çalışma açıklığı yaratır, bu da aerosol üretim hatlarının tekrarlanan sıkışmalarını ve dolum hattı kesintilerini tetikler.
S: Tüm doldurma kafaları için geçerli olan evrensel bir kıvrılma çapı standardı var mı? C: Tüm dolum ekipmanlarına uygulanan evrensel bir standart yoktur. Genel endüstri spesifikasyonları yalnızca referans değerleri sağlar. İstikrarlı üretim, teneke aerosol kutusunun kıvrılma çapı toleransı ile özel dolum kafalarınızın gerçek iç çapı, aşınma durumu ve çalışma hızı arasındaki kişiselleştirilmiş eşleşmeye dayanır.
S: Ekipmanı değiştirmeden dolum hattındaki sıkışmaları azaltmanın en hızlı yolu nedir? C: En uygun maliyetli çözüm, can curl boyut standartlarınızı mevcut dolum kafası spesifikasyonlarına uyacak şekilde yeniden kalibre etmektir. Kıvrılma toleransı kontrolünü optimize etmek ve niteliksiz kutu kenarı deformasyonunu ortadan kaldırmak, ekipman değişimi veya hat yenileme gerektirmeden sıkışma oranlarını büyük ölçüde azaltabilir.
S: Kıvrılma çapı uyumsuzluğu valfin kıvrılmasını veya conta bütünlüğünü etkiler mi? C: Genellikle hayır. Kıvrılma boyutu uyumsuzluğu esas olarak doldurma konumlandırmasını ve kafa yerleştirme stabilitesini etkiler. Sonraki valf sıkma prosedürlerine veya nihai aerosol kutusu sızdırmazlık performansına müdahale etmez, bu nedenle bu soruna sıklıkla sızdırmazlık kalitesi kusuru olarak yanlış teşhis konulur.
7. SAILON Özel Kutularıyla İstikrarlı Dolum Hattı Performansı Elde Edin
Kalıcı aerosol kutusu dolum hattı sıkışması hiçbir zaman kaçınılmaz bir üretim maliyeti değildir; çözülebilir bir hassas eşleştirme sorunudur. Jenerik standart kutular kişiselleştirilmiş yüksek hızlı dolum ekipmanlarına uyum sağlayamaz; bu nedenle çoğu fabrika tekrarlayan aksama süreleri ve dengesiz çıktılarla mücadele eder.
Özelleştirilmiş teneke aerosol kutu üretiminde uzmanlaşmış profesyonel bir üretici olarak SAILON, aerosol kutu üretimine uyumluluk sorunlarını kaynağından ortadan kaldırmak için ekipmana uyarlanabilir hassas üretime odaklanır. Farklı hat hızları, dolum kafası modelleri ve seri üretim talepleri için özel olarak tasarlanmış kıvırma çapı çözümleri sunarak fabrikaların plansız aksama sürelerini azaltmasına, israfı azaltmasına ve üretim verimliliğini en üst düzeye çıkarmasına yardımcı oluyoruz.
Dolum hattınızda sık sık sıkışma ve dengesiz çalışma nedeniyle sorun yaşanıyorsa, aerosol üretim sisteminiz için profesyonel boyut eşleştirme çözümü almak üzere bugün SAILON ile iletişime geçin.