


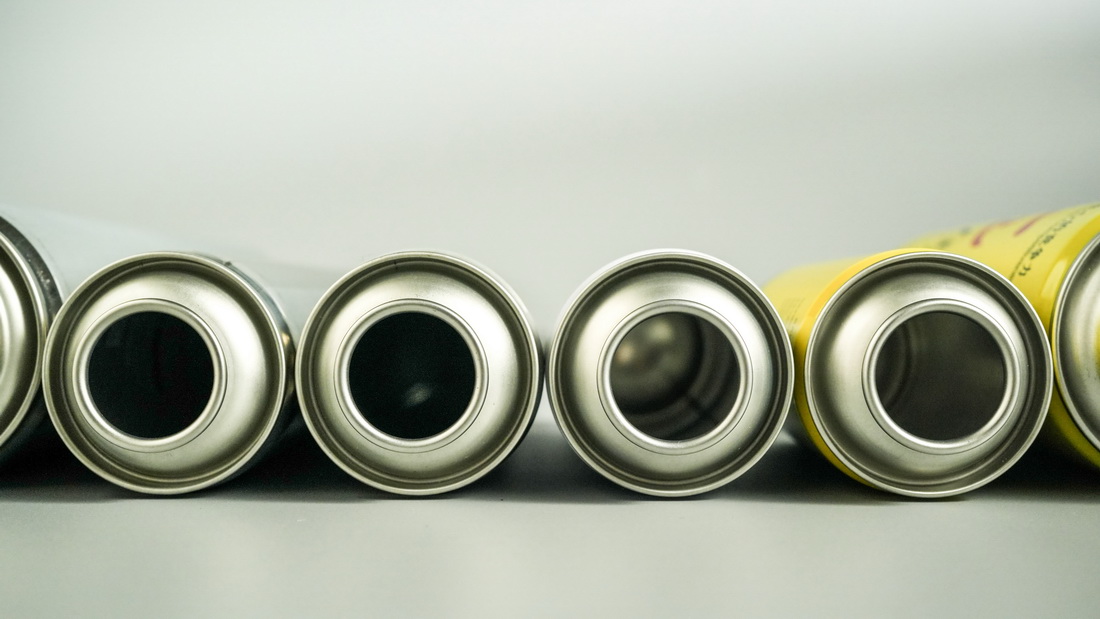
Aerosol kutusunun aşırı ovalliği, raf ömrü sızıntısının ve artan dikiş sızıntısının temel gizli nedenidir ve aynı zamanda yüksek hızlı kutu üretim hatlarında kalite kontrolünde sık karşılaşılan bir sıkıntı noktasıdır. Özel teneke aerosol kutu üretimi ve kalite yönetimi alanında uzun yıllara dayanan deneyime sahip olan SAILON, aerosol kutularındaki conta sızdırmazlık arızası sorunlarının çoğunun, dikiş ekipmanı veya sızdırmazlık aksesuarlarından ziyade, kutu ağzının yuvarlak olmamasından ve boyun verme deformasyonunun neden olduğu radyal boyut sapmasından kaynaklandığını bulmuştur. Birçok üretici, arka uç dolum ve mühürleme süreçlerini optimize etmek için büyük yatırımlar yapıyor, ancak ön uç boyun verme deformasyonunun kaynak kontrolünü göz ardı ediyor, bu da sonuçta kitlesel kusurlu ürünlere ve sık sık satış sonrası şikayetlere yol açıyor.
1. Temel Tanım: Can Boyun Ovalliği Nedir?
Aerosol kutu boynu ovalliği (aynı zamanda endüstride kutu ağzı yuvarlaklığı veya kutu ağzı yuvarlaklığı olarak da bilinir), boyun verme oluşumundan sonra kutu ağzının maksimum ve minimum iç çapları arasındaki radyal boyutsal sapmayı ifade eder. Evrensel endüstri güvenliği eşiği 0,2 mm'dir.
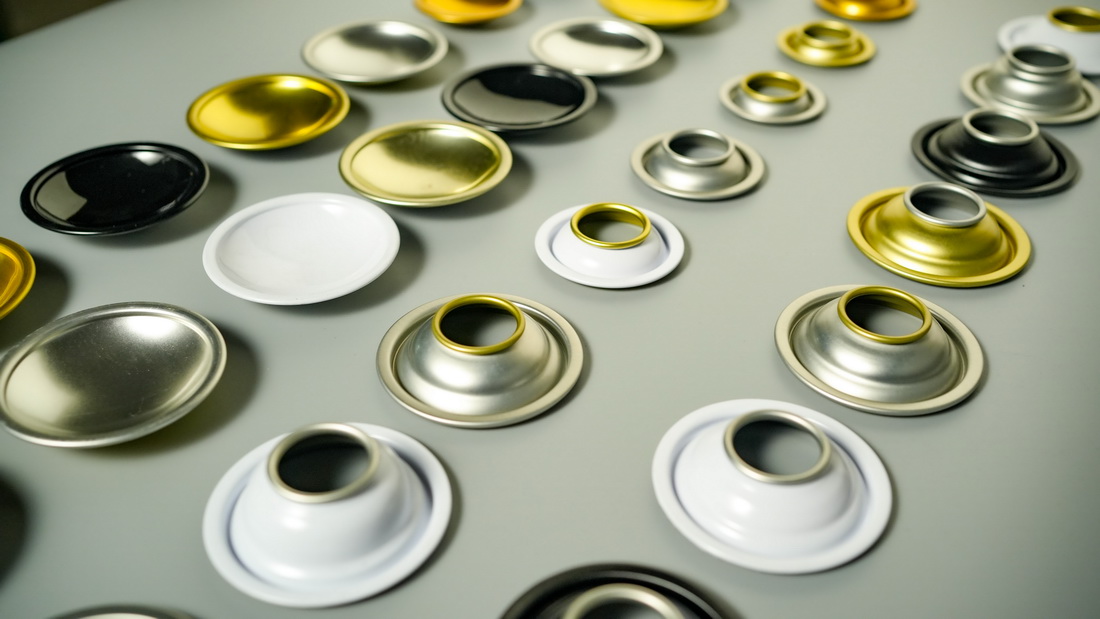
Tank şekillendirme prosesinde boyunlandırma prosedürü, kutu ağzının radyal ekstrüzyonunu ve şekillendirilmesini gerektirir. Teneke malzemelerin doğal elastik geri esnemesi, hafif kalıp aşınması, ekipman aktarım boşlukları ve eşit olmayan ham madde kalınlığı gibi küçük değişkenlerle birleştiğinde kolaylıkla asimetrik deformasyona neden olacaktır. Bu görünmez milimetre düzeyindeki sapma, tankın görünümünü etkilemez ancak tank arasındaki montaj doğruluğuna doğrudan zarar verir.teneke aerosol kutu kapağıve daha sonraki sızdırmazlık arızaları için gizli tehlikeler ortaya çıkaran ağız olabilir.
2. Arıza Mekanizması: Aşırı Ovaliteden Kaynaklanan Zincir Contası Arızaları
Kutu ağzının aşırı ovalliği, valf kabı dikişindeki gerilim dengesini doğrudan bozar ve aerosolün sızıntıyı yavaşlatmasının temel nedeni olarak hizmet eder. Standartlaştırılmış birleştirme işlemi, çift katmanlı metallerin eşit kalınlıkta laminasyonunu sağlamak için teneke kutu ağzı çevresinin tamamı üzerinde eşit bir gerilim gerektirirken, teneke kutu ağzının yuvarlak olmaması, dikiş sırasında aşırı lokal aşırı ekstrüzyon ve lokal içi boş geçme durumlarına yol açar.
Bu düzensiz laminasyon yapısı, kısa vadede geleneksel su banyosu sızıntı testiyle tespit edilemez, ancak uzun vadeli sızdırmazlıkta gizli tehlikeler oluşturur. 3-6 aylık raf depolama süresi boyunca, kauçuk sızdırmazlık contası yavaş yavaş gevşeyecek ve dengesiz yerel stres altında yaşlanacak, bu da orijinal nitelikli teneke kutularda raf ömrü sızıntısına ve kronik basınç azalmasına neden olacaktır.
Seri üretim verilerine göre, kutu ağzı ovalliğinin stabilitesi kontrolden çıktıktan sonra üretim hattı dikiş sızıntısı oranı standart %0,3'ten %3'e çıkacak. Bu yalnızca manuel yeniden inceleme ve kusurlu yeniden işleme maliyetini büyük ölçüde artırmakla kalmaz, aynı zamanda üretim hattının sık sık kapatılması hata ayıklaması, yüksek hızlı aerosol kutusu üretim hattının seri üretim ritmini bozar.sve genel üretim verimliliğini ciddi şekilde azaltır.
3. Yüksek Hassasiyetli Seri Üretime Yönelik Geleneksel Denetim Yöntemlerinin Temel Sınırlamaları
Çoğu kutu fabrikası tarafından benimsenen geleneksel denetim yöntemleri, yalnızca kapsamlı kalite taraması gerçekleştirebilir; bu, tank oluşturma kalite kontrolünün yüksek hassasiyetli ve tam zamanlı yönetim gereksinimlerini karşılayamaz, bu da sık sık kaçırılan ve yanlış tespitlere neden olur.
- Temaslı iç çap mikrometresi: Yalnızca sabit zamanlı numune alma denetimini destekler. Dakikada 150 kutunun üzerindeki yüksek hızlı üretim hatlarıyla karşı karşıya kalan her 10 dakikada bir kutu örnekleme sıklığı, seri üretimdeki rastgele boyun verme deformasyonunu karşılayamaz; partinin kaçırılmasının son derece yüksek riski vardır ve yalnızca laboratuvar numunesi doğrulaması için uygundur.
- Mekanik gitme-gitme göstergesi: Yeterliliği fiziksel boyutlara göre değerlendirir. Uzun süreli kullanım mastarın aşınmasına ve yanlış karara neden olur; dahası, ağız radyal sapmasını küçük kenar çapaklarından ayırt edemez, yalnızca düşük doğrulukla temel boyutsal tarama yapabilir.
- Manuel görsel inceleme: Yalnızca şiddetli gözle görülür deformasyonu tanımlayabilir, 0,2 mm dahilinde milimetre altı oval sapma için tamamen etkisizdir ve çekirdek kalite kontrolü yerine yalnızca yardımcı bir denetim yöntemi olarak hizmet edebilir.
Geleneksel tespitin eksiklikleri nedeniyle endüstri bir fikir birliğine varmıştır: yalnızca tam çevrimiçi denetim modu, kutu ağzı deformasyonunun gözden kaçan tespiti sorununu tamamen çözebilir ve aerosol kutu fabrikası denetiminin kaliteli kapalı döngüsünü gerçekleştirebilir.
4. Üç Denetim Yönteminin Kapsamlı Performans Karşılaştırması
Aşağıdaki tablo, geleneksel algılama ile kızılötesi lazer algılama arasındaki temel farkları doğruluk, verimlilik, risk ve adaptasyon senaryoları gibi çeşitli boyutlarda sezgisel olarak karşılaştırır ve üretim hattı kalite kontrol ekipmanı seçimi için temel bir temel oluşturur:
| Muayene Yöntemi | Uyarlanabilir Hat Hızı | Ölçüm Doğruluğu | Tam Denetim Kapsamı | Parazit Önleme Yeteneği | Spesifikasyon Anahtarlama Verimliliği | Kaçırılan Tespit Riski | Uygulama Senaryoları |
|---|---|---|---|---|---|---|---|
| İletişim İç Çap Mikrometresi | ≤120 kutu/dak | ±0,05 mm | Kısmi Örnekleme | Zayıf | Zaman alıcı Manuel Hata Ayıklama | Yüksek | Laboratuvar hassas numune alma, toplu inceleme denetimi |
| Mekanik Geçilmez Ölçer | ≤180 kutu/dak | ±0,10 mm | Manuel Tarama | Ortalama | Bağlantı Parçasının Değiştirilmesi Gerekli | Orta | Düşük hızlı küçük partili üretim hatları için temel boyutlu tarama |
| Kızılötesi Lazer Çevrimiçi Denetim | 150-350 kutu/dak | ±0,01 mm | %100 Tam Muayene | Güçlü | 30'lu Yıllar Tek Tıklamayla Geçiş | Son Derece Düşük | Yüksek hızlı seri üretim hatları için tam denetim, yüksek hassasiyetli özelleştirilmiş kutuların kalite kontrolü |
5. Temel Çözüm: Kızılötesi Lazer Temassız Yuvarlaklık Ölçümü Çevrimiçi Kontrol Teknolojisi
Kızılötesi lazer temassız yuvarlaklık ölçümü, yüksek hızlı üretim hatlarında kutu ağzının aşırı ovalliğini ortadan kaldırmak ve deforme olmuş parçaları durdurmak için şu anda en uygun teknik çözümdür. Teneke aerosol kutularının tüm özelliklerinin seri üretim ihtiyaçlarına uyum sağlayarak temassız, yüksek hassasiyetli ve kesintisiz çalışmayla kutu ağzı boyutu taramasını tamamlayabilir.
Tüm denetim sistemi, çeşitli yüksek hızlı kutu üretim hatlarıyla uyumlu, standart ve otomatik çalışma mantığına sahiptir:
- Veri Toplama: 500Hz'lik yüksek örnekleme frekansıyla, kutu ağzının etrafında eşit olarak düzenlenmiş 4'ten fazla grup kızılötesi lazer sensör, kutu ağzı boyut bilgisini tam olarak kapsayacak şekilde kutu başına birden fazla çevresel iç çap verisi seti toplar.
- Akıllı Çalışma: En küçük kareler daire uydurma algoritmasını benimseyen bu sistem, kutu ağzının maksimum ve minimum iç çapları arasındaki farkı gerçek zamanlı olarak hesaplar, aerosol kutusu boyun ovallik değerini doğru bir şekilde verir ve veri sapmasını ortadan kaldırır.
- Otomatik Reddetme: Sistem, 0,25 mm'lik bir erken uyarı eşiğini önceden ayarlar. Ardı ardına gelen 2 kutunun kalitesiz olduğu tespit edildiğinde anında sesli ve ışıklı alarmı tetikler ve deforme olan kutuları manuel müdahaleye gerek kalmadan otomatik olarak atık kanalına yönlendirir.
6. Temel Mühendislik Uygulama Detayları: Dört Büyük Saha İçi Parazit Sorununu Çözün
Yıllar süren seri üretim tecrübesine dayanaraközel teneke aerosol kutularıSAILON, lazer denetim sistemini karmaşık üretim hattı çalışma koşulları için kapsamlı bir şekilde optimize ederek sahadaki uygulama zorluklarını tamamen çözmüştür:
- Yağ ve Toz Girişim Optimizasyonu: Üretim sırasında kutu ağzında kalan yağ filmi ve mikro toz, lazer yansıma doğruluğunu engeller. Ekipman, optik inceleme penceresini düzenli olarak temizlemek ve ölçüm stabilitesini sağlamak için darbeli basınçlı hava temizleme cihazıyla donatılmıştır.
- Üretim Titreşim Sapması Düzeltmesi: Yüksek hızlı ekipman çalışmasıyla üretilen hafif titreşim, ölçüm kıyaslamasını dengeler. Sistem, veri kaymasını önlemek için üretilen her 1000 kutuda referans koordinatlarını otomatik olarak düzelten akıllı bir referans daire kalibrasyon modülüne sahiptir.
- Çok Spesifikasyonlu Hızlı Geçiş: Ana akım 52 mm, 57 mm ve 63 mm kutu ağızları için yerleşik proses formülleri, tam özellikli teneke aerosol kutu kapaklarının destekleyici üretimiyle uyumludur. Model değiştirme, seri üretim ilerlemesini geciktirmeden yalnızca 30 saniyelik tek tıklamayla sıfırlama gerektirir.
- Her Hava Koşullarında Kararlı Çalışma: Ekipman, sarf malzemesi kaybı olmaksızın atölyedeki sıcaklık ve nem dalgalanmalarına uyum sağlar ve büyük ölçekli seri üretimin ihtiyaçlarını karşılayarak tam çevrimiçi denetimi 24 saat kesintisiz olarak tamamlayabilir.
7. Veri Kapalı Döngünün Değeri: Pasif Hata Tespitinden Aktif Süreç Optimizasyonuna
Kızılötesi lazer inceleme sisteminin temel değeri, yalnızca kusurlu ürünleri engellemek değil, aynı zamanda tank oluşturan kalite kontrolünün tam süreç verilerini kapalı döngüsünü gerçekleştirmek ve kaynaktan gelen deformasyon arıza oranını azaltmaktır.
Sistem, her bir tankın ovallik tespit verilerini gerçek zamanlı olarak saklar ve otomatik olarak SPC kalitesi izleme eğrileri oluşturur. Verilerin kademeli yükseliş eğilimini doğru bir şekilde yakalayabilir, boyunlandırma kalıplarının aşınmasını ve eskimesini önceden tahmin edebilir ve operasyon ve bakım personeline toplu işlerden kaçınarak önleyici bakımı hatırlatabilir.nDeformasyon kusurlarını kaynağından uzaklaştırmak. Aynı zamanda SAILON, boyunlandırma prosesi parametrelerine ters yönde ince ayar yapmak, farklı ürün senaryoları için özel kontrol standartlarını özelleştirmek ve dikiş sızıntısı oranını ve raf ömrü sızıntısı sorunlarını sürekli olarak optimize etmek için denetim verilerini terminal dolum geri bildirimi ile entegre eder.
Çok sayıda müşteri yerinde testiyle doğrulanmıştır; bu denetim çözümünün benimsenmesinden sonra, üretim hattındaki aerosol kutu sızdırmazlık kusurlarına ilişkin satış sonrası şikayet oranı %85'ten fazla azaldı, yeniden denetim ve kapatma kayıpları büyük ölçüde azaldı ve seri üretim stabilitesi önemli ölçüde iyileştirildi.
8. SSS
Soru 1: Neden küçük kutu ağzının oval sapması daha sonraki aşamada aerosol kutularının yavaşça sızmasına neden olabilir?
C: Aerosol kutusunun aşırı ovalliği, doğrudan teneke kutu aerosol kutusu kapaklarının dikişlerinde düzensiz laminasyona ve dengesiz gerilime neden olur. Gizli kusurlar kısa süreli su banyosu sızıntı testiyle tespit edilemez. Ancak 3-6 aylık raf depolaması sırasında kauçuk sızdırmazlık contası sürekli yerel stres nedeniyle gevşeyecek ve eskiyecek, kronik bir basınç tahliyesi ve sızıntı kanalı oluşturacak ve bu da markanın satış sonrası sızıntı şikayetlerinin ana nedenidir.
S2: Kızılötesi lazer incelemesi teneke kutu yüzeyindeki kaplamaya zarar verir mi?
C: Kesinlikle hayır. Bu teknoloji, tüm süreç boyunca tank gövdesiyle herhangi bir mekanik temas olmaksızın temassız yuvarlaklık ölçümünü benimser. Sıfır hasar ve sıfır kirlilik ile teneke kalay kaplama katmanını ve baskı kaplamasını çizmez ve tankın görünümünü ve korozyon önleme performansını etkilemez.
S3: Muayene ekipmanı küçük partili ve çok spesifikasyonlu özelleştirilmiş aerosol kutu üretim hatları için uygun mu?
C: Son derece uygun. Ekipman, 30 saniyelik hızlı model değişimiyle ana kutu ağzı boyutlarının 52 mm'den 63 mm'ye tek tıklamayla değiştirilmesini destekler. Yalnızca büyük ölçekli yüksek hızlı seri üretimin tam çevrimiçi denetim ihtiyaçlarını karşılamakla kalmaz, aynı zamanda küçük partili özelleştirilmiş üretimin kalite kontrol standartlarını da güçlü çok yönlülükle karşılar.
S4: Günlük üretimde kaynaktan gelen aşırı teneke ağız ovalliği nasıl azaltılır?
C: Optimizasyon için standartlaştırılmış kapalı döngü yönetim sürecini takip edin: kalıp eşeksenliliğinin düzenli kalibrasyonu → teneke ham madde kalınlığının toplu tespiti → lazer inceleme verilerinin gerçek zamanlı geri bildirimi → boyunlandırma işlemi parametrelerinin hassas ince ayarı. SAILON'un özel proses optimizasyon şemasıyla birleştirildiğinde, ekipman boşlukları, malzeme dalgalanmaları ve kalıp aşınmasından kaynaklanan teneke kutu ağzı yuvarlaklığı kusurlarını etkili bir şekilde azaltabilir ve deformasyon sorunlarını kaynağından kontrol edebilir.
S5: Lazer denetim sisteminin kalite verileri gelişmiş izlenebilirliği ve incelemeyi destekleyebilir mi?
C: Yüksek hassasiyetli parçalı izlenebilirliği destekler. Sistem, tek tank algılama süresi, gerçek zamanlı kutu ağız radyal sapma değeri ve otomatik reddetme durumu gibi temel bilgileri doğru bir şekilde izleyebilen, her partinin ve her tankın tüm verilerini otomatik olarak saklar. Aynı zamanda toplu raporların tek tıklamayla dışa aktarılmasını, süreç incelemesini, kalite denetimini ve fabrikalar için standartlaştırılmış üretim yönetimini kolaylaştırmayı da destekler.
SAILON, uzun yıllardan beri özel teneke aerosol kutuları alanında yoğun bir şekilde faaliyet göstermektedir. Arıza sonrası iyileştirme yerine her zaman ön uçtaki hassas kontrole öncelik veririz. Olgun kızılötesi lazer temassız yuvarlaklık ölçüm teknolojisine dayanarak, aerosol kutusunun boynunun ovalliğini doğru bir şekilde kontrol ediyoruz, conta sızdırmazlık arızası ve boyun deformasyonunun neden olduğu raf ömrü sızıntısı gibi sektördeki sorunlu noktaları tamamen çözüyoruz ve her aerosol kutusunun sızdırmazlık kalitesini ve seri üretim stabilitesini koruyoruz.