günlük kimya şirketi bir teneke levha partisini özelleştiriyoraerosol kutularıNemlendirici spreylerin doldurulması için firmanızdan. Ancak taşıma sırasında bazı aerosol kutularında bariz ezikler ve deformasyonlar görülüyor ve bu sadece müşterinin iade etmesine yol açmakla kalmıyor, aynı zamanda şirketin itibarına da zarar veriyor. Bu sorunun temel nedeni muhtemelen üretim hattının kalite kontrol bağlantısındadır. Profesyonel bir özel teneke aerosol kutusu işletmesi olarak, tüm üretim sürecinde kutu deformasyonunun nasıl ortadan kaldırılacağı, ürün rekabet gücü sıralamasını yükseltmenin anahtarı haline geldi.
1. Hammaddeler: Teneke Seçiminde “Altın Standart”
Teneke, temel hammadde olarakaerosol kutuları, kutuların anti-deformasyon yeteneğini doğrudan belirler. Birçok müşteri şu soruyu soracaktır: "Hepsi teneke olduğundan bazı kutular neden deformasyona daha yatkındır?" Aslında cevap, hammaddelerin seçimi ve kontrolünde yatıyor.
1.1 Teneke Malzemenin Temel Parametreleri
Teneke levhayı seçerken aşağıdaki göstergelere odaklanılmalıdır ve özel parametre gereksinimleri aşağıdaki tabloda gösterilmektedir:
| Parametre Adı | Standart Gereksinim | Deformasyonu Önlemedeki Rolü |
| Kalınlık Sapması | ≤±0,02 mm | Kutunun tüm parçalarında eşit gerilim sağlayın ve yerel zayıflıkları önleyin |
| Çekme Dayanımı | ≥500MPa | Kutunun dış ekstrüzyona direnme yeteneğini geliştirin |
| Yüzey Kaplama Yapışma | Soyulma veya çizik yok | Kaplama hasarından dolayı kutunun dış kuvvetler tarafından kolayca deforme olmasını önleyin |
| dayanıklılık | 180° büküldüğünde çatlak oluşmaz | Şekillendirme sırasında sert malzemenin neden olduğu deformasyonu azaltın |
1.2 Hammadde Denetimi için “Üç Kontrol Noktası”
- Görünüm Denetimi: Teneke yüzeyinde çukurlar, pas, çizikler ve diğer kusurların olup olmadığını kontrol etmek için güçlü ışık kullanın. Kusurlu ürünler derhal ortadan kaldırılmalıdır çünkü bu kusurlar şekillendirme sırasında stres yoğunlaşma noktaları haline gelecek ve deformasyon riskini artıracaktır.
- Boyut Tespiti: Teneke levhanın boyut gereksinimlerini karşıladıklarından emin olmak amacıyla her bir teneke levha grubunun kalınlığını ve genişliğini numunelemek ve test etmek için yüksek hassasiyetli kumpaslar kullanın.özel kutular.
- Performans Testi: Malzemenin mekanik özelliklerinin standartlara uygun olup olmadığını doğrulamak amacıyla çekme ve bükme testleri için rastgele numune seçin.
2. Üretim Süreci: İyileştirilmiş Kontrol Deformasyonu Önlemenin Temelidir
Üretim süreci sırasında müşteriler sıklıkla şu soruyu soruyor: "Farklı özelliklere sahip aerosol kutuları kişiselleştirirken süreç parametrelerinin ayarlanması gerekiyor mu?" Cevap evet. Damgalama şekillendirme ve kaynak işlemlerinin hassas kontrolü, kutunun deformasyonunu önlemenin temel halkasıdır.
2.1 Damgalama Şekillendirme: Kalıp ve Parametrelerin “İkili İşbirliği”
Teneke içinaerosol kutularıFarklı kapasitelerde kalıbın radyanının ve boyutunun yeniden tasarlanması gerekir. Örneğin, 50 ml'lik küçük kapasiteli kutular için, kutunun oluşturulduktan sonra kırışmaya yatkın olmamasını sağlamak amacıyla kalıbın fileto yarıçapı daha küçük olmalıdır; 200 ml'lik büyük kapasiteli kutular için, damgalama sırasında kutu yan duvarının deformasyonunu önlemek amacıyla kalıbın destek yapısının arttırılması gerekir.
- Parametre Ayarlama Becerileri: Baskı basıncı, hızı ve strokunun teneke kalınlığına göre ayarlanması gerekir. Örnek olarak 0,2 mm kalınlığındaki teneke levhayı ele alırsak, damgalama basıncının 8-10 MPa'ya, hızın dakikada 15-20 kez ayarlanması ve strok hatasının 0,1 mm'yi geçmemesi önerilir. Bu sadece şekillendirme etkisini sağlamakla kalmaz, aynı zamanda deformasyona yol açan aşırı damgalamayı da önler.
2.2 Kaynak ve Tavlama: Stresi Ortadan Kaldırmanın “Anahtar Adımı”
- Kaynak İşlemi: Kutu gövdesi ve kutu tabanının kaynağında yüksek frekanslı direnç kaynağı kullanılır. Kaynak akımı 80-100A'da kontrol edilir ve kaynak hızı 2-3 m/dak'da tutulur. Akım çok büyükse kaynak kısmı aşırı ısınacak ve deforme olacaktır; akım çok küçükse kaynak güvenli olmayacak ve sonraki kullanımlarda kolayca çatlaklar oluşacaktır.
- Tavlama Tedavisi: Oluşan tenekelerin tavlanması gerekir. Sıcaklık 300-350 ° C'ye ayarlanır, ısı koruma süresi 15-20 dakikadır ve daha sonra doğal olarak soğutulur. Bu adım, damgalama işlemi sırasında oluşan iç gerilimi etkili bir şekilde ortadan kaldırabilir, teneke malzemeyi daha stabil hale getirebilir ve sonraki aşamada deformasyon olasılığını azaltabilir.
3. Ekipman Bakımı: Otomasyon Yükseltmesi Kararlılığı Artırır
Bazı müşteriler şu endişeyi taşıyor: "Üretim hattı ekipmanı uzun süre kullanılırsa kutuların kalitesi etkilenir mi?" Aslında düzenli bakım veotomasyon yükseltmeleribu sorunu etkili bir şekilde çözebilir.
3.1 Ekipman Bakımı için “Günlük Kontrol Listesi”
- Günlük Muayene: Makineyi çalıştırmadan önce, yağ sızıntısı olmadığından ve şanzıman parçalarının yeterli şekilde yağlandığından emin olmak için damgalama makinesinin hidrolik sistemini kontrol edin.
- Haftalık Kalibrasyon: Damgalama makinesinin boyutsal doğruluğunu kalibre etmek için, hata 0,05 mm dahilinde kontrol edilen standart parçaları kullanın.
- Aylık Bakım: Bileşen aşınmasından kaynaklanan parametre sapmasını önlemek için kaynak makinesinin elektrot kafasını değiştirin ve ekipmanın içindeki yabancı maddeleri temizleyin.
3.2 Otomatik Ekipmanın Avantajları
Geleneksel manuel işlemlerle karşılaştırıldığında, otomatik damgalama makineleri ve kaynak makinelerinin bariz avantajları vardır: süreç parametrelerini gerçek zamanlı olarak izleyebilirler. Anormal basınç veya hız sapması meydana geldiğinde otomatik olarak kapanacak ve alarm verecektir. Örneğin, damgalama basıncı ayarlanan değerin %10'unu aştığında, kutunun aşırı deformasyonunu önlemek ve insan çalıştırma hatalarından kaynaklanan kalite sorunlarını azaltmak için ekipman çalışmayı derhal durdurur.
4. Kalite Kontrolü: Tam Süreç İzleme Arızalı Ürünleri Ortadan Kaldırır
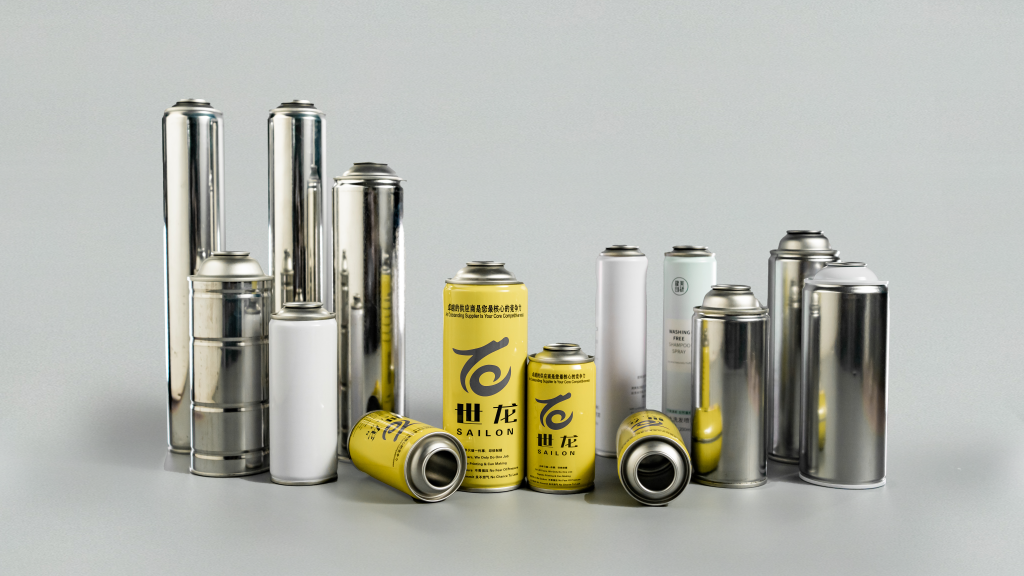
"Her özelleştirilmiş aerosol kutusu grubunun deformasyona uğramadığından nasıl emin olunur?" Bu, müşterilerin en çok endişe duyduğu sorudur. Tam süreçli kalite denetimi, kusurlu ürünleri ortadan kaldırmak için son savunma hattıdır.
4.1 Çevrimiçi Denetim: Üretim Sürecinin Gerçek Zamanlı İzlenmesi
Üretim hattına görsel bir denetim sistemi kurun. Üretilen her 10 kutu için sistem otomatik olarak kutuların görünüm ve boyutlarının fotoğraflarını çekecek ve bunları standart parametrelerle karşılaştıracaktır. Kutunun çap sapmasının 0,2 mm'yi aştığı veya bir çentik olduğu tespit edilirse derhal bir alarm verilecek ve operatör, kutunun çapını ayarlayabilecektir.süreç parametrelerizamanla.
4.2 Numune Alma Denetimi: Ürün Performansının Kapsamlı Doğrulanması
Numune alma denetimi %1 oranında gerçekleştirilir ve denetim öğeleri şunları içerir:
- Sıkıştırma Testi: Kutuyu bir basınç test makinesine yerleştirin, 0,8MPa basınç uygulayın ve 1 dakika bekletin. Herhangi bir deformasyon yoksa niteliklidir.
- Sızdırmazlık Testi: Kutuyu suya batırın, 0,5 MPa'lık basınçlı hava enjekte edin ve kabarcık olup olmadığını gözlemleyin. Baloncuk yoksa sızdırmazlık iyidir.
Sonuç
Teneke aerosol kutularının deformasyonunun önlenmesi dört boyutta kapsamlı kontrol gerektirir: hammaddeler, üretim süreçleri, ekipman bakımı ve kalite kontrolü. İçinözelleştirilmiş üretim, proses parametrelerinin ayarlanması ve müşteri ihtiyaçlarına göre uygun teneke malzemelerin seçilmesi, ürün kalitesini artırmanın anahtarıdır. Ancak her ayrıntıyı iyi yaparak, müşteri güvenini kazanmakla kalmayıp, aynı zamanda kaliteli içerikle Google aramalarında daha üst sıralara çıkıp daha fazla potansiyel müşteri çekebilecek, deformasyon önleyici ve yüksek kaliteli aerosol kutuları üretebiliriz.