


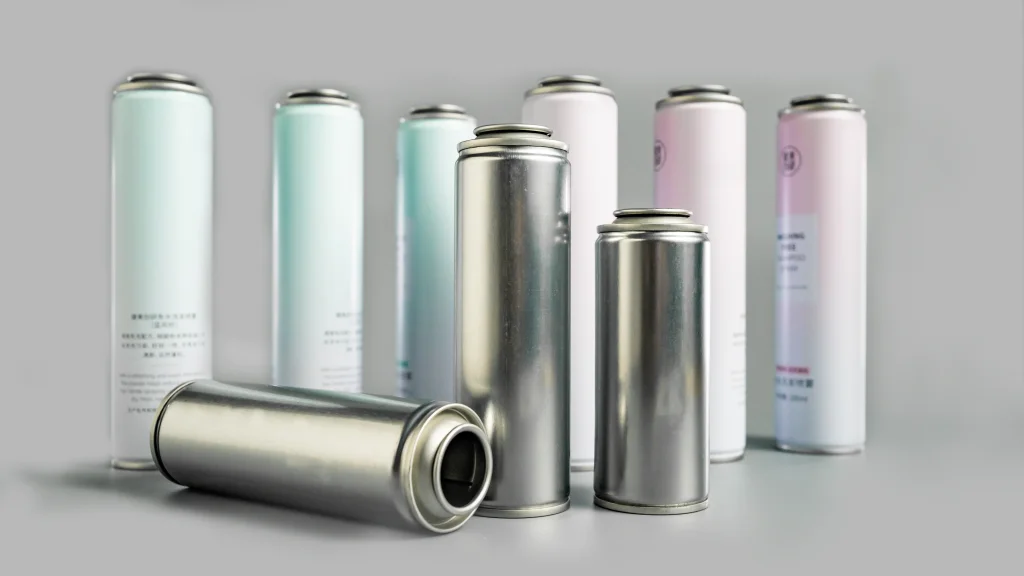
Şunu hayal edin: Yüksek hızlı aerosol dolum hattınız en yüksek kapasiteyle çalışıyor, ancak vardiyanın sonunda kalite kontrol kutusu reddedilen kutularla dolup taşıyor. Valfler gevşek, boyunlar kırışmış ve basınç sızdırıyor. Makine kılavuzunu harfiyen uyguladınız ve parametreleri bir düzine kez tuşladınız, ancak45 mm teneke boyunlu aerosol kutularıeğilmeye devam et. Tanıdık geliyor mu?
Yalnız değilsiniz. 45 mm'lik ince profil, dünya çapındaki dolum fabrikaları için kötü şöhretli bir baş ağrısıdır. Önde gelen toptan aerosol kutu tedarikçisi olarak SAILON, kodu çözdü. Bu içeriden bilgi alma kılavuzunda, bu mikro deformasyonların neden meydana geldiğini ve basit bir mühendislik yükseltmesinin dolum veriminizi nasıl %100'e çıkarabileceğini açıklayacağız.
Başarısızlığın Fiziği: 45mm İnce Kutular Neden Basınç Altında Bükülüyor?
Ambalaj dünyasında geometri gücü belirler. Aynı malzeme kalınlığı altında ince, uzun bir kutu, yapısı gereği kısa, geniş muadillerine (52 mm veya 57 mm'lik kutular gibi) kıyasla yapısal olarak daha az stabildir.
Suçlu, yüksek en-boy oranıdır (yükseklik-çap). 45 mm'lik bir kutu boyun verme sürecine girdiğinde, kutu omuzundan açıklığa kadar olan geçiş alanında doğal bir gerilim yoğunlaşma bölgesi oluşur. Otomatik valf takma işlemi hafif, statik bir itme değildir; anlık bir darbe yüküdür. Makinenin kıvırma stroku veya şok emilimi kutunun kritik basınç eşiğiyle mükemmel şekilde senkronize değilse aşağı doğru kuvvet eşit şekilde dağılmayacaktır. Bunun yerine doğrudan boyna yumruk atarak kırışıklıklara veya mikro çöküntülere neden olur.
Maliyet Verimliliği Efsanesi: Pek çok fabrika bunu daha kalın teneke levha sipariş ederek çözmeye çalışıyor. Ancak endüstri verileri, iki aşamalı aşamalı boyunlandırma prosesine yükseltmenin dikey ezilme direncini şu oranda artırdığını gösteriyor:30%, ağırlık eklemeden veya malzeme maliyetlerini şişirmeden.
Veriminizi Mahveden 3 Yüksek Frekanslı Makine Uyuşmazlığı
45 mm'lik aerosol kutusundaki deformasyonların %90'ından fazlası kusurlu hammaddelerden değil, dolum hattı mekaniği ile teneke levhanın fiziksel sınırları arasındaki sistemik uyumsuzluktan kaynaklanmaktadır. Bu üç yaygın hat hatasına dikkat edin:
1. Aşırı Vuruş: Aşırı Anlık Etki
Verimi en üst düzeye çıkarmak için, yüksek hızlı hatlar genellikle aşağı yönde çok fazla güvenlik payı bırakır. Kutu statik basınç testini geçse de hızlı, yüksek frekanslı çekiç etkisine dayanamaz ve valf kabı yuvasının bükülmesine neden olur.
2. Eksik Yastıklama: Kontrol Dışı Dinamik Basınç
Eski veya bakımsız dolum hatlarında esnek pnömatik veya mekanik tamponlar eksiktir. Göstergede statik basınç mükemmel görünüyor, ancak anlık kıvrım sırasındaki dinamik tepe kuvveti, teneke levhanın akma mukavemetini tam olarak etkiliyor.
3. Yanlış Hizalanmış Tutucular: Dengesiz Eksantrik Yükleme
Zamanla yıldız çarklar ve tutucular eşit olmayan şekilde aşınır. 45 mm'lik bir kutu 1 derecelik bir eğimle bile tutulursa, aşağı doğru kuvvet boynun tek bir tarafında yoğunlaşarak görsel incelemeden kolayca kaçan ancak hava geçirmez mührü bozan düzensiz mikro kırışıklıklar oluşturur.
Teknik Özellikler: Teneke Kalınlığı ve Basınç Direnci Kalibrasyon Tablosu
Mühendislik ekibinizin yüksek hızlı otomatik hatlarınızı hızlı bir şekilde kalibre etmesine yardımcı olmak için SAILON'un gerçek dünyadaki seri üretim testlerine dayanan güncellenmiş referans standardını burada bulabilirsiniz.
| Teneke Kalınlığı (Gövde) | Dikey Ezilme Direnci (VCS) | Maksimum Güvenli Aşağı Yük | Önerilen Vuruş Kontrolü | İdeal Uygulama Senaryosu |
| 0,20 mm | 210 N | ≤160N | Yumuşak tamponlama ile düşük hız | Küçük serilerde özel üretimler, hafif kozmetik spreyler |
| 0,22 mm | 265 N | ≤ 210N | Orta hızda esnek strok | Kişisel bakım, deodorant ve saç spreylerinin kitlesel pazarlanması |
| 0,24 mm | 320 N | ≤ 260N | Yüksek hızlı hassas basınç | Ağır hizmet tipi endüstriyel bakım, yüksek frekanslı dolum hatları |
SAILON Çözümü: Boyunlu Kutunun Yeniden Tasarlanması
45 mm'lik kovalarla %0 deformasyon oranına ulaşmak, yapısal tasarım, metalurjik sınıflandırma ve hassas şekillendirmeyi birleştiren bütünsel bir yaklaşım gerektirir.
- 12 Aşamalı Progresif Çift Boyunlu: SAILON, metali birkaç agresif zımbayla şekle sokmak yerine 12 aşamalı kademeli kalıplama sürecini kullanıyor. Eğriyi birden fazla mikro kalıp boyunca nazikçe şekillendirerek, lokalize metalin aşırı gerilmesini önlüyor ve teneke levhanın orijinal elastikiyetini koruyoruz. Bu yumuşak geçiş, aşağıya doğru olan kuvvetleri zahmetsizce dağıtır.
- Hedeflenen T4/T5 Temperleme Derecelendirmesi: Herkese uyan tek boyutlu ham maddelere inanmıyoruz. Özel dolum hattı hızınıza ve ürün basıncı gereksinimlerinize bağlı olarak, mükemmel aerosol kutusu kıvrım bölgesi stabilitesi sağlamak için özel yüksek sertlikte teneke levha bileşenleri seçiyoruz.
- Titiz QA Protokolü: Her partimizözel baskılı boyunlu kutularfabrikadan çıkmadan önce sıkı dikey ezilme testlerinden, eksenel eşmerkezlilik kontrollerinden ve valf yuvası hassas kalibrasyonlarından geçer.
Bakım Teknisyenleri için 4 Adımlı Günlük Hat Kontrol Listesi
Vardiyanızı aksatmadan önce deformasyonu durdurmak için bu hızlı kontrol listesini dolum zemininizde bulundurun:
- Eşmerkezliliği Günlük Olarak Kontrol Edin: Tutucularda ve yıldız çarklarda aşınma olup olmadığını kontrol edin. Eksantrik yüklemeyi önlemek için kutunun tamamen dikey tutulduğundan emin olun.
- Yükü Teknik Özelliklerle Eşleştirin: Mevcut teneke kalınlığınızı tablomuza göre kontrol edin ve kıvırıcının aşağı doğru kuvvetinin güvenli yükü aşmadığından emin olun.
- Yumuşak Tampon Modlarını Etkinleştirin: Makinenin pnömatik veya hidrolik şok emilimini ayarlayarak anlık darbe artışını azaltın.
- 2 Saatlik Nokta Kontrolleri: Mikro deformasyonları erken yakalamak amacıyla her iki saatte bir, bitmiş kutulardan numune alarak valf kabı yuvarlaklığını ve yarık düzlüğünü bir büyüteç altında kontrol edin.
SSS: Hızlı Sorun Giderme Şüphelerinizi Çözme
S1: Daha kalın bir teneke levhaya geçmek 45 mm'lik boyun deformasyonunu tamamen durduracak mı?
Hayır. Kalınlığın arttırılması yalnızca temel direnci artırır; stres konsantrasyonunu veya dengesiz darbe kuvvetlerini çözmez. Boyun geometrisini ve makine zamanlamasını optimize etmek, daha düşük maliyetle çok daha iyi sonuçlar verir.
S2: Yüksek hızlı 45 mm'lik kutu dolumu için en kritik QA ölçüsü nedir?
Her şey bununla ilgiliboyutsal tutarlılık. Yüksek hızlı otomatik hatlarda, kutudan kutuya boyun profillerindeki veya temper sertliğindeki mikroskobik farklılıklar bile makinenin yanlış beslenmesine veya aşırı sıkıştırmasına neden olarak parti hatalarına yol açacaktır.
S3: SAILON kutu yapısını özel dolum makinelerimiz için özelleştirebilir mi?
Kesinlikle. Uçtan uca özelleştirme sunuyoruz. Bize makine modelinizi, doldurma hızınızı ve formülasyon özelliklerini söyleyin; biz de mükemmel şekilde eşleşen temper, kalınlık ve boyun geometrisine sahip özel 45 mm'lik teneke kutu tasarlayalım.
S4: Mikro deformasyonlar son tüketiciyi nasıl etkiler?
Mikro deformasyonlar, valf kabı ile kutu kenarı arasında eşit olmayan bir sızdırmazlık oluşmasına neden olur. Fabrikada iyi görünse de, perakende raflarında aylar boyunca yavaş basınç sızıntısına neden olur, bu da zayıf püskürtme desenlerine, ölü stoklara ve maliyetli ürün geri çağırmalarına neden olur.
Aerosol dolum veriminizi optimize etmek mi istiyorsunuz veya yüksek performanslı 45 mm teneke kutu numunelerine mi ihtiyacınız var? Ücretsiz danışmanlık için bugün SAILON Mühendislik Ekibiyle iletişime geçin.