


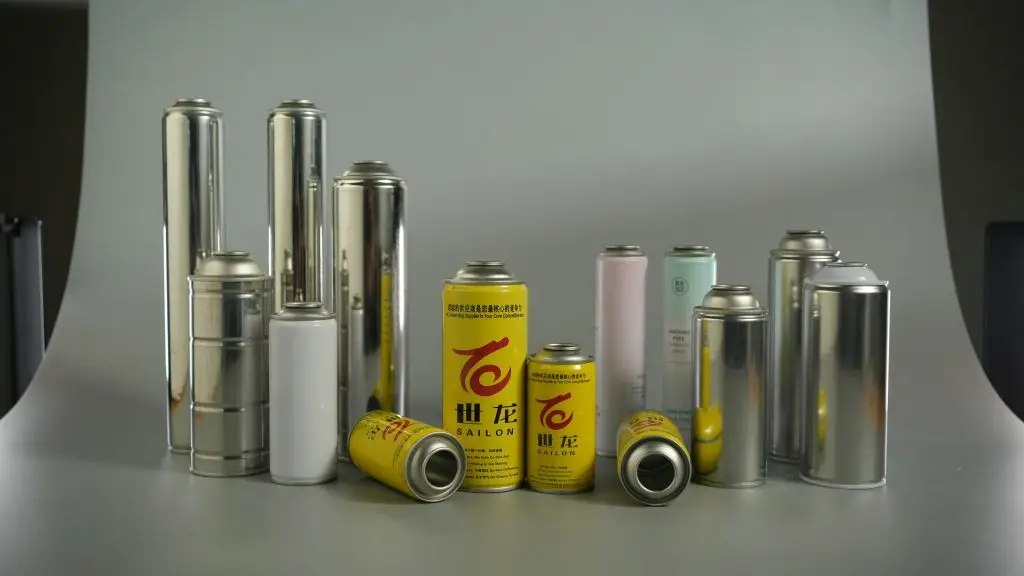
İki bileşenli (2K) aerosol kaplamaların seri üretiminde ve küresel tedarik zincirinde, yapısal sızdırmazlık hassasiyetiboyunlu teneke aerosol kutularıpistonun iç mikro sızıntısından kaynaklanan erken sertleşmenin başarısızlık oranını belirler.
Birçok yüksek performanslı otomotiv son kat boyası ve yüksek katı endüstriyel astar üreticisi, kronik görünmez kayıplardan muzdariptir: açılmamış ve aktifleştirilmemiş ürünler, standart depolama döngüleri içerisinde kademeli olarak jelleşir, topaklanır veya tamamen sertleşir. Bu arızalara nadiren boya formülasyonundaki kusurlar neden olur. Bunun yerine, büyük çoğunluk, aerosol kutusunun alt delik kapatma sistemindeki mikron düzeyindeki sızıntının tetiklediği zincirleme reaksiyonlardır.
Üretim yöneticilerinin sıklıkla gözden kaçırdığı kritik bir ayrıntı, 2K kaplamaların sertleşme reaksiyonunun yalnızca manuel delme aktivasyonundan sonra gerçekleşmemesidir. Alt piston contasında çıplak gözle görülemeyen mikroskobik boşluklar varsa, atmosferik nem ve oksijen kutuya sürekli olarak nüfuz edecektir. Bu, sertleştirici (izosiyanatlar gibi) ile reçine arasındaki çapraz bağlanma reaksiyonunu yavaşça tetikler.
Özellikle okyanus ötesi nakliye sırasında olduğu gibi değişken sıcaklıklara ve yüksek neme sahip depolama ortamlarında bu mikro sızıntı katlanarak hızlanır. Orijinal olarak 12 aylık raf ömrü için tasarlanan 2K aerosol boya, yalnızca 3 ila 6 ay içinde tamamen arızalanabilir ve bu da B2B alıcıları için ciddi parti hurda maliyetlerine ve garanti anlaşmazlıklarına yol açabilir.
1. Erken Kürlemenin Başarısızlık Mekanizması: Mikron Düzeyindeki Sızıntının Yolu
2K aerosol boyalar, baz boyanın ve sertleştiricinin ayrı olarak depolandığı çift odacıklı bir sistem kullanır. Uygulamadan hemen önce anında karıştırma sağlamak için alt kısımda özel bir delikli piston yapısına güvenirler. Bu mimarinin temel değeri, uzun süreli depolama sırasında mutlak izolasyon ve sızdırmazlıkta yatmaktadır. Standart aerosol kutuları, yüksek derecede reaktif 2K kaplamaları güvenli bir şekilde depolamak için gereken işleme toleranslarından ve sızdırmazlık konfigürasyonlarından yoksundur.
İmalat ve malzeme bilimi açısından bakıldığında, çoğu ürün arızası diferansiyel termal deformasyondan kaynaklanmaktadır:
- Termal Genleşme Farkı: Gelenekseldüz aerosol kutulartipik olarak jenerik plastik pistonlar kullanır. Teneke alt tabakanın ve plastik contanın termal genleşme katsayıları önemli ölçüde farklılık gösterir. Deniz taşımacılığı sırasında değişen mevsimsel sıcaklıklar veya gündüz-gece dalgalanmaları altında kutu gövdesi ve piston mikro yer değiştirmelere maruz kalır. Zamanla bu, sızıntı için stabil mikro-kılcal kanallar oluşturur.
- Nem Girişi ve Kimyasal Dengesizlik: Yüksek viskoziteli, yüksek katılıkta otomotiv astarları için, eser miktarda nem girişi bile solventler ve reçineler arasındaki şişme dengesini hızla bozar. Bu, lokalize erken sertleşmeyi başlatır ve sonunda kutunun tamamı sertleşene kadar yayılır.
- İkincil Valf Arızaları: Kutu gövdesi ve valf deliği konfigürasyonları uyumsuzsa, uygulama sırasında aerosol "püskürmesini" ve düzensiz boşalmayı tetikler. Bu, aşırı püskürtmeye, kaba dokulara veya aralıklı püskürtmeye neden olarak son kaplama kalitesinin ve markanızın pazar itibarının ciddi şekilde tehlikeye atılmasına neden olur.
2. Düz Kutular ve Özelleştirilmiş Boyunlu Teneke Kutular: Parametre Karşılaştırması
Kaynakta erken sertleşmeyi ve zayıf atomizasyonu ortadan kaldırmak için yapısal mühendislik, sızdırmazlık bileşenleri ve atomizasyon parametrelerinin önceden optimize edilmesi gerekir. Aşağıdaki tablo, 2K çift bileşenli kaplamalar için gerçek dünya test verilerine dayanan performans farklılıklarını özetlemektedir:
| Yazabilir ve Yapılandırma | 20°C'de İç Basınç | Uyumlu Katı İçerik (NV) | Sızdırmazlık ve Sızıntı Direnci (Termal Çevrim Sızıntı Oranı) | Atomizasyon ve Püskürtme Performansı | Raf Ömrü Stabilitesi (Standart Depolama) |
| Standart Düz Kutu + Tek Delikli Valf | 0,55MPa | <%35 Düşük viskoziteli kaplamalar | Değişen sıcaklıklar altında yüksek mikro sızıntı riski; 6 aylık başarısızlık oranı %78'e ulaşıyor. | Yüksek katı kaplamalar kolayca tıkanır; tükürme ve aşırı püskürtme oranı %85'i aşıyor. | Jelleşme ve sertleşme 3-6 ay içerisinde gerçekleşir. |
| Standart Düz Kutu + Çift Çıkışlı Modifiye Valf | 0,62MPa | %35–%45 Orta viskoziteli kaplamalar | Sabit oda sıcaklığında stabildir; termal döngüler altında görünmez mikro sızıntıya eğilimlidir. | Nispeten düzgün atomizasyon; püskürtme deseni kenarlarında küçük aşırı püskürtme kusurları. | Yaklaşık 8 ay stabildir; aşırı iklimlere karşı oldukça savunmasızdır. |
| SAILON Boyunlu Teneke Kutu + Özel Aktüatör/Vana | 0,68 MPa (Sabit Stabilizasyon) | >%50 Yüksek-katı kaplamalar | Çift FKM (Florokarbon) contalar; Tüm sıcaklık aralıklarında doğrulanmış mikron düzeyinde sıfır sızıntı. | Tükürmeyi önleyen özel tasarlanmış çözüm; Tıkanma veya aşırı püskürtme olmadan ultra ince ve düzgün atomizasyon. | Erken sertleşme veya jelleşme olmadan 12-18 ay uzun süreli stabilite. |
3. SAILON Boyunlu Teneke Kutular: 2K Kaplamalar için Özelleştirme Avantajları
İki bileşenli kaplamaların depolama darboğazları ve performans talepleri için özel olarak tasarlanan SAILON, aerosol üretiminin dört kritik boyutunu yükseltti:
- Yüksek Hassasiyetli Tek Parça Soğuk Dövme Boyunlandırma: Geleneksel düz kovaların montaj toleranslarını terk ederek, kova ağzı ile piston arasındaki radyal sıkı geçme toleransını hassas bir şekilde kontrol ediyoruz. Bu, termal deformasyonun neden olduğu mikro boşlukları ortadan kaldırır ve delme aktivasyonundan önce mutlak sızdırmazlık bütünlüğü sağlar.
- Çift FKM (Viton) Sızdırmazlık Bileşenleri: Çift katmanlı, yüksek sıcaklığa ve solvente dayanıklı florokarbon (FKM) O-halkalarıyla donatılmıştır. Bunlar, 2K sertleştiricilerin agresif nüfuzuna direnecek şekilde kimyasal olarak modifiye edilmiş olup, kılcal sızıntı kanallarını tamamen kesmek için contanın şişmesini, yaşlanmasını ve deformasyonunu önler.
- Anodik Elektroforez Korozyon Önleyici İç Kaplama: Standart spreyle uygulanan astarların aksine, kutunun iç kısmının tamamı gelişmiş bir anodik elektroforez işleminden geçer. Bu, teneke alt tabakayı son derece aktif reçinelerden koruyan ve ürünün bozulmasına neden olan kimyasal reaksiyonları önleyen ultra düzgün, iğne deliği olmayan bir bariyer kaplamayı garanti eder.
- Akışkan Dinamiği Tabanlı Valf Deliği Kalibrasyonu: Valf deliği ve yardımcı kanallar, müşterinin tam kaplama viskozitesine ve katı-solvent oranlarına göre hassas bir şekilde kalibre edilir. Bu, yüksek katılı primerlerin kesme inceltme özelliklerine uyum sağlayarak atomizasyon hatalarını, püskürtmeyi ve aralıklı deşarjı ortadan kaldırır.
4. 2K Aerosol Kutu Seçimi ve Sorun Giderme
S1: 2K kaplamalar depolama sırasında sertleştiğinde, bunun bir boya formülasyonu sorunu mu yoksa kutu sızdırmazlık mikro sızıntısı mı olduğunu hızlı bir şekilde nasıl belirleyebiliriz?
A:Bu, basit bir ters çevrilmiş kontrol testiyle doğrulanabilir. Aynı boya partisini alın ve hem standart kutuları hem de SAILON'un özelleştirilmiş boyunlu teneke kutularını doldurun. Bunları 90 gün boyunca aynı sıcaklık ve nem koşullarında ters çevrilmiş olarak saklayın. Boyunlu kutular bozulmadan kalırken standart kutulardaki boya sertleşirse, bu, pistondaki mikro sızıntının neden olduğu kesin bir erken kürlenme durumudur. Bu senaryoda kimyasal formülasyonu değiştirmek yerine ambalaj yapısını optimize etmelisiniz.
S2: Yüksek katılığa sahip 2K astarlar neden standart düz aerosol kutuları yerine boyunlu kutular kullanmalıdır?
A:Yüksek katılıkta astarlar, yüksek reçine içeriğine ve yüksek viskoziteye sahiptir ve olağanüstü iç basınç stabilitesi ve sızdırmazlık hassasiyeti gerektirir. Düz kutuların daha gevşek toleransları, uzun süreler boyunca mikron düzeyindeki nemi bloke etmekte başarısız olur. Boyunlu kutular üstün yapısal sağlamlık ve daha sıkı mekanik toleranslar sağlar. Özelleştirilmiş valflerle eşleştirildiğinde, yüksek katılı 2K uygulamalarında ürün bozulmasını ve uygulama kusurlarını önlemek için en uygun paketleme standardını temsil ederler.
S3: Küresel tedarik zinciri risklerini azaltmak için 2K aerosol kutusunun güvenilirliğini sevkıyattan önce nasıl hızlı bir şekilde test edebiliriz?
A:Termal Döngü Testi kullanmanızı öneririz. Bitmiş kutuları ters bir konuma yerleştirin ve 72 saat boyunca -10°C ile 45°C arasında değişen sıcaklık döngülerine tabi tutun. Daha sonra iç basınç stabilitesini ve kaplama akışkanlığını doğrulamak için hassas basınç göstergeleri ve viskozimetreler kullanın. Basınç düşüşü veya jelleşme olmadan geçen kutular, 12 aydan fazla okyanus ötesi nakliyeye ve uzun süreli depolamaya dayanmaya tamamen uygundur.
S4: Valf deliği çapının ince ayarının yapılması aerosol "tükürme" sorunlarını tamamen çözebilir mi?
A:Tek başına delik çapını değiştirmek sorunu tamamen çözmez. Tükürme, kaplama viskozitesinin, itici gaz basıncının ve iç valf mimarisinin karmaşık bir yan ürünüdür. Aralıklı tahliyeyi ve aşırı püskürtmeyi ortadan kaldırmak, ana/yardımcı valf deliklerini, itici gaz oranlarını ve boyunlu kutunun sabit iç basıncını senkronize eden üçü bir arada kalibrasyon gerektirir.
5. Sonuç: Küresel Pazar için 2K Aerosol Kutularının Tasarlanması
B2B iki bileşenli aerosol boya üreticileri için ürün stabilitesi, kimyasal formülasyona olduğu kadar ambalaj kabının ve sızdırmazlık sisteminin mühendislik uyumluluğuna da bağlıdır.
Üreticiler, kimyasal olarak değiştirilmiş contalar ve özelleştirilmiş atomizasyon parametreleriyle donatılmış yüksek hassasiyetli teneke kutular uygulayarak, hem gizli mikro sızıntı kürlemesini hem de zayıf püskürtme performansını ortadan kaldırabilir. SAILON, küresel otomotiv tamir boyaları, yüksek performanslı endüstriyel kaplamalar ve birinci sınıf son kat markaları için kapsamlı, tek noktadan aerosol kutusu özelleştirme çözümleri sunmaktadır. Yapısal mühendislik ve üretim yükseltmelerinden akışkan parametre ayarlamalarına kadar ürün kalitenizi fabrikadan son kullanıcının eline kadar koruyoruz.