


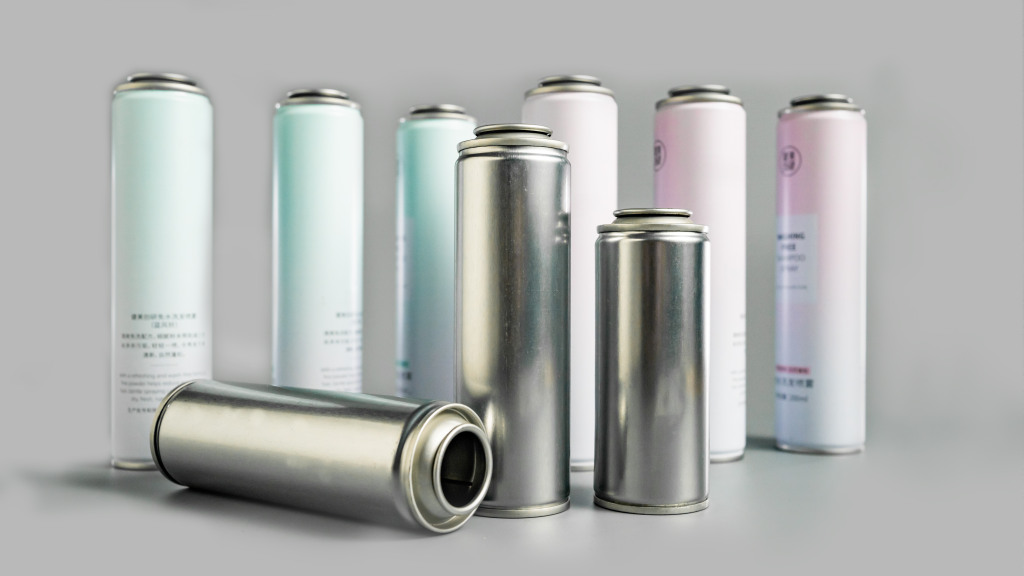
giriiş
Seri üretim ve işlemede teneke boyunlu kutularboyunlandırma işlemi, teneke kutu gövdelerinin şekillendirme yeterlilik oranını ve sızdırmazlık performansını belirleyen bir çekirdek bağlantıdır. Pek çok kutu, boyun oluşturma, doldurma ve kapatma işlemlerinden sonra yavaş yavaş dengesiz duvar kalınlığı, küçük kırışıklıklar ve boyun pozisyonunda gizli çatlaklar gibi sorunlar gösterir. Bu kusurlar, ürünler üretim hattından çıktığında nadiren kusurlu görünür, ancak bunların çoğu depolama, nakliye ve son kullanım sırasında meydana gelir ve kolayca partinin hurdaya çıkarılmasına, sipariş gecikmelerine ve kalite itibarının zedelenmesine neden olur. Özellikle son yıllarda hafif ve özelleştirilmiş özel şekilli kutulara olan talebin artmasıyla birlikte, ultra ince malzemeler ve karmaşık boyun şekillerinin birleşimi, birçok üreticiyi dengesiz şekillendirme kalitesi ikilemine sürükledi.
Aslında çoğu insan yalnızca çatlak ve kırışıklıklardan oluşan yüzey kusurlarını fark eder, ancak sorunun temel nedenini göz ardı eder; bu tek bir ekipman veya operasyon hatası değil; malzeme performansı, kalıp tasarımı, şekillendirme geçişleri ve duvar kalınlığı kontrolü dahil olmak üzere birçok boyuttaki adaptasyon dengesizliğidir. Üretimde yılların tecrübesiyleözel teneke boyunlu aerosol kutularıSAILON'un teknik ekibi, çok sayıda seri üretim vakası biriktirerek, ön proses optimizasyonu ve malzeme seçimi yoluyla boyun verme kusurlarının %90'ından fazlasının önlenebileceğini kanıtladı.
1. Teneke Boyun Verme İşleminde Kırışıklıkların ve Çatlakların Temel Nedenleri
Boyunlandırma şekillendirme, teneke levha için zorla gerdirme ve ekstrüzyonla şekillendirme işlemidir ve metal malzemenin deformasyona karşı son derece düşük bir hata toleransı oranı vardır. Herhangi bir parametre sapması doğrudan şekillendirme kusurlarına neden olacaktır. 2026'da ölçülen en son kutu işleme verileriyle birlikte, yüksek frekanslı arıza nedenlerini malzeme, süreç ve hammadde doğruluğunu kapsayan üç temel boyuta ayırıyoruz:
1.1 Şekillendirme Deformasyon Sınırını Aşan Yetersiz Alt Tabaka Uzaması
Çift redüksiyonlu (DR) teneke kutu, teneke kutuların temel basınç direnci gereksinimlerini karşılayan, yüksek sertliğe ve güçlü ekstrüzyon direncine sahip, kutu üretimi için yaygın bir temel malzemedir. Bununla birlikte, bu malzemenin, geleneksel DR malzemelerinin ölçülen kopma uzamasının yalnızca %2,2 ile %3,3 arasında değişmesiyle son derece zayıf süneklik gibi bariz bir dezavantajı vardır. İnce duvarlı teneke levha boyunlandırma şekillendirme prosesinde, levhanın birden fazla bükülme, büzülme ve esneme deformasyonuna uğraması gerekir. Ultra düşük uzama, büyük radyan ve derin darbeli boyun verme işlemine uyum sağlayamaz ve deformasyon aralığı sınırı aştığında kutu ağzının R açısı geçişinde gizli çatlaklar ortaya çıkar.
Pek çok üretici, sığ veya derin boyun verme ve sık parti kusurlarının ana nedeni olan özel şekilli yapılara bakılmaksızın, hammadde maliyetlerini kontrol etmek amacıyla her tür kutuyu üretmek için ultra ince DR malzemelerini tek tip olarak benimser.
1.2 Artık Gerilme Birikmesine Yol Açan Mantıksız Şekillendirme Geçişleri
Şekillendirme geçişlerinin sayısı doğrudan metal deformasyonunun tekdüzeliğini belirler. Geleneksel üretim modu, tek bir şekillendirme işleminde geniş bir deformasyon aralığı ile hızlı seri üretim sağlamak için çoğunlukla 3 geçişli boyunlandırma işlemini benimser. Teneke levha gerilimi kademeli olarak serbest bırakamaz ve boyun verme geçiş alanında büyük miktarda artık gerilim birikir.
Şekillendirme prosedürlerini sıkıştırmak üretim verimliliğini gerçekten artırabilir mi? Cevap açıkça hayır. Kutu şekillendirmeden sonra artık gerilim serbest kalmaya devam ediyor. Sonraki dolum basıncı, sıcaklık farkı değişimi ve taşıma titreşiminden sonra, düz boyun verme konumunda kademeli olarak kırışıklıklar ve çatlaklar ortaya çıkar; bu da kusurlu oranı büyük ölçüde artırır ve yeniden işleme ve hurdaya çıkarmanın örtülü maliyetlerini yükseltir.
1.3 Yerel Gerilme Yoğunlaşmasına Neden Olan Hammadde Et Kalınlığı Dalgalanması
Teneke levhaların başlangıçtaki duvar kalınlığı doğruluğu çoğu üretici tarafından kolayca göz ardı edilen bir ayrıntıdır. Gelen parti levhaların duvar kalınlığı toleransı endüstri standardı ±0,012 mm aralığını aşarsa, kutu gövdelerinin duvar kalınlığı azaltma derecesi, boyunlandırma kalıpları ile haddeleme ve şekillendirme sonrasında tamamen dengesiz olacaktır.
Eşit olmayan duvar kalınlığına sahip kutular için stres sürekli olarak boynun en ince bükülme açısında yoğunlaşacaktır; bu da neden bazı ürünlerin sağlam olduğunu, diğerlerinin ise aynı partide kırışık ve çatlaklara sahip olduğunu açıklamaktadır.
2. Ana Akım Boyun Alma Proseslerinin ve Malzeme Seçiminin Karşılaştırılması
Üretimin sıkıntılı noktalarını hedefleyenözel şekilli teneke boyunlu kutularve derin boyunlandırmalı kovalar için, binlerce seri üretim testi yoluyla geleneksel süreçlerin ve çok aşamalı aşamalı boyunlandırma süreçlerinin şekillendirme etkilerini karşılaştırdık ve farklı kişiselleştirme ihtiyaçları ile teneke kutu üretimine uyum sağlamak için farklı malzemelerin performans avantajlarıyla birleştirilmiş standartlaştırılmış seçim şemalarını sıraladık:
| Şekillendirme Süreci | Uygulanabilir Sac Kalınlığı | Tercih Edilen Teneke Malzeme | Ortalama Et Kalınlığı Azaltma Oranı | Seri Üretim Kusur Oranı | Uygulanabilir Kutu Senaryoları |
|---|---|---|---|---|---|
| Geleneksel 3 Geçişli Boyun Alma Prosesi | ≤0,17 mm | DR Çift Katlı Teneke | 22.68% | 3.11% | Geleneksel sığ boyunlu, basit şekilli ve küçük deformasyon aralığına sahip standart yuvarlak aerosol kutuları |
| 6-8 Geçişli Aşamalı Boyun Alma İşlemi | 0,15-0,28 mm | T4-CA Temperli Tek Redüksiyonlu Teneke | 11.27% | 0.47% | Derin boyunlu teneke kutular, özel şekilli boyun kapatmalı kutular, karmaşık deformasyona ve yüksek hassasiyet gereksinimlerine sahip ince duvarlı hafif özelleştirilmiş kutular |
Ölçülen veriler, çok aşamalı aşamalı boyunlandırma prosesinin belirgin avantajlarını açıkça göstermektedir. Her prosedürde tek büyük deformasyonu küçük şekillendirmelere bölerek ve yarı yolda levha sünekliğini yeniden sağlamak için tavlama prosedürleriyle eşleştirerek, metal gerilimi en büyük ölçüde serbest bırakılabilir. T4-CA temperli teneke levhanın %8,6 uzama oranı, sıradan DR malzemelerden çok daha yüksektir ve her türlü yüksek zorluktaki özelleştirilmiş boyunlandırma gereksinimlerine mükemmel şekilde uyum sağlar.
Şu anda SAILON, kalıp açma ve seri üretimden önce tüm boyun verme süreci boyunca teneke kutuların gerilim dağılımını ve duvar kalınlığı değişimini simüle etmek, çatlak ve kırışıklık risk noktalarını doğru bir şekilde tahmin etmek ve tasarım kaynağından gelen seri üretim hatalarını önlemek için FEA sonlu eleman simülasyon teknolojisini önceden benimsiyor.
3. Teneke Boyunlu Kutu Üretimi İçin Temel Optimizasyon Noktaları
Seri üretim pratik deneyimi, istikrarlı kalite kontrolü ile birleştiğindeteneke boyunlu kutularkarmaşık ekipman dönüşümü gerektirmez. Yalnızca aşağıdaki geliştirilmiş yönetim noktalarını uygulaması gerekir:
- Malzemeleri isteğe göre eşleştirin ve herkese uygun tek beden seçiminden kaçının: DR malzemeleri, maliyetleri kontrol etmek amacıyla standart kutular için kullanılabilir; derin boyunlu, özel şekilli ve ultra ince özelleştirilmiş kutular için yüksek sünekliğe sahip T4-CA teneke levha tercih edilir
- Kalıpların geçiş yapısını optimize edin, R açısı radyanını uygun şekilde genişletin, boyun verme anında germe kuvvetini azaltın ve yerel gerilim yoğunlaşması olasılığını azaltın
- Gelen malzeme doğruluğunu sıkı bir şekilde kontrol edin, depolamadan önce aşırı duvar kalınlığı sapması olan elek levhaları ve hammadde ucundan duvar kalınlığındaki dalgalanmanın neden olduğu şekillendirme kusurlarını ortadan kaldırın
- Şekillendirme geçişlerini kutunun karmaşıklığına göre ayarlayın, karmaşık kutular için 6 geçişli aşamalı boyunlandırmayı benimseyin ve tavlama prosedürleriyle malzeme dayanıklılığını optimize edin
4. Müşterilerden Sıkça Sorulan Sorular
Çeşitli özel teneke boyunlu aerosol kutularının yerleştirilmesi ve üretiminde, müşterilerin en çok endişe duyduğu temel soruları sıraladık ve seri üretim pratik deneyimlerine dayanarak doğru yanıtlar verdik:
[Malzeme Sorusu] S1: Ultra ince boyunlu kutuların seri üretimi için T4-CA malzemesiyle tam değişim zorunlu mudur?
C: Komple değiştirme gerekli değildir. Sığ boyunlu ve basit yapılı standart kutular için, kalıp fileto parametreleri optimize edildikten ve şekillendirme hızına ince ayar yapıldıktan sonra DR çift azaltılmış saclar hala kullanılabilir; bu da üretim maliyetlerini etkili bir şekilde kontrol edebilir. Yüksek sünekliğe sahip T4-CA malzemeleri, derin boyunlu, özel şekilli kapanışlı ve büyük radyan deformasyonlu özelleştirilmiş kutular için kusurlu oranları azaltmak için tek temel çözümdür.
[Süreç S] S2: FEA simülasyonu deneme kalıplama prosedürlerinin yerini tamamen alabilir mi?
C: Tamamen değiştirilemez. FEA simülasyonu, tasarım ve süreç boşluklarının %70'inden fazlasını önceden ortadan kaldırabilir ve yapısal kusurların çoğunu önleyebilir. Ancak seri üretim, ekipmanın çalışma koşulları, ortam sıcaklığı ve nemi, malzeme parti farklılıkları gibi değişkenlerden etkilenir. Küçük serili deneme üretimi, proses istikrarını doğrulamak için hala gerekli bir bağlantıdır.
[Kalite Kontrol S] S3: Boyundaki aşırı duvar kalınlığı dalgalanması daha sonraki aşamada onarılabilir ve düzeltilebilir mi?
C: Daha sonra onarılması temelde imkansızdır. Boyun verme oluşumu metalin geri dönüşü olmayan plastik deformasyonuna aittir. Duvar kalınlığı sapması ve gerilim birikimi tek seferlik şekillendirmede ortaya çıkar. Daha sonra cilalama ve şekillendirme, hasarı yalnızca ağırlaştıracaktır. Tek etkili çözüm, proses öncesi optimizasyon ve doğru malzeme seçimidir.
Çözüm
Sonuçta çatlaklar, kırışıklıklar ve dengesiz duvar kalınlıkları sorunlarıteneke boyunlu kutularHiçbir zaman tek bir süreçten kaynaklanmaz; malzeme performansını, kalıp tasarımını, şekillendirme teknolojisini ve kalite kontrol yönetimini entegre eden sistematik bir projeden kaynaklanır. Kutuların hafifliği, özelleştirilmesi ve yüksek hassasiyetine yönelik pazar gereksinimlerinin sürekli iyileştirilmesiyle birlikte, kapsamlı geleneksel üretim süreci artık yüksek kaliteli seri üretim ihtiyaçlarını karşılayamıyor.
SAILON, FEA simülasyon tahmini, çok aşamalı boyunlandırma prosesinin devreye alınması ve malzeme adaptasyonu için olgun çözümlerle çeşitli özel şekilli teneke boyunlu kutuların ve derin boyunlu aerosol kutularının özelleştirilmiş üretimine odaklanmaktadır. Kutu özelleştirme ve proses optimizasyonuna ihtiyacınız varsa kutu tasarım çizimlerinizi ve üretim gereksinimlerinizi göndermekten çekinmeyin. Seri üretim hatalarını doğru bir şekilde önlemek ve her ürün grubunun şekillendirme kalitesini ve stabilitesini sağlamak için size ücretsiz özel bir boyun şekillendirme şekillendirilebilirlik analiz raporu sunacağız.