


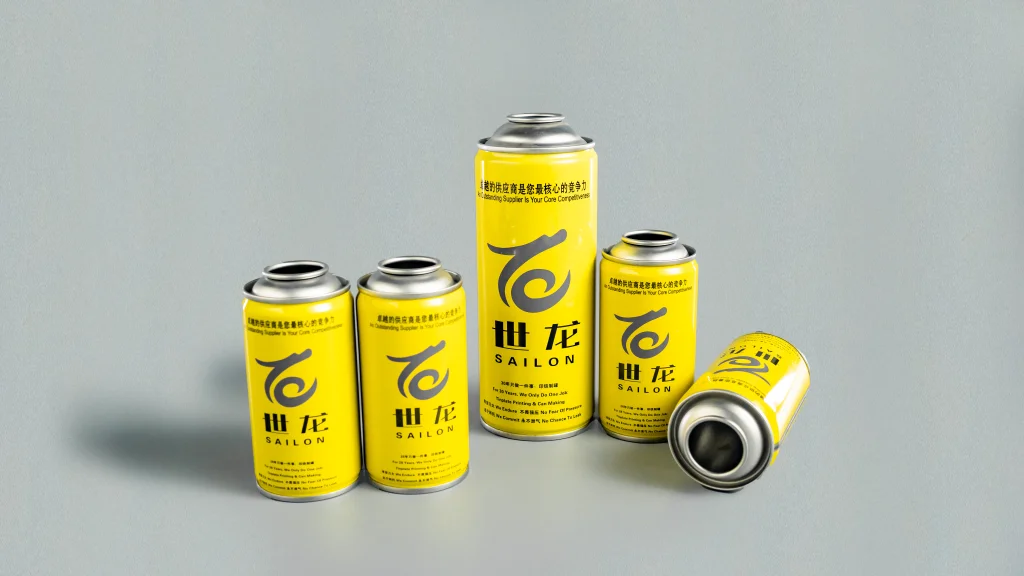
Bình xịt mạ thiếc 45mmsập cổ được xếp vào hàng những khiếm khuyết phổ biến và gây rối loạn nhất trên dây chuyền chiết rót tự động. Hầu hết các đội sản xuất đều phải đối mặt với biến dạng cổ lặp đi lặp lại, hỏng vòng đệm và loại bỏ thành phẩm trong quá trình uốn và lắp van. Những điều chỉnh máy đơn giản hiếm khi giải quyết được vấn đề vĩnh viễn. Vấn đề thực sự xuất phát từ việc hiệu chuẩn áp suất uốn không khớp, độ bền kết cấu của hộp không đủ và cấp độ nhiệt độ mạ thiếc không phù hợp. Là nhà sản xuất bình xịt tùy chỉnh chuyên nghiệp, SAILON giải quyết các lỗi này tại hiện trường bằng các tiêu chuẩn vật liệu đã được kiểm nghiệm và quy trình tạo hình được tối ưu hóa.
Hầu hết các kỹ sư nhà máy đều nhận thấy lon mỏng 45mm thường bị xẹp xuống nhiều hơn so với lon 65mm tiêu chuẩn. Thân xe cao và hẹp tạo ra cấu trúc có tỷ lệ khung hình cao với khả năng hỗ trợ thành bên yếu. Lực ép dọc tập trung nhiều vào vùng chuyển tiếp cổ mỏng trong quá trình uốn. Thùng sẽ sập ngay lập tức khi tải trọng tác động vượt quá Cường độ nghiền dọc (VCS), điều này trực tiếp gây ra lỗi lắp van khí dung.
Lon khí dung mỏng 45mm chịu được sai số thông số ít hơn nhiều so với lon thông thường. Những sai lầm nhỏ trong việc lựa chọn vật liệu, căn chỉnh khuôn hoặc cài đặt áp suất không khí sẽ tạo ra các vấn đề về chất lượng trên quy mô lớn. Các giải pháp bền vững đòi hỏi phải nâng cấp phối hợp về vật liệu, kỹ thuật đúc và thông số máy.
Nguyên nhân gốc rễ phổ biến của sự cố sập cổ lon 45mm
- Hành trình ép quá mức: Người vận hành thường mở rộng độ sâu uốn để có vòng đệm chặt hơn. Quá mức vượt quá giới hạn tải của tấm thiếc mỏng và làm nát cổ lon trong quá trình sản xuất tốc độ cao.
- Các thiết bị cố định dụng cụ bị lệch: Hoạt động lâu dài sẽ làm thay đổi vị trí của hàm và tấm đế. Áp lực một phía không đồng đều tạo ra biến dạng cổ không thể đảo ngược ngay cả với các giá trị áp suất tiêu chuẩn.
- Nhiệt độ mạ thiếc không đạt tiêu chuẩn: Thép T2 và T3 cấp thấp thiếu độ bền kéo để sản xuất lon mỏng. Các nhà máy sử dụng loại thép cường lực mạ thiếc TH570 cho các hoạt động tiêu chuẩn và thép giảm gấp đôi DR8 cho các ứng dụng áp suất cao.
- Sự tích tụ ứng suất cổ một giai đoạn: Việc tạo cổ một lần sẽ giữ lại ứng suất lớn bên trong kim loại. Việc nhấn van sau đó sẽ giải phóng ứng suất này và gây ra hiện tượng xẹp cổ dần dần trong quá trình sản xuất liên tục.
2026 Cập nhật biểu đồ thông số vật liệu và uốn lon bình xịt 45mm
Dữ liệu này đến từ các thử nghiệm sản xuất tại chỗ của SAILON. Các kỹ sư sử dụng các thông số kỹ thuật chính xác này để lựa chọn vật liệu nhanh chóng và hiệu chỉnh máy chính xác.
| Đặc điểm kỹ thuật có thể | Lớp tráng thiếc | SAILON đã thử nghiệm VCS | Áp lực uốn tiêu chuẩn | Ứng dụng sản xuất |
|---|---|---|---|---|
| Lon cổ đôi 45mm tiêu chuẩn | T4/TH570 | > 1,2kN | 0,4–0,5MPa | Hóa chất hàng ngày, thuốc trừ sâu, chất tẩy rửa thông thường tốc độ cao |
| Can chịu áp suất cao 45mm được gia cố | DR8 giảm gấp đôi | > 1,5kN | 0,5–0,6MPa | Sơn phun công nghiệp, công thức phun xịt cao áp |
| Lon cơ bản 45mm tiết kiệm | T2 / T3 | < 0,8kN (nguy cơ sập đổ cao) | <0,35MPa | Sản phẩm có nhu cầu làm kín thấp, tốc độ làm đầy thấp |
SAILON Tối ưu hóa toàn diện để loại bỏ biến dạng cổ
Máy tinh chỉnh chỉ sửa chữa các khuyết điểm bề mặt. Các nhà sản xuất ổn định ở mức thấpcổ có thể sụp xuốngtỷ lệ loại bỏ thông qua nâng cấp vật liệu, cải tiến khuôn mẫu và vận hành hiện trường được tiêu chuẩn hóa.
SAILON sử dụng tấm thiếc có độ bền kéo cao TH570 cho tất cả các loại lon mỏng tiêu chuẩn 45mm. Nhóm của chúng tôi kiểm tra khả năng chịu nén dọc của từng lô vật liệu. Kiểm soát chất lượng này đảm bảo hiệu suất VCS ổn định và ngăn ngừa biến dạng cấu trúc trong quá trình nạp và vận chuyển.
Chúng tôi thay thế việc dập một lần truyền thống bằng công nghệ tạo cổ tiến bộ 8 giai đoạn. Quá trình hình thành kim loại dần dần sẽ giải phóng ứng suất bên trong từng bước. Cấu trúc cổ đôi được tối ưu hóa giúp cân bằng lực ép và loại bỏ các điểm căng thẳng tập trung.
Đội ngũ kỹ thuật của chúng tôi cung cấp hướng dẫn điều chỉnh SOP rõ ràng cho tất cả các nhà máy hợp tác. Hiệu chuẩn hàm chính xác, giới hạn hành trình và cài đặt áp suất không khí ổn định giúp giảm đáng kể lỗi lắp van khí dung và thời gian ngừng hoạt động ngoài kế hoạch.
Câu hỏi thực địa thường gặp
Câu hỏi: Việc điều chỉnh chiều rộng hàm uốn có khắc phục được tình trạng xẹp cổ 45mm không?
Trả lời: Không. Chiều rộng hàm kiểm soát độ bao phủ kín, không phải khả năng chịu áp lực theo chiều dọc. Các biện pháp khắc phục đáng tin cậy bao gồm giảm hành trình nhấn hoặc nâng cấp lên lon tùy chỉnh 45mm cường độ cao SAILON.
Hỏi: Tiêu chuẩn VCS nào phù hợp với dây chuyền chiết rót tự động tốc độ cao?
Trả lời: Các dây chuyền chạy trên 100 lon mỗi phút cần có lực nghiền dọc tối thiểu 1,2kN. Công thức áp suất cao và các kịch bản vận chuyển đường dài cần lon gia cố DR8 1,5kN.
Câu hỏi: Sự cố sập hộp đơn và sập hàng loạt có cùng nguyên nhân không?
Đáp: Không. Biến dạng ngẫu nhiên của lon đơn xuất phát từ sai lệch nhỏ của dụng cụ. Sự sụp đổ hàng loạt lớn bắt nguồn từ vật liệu mạ thiếc không đạt tiêu chuẩn và quy trình thắt cổ thiếu sót.
Hỏi: Cấu trúc cổ đôi mang lại lợi ích gì?
A: Cấu tạo cổ đôi giúp siết chặt khớp nối van và ngăn chặn sự rò rỉ khí chậm trong quá trình bảo quản lâu dài. Nó cũng tăng cường độ bền xuyên tâm và giảm biến dạng do va chạm trong quá trình xếp chồng và vận chuyển.