


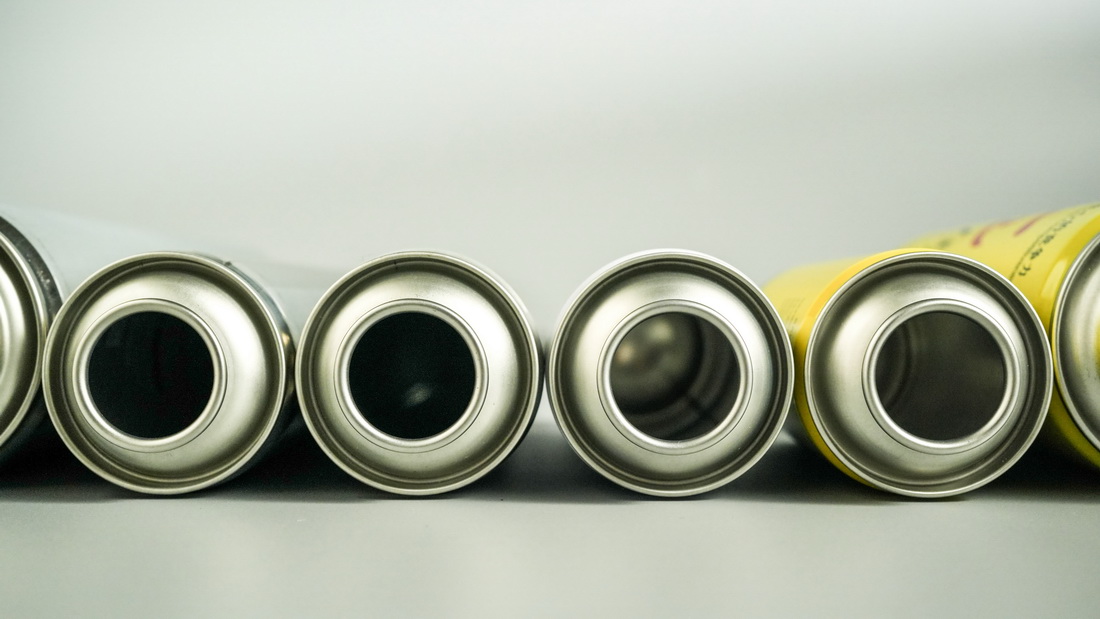
Cổ lon bị rụng quá nhiều khí dung là nguyên nhân cốt lõi dẫn đến rò rỉ thời hạn sử dụng và tỷ lệ rò rỉ đường may tăng cao, cũng như điểm yếu thường gặp trong việc kiểm soát chất lượng đối với dây chuyền sản xuất lon tốc độ cao. Với nhiều năm kinh nghiệm trong việc sản xuất và quản lý chất lượng lon phun sơn thiếc tùy chỉnh, SAILON đã phát hiện ra rằng hầu hết các vấn đề về hỏng đệm kín của lon phun khí dung đều xuất phát từ độ không tròn của miệng lon và sai lệch kích thước hướng tâm do biến dạng cổ, chứ không phải do thiết bị ghép nối hoặc phụ kiện bịt kín. Nhiều nhà sản xuất đầu tư mạnh vào việc tối ưu hóa quy trình làm đầy và hàn kín mặt sau nhưng lại bỏ qua việc kiểm soát nguồn biến dạng cổ ở mặt trước, cuối cùng dẫn đến sản phẩm bị lỗi hàng loạt và thường xuyên xảy ra khiếu nại sau bán hàng.
1. Định nghĩa cốt lõi: Oval ở cổ là gì
Hình bầu dục cổ lon lon (còn được gọi là độ tròn của miệng lon hoặc độ không tròn của miệng lon trong ngành) đề cập đến độ lệch kích thước xuyên tâm giữa đường kính trong tối đa và tối thiểu của miệng lon sau khi tạo cổ. Ngưỡng an toàn chung của ngành là 0,2mm.
Trong quá trình tạo hình bể, quy trình thắt cổ đòi hỏi phải ép đùn hướng tâm và tạo hình miệng hộp. Độ đàn hồi đàn hồi vốn có của vật liệu mạ thiếc, cùng với các biến số nhỏ như độ mòn khuôn nhẹ, khe hở truyền động của thiết bị và độ dày nguyên liệu thô không đồng đều sẽ dễ gây ra biến dạng không đối xứng. Độ lệch mức milimet vô hình này không ảnh hưởng đến hình thức bên ngoài của bình mà trực tiếp làm hỏng độ chính xác của khớp nối giữanắp bình xịt bằng thiếcvà có thể ngậm miệng, tiềm ẩn những mối nguy hiểm cho việc bịt kín sau này.
2. Cơ chế lỗi: Lỗi phốt xích gây ra bởi hình bầu dục quá mức
Hình bầu dục của miệng lon quá mức sẽ trực tiếp phá vỡ sự cân bằng ứng suất của đường nối cốc van, đóng vai trò là nguyên nhân sâu xa khiến bình xịt có thể làm chậm quá trình rò rỉ. Quá trình ghép mí lon được tiêu chuẩn hóa đòi hỏi ứng suất đồng đều trên toàn bộ chu vi miệng lon để đạt được độ dày bằng nhau của kim loại hai lớp, trong khi độ không tròn của miệng lon dẫn đến trạng thái đùn quá mức cục bộ và khớp rỗng cục bộ trong quá trình ghép mí lon.
Cấu trúc cán không đồng đều này không thể được phát hiện bằng thử nghiệm rò rỉ trong bể nước thông thường trong thời gian ngắn, nhưng tạo thành những mối nguy hiểm tiềm ẩn khi bịt kín lâu dài. Trong thời gian bảo quản từ 3-6 tháng, miếng đệm cao su sẽ dần giãn ra và già đi dưới áp lực cục bộ không cân bằng, dẫn đến rò rỉ thời hạn sử dụng và giảm áp suất mãn tính của các lon đủ tiêu chuẩn ban đầu.
Theo dữ liệu sản xuất hàng loạt, sau khi độ ổn định của miệng lon bị mất kiểm soát, tỷ lệ rò rỉ đường may trong dây chuyền sản xuất sẽ tăng từ 0,3% lên 3% theo tiêu chuẩn. Nó không chỉ làm tăng đáng kể chi phí cho việc kiểm tra lại thủ công và làm lại các lỗi bị lỗi mà việc gỡ lỗi ngừng hoạt động dây chuyền sản xuất thường xuyên cũng làm gián đoạn nhịp độ sản xuất hàng loạt của dây chuyền sản xuất bình xịt tốc độ cao.svà làm giảm nghiêm trọng hiệu quả sản xuất chung.
3. Hạn chế cốt lõi của phương pháp kiểm tra truyền thống đối với sản xuất hàng loạt có độ chính xác cao
Các phương pháp kiểm tra truyền thống được hầu hết các nhà máy sản xuất hộp áp dụng chỉ có thể đạt được sàng lọc chất lượng rộng rãi, không thể đáp ứng các yêu cầu quản lý toàn thời gian và độ chính xác cao của kiểm soát chất lượng tạo hình bể chứa, dẫn đến thường xuyên phát hiện sai và bỏ sót.
- Micromet đường kính trong tiếp xúc: Nó chỉ hỗ trợ kiểm tra lấy mẫu theo thời gian cố định. Đối mặt với dây chuyền sản xuất tốc độ cao trên 150 lon mỗi phút, tần suất lấy mẫu 1 lon cứ sau 10 phút không thể bao gồm biến dạng cổ ngẫu nhiên trong sản xuất hàng loạt, có nguy cơ phát hiện sai lô cực kỳ cao, chỉ phù hợp để xác minh lấy mẫu trong phòng thí nghiệm.
- Thước đo cơ học không thể di chuyển: Nó đánh giá trình độ chuyên môn theo kích thước vật lý. Sử dụng lâu dài gây hao mòn đồng hồ đo và phán đoán sai; hơn nữa, nó không thể phân biệt được độ lệch hướng tâm của miệng với các vệt cạnh nhỏ, chỉ có khả năng sàng lọc các chiều cơ bản với độ chính xác thấp.
- Kiểm tra trực quan bằng tay: Nó chỉ có thể xác định biến dạng nghiêm trọng có thể nhìn thấy, hoàn toàn không hiệu quả đối với độ lệch hình bầu dục dưới milimet trong vòng 0,2mm và chỉ có thể đóng vai trò là phương pháp kiểm tra phụ trợ thay vì kiểm soát chất lượng lõi.
Do những thiếu sót của phương pháp phát hiện truyền thống, ngành công nghiệp đã đạt được sự đồng thuận: chỉ có chế độ kiểm tra trực tuyến đầy đủ mới có thể giải quyết hoàn toàn vấn đề phát hiện sai sót về biến dạng miệng lon và nhận ra vòng kín chất lượng của bình xịt có thể kiểm tra tại nhà máy.
4. So sánh hiệu suất toàn diện của ba phương pháp kiểm tra
Bảng dưới đây so sánh trực quan sự khác biệt cốt lõi giữa phát hiện truyền thống và phát hiện laser hồng ngoại từ nhiều khía cạnh như độ chính xác, hiệu quả, rủi ro và các tình huống thích ứng, làm cơ sở cốt lõi cho việc lựa chọn thiết bị kiểm soát chất lượng dây chuyền sản xuất:
| Phương pháp kiểm tra | Tốc độ đường truyền thích ứng | Độ chính xác của phép đo | Bảo hiểm kiểm tra đầy đủ | Khả năng chống nhiễu | Đặc điểm kỹ thuật Hiệu suất chuyển đổi | Rủi ro phát hiện bị bỏ sót | Kịch bản ứng dụng |
|---|---|---|---|---|---|---|---|
| Liên hệ Micromet đường kính trong | 120 lon/phút | ± 0,05mm | Lấy mẫu một phần | Yếu đuối | Gỡ lỗi thủ công tốn thời gian | Cao | Lấy mẫu chính xác trong phòng thí nghiệm, kiểm tra đánh giá hàng loạt |
| Máy đo Go-No-Go cơ học | 180 lon/phút | ±0.10mm | Sàng lọc thủ công | Trung bình | Cần thay thế phụ kiện | Trung bình | Sàng lọc kích thước cơ bản cho dây chuyền sản xuất hàng loạt nhỏ tốc độ thấp |
| Kiểm tra trực tuyến bằng tia hồng ngoại | 150-350 lon/phút | ± 0,01mm | Kiểm tra đầy đủ 100% | Mạnh | Chuyển đổi chỉ bằng một cú nhấp chuột trong 30 giây | Cực thấp | Kiểm tra toàn diện dây chuyền sản xuất hàng loạt tốc độ cao, kiểm soát chất lượng lon tùy chỉnh có độ chính xác cao |
5. Giải pháp cốt lõi: Công nghệ điều khiển trực tuyến đo độ tròn không tiếp xúc bằng tia hồng ngoại
Đo độ tròn không tiếp xúc bằng laser hồng ngoại hiện là giải pháp kỹ thuật tối ưu để loại bỏ tình trạng oval quá mức ở miệng lon và chặn các chi tiết bị biến dạng trên dây chuyền sản xuất tốc độ cao. Nó có thể hoàn thành việc sàng lọc kích thước miệng lon với hoạt động không tiếp xúc, độ chính xác cao và không bị gián đoạn, thích ứng với nhu cầu sản xuất hàng loạt của tất cả các thông số kỹ thuật của bình xịt mạ thiếc.
Toàn bộ hệ thống kiểm tra có logic vận hành chuẩn hóa và tự động, tương thích với nhiều dây chuyền sản xuất lon tốc độ cao khác nhau:
- Thu thập dữ liệu: Hơn 4 nhóm cảm biến laser hồng ngoại được bố trí đều xung quanh miệng lon, với tần số lấy mẫu cao 500Hz, thu thập nhiều bộ dữ liệu đường kính trong theo chu vi trên mỗi lon để bao quát đầy đủ thông tin kích thước miệng lon.
- Hoạt động thông minh: Áp dụng thuật toán khớp vòng tròn bình phương nhỏ nhất, nó tính toán kịp thời sự khác biệt giữa đường kính bên trong tối đa và tối thiểu của miệng lon, xuất ra chính xác giá trị độ rụng trứng của bình xịt và loại bỏ sai lệch dữ liệu.
- Tự động từ chối: Hệ thống đặt trước ngưỡng cảnh báo sớm là 0,25mm. Khi phát hiện 2 lon liên tiếp không đủ tiêu chuẩn, nó sẽ ngay lập tức kích hoạt cảnh báo bằng âm thanh và ánh sáng, đồng thời tự động chuyển các lon bị biến dạng sang kênh thải mà không cần can thiệp thủ công.
6. Chi tiết triển khai kỹ thuật chính: Giải quyết bốn vấn đề can thiệp chính tại chỗ
Dựa trên nhiều năm kinh nghiệm sản xuất hàng loạt tronglon phun sơn thiếc tùy chỉnh, SAILON đã tối ưu hóa toàn diện hệ thống kiểm tra laser cho điều kiện làm việc của dây chuyền sản xuất phức tạp, giải quyết triệt để những khó khăn khi triển khai tại chỗ:
- Tối ưu hóa sự can thiệp của dầu và bụi: Màng dầu và bụi siêu nhỏ còn sót lại trên miệng hộp trong quá trình sản xuất sẽ cản trở độ chính xác phản xạ laser. Thiết bị được trang bị thiết bị lọc khí nén xung để làm sạch cửa sổ kiểm tra quang học thường xuyên và đảm bảo độ ổn định của phép đo.
- Hiệu chỉnh độ lệch rung trong sản xuất: Rung nhẹ tạo ra khi vận hành thiết bị tốc độ cao sẽ làm lệch chuẩn đo lường. Hệ thống được tích hợp một mô-đun hiệu chỉnh vòng tròn tham chiếu thông minh, mô-đun này tự động hiệu chỉnh tọa độ điểm chuẩn sau mỗi 1000 lon được sản xuất để tránh trôi dữ liệu.
- Chuyển đổi nhanh đa thông số kỹ thuật: Các công thức quy trình tích hợp cho các miệng lon 52mm, 57mm và 63mm chính thống, tương thích với việc hỗ trợ sản xuất nắp lon mạ thiếc có thông số kỹ thuật đầy đủ. Chuyển đổi mô hình chỉ yêu cầu thiết lập lại bằng một cú nhấp chuột trong 30 giây mà không làm trì hoãn tiến độ sản xuất hàng loạt.
- Hoạt động ổn định trong mọi thời tiết: Thiết bị thích ứng với sự biến động của nhiệt độ và độ ẩm trong xưởng, không bị hao hụt vật tư tiêu hao và có thể hoàn thành kiểm tra trực tuyến toàn diện 24 giờ mà không bị gián đoạn, đáp ứng nhu cầu sản xuất hàng loạt quy mô lớn.
7. Giá trị của vòng kín dữ liệu: Từ phát hiện lỗi thụ động đến tối ưu hóa quy trình chủ động
Giá trị cốt lõi của hệ thống kiểm tra bằng laser hồng ngoại không chỉ là ngăn chặn các sản phẩm bị lỗi mà còn hiện thực hóa vòng khép kín dữ liệu toàn bộ quá trình kiểm soát chất lượng hình thành bể, giảm tỷ lệ lỗi biến dạng từ nguồn.
Hệ thống lưu trữ kịp thời dữ liệu phát hiện độ rụng trứng của từng bể và tự động tạo đường cong giám sát chất lượng SPC. Nó có thể nắm bắt chính xác xu hướng tăng dần của dữ liệu, dự đoán trước sự hao mòn và lão hóa của khuôn cổ và nhắc nhở nhân viên vận hành và bảo trì về việc bảo trì phòng ngừa, tránh hàng loạtnecking khuyết tật biến dạng từ nguồn. Đồng thời, SAILON tích hợp dữ liệu kiểm tra với phản hồi làm đầy thiết bị đầu cuối để tinh chỉnh ngược các thông số quy trình thắt cổ, tùy chỉnh các tiêu chuẩn kiểm soát độc quyền cho các tình huống sản phẩm khác nhau và liên tục tối ưu hóa tỷ lệ rò rỉ đường may và các vấn đề rò rỉ thời hạn sử dụng.
Được xác minh bởi một số lượng lớn các thử nghiệm tại chỗ của khách hàng, sau khi áp dụng giải pháp kiểm tra này, tỷ lệ khiếu nại sau bán hàng về bình xịt có thể bịt kín các khuyết tật trên dây chuyền sản xuất đã giảm hơn 85%, tổn thất do kiểm tra lại và ngừng hoạt động giảm đi đáng kể và độ ổn định của sản xuất hàng loạt được cải thiện đáng kể.
8. Câu hỏi thường gặp
Câu hỏi 1: Tại sao miệng lon nhỏ bị lệch hình bầu dục có thể khiến bình xịt bị rò rỉ chậm ở giai đoạn sau?
Trả lời: Cổ chai có hình bầu dục quá mức có thể trực tiếp gây ra sự cán màng không đồng đều và ứng suất không cân bằng trong việc ghép các nắp lon son khí mạ thiếc. Các khuyết tật tiềm ẩn không thể được phát hiện bằng thử nghiệm rò rỉ trong bể nước trong thời gian ngắn. Tuy nhiên, trong thời gian bảo quản trên kệ từ 3-6 tháng, miếng đệm cao su sẽ giãn ra và già đi do ứng suất cục bộ liên tục, hình thành kênh rò rỉ và giảm áp mãn tính, đây là nguyên nhân chính gây ra các khiếu nại về rò rỉ sau bán hàng của thương hiệu.
Câu hỏi 2: Việc kiểm tra bằng tia hồng ngoại có làm hỏng lớp phủ trên bề mặt hộp thiếc không?
Đáp: Hoàn toàn không. Công nghệ này áp dụng phép đo độ tròn không tiếp xúc mà không có bất kỳ tiếp xúc cơ học nào với thân bể trong toàn bộ quá trình. Nó sẽ không làm trầy xước lớp mạ thiếc và lớp phủ in, không gây hư hại và không gây ô nhiễm, đồng thời không ảnh hưởng đến hình thức bên ngoài và hiệu suất chống ăn mòn của bể.
Câu hỏi 3: Thiết bị kiểm tra có phù hợp với dây chuyền sản xuất bình xịt tùy chỉnh theo lô nhỏ và đa thông số kỹ thuật không?
A: Rất phù hợp. Thiết bị hỗ trợ chuyển đổi kích thước miệng lon chính thống chỉ bằng một cú nhấp chuột từ 52mm đến 63mm với khả năng thay đổi mẫu nhanh trong 30 giây. Nó không chỉ đáp ứng đầy đủ nhu cầu kiểm tra trực tuyến của sản xuất hàng loạt tốc độ cao quy mô lớn mà còn đáp ứng các tiêu chuẩn kiểm soát chất lượng của sản xuất tùy chỉnh hàng loạt nhỏ, với tính linh hoạt mạnh mẽ.
Câu hỏi 4: Làm thế nào để giảm thiểu tình trạng rụng trứng quá mức trong miệng trong sản xuất hàng ngày?
Trả lời: Thực hiện theo quy trình quản lý vòng kín được tiêu chuẩn hóa để tối ưu hóa: hiệu chuẩn thường xuyên độ đồng trục của khuôn → phát hiện hàng loạt độ dày nguyên liệu thô tráng thiếc → phản hồi theo thời gian thực của dữ liệu kiểm tra bằng laser → tinh chỉnh chính xác các thông số quy trình thắt cổ. Kết hợp với sơ đồ tối ưu hóa quy trình độc quyền của SAILON, nó có thể giảm thiểu một cách hiệu quả các khuyết tật không tròn trong miệng do khe hở thiết bị, biến động vật liệu và mài mòn khuôn cũng như kiểm soát các vấn đề biến dạng từ nguồn.
Câu hỏi 5: Dữ liệu chất lượng của hệ thống kiểm tra laser có thể hỗ trợ khả năng truy xuất nguồn gốc và đánh giá tinh tế không?
Đáp: Nó hỗ trợ truy xuất nguồn gốc chi tiết với độ chính xác cao. Hệ thống tự động lưu trữ dữ liệu đầy đủ của từng lô và từng bể, có thể theo dõi chính xác các thông tin cốt lõi như thời gian phát hiện một bể, giá trị độ lệch hướng tâm của lon theo thời gian thực và trạng thái từ chối tự động. Nó cũng hỗ trợ xuất báo cáo hàng loạt chỉ bằng một cú nhấp chuột, tạo điều kiện thuận lợi cho việc xem xét quy trình, kiểm tra chất lượng và quản lý sản xuất được tiêu chuẩn hóa cho các nhà máy.
SAILON đã tham gia sâu vào lĩnh vực bình xịt mạ thiếc tùy chỉnh trong nhiều năm. Chúng tôi luôn ưu tiên kiểm soát chính xác từ đầu đến cuối hơn là khắc phục hậu lỗi. Dựa vào công nghệ đo độ tròn không tiếp xúc bằng tia laser hồng ngoại hoàn thiện, chúng tôi kiểm soát chính xác độ rụng của cổ bình xịt, giải quyết hoàn toàn các vấn đề khó khăn trong ngành như lỗi đệm kín và rò rỉ thời hạn sử dụng do biến dạng cổ chai, đồng thời bảo vệ chất lượng bịt kín và độ ổn định trong sản xuất hàng loạt của mọi bình xịt.