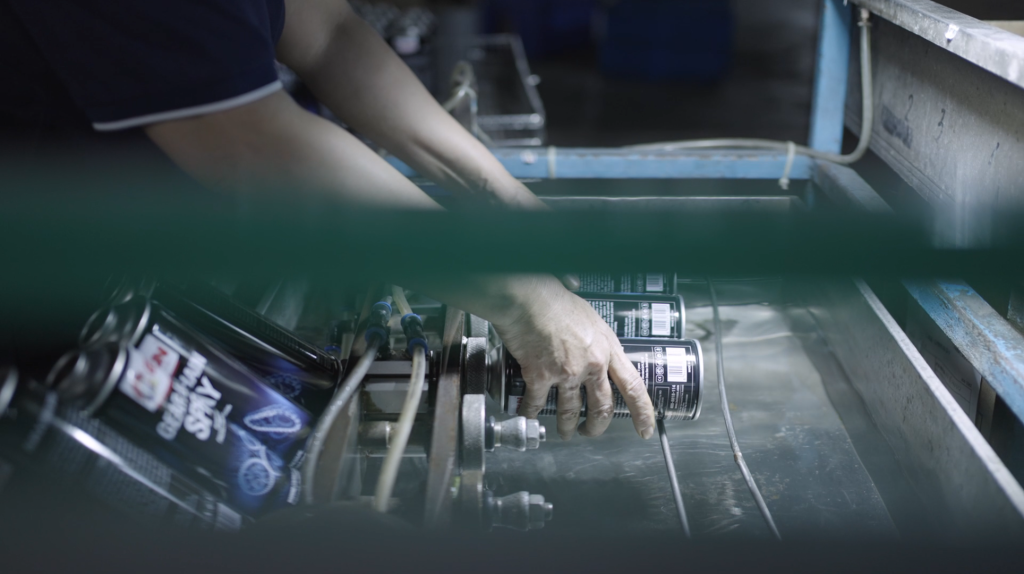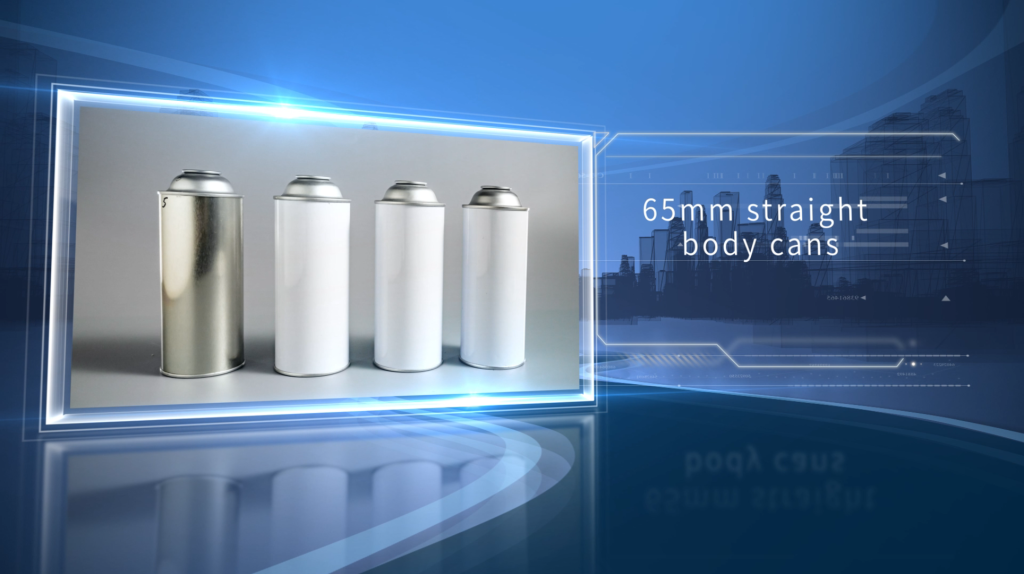
một công ty hóa chất hàng ngày tùy chỉnh một lô thiếcbình xịttừ công ty của bạn để mua thuốc xịt dưỡng ẩm. Tuy nhiên, trong quá trình vận chuyển, một số bình xịt có vết lõm và biến dạng rõ ràng, điều này không chỉ khiến khách hàng phải trả lại mà còn gây tổn hại đến danh tiếng của công ty. Nguyên nhân sâu xa của vấn đề này có thể nằm ở khâu kiểm soát chất lượng của dây chuyền sản xuất. Là một doanh nghiệp sản xuất bình xịt tráng thiếc tùy chỉnh chuyên nghiệp, việc làm thế nào để loại bỏ sự biến dạng của lon khỏi toàn bộ quá trình sản xuất đã trở thành chìa khóa để nâng cao thứ hạng khả năng cạnh tranh của sản phẩm.
1. Nguyên liệu thô: “Tiêu chuẩn vàng” cho việc lựa chọn tấm thiếc
Tấm thiếc, làm nguyên liệu cốt lõi củabình xịt, quyết định trực tiếp đến khả năng chống biến dạng của đồ hộp. Nhiều khách hàng sẽ hỏi: “Vì đều là thiếc nên tại sao một số lon lại dễ bị biến dạng hơn?” Thực ra, câu trả lời nằm ở việc lựa chọn và kiểm tra nguyên liệu thô.
1.1 Các thông số chính của vật liệu thiếc
Khi chọn tấm tráng thiếc, cần tập trung vào các chỉ số sau và các yêu cầu thông số cụ thể được thể hiện trong bảng bên dưới:
| Tên thông số | Yêu cầu tiêu chuẩn | Vai trò trong việc ngăn ngừa biến dạng |
| Độ lệch độ dày | ≤ ± 0,02mm | Đảm bảo ứng suất đồng đều trên tất cả các bộ phận của hộp và tránh điểm yếu cục bộ |
| Độ bền kéo | ≥500MPa | Tăng cường khả năng chống lại sự đùn bên ngoài của lon |
| Độ bám dính của lớp phủ bề mặt | Không bong tróc hay trầy xước | Ngăn chặn hộp dễ bị biến dạng bởi ngoại lực do hư hỏng lớp phủ |
| Độ dẻo dai | Không có vết nứt khi uốn cong 180° | Giảm biến dạng do vật liệu cứng gây ra trong quá trình tạo hình |
1.2 “Ba điểm kiểm tra” để kiểm tra nguyên liệu thô
- Kiểm tra ngoại hình: Sử dụng ánh sáng mạnh để kiểm tra xem có vết rỗ, rỉ sét, trầy xước và các khuyết tật khác trên bề mặt mạ thiếc hay không. Các sản phẩm bị lỗi phải được loại bỏ ngay lập tức, vì những khuyết tật này sẽ trở thành điểm tập trung ứng suất trong quá trình tạo hình và làm tăng nguy cơ biến dạng.
- Phát hiện kích thước: Sử dụng thước cặp có độ chính xác cao để lấy mẫu và kiểm tra độ dày, chiều rộng của từng lô tôn thiếc đảm bảo đáp ứng yêu cầu về kích thước của sản phẩm.lon tùy chỉnh.
- Kiểm tra hiệu suất: Chọn ngẫu nhiên các mẫu để kiểm tra độ bền kéo và uốn để xác minh xem các tính chất cơ học của vật liệu có đáp ứng tiêu chuẩn hay không.
2. Quy trình sản xuất: Kiểm soát tinh tế là cốt lõi của việc ngăn ngừa biến dạng
Trong quá trình sản xuất, khách hàng thường hỏi: “Khi tùy chỉnh các bình xịt có thông số kỹ thuật khác nhau có cần điều chỉnh các thông số quy trình không?” Câu trả lời là có. Việc kiểm soát tinh tế quá trình tạo hình và hàn là liên kết cốt lõi để ngăn ngừa biến dạng hộp.
2.1 Dập khuôn: “Hợp tác kép” giữa khuôn mẫu và các thông số
Đối với tấm thiếcbình xịtcó công suất khác nhau, radian và kích thước của khuôn cần được thiết kế lại. Ví dụ, đối với lon dung tích nhỏ 50ml, bán kính phi lê của khuôn phải nhỏ hơn để đảm bảo lon không dễ bị nhăn sau khi tạo hình; đối với lon dung tích lớn 200ml, cần tăng cường kết cấu đỡ của khuôn để tránh biến dạng thành bên của lon trong quá trình dập.
- Kỹ năng thiết lập tham số: Áp suất dập, tốc độ và hành trình cần được điều chỉnh theo độ dày của tấm thiếc. Lấy tấm thiếc có độ dày 0,2mm làm ví dụ, áp suất dập nên đặt ở mức 8-10MPa, tốc độ 15-20 lần mỗi phút và sai số hành trình không được vượt quá 0,1mm. Điều này không chỉ đảm bảo hiệu quả tạo hình mà còn tránh bị dập quá mức dẫn đến biến dạng.
2.2 Hàn và ủ: “Bước quan trọng” để loại bỏ căng thẳng
- Quá trình hàn: Khi hàn thân lon và đáy lon, sử dụng phương pháp hàn điện trở tần số cao. Dòng hàn được kiểm soát ở mức 80-100A, tốc độ hàn duy trì ở mức 2-3m/phút. Nếu dòng điện quá lớn, phần hàn sẽ bị quá nhiệt và biến dạng; nếu dòng điện quá nhỏ thì mối hàn sẽ không được chắc chắn, dễ xảy ra hiện tượng nứt trong những lần sử dụng tiếp theo.
- xử lý ủ: Các lon hình thành cần phải được ủ. Nhiệt độ được đặt ở mức 300-350oC, thời gian bảo quản nhiệt là 15-20 phút, sau đó chúng được làm mát tự nhiên. Bước này có thể loại bỏ hiệu quả ứng suất bên trong tạo ra trong quá trình dập, làm cho vật liệu mạ thiếc ổn định hơn và giảm khả năng biến dạng ở giai đoạn sau.
3. Bảo trì thiết bị: Nâng cấp tự động hóa cải thiện tính ổn định
Một số khách hàng lo lắng: “Nếu sử dụng thiết bị dây chuyền sản xuất lâu ngày, chất lượng vỏ lon có bị ảnh hưởng không?” Trên thực tế, việc bảo trì thường xuyên vànâng cấp tự động hóacó thể giải quyết vấn đề này một cách hiệu quả.
3.1 “Danh sách kiểm tra hàng ngày” để bảo trì thiết bị
- Kiểm tra hàng ngày: Trước khi khởi động máy, hãy kiểm tra hệ thống thủy lực của máy dập để đảm bảo không bị rò rỉ dầu và bôi trơn đầy đủ các bộ phận truyền động.
- Hiệu chỉnh hàng tuần: Sử dụng các bộ phận tiêu chuẩn để hiệu chỉnh độ chính xác về kích thước của máy dập, với sai số được kiểm soát trong vòng 0,05mm.
- Bảo trì hàng tháng: Thay đầu điện cực của máy hàn và làm sạch các tạp chất bên trong thiết bị để tránh sai lệch thông số do hao mòn linh kiện.
3.2 Ưu điểm của thiết bị tự động
So với vận hành thủ công truyền thống, máy dập và máy hàn tự động có những ưu điểm rõ ràng: chúng có thể giám sát các thông số quy trình trong thời gian thực. Khi áp suất bất thường hoặc sai lệch tốc độ xảy ra, chúng sẽ tự động tắt và báo động. Ví dụ: khi áp suất dập vượt quá 10% giá trị cài đặt, thiết bị sẽ ngừng chạy ngay lập tức để tránh biến dạng hộp quá mức và giảm các vấn đề về chất lượng do lỗi vận hành của con người gây ra.
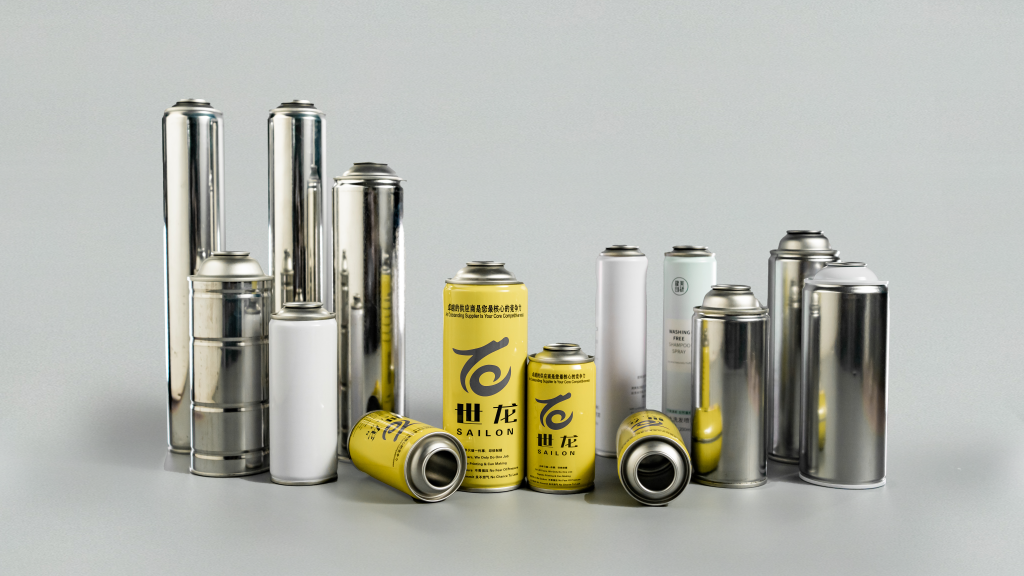
4. Kiểm tra chất lượng: Giám sát toàn bộ quy trình để loại bỏ các sản phẩm bị lỗi
“Làm thế nào để đảm bảo rằng mỗi lô bình xịt tùy chỉnh không bị biến dạng?” Đây là câu hỏi được khách hàng quan tâm nhất. Kiểm tra chất lượng toàn bộ quy trình là tuyến phòng thủ cuối cùng để loại bỏ các sản phẩm bị lỗi.
4.1 Kiểm tra trực tuyến: Giám sát quy trình sản xuất theo thời gian thực
Lắp đặt hệ thống kiểm tra trực quan trong dây chuyền sản xuất. Cứ 10 lon được sản xuất, hệ thống sẽ tự động chụp ảnh hình dáng, kích thước của lon và so sánh với các thông số tiêu chuẩn. Nếu phát hiện độ lệch đường kính của lon vượt quá 0,2mm hoặc có vết lõm, cảnh báo sẽ được phát ra ngay lập tức và người vận hành có thể điều chỉnhthông số quá trìnhđúng lúc.
4.2 Kiểm tra lấy mẫu: Xác minh toàn diện hiệu suất sản phẩm
Việc kiểm tra lấy mẫu được thực hiện với tỷ lệ 1%, các hạng mục kiểm tra bao gồm:
- Kiểm tra độ nén: Đặt lon vào máy kiểm tra áp suất, tạo áp suất 0,8MPa và giữ trong 1 phút. Nó đủ tiêu chuẩn nếu không có biến dạng.
- Kiểm tra độ kín: Nhúng lon vào nước, bơm khí nén 0,5MPa và quan sát xem có bong bóng hay không. Nếu không có bong bóng thì độ kín tốt.
Kết luận
Để ngăn chặn sự biến dạng của bình xịt tráng thiếc đòi hỏi phải kiểm soát toàn diện từ bốn khía cạnh: nguyên liệu thô, quy trình sản xuất, bảo trì thiết bị và kiểm tra chất lượng. Vìsản xuất tùy chỉnh, điều chỉnh các thông số quy trình và lựa chọn vật liệu tráng thiếc phù hợp theo nhu cầu của khách hàng là chìa khóa để nâng cao chất lượng sản phẩm. Chỉ bằng cách làm tốt từng chi tiết, chúng tôi mới có thể tạo ra những chiếc bình xịt chống biến dạng và chất lượng cao, không chỉ chiếm được lòng tin của khách hàng mà còn đạt được thứ hạng cao hơn trong các tìm kiếm trên Google với nội dung chất lượng cao và thu hút nhiều khách hàng tiềm năng hơn.