


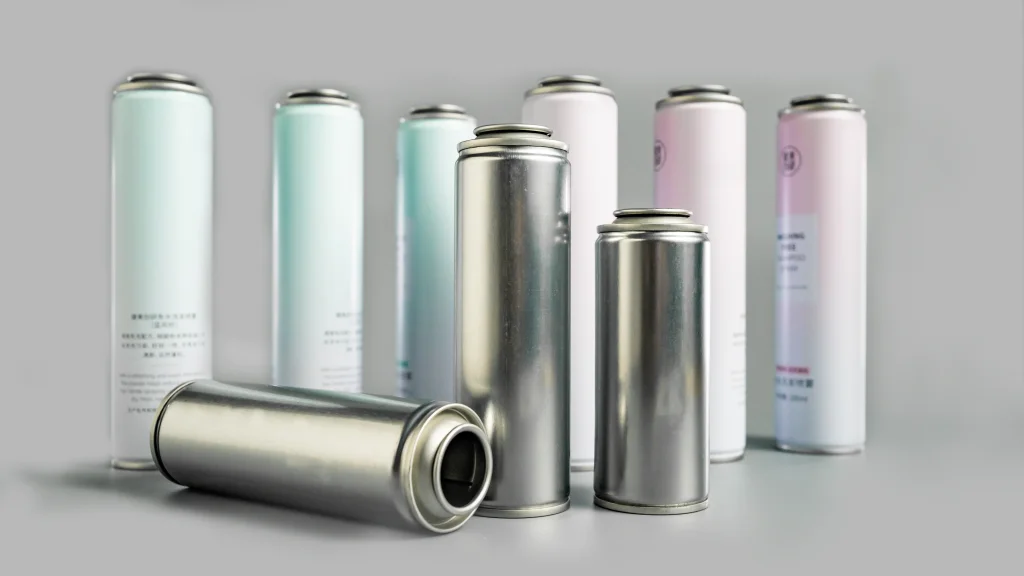
Hãy tưởng tượng điều này: Dây chuyền nạp khí dung tốc độ cao của bạn đang hoạt động ở công suất cao nhất, nhưng đến cuối ca, thùng QC tràn ngập các lon bị loại bỏ. Các van bị lỏng, cổ bị nhăn, áp suất bị rò rỉ. Bạn đã tuân thủ nghiêm ngặt hướng dẫn sử dụng máy và quay số các thông số hàng chục lần, nhưng vẫnBình xịt có cổ bọc thiếc 45mmcứ oằn mình. Nghe có vẻ quen thuộc?
Bạn không đơn độc. Cấu hình mỏng 45mm là vấn đề khiến các nhà máy chiết rót trên toàn thế giới phải đau đầu. Với tư cách là nhà cung cấp bình xịt bán buôn hàng đầu, SAILON đã giải mã được. Trong hướng dẫn nội bộ này, chúng tôi sẽ khám phá lý do tại sao những biến dạng vi mô này xảy ra và cách nâng cấp kỹ thuật đơn giản có thể tăng năng suất chiết rót của bạn lên 100%.
Nguyên lý hư hỏng: Tại sao lon mỏng 45mm lại bị cong khi chịu áp lực?
Trong thế giới bao bì, hình học quyết định sức mạnh. Dưới cùng một độ dày vật liệu, một chiếc lon mỏng, cao vốn có cấu trúc kém ổn định hơn so với những chiếc lon ngắn, rộng (như lon 52mm hoặc 57mm).
Thủ phạm là tỷ lệ khung hình cao (chiều cao trên đường kính). Khi lon 45mm trải qua quá trình thắt cổ, vùng tập trung ứng suất tự nhiên sẽ hình thành ở khu vực chuyển tiếp từ vai lon đến lỗ mở. Việc lắp van tự động không phải là một lực đẩy tĩnh, nhẹ nhàng mà là một tải trọng tác động tức thời. Nếu hành trình gấp mép hoặc khả năng hấp thụ sốc của máy không được đồng bộ hóa hoàn hảo với ngưỡng áp suất tới hạn của hộp, lực hướng xuống sẽ không phân bổ đều. Thay vào đó, nó đấm thẳng vào cổ, gây ra những nếp nhăn hoặc những vết xẹp vi mô.
Huyền thoại về hiệu quả-chi phí: Nhiều nhà máy cố gắng giải quyết vấn đề này bằng cách đặt hàng tấm thiếc dày hơn. Tuy nhiên, dữ liệu của ngành cho thấy rằng việc nâng cấp lên quy trình thắt cổ lũy tiến hai giai đoạn sẽ cải thiện khả năng chống va đập theo chiều dọc bằng cách30%, mà không cần thêm trọng lượng hoặc tăng chi phí vật liệu.
3 sự không phù hợp của máy tần số cao làm hỏng năng suất của bạn
Hơn 90% biến dạng của lon khí dung 45mm không phải do nguyên liệu thô bị lỗi mà do sự không khớp mang tính hệ thống giữa cơ chế hoạt động của dây chuyền chiết rót và các giới hạn vật lý của tấm tráng thiếc. Hãy chú ý đến ba lỗi dòng phổ biến sau:
1. Over-Stroke: Tác động tức thời quá mức
Để tối đa hóa lưu lượng, các tuyến tốc độ cao thường để lại quá nhiều giới hạn an toàn trong hành trình đi xuống. Mặc dù lon có thể vượt qua bài kiểm tra áp suất tĩnh, nhưng nó không thể chịu được tác động nhanh, tần số cao của búa, khiến khe cốc van bị cong vênh.
2. Thiếu đệm: Áp suất động ngoài tầm kiểm soát
Dây chuyền nạp cũ hoặc được bảo trì kém thiếu bộ đệm cơ khí hoặc khí nén linh hoạt. Áp suất tĩnh trông hoàn hảo trên máy đo, nhưng lực động cực đại trong quá trình uốn trong tích tắc sẽ ảnh hưởng trực tiếp đến cường độ chảy của tấm thiếc.
3. Kẹp gắp không thẳng hàng: Tải lệch tâm không cân bằng
Theo thời gian, bánh sao và gắp sẽ mòn không đồng đều. Nếu cầm lon 45mm ở độ nghiêng dù chỉ 1 độ, lực hướng xuống sẽ tập trung vào một bên cổ, tạo ra các nếp nhăn vi mô không đều, dễ thoát khỏi sự kiểm tra bằng mắt nhưng làm hỏng lớp đệm kín khí.
Thông số kỹ thuật: Bảng hiệu chuẩn độ dày tấm thiếc và khả năng chịu áp suất
Để giúp nhóm kỹ thuật của bạn nhanh chóng hiệu chỉnh dây chuyền tự động tốc độ cao, đây là tiêu chuẩn tham chiếu được cập nhật của SAILON dựa trên thử nghiệm sản xuất hàng loạt trong thế giới thực.
| Độ dày tấm thiếc (Thân máy) | Khả năng chống nghiền dọc (VCS) | Tải xuống an toàn tối đa | Kiểm soát hành trình được đề xuất | Kịch bản ứng dụng lý tưởng |
| 0,20mm | 210 N | ≤160N | Tốc độ thấp với bộ đệm mềm | Chạy tùy chỉnh lô nhỏ, xịt mỹ phẩm nhẹ |
| 0,22 mm | 265 N | ≤ 210N | Hành trình linh hoạt tốc độ trung bình | Sản phẩm chăm sóc cá nhân, khử mùi và keo xịt tóc dành cho thị trường đại chúng |
| 0,24mm | 320 N | ≤ 260N | Áp suất chính xác tốc độ cao | Chăm sóc công nghiệp nặng, dây chuyền chiết rót tần số cao |
Giải pháp SAILON: Tái thiết kế hộp có cổ
Để đạt được tỷ lệ biến dạng 0% với hộp 45mm đòi hỏi một cách tiếp cận toàn diện kết hợp thiết kế kết cấu, phân loại luyện kim và tạo hình chính xác.
- Cổ kép tiến bộ 12 giai đoạn: Thay vì buộc kim loại thành hình dạng bằng một vài cú đấm mạnh, SAILON sử dụng quy trình đúc khuôn dần dần 12 giai đoạn. Bằng cách nhẹ nhàng định hình đường cong trên nhiều khuôn vi mô, chúng tôi ngăn kim loại bị kéo giãn quá mức cục bộ và duy trì độ đàn hồi ban đầu của tấm tráng thiếc. Quá trình chuyển đổi suôn sẻ này dễ dàng phân tán lực đi xuống.
- Phân loại nhiệt độ T4/T5 được nhắm mục tiêu: Chúng tôi không tin vào các nguyên liệu thô có kích thước phù hợp với tất cả. Dựa trên các yêu cầu về tốc độ dây chuyền chiết rót cụ thể và áp suất sản phẩm của bạn, chúng tôi chọn các bộ phận mạ thiếc có độ cứng cao tùy chỉnh để mang lại sự ổn định vùng uốn có thể tạo bình xịt tuyệt vời.
- Giao thức QA nghiêm ngặt: Mỗi lô sản phẩm của chúng tôilon có cổ được in tùy chỉnhtrải qua thử nghiệm nghiền dọc nghiêm ngặt, kiểm tra độ đồng tâm dọc trục và hiệu chỉnh độ chính xác của khe van trước khi rời khỏi nhà máy.
Danh sách kiểm tra dây chuyền 4 bước hàng ngày dành cho kỹ thuật viên bảo trì
Giữ danh sách kiểm tra nhanh này trên sàn đổ xăng của bạn để ngăn chặn sự biến dạng trước khi nó làm gián đoạn ca làm việc của bạn:
- Kiểm tra độ đồng tâm hàng ngày: Kiểm tra độ mòn của kẹp gắp và bánh xe hình sao. Đảm bảo hộp được giữ thẳng đứng hoàn toàn để tránh tải lệch tâm.
- Khớp tải trọng với thông số kỹ thuật: Kiểm tra độ dày tấm thiếc hiện tại của bạn so với biểu đồ của chúng tôi và đảm bảo lực hướng xuống của máy uốn không vượt quá tải trọng an toàn.
- Kích hoạt Chế độ đệm mềm: Giảm mức tăng đột biến tác động tức thời bằng cách điều chỉnh khả năng hấp thụ sốc khí nén hoặc thủy lực của máy.
- Kiểm tra tại chỗ trong 2 giờ: Cứ hai giờ, lấy mẫu các lon đã hoàn thiện để kiểm tra độ tròn của cốc van và độ phẳng của rãnh dưới kính lúp để sớm phát hiện các biến dạng vi mô.
Câu hỏi thường gặp: Giải quyết nghi ngờ khắc phục sự cố nhanh chóng của bạn
Câu hỏi 1: Việc chuyển sang tấm thiếc dày hơn có ngăn chặn hoàn toàn sự biến dạng của cổ 45mm không?
Không. Việc tăng độ dày chỉ làm tăng sức đề kháng cơ bản; nó không giải quyết được sự tập trung ứng suất hoặc lực tác động không cân bằng. Tối ưu hóa hình dạng cổ máy và định giờ máy mang lại kết quả tốt hơn nhiều với chi phí thấp hơn.
Câu hỏi 2: Chỉ số QA quan trọng nhất đối với việc đổ đầy lon 45mm tốc độ cao là gì?
Đó là tất cả vềtính nhất quán về chiều. Trong các dây chuyền tự động hóa tốc độ cao, ngay cả những sai lệch cực nhỏ về cấu hình cổ hộp hoặc độ cứng nóng tính cũng sẽ khiến máy nạp sai hoặc nén quá mức, dẫn đến hỏng mẻ.
Câu 3: SAILON có thể tùy chỉnh cấu trúc lon cho máy chiết rót cụ thể của chúng tôi không?
Tuyệt đối. Chúng tôi cung cấp khả năng tùy chỉnh từ đầu đến cuối. Hãy cho chúng tôi biết kiểu máy, tốc độ chiết rót và đặc tính công thức của bạn và chúng tôi sẽ thiết kế một lon thiếc 45mm tùy chỉnh với nhiệt độ, độ dày và hình dạng cổ phù hợp hoàn hảo.
Câu 4: Các biến dạng vi mô ảnh hưởng như thế nào đến người tiêu dùng cuối cùng?
Các biến dạng vi mô gây ra sự bịt kín không đồng đều giữa cốc van và vành lon. Mặc dù nó có thể trông ổn ở nhà máy, nhưng nó gây ra rò rỉ áp suất chậm trong nhiều tháng trên các kệ bán lẻ, dẫn đến kiểu phun yếu, tồn kho và thu hồi sản phẩm tốn kém.
Bạn đang tìm cách tối ưu hóa năng suất nạp khí dung hoặc cần mẫu hộp thiếc 45mm hiệu suất cao? Hãy liên hệ với Đội ngũ Kỹ thuật SAILON ngay hôm nay để được tư vấn miễn phí.