


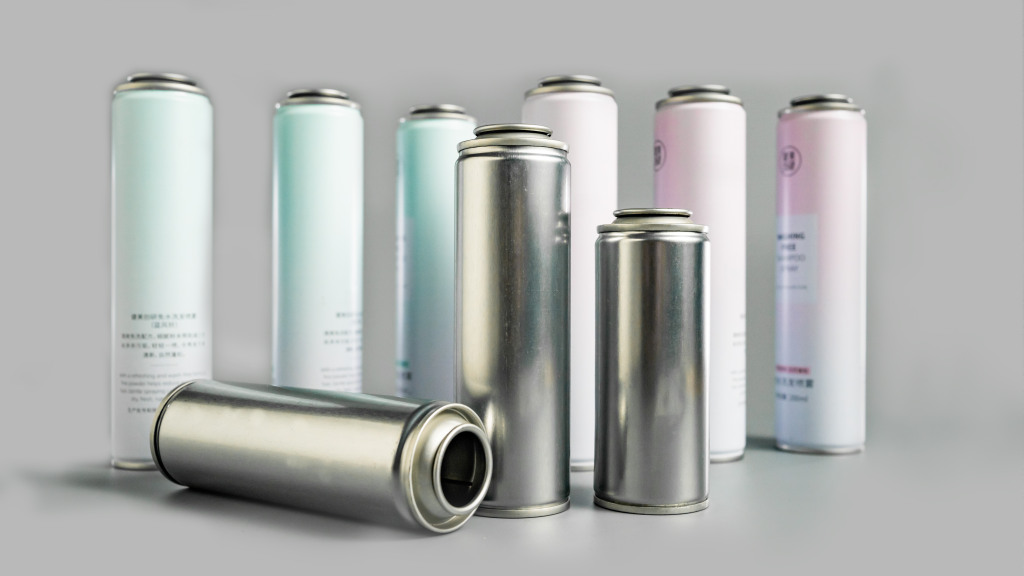
Giới thiệu
Trong quá trình sản xuất và chế biến hàng loạt lon có cổ tráng thiếc, quá trình thắt cổ là một liên kết cốt lõi quyết định tốc độ tạo hình và hiệu suất bịt kín của thân hộp. Nhiều lon dần dần xuất hiện các vấn đề như độ dày thành không ổn định, các nếp nhăn nhỏ và các vết nứt ẩn ở vị trí cổ sau khi tạo cổ, làm đầy và hàn kín. Những khiếm khuyết này hiếm khi xuất hiện lỗi khi sản phẩm được đưa ra khỏi dây chuyền sản xuất mà hầu hết xảy ra trong quá trình lưu kho, vận chuyển và sử dụng cuối cùng, dễ dẫn đến việc hủy lô, chậm trễ đơn hàng và gây tổn hại đến uy tín chất lượng. Đặc biệt với nhu cầu ngày càng tăng về lon có hình dạng đặc biệt nhẹ và tùy chỉnh trong những năm gần đây, sự kết hợp giữa vật liệu siêu mỏng và hình dạng cổ phức tạp đã khiến nhiều nhà sản xuất rơi vào tình thế tiến thoái lưỡng nan về chất lượng tạo hình không ổn định.
Trên thực tế, hầu hết mọi người chỉ chú ý đến các khuyết tật bề mặt của các vết nứt và nếp nhăn mà bỏ qua nguyên nhân cốt lõi của vấn đề - đó không phải là lỗi vận hành hoặc thiết bị đơn lẻ mà là sự mất cân bằng thích ứng ở nhiều khía cạnh bao gồm hiệu suất vật liệu, thiết kế khuôn, đường tạo hình và kiểm soát độ dày thành. Với kinh nghiệm nhiều năm sản xuấtlon bình xịt có cổ bằng thiếc tùy chỉnh, đội ngũ kỹ thuật của SAILON đã tích lũy được số lượng lớn các trường hợp sản xuất hàng loạt, chứng minh rằng có thể tránh được hơn 90% lỗi thắt cổ thông qua việc tối ưu hóa trước quá trình và lựa chọn vật liệu.
1. Nguyên nhân cốt lõi gây ra nếp nhăn và vết nứt trong quá trình uốn cổ bản thiếc
Tạo hình cổ là một quá trình tạo hình kéo dài và ép đùn cưỡng bức cho tấm thiếc và vật liệu kim loại có tỷ lệ chịu lỗi biến dạng cực kỳ thấp. Bất kỳ sai lệch tham số nào sẽ trực tiếp gây ra lỗi hình thành. Kết hợp với dữ liệu xử lý lon đo lường mới nhất vào năm 2026, chúng tôi phân loại các nguyên nhân lỗi tần số cao thành ba khía cạnh cốt lõi, bao gồm độ chính xác của vật liệu, quy trình và nguyên liệu thô:
1.1 Độ giãn dài của bề mặt không đủ vượt quá giới hạn biến dạng hình thành
Tấm thiếc giảm gấp đôi (DR) là vật liệu cơ bản phổ biến để sản xuất đồ hộp, có độ cứng cao và khả năng chống đùn mạnh, đáp ứng các yêu cầu về khả năng chịu áp lực cơ bản của đồ hộp. Tuy nhiên, vật liệu này có một nhược điểm rõ ràng là độ dẻo cực kỳ kém, với độ giãn dài đứt đo được của vật liệu DR thông thường chỉ dao động từ 2,2% đến 3,3%. Trong quá trình tạo hình cổ tấm thiếc mỏng, tấm cần phải trải qua nhiều biến dạng uốn, co lại và kéo dài. Độ giãn dài cực thấp không thể thích ứng với quá trình tạo cổ với radian lớn và hành trình sâu, đồng thời các vết nứt ẩn sẽ xuất hiện khi chuyển tiếp góc R của miệng lon khi phạm vi biến dạng vượt quá giới hạn.
Nhiều nhà sản xuất thống nhất áp dụng vật liệu DR siêu mỏng để sản xuất tất cả các loại hộp nhằm kiểm soát chi phí nguyên liệu thô, bất kể cổ nông hay cổ sâu và cấu trúc hình dạng đặc biệt, đây là nguyên nhân chính gây ra lỗi hàng loạt thường xuyên.
1.2 Đường tạo hình không hợp lý dẫn đến tích tụ ứng suất dư
Số lần tạo hình quyết định trực tiếp đến tính đồng nhất của biến dạng kim loại. Phương thức sản xuất truyền thống chủ yếu áp dụng quy trình thắt cổ 3 bước để theo đuổi sản xuất hàng loạt nhanh chóng, với phạm vi biến dạng lớn trong một quy trình tạo hình duy nhất. Tấm thiếc không thể giải phóng ứng suất dần dần và một lượng lớn ứng suất dư sẽ tích tụ ở khu vực chuyển tiếp cổ.
Quy trình tạo hình nén có thể thực sự cải thiện hiệu quả sản xuất không? Câu trả lời rõ ràng là không. Ứng suất dư tiếp tục được giải phóng sau khi hình thành hộp. Sau áp suất làm đầy tiếp theo, sự thay đổi chênh lệch nhiệt độ và rung động vận chuyển, các nếp nhăn và vết nứt dần xuất hiện ở vị trí cổ phẳng, thay vào đó làm tăng đáng kể tỷ lệ lỗi và làm tăng chi phí tiềm ẩn của việc làm lại và loại bỏ.
1.3 Biến động độ dày thành nguyên liệu thô gây ra nồng độ ứng suất cục bộ
Độ chính xác về độ dày thành ban đầu của tấm thiếc là một chi tiết dễ bị hầu hết các nhà sản xuất bỏ qua. Nếu dung sai độ dày thành của các tấm đến theo lô vượt quá phạm vi tiêu chuẩn ngành là ± 0,012mm, mức độ giảm độ dày thành của thân hộp sẽ hoàn toàn mất cân bằng sau khi cán và tạo hình bằng khuôn cổ.
Đối với các loại lon có độ dày thành không đồng đều, ứng suất sẽ liên tục tập trung ở góc uốn mỏng nhất của cổ, điều này giải thích tại sao một số sản phẩm còn nguyên vẹn trong khi một số sản phẩm khác lại có nếp nhăn và vết nứt trong cùng một mẻ sản phẩm.
2. So sánh các quy trình thắt cổ thông thường và lựa chọn vật liệu
Nhằm vào các điểm yếu trong sản xuất củalon cổ thiếc hình đặc biệtvà đóng cổ sâu, chúng tôi đã so sánh hiệu quả tạo hình của các quy trình truyền thống và quy trình thắt cổ tiến bộ nhiều giai đoạn thông qua hàng ngàn thử nghiệm sản xuất hàng loạt và sắp xếp các phương án lựa chọn tiêu chuẩn hóa kết hợp với lợi thế về hiệu suất của các vật liệu khác nhau để thích ứng với việc sản xuất đồ hộp có nhu cầu tùy chỉnh đa dạng:
| Quá trình hình thành | Độ dày tấm áp dụng | Vật liệu tráng thiếc ưa thích | Tỷ lệ giảm độ dày tường trung bình | Tỷ lệ lỗi sản xuất hàng loạt | Các kịch bản có thể áp dụng |
|---|---|---|---|---|---|
| Quy trình thắt cổ 3 bước truyền thống | .17mm | DR tấm thiếc giảm gấp đôi | 22.68% | 3.11% | Cổ nông thông thường, bình xịt tròn tiêu chuẩn với hình dáng đơn giản và phạm vi biến dạng nhỏ |
| 6-8 Vượt qua quá trình thắt cổ tiến bộ | 0,15-0,28mm | Tấm thiếc cường lực đơn T4-CA | 11.27% | 0.47% | Lon thiếc cổ sâu, lon đóng cổ có hình dạng đặc biệt, lon nhẹ tùy chỉnh thành mỏng có biến dạng phức tạp và yêu cầu độ chính xác cao |
Dữ liệu đo được cho thấy rõ ràng những ưu điểm nổi bật của quy trình thắt cổ lũy tiến nhiều giai đoạn. Bằng cách chia biến dạng lớn duy nhất thành hình dạng nhỏ trong mỗi quy trình và kết hợp với quy trình ủ để khôi phục độ dẻo của tấm giữa chừng, ứng suất kim loại có thể được giải phóng ở mức độ lớn nhất. Tốc độ giãn dài 8,6% của tấm thiếc cường lực T4-CA cao hơn nhiều so với vật liệu DR thông thường, thích ứng hoàn hảo với tất cả các loại yêu cầu thắt cổ tùy chỉnh có độ khó cao.
Hiện tại, SAILON áp dụng trước công nghệ mô phỏng phần tử hữu hạn FEA để mô phỏng sự phân bố ứng suất và sự thay đổi độ dày thành hộp trong toàn bộ quá trình thắt cổ trước khi mở khuôn và sản xuất hàng loạt, dự đoán chính xác các điểm nguy cơ nứt và nhăn và tránh các lỗi sản xuất hàng loạt từ nguồn thiết kế.
3. Các điểm tối ưu hóa cốt lõi cho sản xuất lon cổ thiếc
Kết hợp với kinh nghiệm thực tế sản xuất hàng loạt, kiểm soát chất lượng ổn địnhlon có cổ tráng thiếckhông yêu cầu chuyển đổi thiết bị phức tạp. Nó chỉ cần thực hiện các điểm quản lý tinh tế sau:
- Phù hợp các vật liệu theo yêu cầu và tránh lựa chọn một kích cỡ phù hợp cho tất cả: Vật liệu DR có thể được sử dụng cho các loại lon tiêu chuẩn để kiểm soát chi phí, trong khi tấm thiếc T4-CA có độ dẻo cao được ưu tiên cho các loại lon tùy chỉnh có cổ sâu, hình dạng đặc biệt và siêu mỏng
- Tối ưu hóa cấu trúc chuyển tiếp của khuôn, phóng to radian góc R một cách thích hợp, giảm lực kéo căng tại thời điểm thắt cổ và giảm khả năng tập trung ứng suất cục bộ
- Kiểm soát chặt chẽ độ chính xác của vật liệu đến, các tấm sàng có độ lệch độ dày thành quá mức trước khi nhập kho và loại bỏ các khuyết tật hình thành do biến động độ dày thành từ đầu nguyên liệu thô
- Điều chỉnh các bước tạo hình theo độ phức tạp của hộp, áp dụng quá trình thắt cổ lũy tiến hơn 6 bước cho các hộp phức tạp và tối ưu hóa độ bền vật liệu bằng quy trình ủ
4. Câu hỏi thường gặp của khách hàng
Trong quá trình lắp ghép và sản xuất các loại bình xịt có cổ mạ thiếc tùy chỉnh khác nhau, chúng tôi đã giải quyết các câu hỏi cốt lõi được khách hàng quan tâm nhất và đưa ra câu trả lời chính xác dựa trên kinh nghiệm thực tế sản xuất hàng loạt:
[Vật liệu Q] Q1: Có bắt buộc phải thay thế hoàn toàn bằng vật liệu T4-CA để sản xuất hàng loạt lon cổ siêu mỏng không?
A: Không cần phải thay thế hoàn toàn. Đối với các loại lon tiêu chuẩn có cổ nông và cấu trúc đơn giản, vẫn có thể sử dụng tấm thu nhỏ DR kép sau khi tối ưu hóa các thông số phi lê khuôn và tinh chỉnh tốc độ tạo hình, từ đó có thể kiểm soát chi phí sản xuất một cách hiệu quả. Vật liệu T4-CA có độ dẻo cao là giải pháp cơ bản duy nhất giúp giảm tỷ lệ khuyết tật cho các loại lon tùy chỉnh có cổ sâu, đóng có hình dạng đặc biệt và biến dạng radian lớn.
[Quy trình Q] Câu hỏi 2: Mô phỏng FEA có thể thay thế hoàn toàn quy trình thử nghiệm khuôn không?
A: Nó không thể được thay thế hoàn toàn. Mô phỏng FEA có thể loại bỏ trước hơn 70% các lỗ hổng trong thiết kế và xử lý và tránh được hầu hết các khiếm khuyết về cấu trúc. Tuy nhiên, sản xuất hàng loạt bị ảnh hưởng bởi các biến số như điều kiện làm việc của thiết bị, nhiệt độ và độ ẩm xung quanh cũng như sự khác biệt về lô nguyên liệu. Sản xuất thử nghiệm hàng loạt nhỏ vẫn là mắt xích cần thiết để xác minh tính ổn định của quy trình.
[Q kiểm soát chất lượng] Câu hỏi 3: Có thể sửa chữa và khắc phục sự biến động quá mức của độ dày thành ở cổ ở giai đoạn sau không?
A: Về cơ bản là không thể sửa chữa được. Sự hình thành cổ là biến dạng dẻo không thể đảo ngược của kim loại. Độ lệch độ dày của tường và sự tích tụ ứng suất đều được tạo ra trong quá trình tạo hình một lần. Việc đánh bóng và tạo hình sau này sẽ chỉ làm nặng thêm tình trạng hư hỏng. Giải pháp hiệu quả duy nhất là tối ưu hóa trước quá trình và lựa chọn vật liệu chính xác.
Phần kết luận
Xét cho cùng, các vấn đề về vết nứt, nếp nhăn và độ dày thành không ổn định củalon có cổ tráng thiếckhông bao giờ được tạo ra bởi một quy trình đơn lẻ mà là một dự án có hệ thống tích hợp hiệu suất vật liệu, thiết kế khuôn mẫu, công nghệ tạo hình và quản lý kiểm soát chất lượng. Với sự cải tiến liên tục của yêu cầu thị trường về trọng lượng nhẹ, tùy chỉnh và độ chính xác cao của lon, quy trình sản xuất truyền thống rộng rãi không còn có thể đáp ứng nhu cầu sản xuất hàng loạt chất lượng cao.
SAILON tập trung vào việc sản xuất theo yêu cầu các loại lon có cổ mạ thiếc có hình dạng đặc biệt và lon khí dung có cổ sâu, với các giải pháp hoàn thiện để dự đoán mô phỏng FEA, vận hành quá trình thắt cổ nhiều giai đoạn và điều chỉnh vật liệu. Nếu bạn có nhu cầu tùy chỉnh và tối ưu hóa quy trình, vui lòng gửi bản vẽ thiết kế và yêu cầu sản xuất của bạn. Chúng tôi sẽ cung cấp cho bạn báo cáo phân tích khả năng tạo hình cổ độc quyền miễn phí để tránh chính xác các lỗi sản xuất hàng loạt và đảm bảo chất lượng tạo hình cũng như độ ổn định của từng lô sản phẩm.