


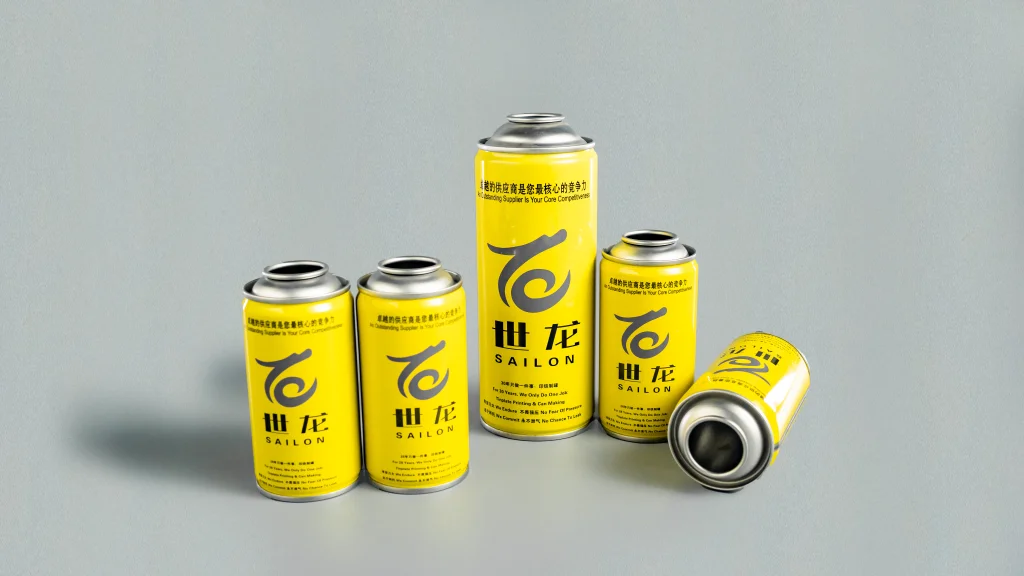
45mm马口铁气雾罐颈部塌陷是自动灌装线上最常见和最具破坏性的缺陷之一。大多数生产团队在压接和阀门插入过程中都会面临反复的颈缩变形、密封失效和成品报废的问题。简单的机器调整很少能永久解决问题。真正的问题来自于压接压力校准不匹配、罐头结构强度不足以及马口铁回火等级不当。作为专业的定制气雾罐制造商,世龙 通过经过测试的材料标准和优化的成型工艺解决了这些现场故障。
大多数工厂工程师注意到 45 毫米细长罐比标准 65 毫米罐更容易倒塌。高而窄的车身形成了高纵横比结构,侧壁支撑较弱。压接过程中,垂直压力主要集中在细颈部过渡区域。一旦冲击载荷超过其垂直压碎强度(VCS),罐体会立即塌陷,直接导致气雾阀插入失败。
细长的 45 毫米气雾罐比普通气雾罐能承受的参数误差要小得多。材料选择、模具对准或气压设置中的小错误会造成大规模的质量问题。可持续的解决方案需要对材料、成型技术和机器参数进行协调升级。
45mm罐颈塌陷的常见根本原因
- 压接行程过大:操作员通常会延长压接深度以实现更紧密的密封。超行程会超出薄马口铁的负载限制,并在高速生产过程中挤压罐颈。
- 工装夹具未对准:长期操作会改变钳口和底板的位置。即使使用标准压力值,不均匀的单侧压力也会造成不可逆的颈部变形。
- 马口铁状态不合格:低等级T2和T3钢缺乏薄罐生产所需的抗拉强度。工厂使用 TH570 马口铁回火等级用于标准运行,使用 DR8 双还原钢用于高压应用。
- 单级颈缩应力累积:一次颈缩成型可捕获大量的内部金属应力。随后的阀门按压会释放该应力,并在连续生产过程中引发颈部逐渐塌陷。
2026 年更新的 45mm 气雾罐材料和压接参数表
该数据来自世龙的现场生产测试。工程师使用这些精确的规格来快速选择材料和准确的机器校准。
| 罐规格 | 马口铁级 | 世龙 测试 VCS | 标准压接压力 | 生产应用 |
|---|---|---|---|---|
| 标准45mm双颈罐 | T4/TH570 | >1.2kN | 0.4~0.5MPa | 日化、杀虫剂、通用清洁剂高速灌装 |
| 加强型45mm高压罐 | DR8 双减 | >1.5kN | 0.5~0.6MPa | 工业喷漆、高压气雾剂配方 |
| 经济型 45mm 基本罐 | T2 / T3 | < 0.8kN(高塌陷风险) | <0.35MPa | 低速灌装、低密封要求的产品 |
世龙全面优化,消除琴颈变形
微调机器只能修复表面缺陷。厂家低位企稳颈部会塌陷吗通过材料升级、模具改进和标准化现场操作来降低废品率。
世龙所有标准45毫米薄罐均采用TH570高强度马口铁。我们的团队测试每批材料的垂直压缩阻力。这种质量控制保证了稳定的 VCS 性能并防止填充和运输过程中的结构变形。
我们用 8 级渐进缩颈技术取代传统的单道冲压。金属逐渐成形逐步释放内应力。优化的双颈结构,平衡压力,消除集中应力点。
我们的技术团队为所有合作工厂提供明确的SOP调整指南。精确的钳口校准、行程限制和稳定的气压设置大大减少了气雾阀插入故障和意外的生产线停机时间。
常见现场问题
问:调整压接钳口宽度是否可以解决 45mm 颈部塌陷问题?
答:不会。钳口宽度控制密封覆盖范围,而不是垂直压力阻力。可靠的修复措施包括减少冲压行程或升级至 世龙 高强度 45 毫米定制罐。
问:什么VCS标准适合高速自动灌装线?
答:每分钟运行超过 100 罐的生产线需要至少 1.2kN 的垂直抗压强度。高压配方和长途运输场景需要1.5kN DR8增强罐。
问:单罐和批量塌陷问题的原因相同吗?
答:不会。随机的单罐变形来自于轻微的工具未对准。大批量塌陷源于不合格的马口铁材料和有缺陷的缩颈工艺。
问:双颈结构有什么额外好处?
答:双颈成型可收紧阀门接头,并阻止长期储存期间缓慢漏气。它还增强了径向罐的耐用性并减少了堆放和运输过程中的碰撞变形。