


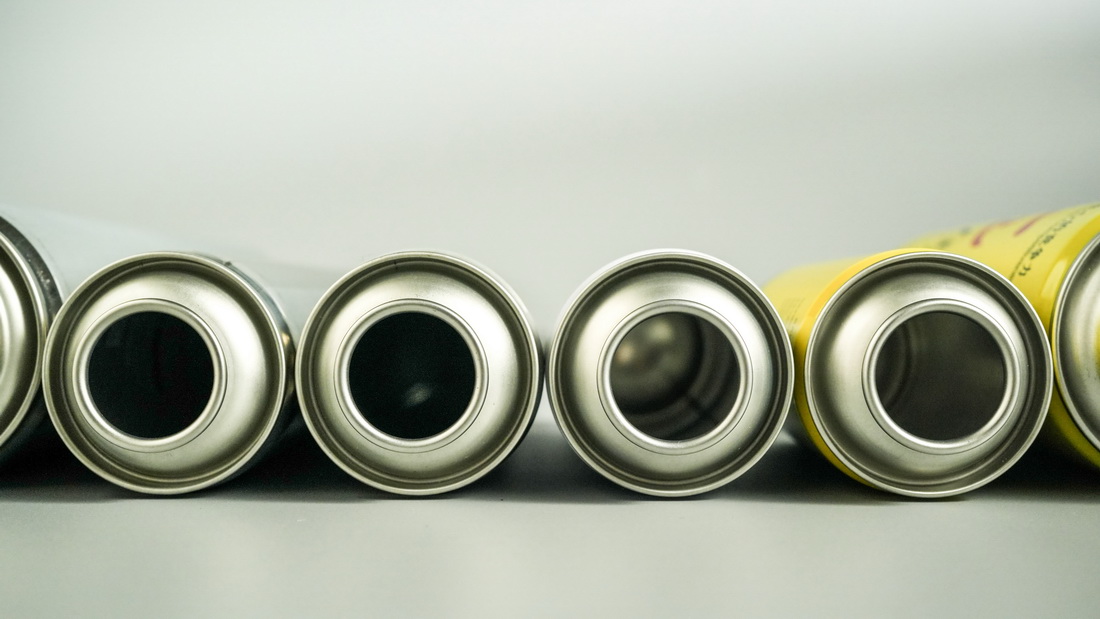
气雾罐颈部椭圆度过大是导致保质期泄漏和接缝泄漏率飙升的核心隐患,也是高速罐生产线质量控制的常见痛点。凭借多年定制马口铁气雾罐生产和质量管理的经验,世龙发现大多数气雾罐垫片密封失效问题源于缩口变形引起的罐口不圆和径向尺寸偏差,而不是封合设备或密封配件。许多厂家投入巨资优化后端灌装封口工艺,却忽略了前端缩口变形的源头控制,最终导致产品大量不良,售后投诉频发。
1. 核心定义:什么是罐颈椭圆度
气雾罐颈部椭圆度(业内又称罐口圆度或罐口不圆度)是指缩口成型后罐口最大内径与最小内径之间的径向尺寸偏差。行业通用安全阈值为0.2mm。
在罐体成型过程中,缩颈工序需要对罐口进行径向挤压和整形。马口铁材料固有的弹性回弹,加上模具轻微磨损、设备传动间隙、原材料厚度不均匀等微小变量,很容易造成不对称变形。这种看不见的毫米级偏差并不影响罐体的外观,而是直接损害了罐体之间的贴合精度。马口铁气雾罐盖且罐口,为后续密封失效埋下隐患。
2、失效机理:椭圆度过大导致链条密封失效
过大的罐口椭圆度直接打破了阀杯接缝的应力平衡,是气溶胶减缓泄漏的根本原因。标准化接缝工艺要求整个罐口周边受力均匀,实现双层金属的等厚叠合,而罐口不圆导致接缝时出现局部过度挤压和局部中空的极端状态。
这种不均匀的叠片结构短期内无法通过常规水浴泄漏测试检测出来,但长期形成密封隐患。在3-6个月的货架储存期内,橡胶密封垫片在局部受力不平衡的作用下会逐渐松弛、老化,导致原来合格的罐头出现保质期泄漏和慢性泄压。
根据量产数据,罐口椭圆度稳定性失控后,生产线漏缝率将从标准的0.3%激增至3%。不仅大大增加了人工复检和缺陷返工的成本,而且频繁的产线停机调试打乱了高速气雾罐生产线的量产节奏s严重降低了整体生产效率。
3. 传统检测方法对于高精度量产的核心局限性
大多数制罐厂采用的传统检测方法只能实现粗放的质量筛查,无法满足罐体成型质量控制的高精度、全时化管理要求,漏检、误检现象频发。
- 接触式内径千分尺:仅支持定时采样检测。面对每分钟150罐以上的高速生产线,每10分钟1罐的采样频率无法覆盖批量生产中的随机颈缩变形,批次漏检风险极高,仅适合实验室采样验证。
- 机械通止规:通过物理尺寸判断是否合格。长期使用导致仪表磨损、误判;而且无法区分罐口径向偏差和微小边缘毛刺,只能进行基本尺寸筛选,精度较低。
- 人工目视检查:只能识别严重的可见变形,对于0.2mm以内的亚毫米椭圆形偏差完全无效,只能作为辅助检查手段,不能用于芯部质量控制。
由于传统检测存在的缺陷,业界已达成共识:只有全在线检测模式才能彻底解决罐口变形漏检问题,实现气雾罐出厂检验的质量闭环。
4、三种检测方法综合性能比较
下表从精度、效率、风险、适应场景等多个维度直观对比了传统检测与红外激光检测的核心区别,作为产线质控设备选型的核心依据:
| 检验方法 | 自适应线速度 | 测量精度 | 全面检查覆盖 | 抗干扰能力 | 规格 开关效率 | 漏检风险 | 应用场景 |
|---|---|---|---|---|---|---|---|
| 接触式内径千分尺 | ≤120罐/分钟 | ±0.05毫米 | 部分抽样 | 虚弱的 | 手动调试耗时 | 高的 | 实验室精密取样、批量复核检验 |
| 机械通止规 | ≤180罐/分钟 | ±0.10mm | 手动筛选 | 平均的 | 需要更换配件 | 中等的 | 低速小批量生产线的基本尺寸筛选 |
| 红外激光在线检测 | 150-350罐/分钟 | ±0.01mm | 100%全检 | 强的 | 30秒一键切换 | 极低 | 高速量产线全检,高精度定制罐品质管控 |
5、核心解决方案:红外激光非接触圆度测量在线控制技术
红外激光非接触式圆度测量是目前高速生产线上消除罐口椭圆度过大、拦截变形件的最优技术方案。可非接触、高精度、不间断作业完成罐口尺寸筛选,适应全规格马口铁气雾罐的批量生产需求。
整个检测系统具有标准化、自动化的操作逻辑,兼容各种高速制罐生产线:
- 数据采集:罐口周围均匀布置4组以上红外激光传感器,采样频率高达500Hz,采集多组每罐圆周内径数据,全面覆盖罐口尺寸信息。
- 智能操作:采用最小二乘圆拟合算法,实时计算罐口最大、最小内径之差,准确输出气雾罐颈部椭圆度值,消除数据偏差。
- 自动剔除:系统预设0.25mm预警阈值。当连续检测到2个罐不合格时,立即触发声光报警,并自动将变形罐转移至废料通道,无需人工干预。
六、关键工程实施细节:解决现场四大干扰问题
基于多年的量产经验定制马口铁气雾罐,世龙针对复杂产线工况,全面优化了激光检测系统,彻底解决现场实施难点:
- 油尘干扰优化:生产过程中罐口残留的油膜和微尘会干扰激光反射精度。设备配有脉冲压缩空气吹扫装置,定期清洁光学检查窗口,保证测量稳定性。
- 生产振动偏差校正:设备高速运行时产生的轻微振动会抵消测量基准。系统内嵌智能参考圆标定模块,每生产1000罐自动校正基准坐标,避免数据漂移。
- 多规格快速切换:内置主流52mm、57mm、63mm罐口工艺配方,兼容全规格马口铁气雾罐盖配套生产。型号切换仅需30秒一键重置,不耽误量产进度。
- 全天候稳定运行:设备适应车间温湿度波动,无耗材损耗,可24小时不间断完成全程在线检测,满足大规模批量生产的需求。
7. 数据闭环的价值:从被动错误检测到主动流程优化
红外激光检测系统的核心价值不仅是拦截缺陷产品,更实现罐体成型质量控制的全过程数据闭环,从源头上降低变形故障率。
系统实时存储各罐椭圆度检测数据,自动生成SPC质量监控曲线。能够准确捕捉数据逐渐上升的趋势,提前预测缩口模具的磨损和老化情况,提醒运维人员进行预防性维护,避免批量n从源头上杜绝变形缺陷。同时,世龙将检验数据与终端灌装反馈相结合,反向微调缩口工艺参数,针对不同产品场景定制专属控制标准,持续优化接缝渗漏率和保质期渗漏问题。
经大量客户现场测试验证,采用该检测方案后,生产线上气雾罐密封缺陷售后投诉率降低85%以上,复检和停产损失大幅减少,量产稳定性显着提高。
8. 常见问题解答
Q1:为什么微小的罐口椭圆偏差会导致气雾罐后期缓慢泄漏?
答:气雾罐颈部椭圆度过大会直接造成马口铁气雾罐盖接缝处压合不均匀、受力不平衡。短期水浴泄漏测试无法发现隐藏的缺陷。但在货架存放3-6个月的过程中,橡胶密封垫片会因局部受力持续而松弛老化,形成慢性泄压泄漏通道,是品牌售后泄漏投诉的主要原因。
Q2:红外激光检测会损伤马口铁罐表面涂层吗?
答:绝对不是。该技术采用非接触式圆度测量,整个过程中不与罐体发生任何机械接触。不会划伤马口铁镀锡层和印刷涂层,零损伤、零污染,不影响罐体的外观和防腐性能。
Q3:检测设备是否适用于小批量、多规格的定制气雾罐生产线?
答: 非常适合。设备支持主流罐口尺寸52mm-63mm一键切换,30秒快速换型。既满足大规模高速批量生产的全在线检测需求,又满足小批量定制生产的质量控制标准,通用性强。
Q4:日常生产中如何从源头上减少罐口椭圆度过大?
答:遵循标准化闭环管理流程进行优化:模具同轴度定期校准→马口铁原材料厚度批量检测→激光检测数据实时反馈→缩口工艺参数精准微调。结合世龙独家工艺优化方案,可有效减少因设备间隙、材料波动、模具磨损等造成的罐口不圆度缺陷,从源头上控制变形问题。
Q5:激光检测系统的质量数据能否支持精细化追溯和审核?
A:支持高精度粒度追溯。系统自动存储每批次、每罐的完整数据,可准确追溯单罐检测时间、实时罐口径向偏差值、自动剔除状态等核心信息。还支持批量报告一键导出,方便工厂工艺审核、质量审核和标准化生产管理。
世龙深耕定制马口铁气雾罐领域多年。我们始终将前端精确控制置于缺陷后修复之上。依托成熟的红外激光非接触式圆度测量技术,精准控制气雾罐颈部椭圆度,彻底解决缩口变形导致的垫片密封失效、保质期泄漏等行业痛点,保障每一个气雾罐的密封质量和量产稳定性。