


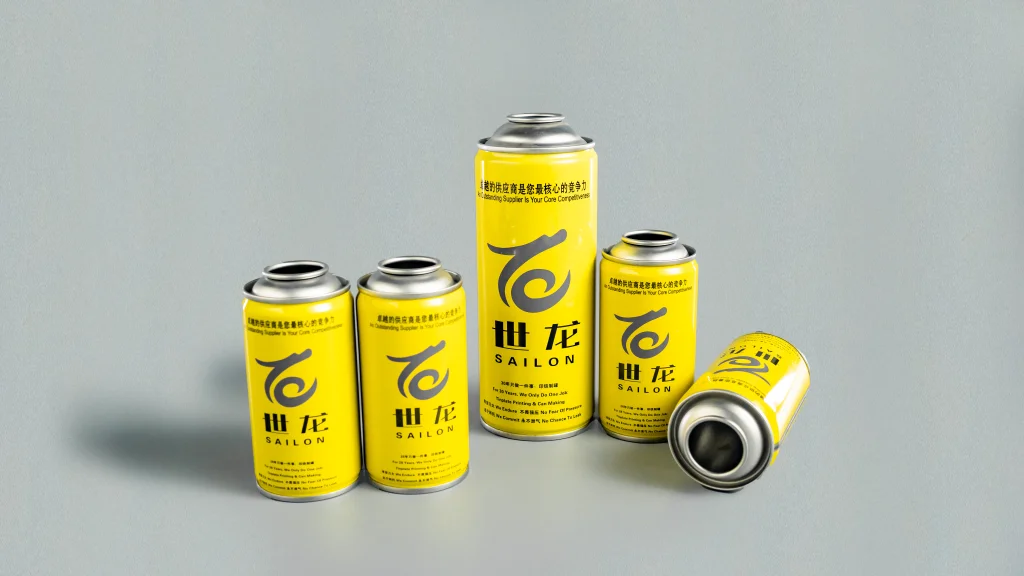
气雾涂料品牌的噩梦:从客户投诉到召回
在气雾剂行业,喷漆产品往往是采购和质量控制团队最头疼的问题。为了实现更好的覆盖和雾化,许多品牌所有者增加推进剂比例或使用腐蚀性有机溶剂。推出后不久,差评就开始纷至沓来:罐头在夏季运输过程中变形或破裂,或者在货架上几个月后喷嘴完全堵塞。
这些失败源于液体配方和包装容器之间的根本不匹配。选择错误的喷漆 气雾罐不仅会损害您的品牌声誉,还会造成严重的物流危险。如果您想消除气雾剂包装采购过程中的风险,您必须评估三个核心指标。
指标 1:变形和爆破压力额定值
大多数喷漆爆炸事故的发生都是因为容器无法承受压力峰值。喷漆含有二甲醚 (DME)、丙烷或丁烷等液化气体,随着温度升高,这些气体会呈指数级膨胀。
当评估一个高压气雾罐,永远不要仅仅依赖口头承诺。始终验证物理实验室测试数据:
- 变形压力等级:优质高压气雾罐应能在高达 1.2 MPa 至 1.5 MPa 或更高的压力下抵抗变形,确保顶部和底部凹面在热运输条件下保持完整。
- 爆破压力极限:最终的安全裕度在于爆破压力,应超过1.8 MPa或2.0 MPa。
- 缝焊和铆接技术:分析气雾罐爆裂的主要原因表明,精密的丝焊和三重接缝技术可以防止在极端内压下沿侧缝产生微裂纹。
指标 2:内涂层对腐蚀性溶剂的耐受性
喷嘴堵塞真的只是塑料喷嘴本身的缺陷吗?事实上,容器内部的溶剂腐蚀通常是罪魁祸首。丙酮、乙酸乙酯和二甲苯等强溶剂会慢慢地去除低等级的内漆。剥落的薄片和铁锈颗粒混合到油漆配方中,迅速堵塞微小的阀门孔。
检查高压气雾罐时,内涂层电阻是不容忽视的:
- 双层环氧酚醛清漆:用于溶剂型涂料的罐需要在超过 200°C 的温度下固化的双层环氧酚醛内衬。
- 溶剂浸泡测试:向供应商索取 72 小时高温溶剂浸泡测试报告,以确保零起泡或剥落。
- 清洁内部环境:保持内壁完好无损,防止颗粒污染,确保平稳驱动并有效防堵塞喷嘴解决方案.
指标 3:阀门密封兼容性和喷嘴设计
即使使用耐压容器,安装不当的阀门组件也会导致推进剂泄漏、压力下降或干燥的油漆堆积。
最终确定气溶胶阀和喷嘴选择时,请注意:
- 耐溶剂垫圈:使用高级氟橡胶或丁腈橡胶垫圈,以防止化学膨胀、泄漏或阀杆粘连。
- 自清洁喷嘴机制:将您的配方与支持倒置清洁或低保留阀杆的阀门配对,以在每次喷涂后清除残留的油漆。
标准与高压气雾罐比较
| 范围 | 标准气雾罐 | 高压气雾罐 |
| 变形压力 | 1.0 – 1.2 兆帕 | 1.3 – 1.5 兆帕 |
| 爆破压力 | 1.4 – 1.6 兆帕 | 1.8 – 2.0+ 兆帕 |
| 内涂层 | 单层/无涂层 | 双层耐溶剂环氧酚醛 |
| 侧缝技术 | 标准电阻焊 | 三重铆接高频焊接 |
| 理想的应用 | 温和清洁剂、发胶 | 强效溶剂喷漆、工业气雾剂 |
结论:确保喷漆的优质包装
可靠的喷漆产品需要配方和工业级包装之间的平衡协同作用。在气雾剂包装采购过程中,彻底评估高压气雾剂锡罐供应商的压力限制、内漆和阀门密封是避免代价高昂的召回的唯一方法。 世龙 Can 专门制造高规格气雾剂包装,提供可承受高压和刺激性溶剂的定制解决方案。
常见问题 (FAQ)
1、为什么喷漆罐在夏季运输时会变形?
运输卡车内的温度可能超过 60°C,导致集装箱内的推进剂迅速膨胀。如果使用变形阈值低于 1.2 MPa 的标准容器,顶部和底部将向外拱起。解决方案是改用额定变形压力为 1.3-1.5 MPa 的高压气雾罐。
2. 内涂层剥落如何导致喷嘴堵塞?
丙酮和二甲苯等强溶剂会腐蚀廉价的内衬,导致微小颗粒剥落。这些漂浮颗粒进入狭窄的阀门孔并堵塞喷嘴。始终指定双固化环氧酚醛内涂层。
3. 买家在批量订购前如何验证气雾罐的压力能力?
向您的供应商索取第三方静压爆破测试报告,并进行随机水压破坏测试,以确认变形和爆破阈值分别达到至少 1.3 MPa 和 1.8 MPa。