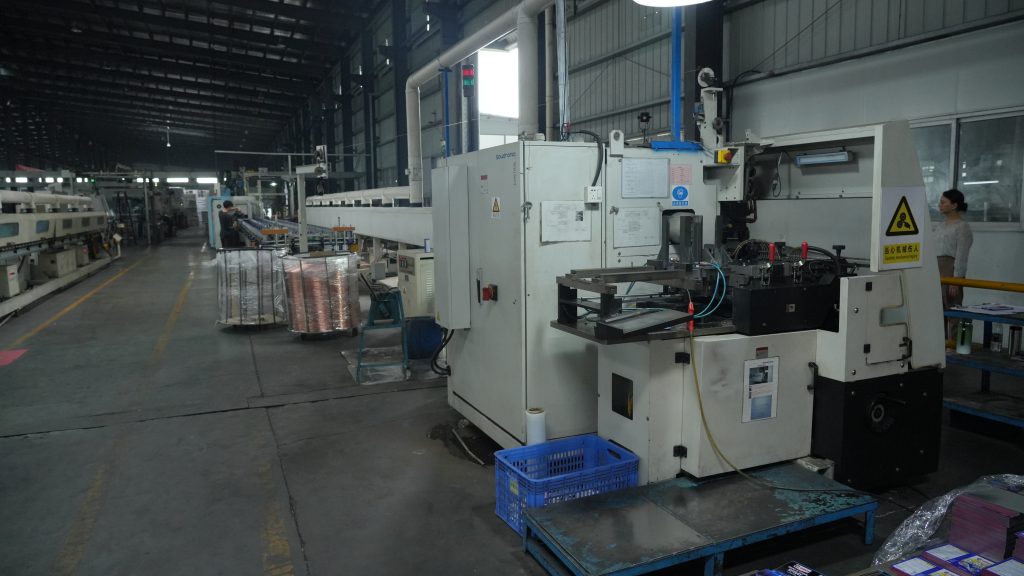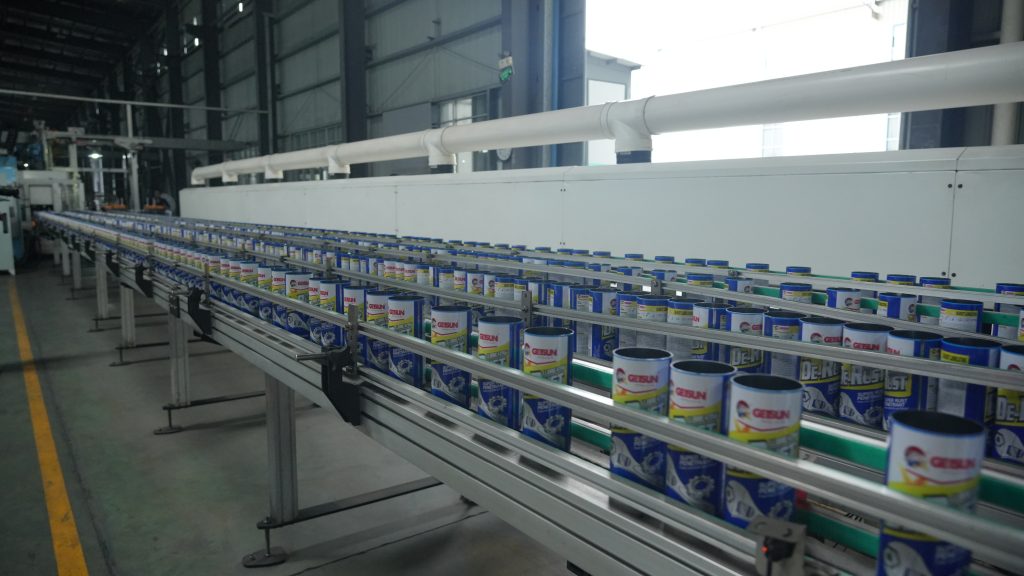
气雾罐作为常见的加压包装容器,在生产过程中需要严格注意罐头变形的问题。罐变形不仅影响产品的视觉质量,还可能导致密封性能下降、耐压性能降低,从而影响产品的使用性和安全性。生产线上防止罐头变形需要从原材料选择、生产过程控制、设备维护和优化、质量检验等多方面入手。
原材料的选择与控制
材质选择
气雾罐通常由金属材料制成,例如马口铁或铝。选择原材料时,考虑材料的机械性能(例如强度和韧性)至关重要。马口铁应选择厚度均匀、质量好的板材,以保证罐体在成型和后续使用过程中具有足够的强度以抵抗变形。对于铝,应注意其纯度和加工性。合适的铝材料可以更好地适应成型工艺,降低变形风险。
原材料检验
原材料进入生产线之前,必须经过严格的检验。应检查板材的表面质量是否有划痕、凹痕或腐蚀等缺陷,因为这些缺陷可能成为成型过程中的应力集中点,导致罐头变形。此外,还应测量板材的厚度和宽度,以确保其满足生产要求。不得使用不合格的原材料。
生产过程控制
冲压成型工艺
模具设计:模具是冲压过程中的关键工具,其设计直接影响罐成型的质量。模具的形状、尺寸、精度必须严格按照产品要求进行设计,以保证成型过程中受力分布均匀。模具的表面光洁度也很重要,因为光滑的表面可以减少与板材的摩擦,从而最大限度地减少罐表面划伤和变形的风险。
冲压参数设置:冲压过程中的压力、速度、行程等参数必须仔细配置。压力过高可能会导致罐头局部过度变形,而压力不足可能会妨碍完全成型。速度和行程的控制也至关重要。适当的速度可以保证板材在成型过程中变形均匀,避免出现起皱或开裂等问题。操作人员必须根据不同的原材料和产品规格及时调整冲压参数。
焊接工艺
在生产过程中,气雾罐经常需要焊接,例如将罐体连接到底座上。不正确的焊接技术可能会导致焊接区域变形。应选择合适的焊接方法和参数,保证焊接质量,同时尽量减少变形。
退火处理
对于某些材料,成型后需要进行退火处理。退火可以消除成型过程中产生的内应力,增强罐体的稳定性和抗变形能力。必须严格控制退火温度、持续时间、冷却速度等参数,才能达到理想的退火效果。
设备维护与优化
定期保养
生产设备是保证气雾罐质量的基础。冲压机、焊接机等设备的定期维护至关重要。应检查冲压机液压、传动系统等部件是否正常运转,及时更换磨损件,确保设备精度和稳定性。为了保持冲压和焊接的尺寸精度,还需要定期校准设备。
设备升级和改造
随着技术的不断进步,生产设备可以升级和改造。例如,采用高度自动化的设备可以减少人为因素对产品质量的影响。自动化设备可以更精确地控制冲压和焊接参数,提高生产效率和产品质量,同时减少罐体变形的可能性。
质量检验与监控
在线检测
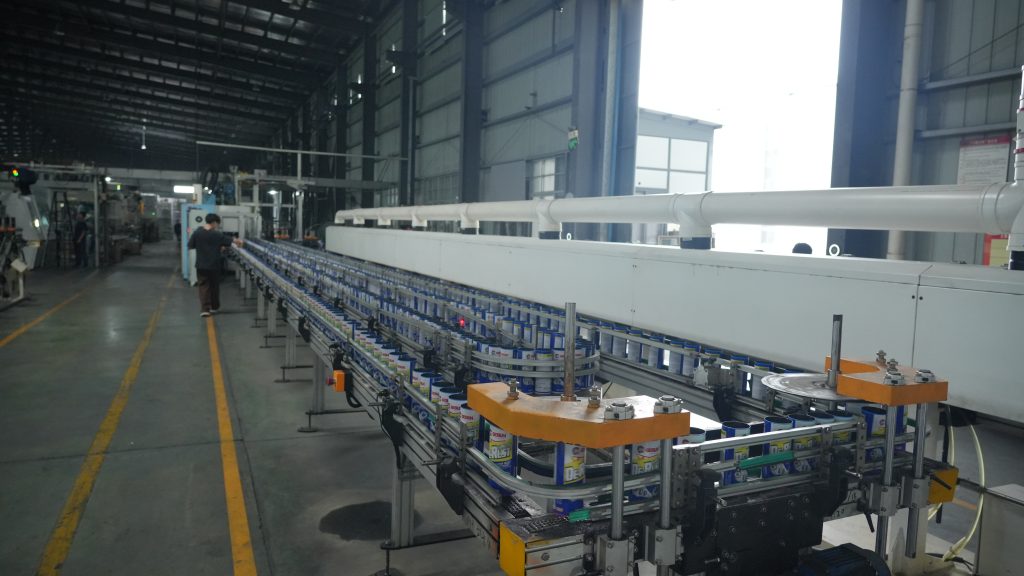
生产线上应安装在线检测装置,实时监控罐头的尺寸和形状。如果发现变形等异常情况,应立即报警,并停止生产,以便操作人员进行调整。在线检测提高了生产效率,减少了不良品的产生。
抽样检验
除在线检查外,还应进行抽样检查。应从生产线上选取一定比例的罐进行更详细的测试,如耐压性能、密封性能等。抽样检验可以全面了解产品质量,有助于及时发现潜在问题。
结论
防止罐头变形气雾罐生产生产线需要采用综合方法,包括原材料选择和控制、生产过程控制、设备维护和优化以及质量检验和监控。只有通过彻底、细致的管理和控制,才能有效防止变形,提高产品质量和生产效率,保障消费者安全。