


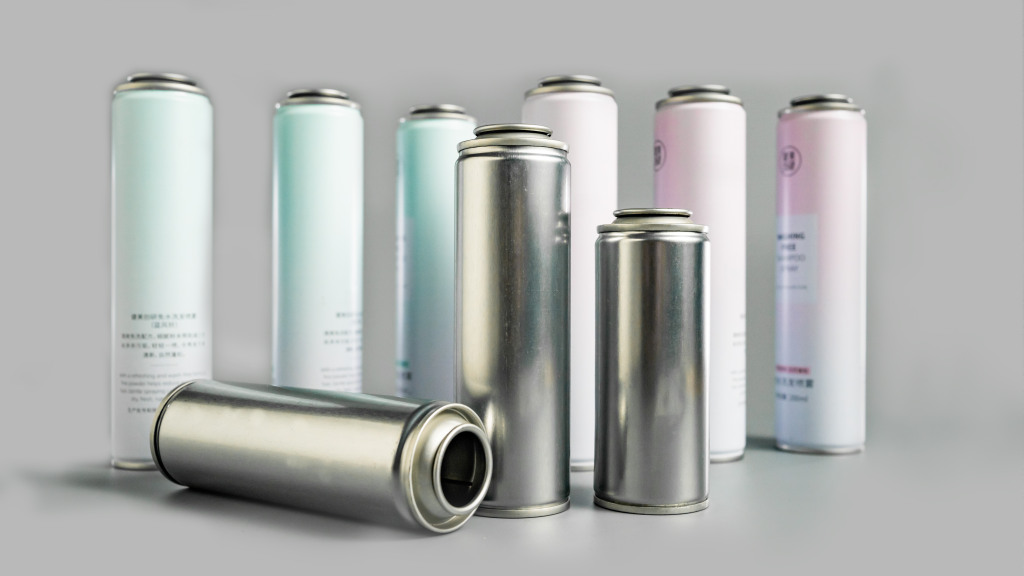
介绍
在大批量生产加工中 马口铁颈罐缩口工序是决定罐体成型合格率和密封性能的核心环节。很多罐头在缩颈成型、灌装、封口后逐渐出现壁厚不稳定、颈部有细小皱纹、隐裂等问题。这些缺陷很少在产品下线时出现缺陷,但大多数发生在仓储、运输和最终使用过程中,容易导致批次报废、订单延误和质量声誉受损。尤其是近年来随着轻量化、定制化异型罐需求的不断上升,超薄材料与复杂缩口形状的结合,让不少厂家陷入了成型质量不稳定的困境。
事实上,大多数人只注意到裂纹、皱纹等表面缺陷,却忽略了问题的根源——这不是单一设备或操作失误,而是材料性能、模具设计、成型道次、壁厚控制等多个维度的适应不平衡。凭借多年的生产经验定制马口铁颈气雾罐世龙的技术团队积累了大量的量产案例,证明通过前工艺优化和材料选择可以避免90%以上的缩颈缺陷。
一、马口铁缩口工艺产生皱纹、裂纹的核心原因
缩口成型是马口铁的强制拉伸和挤压成型工艺,金属材料变形容错率极低。任何一个参数偏差都会直接造成成形缺陷。结合2026年最新实测罐头加工数据,我们将高频故障原因梳理为三个核心维度,涵盖材料、工艺、原材料精度:
1.1 基材伸长率不足超过成形变形极限
双减(DR)马口铁是制罐常用的基材,具有硬度高、抗挤压性强的特点,满足制罐基本的耐压要求。但该材料有一个明显的缺点,即延展性极差,测得的常规DR材料的断裂伸长率仅为2.2%~3.3%。在薄壁马口铁缩口成型过程中,板材需要经历弯曲、收缩、拉伸等多次变形。超低伸长率无法适应大弧度、深行程的缩口工艺,一旦变形范围超过极限,罐口R角过渡处就会出现隐性裂纹。
许多厂家统一采用超薄DR材料生产各类罐体,以控制原材料成本,无论浅缩口还是深缩口以及异型结构,这是批次缺陷频发的主要原因。
1.2 成形道次不合理导致残余应力积累
成形道次的多少直接决定金属变形的均匀性。传统的生产模式多采用三道次缩口工艺,追求快速批量生产,单次成型过程变形范围大。马口铁不能逐渐释放应力,在缩颈过渡区积累大量残余应力。
压缩成型工序真的能提高生产效率吗?答案显然是否定的。罐体成型后残余应力继续释放。经过后续的填充压力、温差变化以及运输振动,平缩处逐渐出现皱纹和裂纹,这反而大大增加了次品率,增加了返工和报废的隐性成本。
1.3 原材料壁厚波动引起局部应力集中
马口铁板的初始壁厚精度是大多数厂家容易忽视的一个细节。如果批量来料板材的壁厚公差超出行业标准范围±0.012mm,经缩口模具轧制定型后,罐身壁厚减薄程度将完全不平衡。
对于壁厚不均匀的罐头,应力会不断集中在颈部最薄的弯曲角度处,这就解释了为什么同一批产品有的完好,有的则出现皱纹和裂纹。
2、主流缩口工艺对比及选材
针对生产痛点异形马口铁颈罐深缩口罐,我们通过数千次的批量生产测试,对比了传统工艺与多级渐进式缩口工艺的成型效果,结合不同材料的性能优势,梳理出标准化选型方案,以适应多样化定制需求的制罐生产:
| 成型工艺 | 适用板材厚度 | 优选马口铁材料 | 平均壁厚减少率 | 量产不良率 | 适用罐场景 |
|---|---|---|---|---|---|
| 传统的 3 道缩口工艺 | ≤0.17mm | DR 双减马口铁 | 22.68% | 3.11% | 常规浅缩口、标准圆形气雾罐,形状简单,变形范围小 |
| 6-8道次渐进式缩颈工艺 | 0.15-0.28毫米 | T4-CA回火单减马口铁 | 11.27% | 0.47% | 深缩口马口铁罐、异型颈封罐、变形复杂、精度要求高的薄壁轻量化定制罐 |
测量数据清楚地表明了多级渐进缩颈工艺的显着优势。通过在每道工序中将单一的大变形分解为微小的成形,并配合中途退火工序恢复板材延展性,可以最大程度地释放金属应力。 T4-CA回火马口铁8.6%的延伸率远高于普通DR材料,完美适应各类高难度定制缩口要求。
目前,世龙提前采用FEA有限元模拟技术,对开模、量产前罐头整个缩颈过程中的应力分布和壁厚变化进行模拟,准确预测裂纹、起皱风险点,从设计源头避免量产缺陷。
3、马口铁颈罐生产的核心优化点
结合量产实践经验,稳定的品质控制马口铁颈罐不需要复杂的设备改造。只需要落实以下精细化管理点:
- 按需搭配材料,避免一刀切:标准罐可采用DR材料控制成本,深缩口、异形、超薄定制罐首选高延展性T4-CA马口铁
- 优化模具过渡结构,适当加大R角弧度,减小缩口瞬间拉伸力,降低局部应力集中概率
- 严格控制来料精度,入库前筛选壁厚偏差过大的板材,从原材料端杜绝壁厚波动造成的成型缺陷
- 根据罐体复杂程度调整成型道次,复杂罐体采用6道次以上渐进式缩颈,并通过退火工序优化材料韧性
4. 客户常见问题
在各类定制马口铁颈气雾罐的对接生产中,我们根据量产实践经验,梳理了客户最关心的核心问题,并给出了准确的解答:
【材质问】 Q1:超薄颈罐批量生产是否必须全部更换为T4-CA材质?
答:不需要完全更换。对于缩口较浅、结构简单的标准罐,在优化模具圆角参数和微调成型速度后,仍可采用DR双减薄板,可有效控制生产成本。高延展性的T4-CA材料是降低深缩口、异形封口、大弧度变形定制罐不良率的唯一根本解决方案。
[流程Q] Q2:FEA模拟可以完全取代试模程序吗?
答:不能完全替代。 FEA模拟可以提前消除70%以上的设计和工艺漏洞,避免大多数结构缺陷。但批量生产受设备工况、环境温湿度、材料批次差异等变量的影响。小批量试生产仍然是验证工艺稳定性的必要环节。
[品质控制Q] Q3:颈部壁厚波动过大可以后期修复矫正吗?
答:后期修复基本上是不可能的。颈缩成形属于金属的不可逆塑性变形。壁厚偏差和应力积累都是在一次成形过程中产生的。后期的抛光和整形只会加剧损坏。唯一有效的解决方案是预处理优化和准确的材料选择。
结论
毕竟,裂纹、皱纹、壁厚不稳定等问题马口铁颈罐这些从来不是单一工艺造成的,而是集材料性能、模具设计、成型技术和质量控制管理于一体的系统工程。随着市场对易拉罐轻量化、定制化、高精度的要求不断提高,粗放的传统生产工艺已不能满足高质量批量生产的需求。
世龙专注于各种异形马口铁缩口罐和深缩口气雾罐的定制生产,拥有FEA模拟预测、多阶段缩口工艺调试和材料适配的成熟解决方案。如果您有罐头定制和工艺优化的需求,请随时发送您的罐头设计图纸和生产要求。我们将为您免费提供专属缩颈成形性分析报告,精准避免量产缺陷,保证每批产品的成形质量和稳定性。