


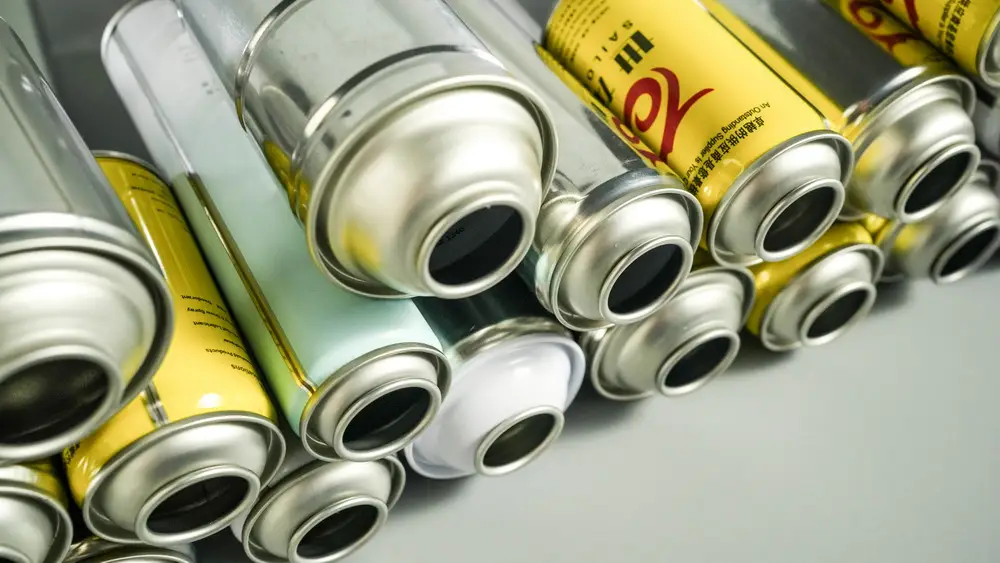
灌装生产线停产期间压力测试失败,浪费宝贵的浓缩液,并造成安全风险。空时 气雾罐 在压力下变形或破裂,快速找出根本原因可以节省时间并防止批次损失。
评估结构完整性需要考虑钢的冶金性能、圆顶几何形状、双缝尺寸和填充线参数。
变形压力与爆破压力标准
评估气雾罐压力测试失败问题需要区分国际运输和安全标准定义的两个不同的机械限制。
| 压力阶段 | 压力阈值(MPa) | 结构反应 | 标准参考 |
| 正常工作压力 | 0.3至0.6 | 设计公差内的弹性张力 | 标准灌装条件 |
| 变形阈值 | 1.2至1.4 | 底部圆顶向外弯曲或翻转 | DOT-2P 安全限值 |
| 突发阈值 | 1.5 至 1.8+ | 沿接缝或金属断裂的结构破裂 | DOT-2Q 高压气雾罐罐限值 |
当内部压力迫使底部拱形弯曲超过其机械屈服点时,就会发生变形。当内力超过钢板或双层接缝机械锁的拉伸极限时,就会发生爆裂。
气雾罐压力失败的常见原因
压力故障通常源于原材料规格、焊缝设置、焊接参数或化学反应。
| 故障类型 | 视觉指示器 | 根本原因 | 纠正措施 |
| 底部圆顶屈曲 | 底部拱形向外弹出 | 气雾罐中钢板温度低或壁厚不足 | 改用具有优化圆顶深度的双减钢板 |
| 双接缝断裂 | 顶端或底端在负载下展开 | 重叠百分比低于 45% 或埋头孔深度不当 | 调整第一和第二操作封缝辊 |
| 纵向焊缝劈裂 | 沿侧缝直线断裂 | 高频电阻焊过程中的热波动 | 校准电流密度并清洁电极丝 |
| 腐蚀爆裂 | 接缝附近局部微爆 | 通过涂层针孔攻击钢的配方 | 采用专为马口铁气雾剂容器耐爆破压力而设计的双层内涂层 |
穹顶反转动力学
底部圆顶充当保护性压力边界。如果回火等级低于所需的硬度水平,或者如果冲压模具产生浅轮廓半径,则应力集中在外缘上。在静水力作用下,这会导致气雾罐发生早期变形压力。
双缝缺陷
标准双接缝以五层折叠方式将罐端与罐身连接起来。如果接缝重叠度低于 50%,或者埋头孔深度偏差超出可接受的公差,则高内部压力会将端钩拉离主体钩,从而引发接缝故障。
焊缝完整性
电阻焊熔合车身圆筒边缘。不规则的电流密度会产生局部薄弱点或烧焦的钢部分,从而降低沿接缝的整体马口铁气雾剂容器爆裂压力阈值。
生产线工程师的逐步诊断工作流程
当批次未通过质量检查时,请运行此分步诊断序列来定位缺陷。
- 立即隔离受影响的生产批次,以防止未经验证的库存入库。
- 使用光学接缝投影仪和深度计检查接缝和压接尺寸,以验证重叠和紧密度。
- 对空容器进行静水压力测试,以确定焊缝、接缝或圆顶轮廓是否发生故障。
- 进行冶金和涂层审核,以评估钢的回火硬度和内部涂漆的连续性。
验证压接和接缝轮廓
- 测量阀门卷边直径和深度,以确保正确就位,而不会使顶部卷边变形。
- 切割顶部和底部接缝的横截面,以验证重叠百分比保持在 50% 以上。
测试静压极限
对空的三片式气雾罐逐渐施加液压,直到发生故障。记录准确的变形点和极限爆破压力,以确定失效是否源于接缝尺寸或材料屈服强度。
满足制造商需求的工程规范
要防止生产线上出现问题,首先要在生产开始之前指定正确的容器参数。
- 需要双减径DR8或DR9钢板,用于气雾罐罐在高压灌装要求下的压力测试合规性。
- 指定防爆圆顶设计,将应力均匀分布在底部拱形上。
- 确保容器组装过程中 100% 在线自动泄漏检测。
- 通过严格的埋头孔控制,将接缝重叠公差保持在 50% 以上。
选择可靠的三片式气雾罐进行高压灌装可以保护您的生产效率并确保符合运输安全标准。佛山市世龙马口铁印罐有限公司生产精密设计的气雾罐,具有定制的压力等级、先进的内涂层系统以及每批严格的质量控制。请访问 世龙-can.com 查看技术规格并与我们的工程团队联系进行样品测试。