将罐子倒过来放在长凳上。
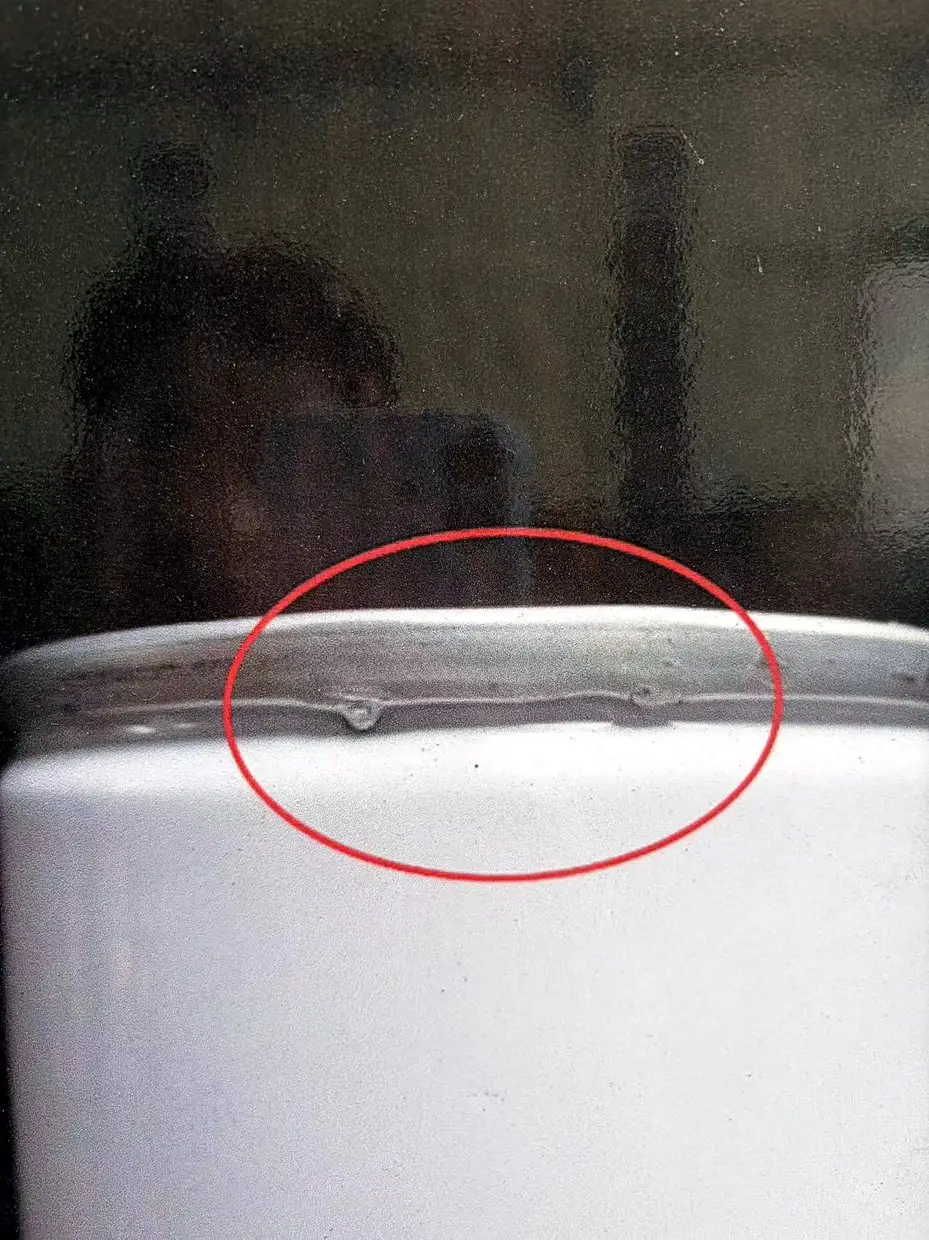
几乎所有决定这个罐子能否在仓库中保存一年的东西现在都在你面前,在一个大约四毫米宽的环中:卷曲、位于其中的化合物,以及将末端与罐体连接的双缝。
它是产品中最不上镜的部分,也是唯一每次都必须正确的部分。
首先,一个改变你称呼的人的区别
上有两个关节气雾罐,买家不断地混淆它们。
双接缝将锥体和圆顶连接到主体。对于三片式气雾罐,这种情况发生在罐厂装运之前。您会收到一个成品的密封容器,顶部有一个开口——阀杯孔。
阀门压接将阀门连接至该孔。这发生在你的灌装机上。
因此,当罐头在肩部泄漏时,第一个问题不是“接缝是否不好?”但是“两个关节中哪一个失败了?”几周前在佛山制作的双缝线失败了。今天早上你们的生产线上发生了一个失败的阀门压接,修复的是压接尺寸,而不是索赔。
唯一的例外是:如果您单独购买主体和端部并在内部缝合,则双缝将成为您的。这在气雾剂中是不寻常的,但在食品罐头中很常见,值得在任何供应协议中明确说明哪一方拥有哪一个联合体。
卷曲
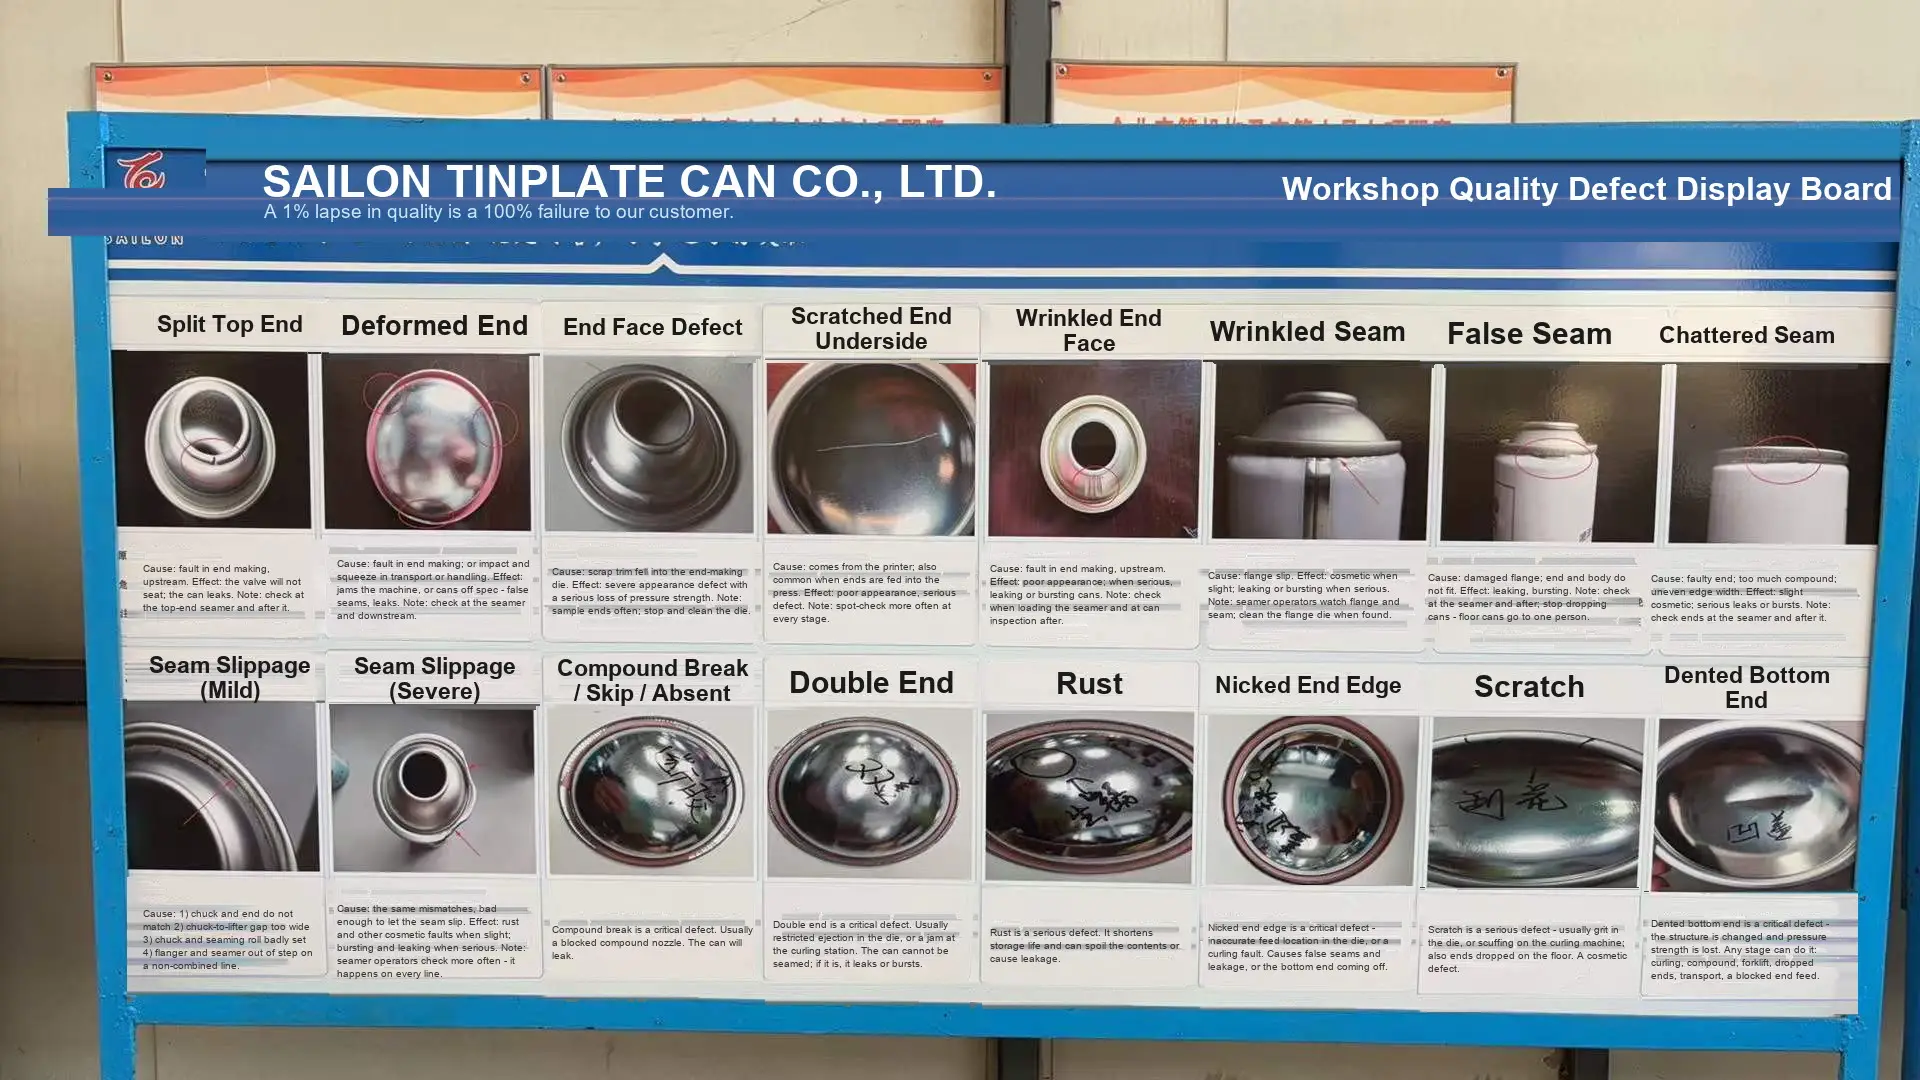
卷曲是末端的卷边,也是化合物所在的地方。这里出了三件事。
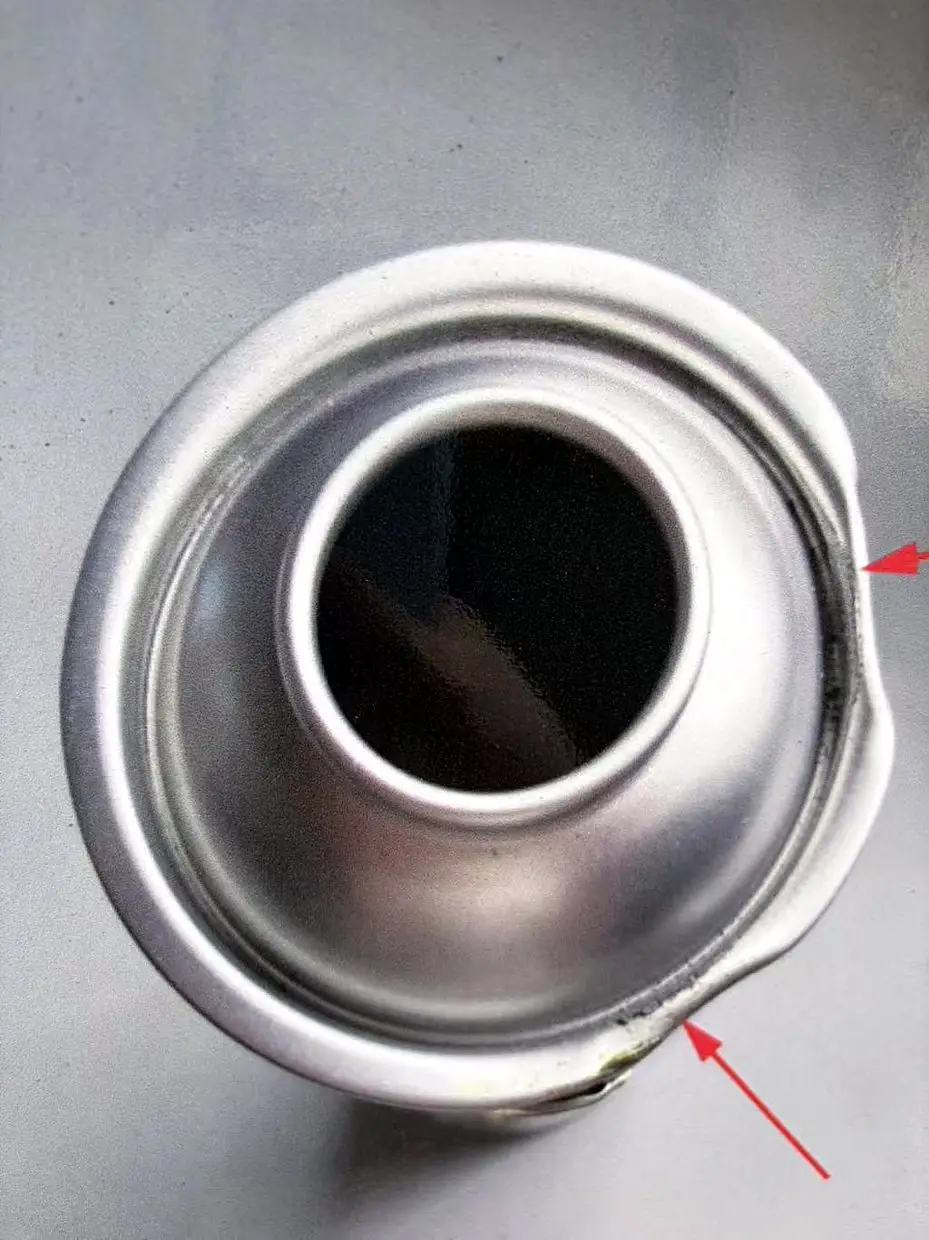
边缘凹口
卷发圆周上有缺口或金属咬合缺失。它看起来微不足道——65 毫米的罐头缺了一毫米的边缘——但事实并非如此,因为这个凹口是接缝的一部分,没有金属可以互锁,也没有化合物可以密封。
原因通常是接缝前的处理:末端嵌套在弹匣中,通过滑槽送入,卡在导轨上。如果您在托盘一侧看到一簇凹口,请怀疑是进料路径而不是压力机。
卷曲裂纹
卷曲本身的裂缝,有时只能在化合物所在的通道中以暗线形式可见。
马口铁具有延展性,但卷曲是在材料承受极限的情况下形成的,磨损的卷边工具、公差下限的量规或已重新敲击的一端都会将其推过该极限。
这是视线检查中最容易遗漏的缺陷,因为裂缝位于光线无法到达的通道内部。用光扫一扫,或者用指甲在圆周上划一圈,可以发现直视无法发现的东西。
分数线分割
在带有刻痕的末端,金属被故意减薄至其规格的一小部分,以便可以预见地打开。这是设计使然。罐子在使用之前,在乐谱上就出现了裂痕,这并非有意为之。
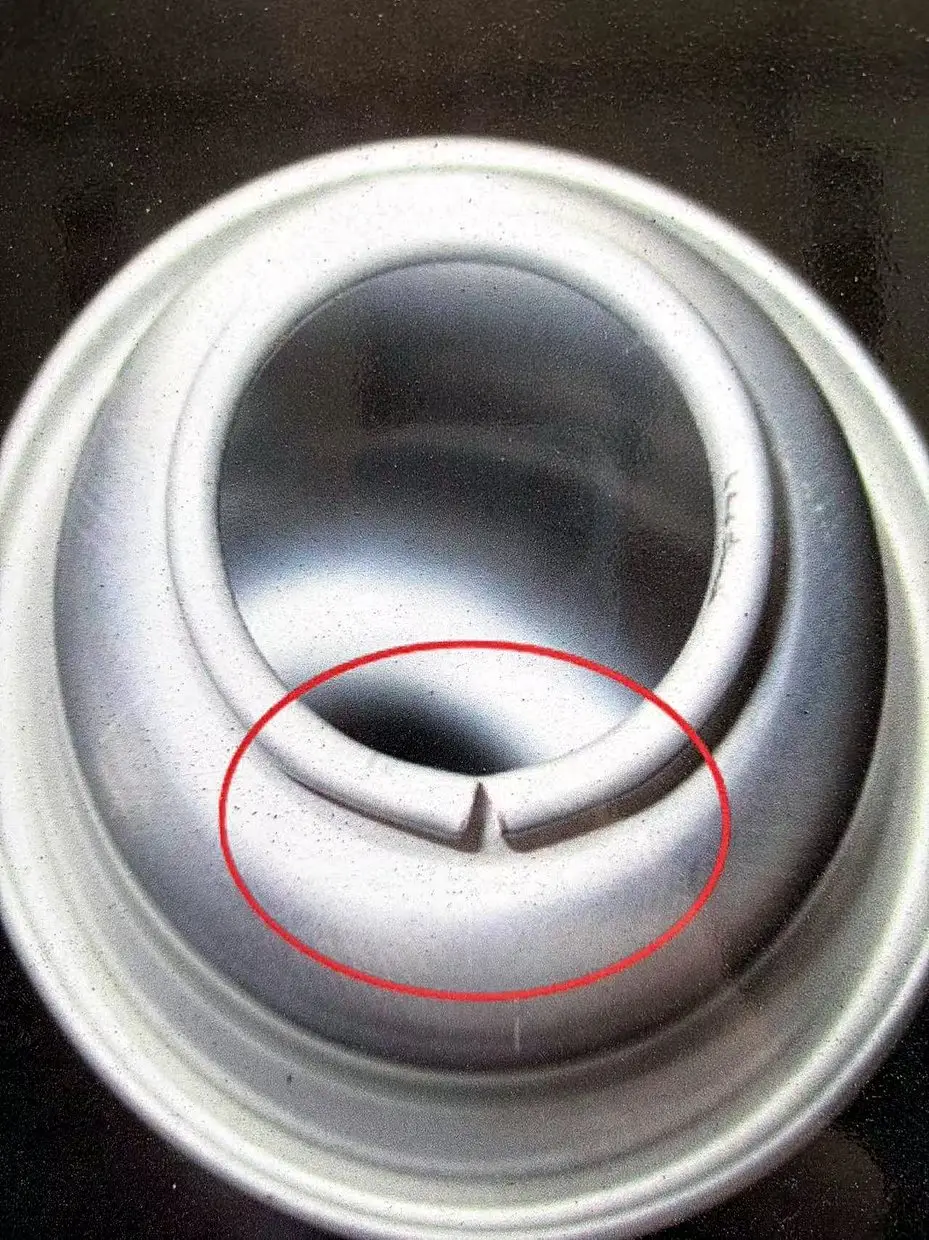
分数深度是一个狭窄的窗口。太浅,末端在压力下无法干净地打开;太深了,它会在仓库里打开。当您看到分数分裂时,要问供应商的问题不是“为什么这个分数被破解”,而是“您的分数残差是多少以及您多久测量一次”。
端面
皱纹
末端平坦处起皱,从中心向外辐射。当成型顺序拉动材料的速度快于其流动速度时,就会发生这种情况——压边压力问题,或者板材的拉延状态不正确。
褶皱的末端仍然有接缝。它只是位置不那么平坦,而且在将要堆叠的罐子上,它是压力分布问题的开始,而不是立即失效。
划痕
漆面上的磨损,源自端部相互滑动、杂志壁滑动或纸箱内侧滑动。
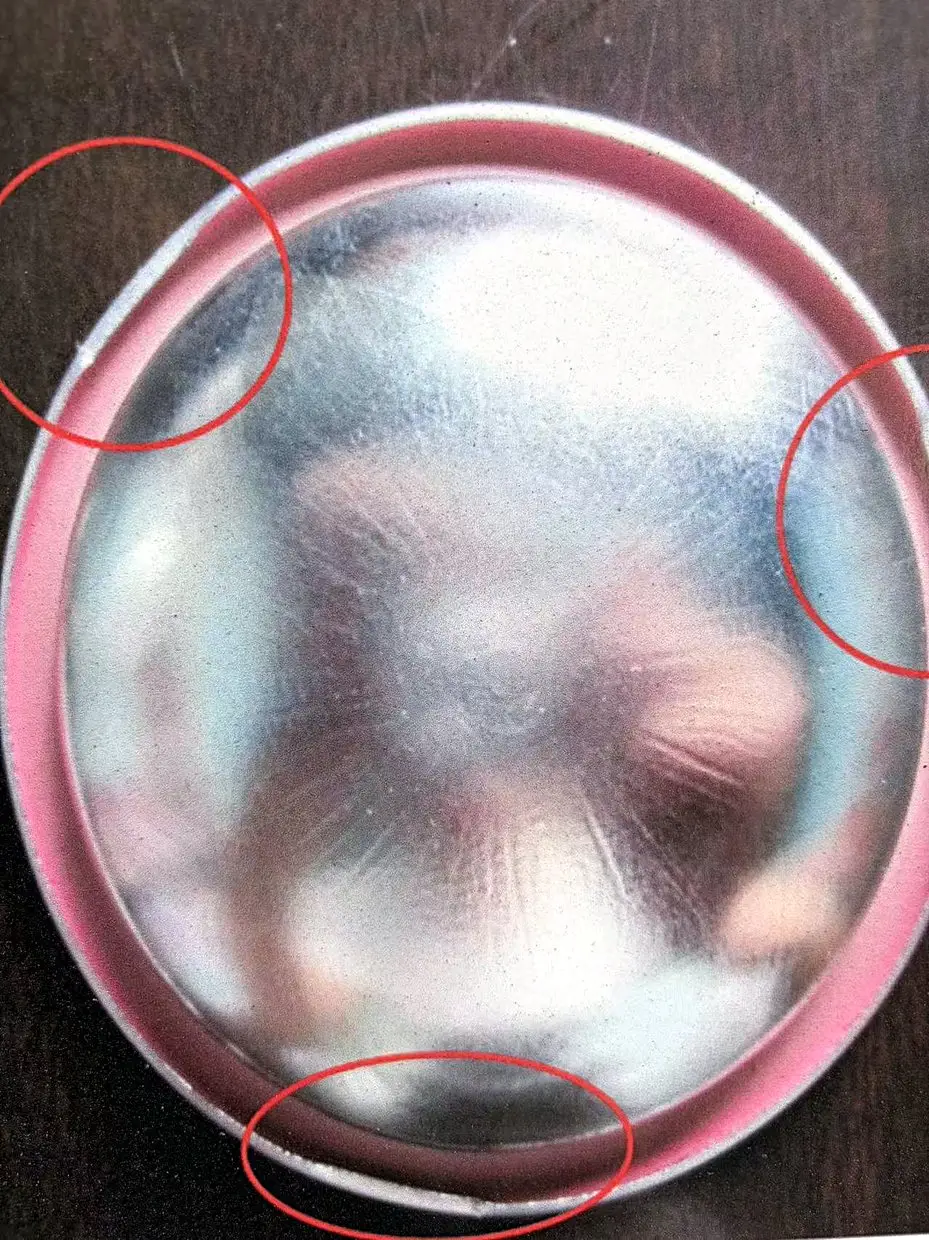
对于大多数产品来说,划痕在商业上比在机械上更重要。对于每次拿起化妆品时其端部面向顾客的化妆品罐,顶部磨损的产品属于退货产品。
形变
末端不平,或者不同心。当罐子放在桌子上时,有时可以看到晃动;有时仅作为尺寸读数。
值得与凹痕分开:变形通常是内部形成的,并出现在整个批次中,而凹痕是单个事件,出现在少数罐头上。
复合环
密封剂以环的形式涂在卷边上。它是推进剂和大气之间的唯一物质,并且按克计算。
复合跳过、短缺或缺席
环破损、变薄或呈弧形缺失。在接缝下方,该弧形根本没有垫圈。
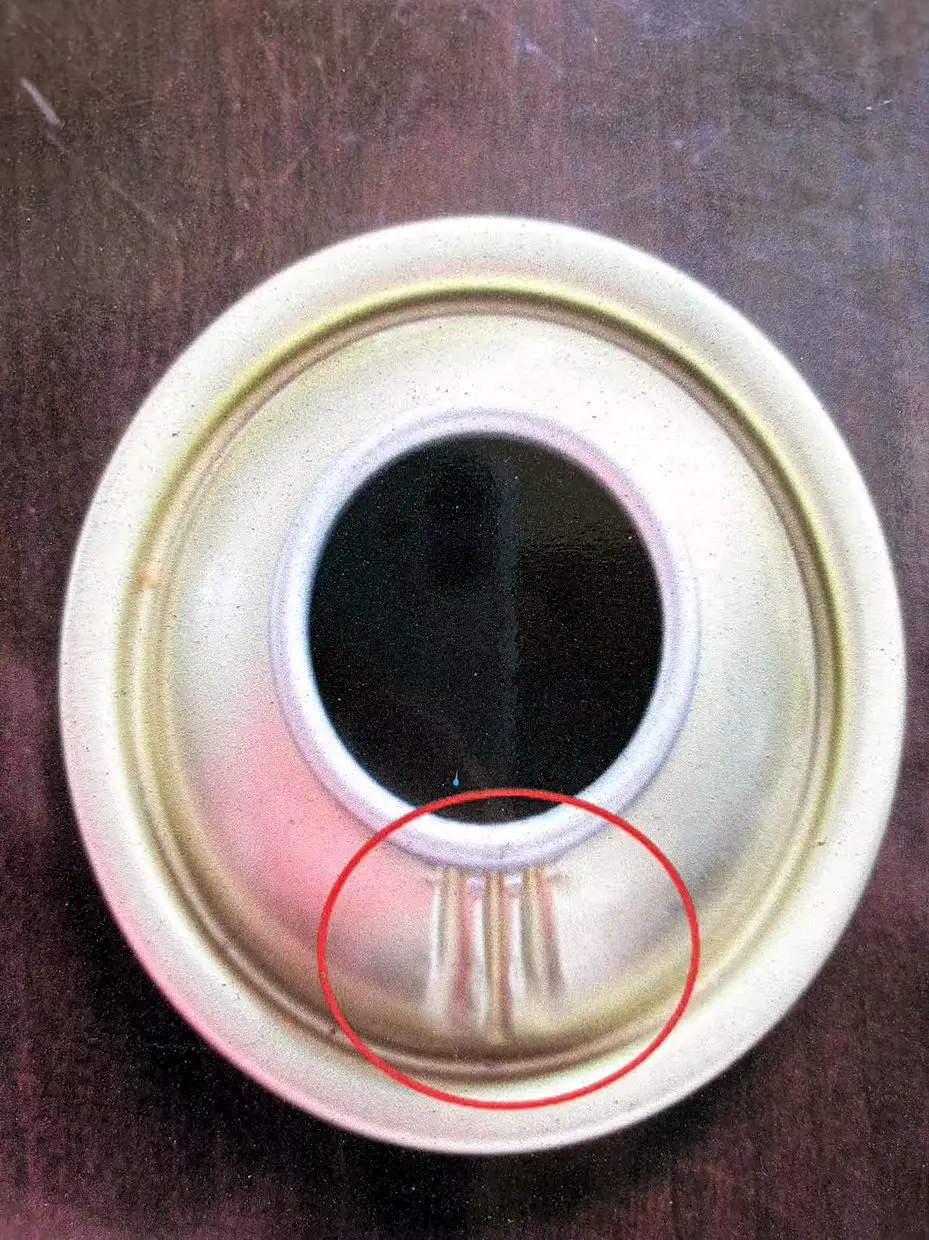
这是整个罐子中后果最严重、可见度最低的缺陷。如果不切开一个有缝罐头,你就无法在有缝罐头上看到它。如果料斗足够小,一批复合料斗将通过水浴,并在九个月后在货架上失效。
向您的供应商询问两个问题:每端的复合重量是多少,以及如何检查 - 通过重量样品还是通过视觉系统?按计划衡量最终结果的供应商做得很好。 “通过观察”来检查的人并不是在检查。
过度涂抹和挤出
化合物太多,当接缝闭合时,多余的化合物必须转移到某个地方。它在接缝处挤出一个珠子或一系列小斑点。
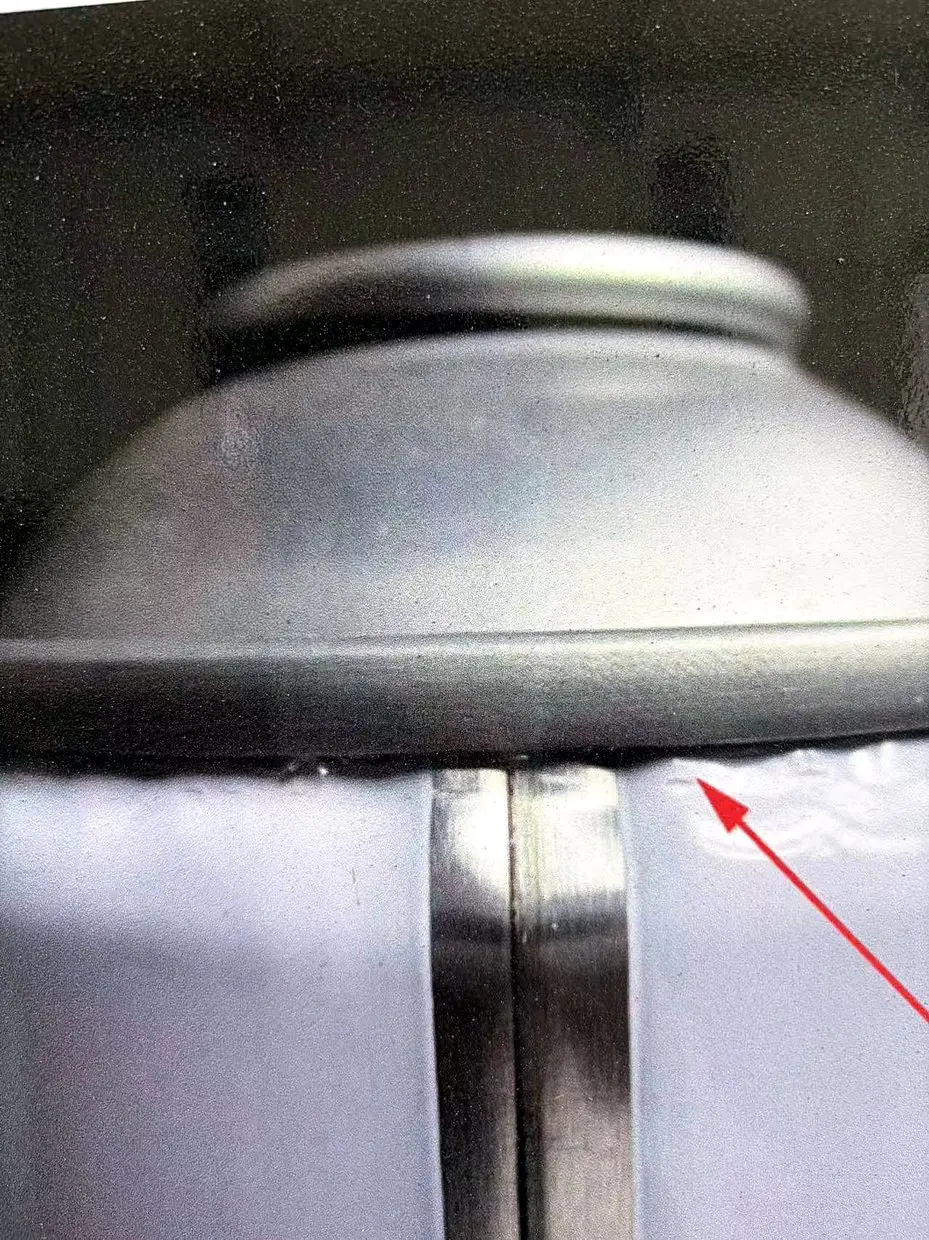
大多数买家将挤压视为装饰性的。这通常是正确的,但有一个例外:如果化合物是一种可以迁移的类型,那么罐内的挤出材料就会成为产品污染问题,而不是化妆品问题,并且谈话会发生变化。
双缝
五个滚筒,两次操作,每罐大约四十毫秒。这里的大部分问题都是机械性的,并且出现在跑动中,而不是单打中。
假缝
钩子没有互锁。接缝看起来闭合,高度合适,在压力下或在缩略图下分离。
原因是安装或磨损条件——卡盘或轧辊压力、轧辊轮廓或罐体未正确就位。当发现它时,它是 100% 不合格的,找到它需要拆解:剪断接缝,测量钩子长度和重叠,查看横截面。没有任何外部检查可以替代这一点。
缝牙
接缝处突出的尖锐突出物或刺,其中卷筒跳跃或金属移位而不是成形。
除了外观之外,牙齿也是一种操作危险——它会割伤手套,还可能损坏箱子中相邻的罐子——而且它表明接缝辊不在应有的位置。
接缝滑移
辊滑动而不是成形。结果是接缝松散、低低或两者兼而有之。滑动通常显示为一排罐子而不是一个,因为移动的任何东西都会保持移动。
接缝皱纹
沿着末端和主体相交处的接缝处起皱。许多规格都可以容忍轻微的皱纹;深的意味着金属折叠而不是压缩,并且密封取决于填充其从未尺寸的间隙的化合物。
肩部和穹顶
肩部半径处有凹痕
圆顶平面上的凹痕主要是装饰性的。圆顶转入主体的半径上的凹痕是压力负载集中的地方。它会在您最不想要的地方产生应力集中,并且在高压罐上,无论深度如何,都应将其视为结构缺陷。
双底
两端送入同一罐中。几乎总是第二端是穿过进料的部分端或嵌套端。一旦你知道如何寻找它,就很容易从外面发现它——底座是高高的,或者罐子站立得不均匀。
这也是最终提要行为异常的最清晰的证据,因此单个发现可以证明检查其余运行的合理性。
锈
在末端,生锈几乎总是从边缘开始——卷曲的切割边缘,或者到达裸露金属的划痕。在新罐子上,它根本不应该存在。在一个一直搁置的罐子上,这是一个存储问题:冷凝、不受控制的湿度、在航行中出汗的容器。
哪些内容可以修复以及由谁修复
| 缺点 | 起源 | 事后可修复 | 所有者 |
|---|---|---|---|
| 复合料斗 | 端部制作 | 不 | 罐头制造商 |
| 卷曲裂纹 | 端部制作 | 不 | 罐头制造商 |
| 分数分割 | 端部制作 | 不 | 罐头制造商 |
| 边缘凹口 | 末端处理/进给 | 不 | 罐头制造商 |
| 假缝 | 接缝设置 | 不 | 罐头制造商 |
| 缝牙 | 接缝卷 | 不 | 罐头制造商 |
| 接缝滑移 | 接缝卷 | 不 | 罐头制造商 |
| 挤出 | 复合重量 | 仅化妆品分级 | 罐头制造商 |
| 阀门压接泄漏 | 灌装线 | 是的,重新压接 | 填料 |
| 肩部有凹痕 | 处理 | 不 | 谁处理的 |
| 边缘生锈 | 仓储、货运 | 不 | 取决于包装和条件 |
| 脸部刮伤 | 处理 | 不 | 谁处理的 |
这种模式虽然让人不舒服,但却是诚实的:几乎所有在这个清单上的罐头不合格的东西都是在罐头离开工厂之前决定的。这就是为什么审计中有用的问题不是“您的缺陷率是多少”,而是“您测量其中哪些、测量频率以及我可以查看记录吗”。
如果您单独购买锥体和圆顶
一些买家这样做,是为了重新包装或在内部进行灌装操作。除了尺寸之外还需要指定三件事:
复合类型和每端重量,而不仅仅是“复合”。重量决定了环是否密封。
如果最终得分,则使用规定的测量方法对残差进行得分。
包装格式和嵌套,因为上述划痕和凹口缺陷是在杂志和纸箱中产生的,而不是在印刷机中产生的。
我们的适用于 45–70 mm 罐的圆锥体和圆顶系列涵盖标准配置;如果您要将末端与缩颈的身体相匹配,缩颈结构和直墙结构之间的区别解释了为什么相同直径的端部不能在两者之间互换。
世龙 在佛山生产完整的气雾罐和锥形圆顶套件 - 45 毫米至 70 毫米,每年 4 亿罐。如果您的生产线上的接缝出现故障,并且您不确定它是否以这种方式离开我们的工厂,请发送拆卸横截面的照片和批次代码。我们通过测量而不是意见来回答这些问题。