UnAuditoría de fábrica de latas de aerosol.Es una inspección cronometrada, no un recorrido. Un día te da unos 480 minutos de trabajo; nueve paradas de veinticinco minutos cada una consumen 225 de ellas, y el resto desaparece entre reuniones, almuerzos y paseos. Esa aritmética es la razón por la que la mayoría de las auditorías terminan en la puerta del laboratorio sin siquiera abrir un registro de lote.
Una auditoría útil produce cuatro números medidos, un registro de trazabilidad y una puntuación que puede citar en un reclamo. Los documentos por sí solos no prueban nada, las fotografías prueban menos. Si sale sin un diámetro de rizo medido y un número de calor que usted mismo trazó, ha asistido a una presentación.
- Los seis documentos que debes solicitar antes de reservar un vuelo
- Cinco campos para copiar la etiqueta de una bobina
- Recubrimiento: mida la película, no la impresión
- Cuatro estaciones en la línea del cuerpo.
- Extremos y dimensiones de engarce que deciden las fugas.
- Pruebas de estanqueidad y el baño que nadie valida
- El simulacro de trazabilidad de quince minutos
- Capacidad, herramientas y el cronograma al que te unes
- Puntuación y la carta que envías después.
Paso 1: borre la documentación antes de reservar un vuelo
Solicite seis documentos en un correo electrónico, todos a la vez. Un fabricante responde en un día con seis accesorios. Una oficina comercial responde con dos y un párrafo explicando por qué los otros cuatro están “con la fábrica”, y ese párrafo ya es un hallazgo que vale la pena anotar.
| Documento | Lee solo esto | Si falta o es vago |
|---|---|---|
| Licencia comercial | Alcance del negocio, no el nombre de la empresa | La entidad facturadora puede no ser propietaria del taller que estás visitando. |
| Certificado ISO 9001 | Organismo de certificación, dirección del sitio, redacción del alcance | El alcance de las “ventas de envases metálicos” no cubre la producción. |
| Licencia de embalaje de mercancías peligrosas | Dirección del sitio y clases de productos enumeradas | Las latas de aerosol vacías están reguladas como envases de mercancías peligrosas en la mayoría de los mercados de exportación. |
| Certificado de fábrica de hojalata | Nombre del molino, masa de recubrimiento de estaño, estado de ánimo, calibre | Sustrato comprado en el mercado spot e intercambiado entre órdenes |
| Lista de propiedad de herramientas | ¿A quién pertenecen los troqueles y punzones para su diámetro? | Su plazo de entrega se convierte en la decisión de programación de un tercero |
| Tres conocimientos de embarque recientes | Puertos, recuento de contenedores, países destinatarios | La exportación es ocasional, por lo que los errores de documentación aumentan considerablemente |
La trampa en este paso es un certificado válido emitido a la entidad incorrecta. Un certificado de una empresa de ventas parece idéntico a un certificado de una planta: mismo diseño, misma marca de acreditación, misma fuente. La diferencia es una línea: la dirección. Si esa dirección es una planta de oficinas en un centro de negocios, pregunta por escrito qué entidad jurídica posee la licencia de producción y cuál firmará tu acuerdo de calidad. Los compradores que se saltan la pregunta descubren en el segundo año que el acuerdo de calidad de su proveedor está en manos de una empresa que no opera ni una sola máquina y que la planta no tiene ninguna obligación hacia ellos.
Donde se superponen los trámites aduaneros
La documentación y la producción son dos riesgos diferentes, y una planta puede ser fuerte en uno y débil en el otro. ElLista de verificación de documentación de importación para latas de aerosol vacías.cubre el lado aduanero (clasificación HS, aranceles, declaración de embalaje), que es una conversación separada de si el horno está registrando la temperatura máxima del metal.
Lo que una licencia te dice y lo que no te dice
Le indica que el sitio tiene permiso para empacar mercancías peligrosas. No le dice que la planta alguna vez envió un contenedor lleno de ellos, ni que el certificado cubra el diámetro que está comprando. Solicite un conocimiento de embarque con su diámetro. Una planta que exporta volúmenes de 45 mm y 65 mm puede producir ambos; una planta que alguna vez sólo ha trabajado 52 mm aprenderá con sus herramientas.
Paso 2: copie cinco campos de la etiqueta de una bobina
El almacén de materias primas tarda veinte minutos y resuelve más dudas que la imprenta. Las bobinas deben estar de canto, nunca planas: el almacenamiento plano crea puntos planos que aparecen meses después como arrugas en el cuerpo y como ovalidad en el cuello.
Copie cinco campos de la etiqueta de la bobina actualmente cargada en la línea, no de un archivo. Molino, masa de recubrimiento de estaño, temple, calibre, número de calor. Para las masas de aerosol, la especificación común es 2,8/2,8 g/m²; 5.6/2.8 agrega un margen de corrosión en el lado del producto, lo cual es importante para las fórmulas a base de agua y para cualquier cosa con un pH superior a 8.
| Campo | Valor típico de aerosol | Por qué cambia su riesgo |
|---|---|---|
| Masa de recubrimiento de estaño | 2.8/2.8 g/m² (E2.8/2.8) | Por debajo de 2,0 g/m² en el lado del producto, los poros dominan la duración de la corrosión |
| Temperamento | T-3, T-4 o DR-550 | El temperamento más duro resiste el pandeo, pero se agrieta en el cuello si el troquel está desgastado. |
| Indicador | 0,18–0,22 mm | 0,02 mm menos es invisible en una fotografía y medible en una prueba de deformación |
| número de calor | Alfanumérico, único por serie | El único campo que le permite rastrear un defecto hasta una bobina en lugar de un año |
| Acabado superficial | Piedra, mate, brillante | Matt toma la laca de manera diferente; una línea brillante mostrará la variación de la película |
Solicite el certificado de fábrica para la bobina en la línea hoy, no para el archivo del año pasado. Luego coloque ese certificado al lado de su cotización. Si el calibre en el certificado es más delgado que el calibre que le cotizaron, ha encontrado el ahorro de costos que hizo que el precio funcionara.
Por qué el número de calor es más importante que el calibre
El calibre es una especificación; un número de calor es una identidad. Cuando un lote de latas se parte por el cuello ocho meses después, el medidor le indica que las latas eran nominalmente correctas, mientras que el número de calor le indica si el acero proviene de una bobina o de tres. Las plantas que registran cifras de calor por turno pueden responder a una reclamación en una hora. Las plantas que no lo hagan te dirán que el material estaba bien y cambiarán de tema.
Paso 3: Mida el recubrimiento en lugar de admirar la impresión
La impresión es visual, por lo que los visitantes permanecen frente a la prensa y toman fotografías. El recubrimiento es invisible, por lo que el camino se acelera, lo cual es al revés, porque la laca interna es la única parte de la lata que toca el producto durante dos años.
| Solicitud | Película seca típica | Temperatura máxima del metal | ¿Qué falla si no se cura lo suficiente? |
|---|---|---|---|
| solvente industrial | 5–8 µm | ≈ 200 °C | Película blanda, corrosión a partir de los arañazos y de la franja de soldadura. |
| Cosmético (base alcohólica) | 8–12 µm | ≈ 200 °C | Ataque de poliol, mal olor que aparece alrededor del sexto mes. |
| Alimentos y lácteos | 10–15 µm | ≈ 200 °C, permanencia más larga | Migración de hierro a la fase grasa, sabor metálico en la parte superior de la lata. |
| Alto contenido de ácido o alto contenido de sal | 12–18 µm, dos capas | Dos pases | Ampollas a lo largo de la soldadura y luego corrosión por orificios |
Pídale al operador que mida una lata mientras usted está parado allí y observe dónde toca la sonda. Una lectura tomada en la cúpula no es la misma película que una lectura tomada en la pared lateral, y una planta que informa un solo número generalmente informa el mejor.
La temperatura máxima del metal es el número, no la configuración del horno.
La pantalla del horno muestra la temperatura del aire. La película solo se reticula cuando el acero alcanza la temperatura, y eso depende del calibre, la velocidad de la línea y la permanencia. Una línea que funciona a 400 latas por minuto con un cuerpo de 0,18 mm puede alcanzar una temperatura máxima del metal de 200 °C con un horno ajustado a 260 °C; el mismo horno a 380 latas por minuto con un cuerpo de 0,22 mm puede que no.
Por lo tanto, solicite la tabla del horno para el lote que se está ejecutando actualmente y verifique que la temperatura máxima del metal se registre por turno en lugar de por semana. Una planta que lo registra por turno ya ha respondido a la pregunta que usted se haría nueve meses después, cuando un cliente reporta una nota metálica y no tiene idea de qué tirada proviene. El aspecto posterior de una película poco curada o interrumpida se cataloga en elguía de defectos de extremos y costuras.
Tres preguntas que exponen una línea de recubrimiento
- ¿Qué código de producto de laca hay en el tanque en este momento y cuál es su lote?
- ¿Cuándo se realizó la última prueba de curado y cuál fue la temperatura máxima del metal medida?
- Si el horno se detiene durante cuatro minutos, ¿qué sucede con las latas que se encuentran dentro: desechadas, reutilizadas o pasadas?
La tercera cuestión es la que separa un sistema de un hábito. La mayoría de las plantas los desechan. Algunos los vuelven a ejecutar. Algunos los pasan, y esos pocos son la razón por la que existen las pruebas de adhesión de películas.
Paso 4: Cuente cuatro cosas en la línea del cuerpo.
La línea del cuerpo es donde una lata deja de ser una sábana plana. No es necesario que comprenda todas las cámaras; necesitas contar cuatro cosas y escribir los números.
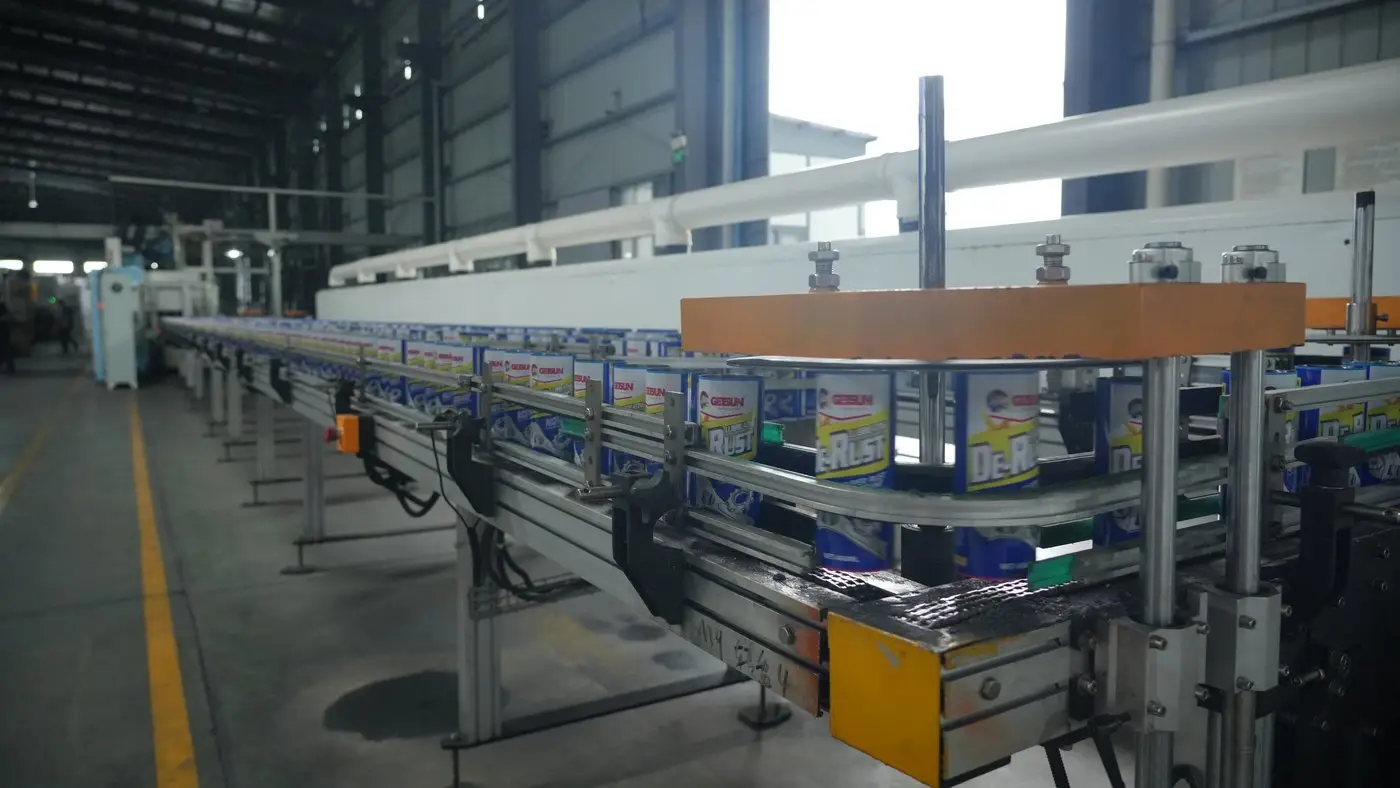
1. Tipo de soldadura y franja interior.
Pregunte si el soldador es de inducción de alta frecuencia o una unidad de resistencia de alambre de cobre, luego observe la franja interior. La raya es la capa más delgada de toda la lata, se asienta sobre el acero desnudo en ambos bordes y falla primero. Lo que quieres ver es una franja continua, uniformemente ancha y sin saltos; una raya que se desvía o se estrecha en los extremos de la bobina es una advertencia sobre el aplicador, no sobre la laca.
2. Etapas de cuello
Pregunte cuántas etapas recorre el necker. Tres o más es normal para cuerpos alimentarios y cosméticos de 45 a 70 mm, porque cada etapa reduce el diámetro en una cantidad limitada. Un cuello de un solo golpe en un cuerpo de 65 mm significa que se le pide al acero que haga demasiado en una sola pasada, lo que se manifiesta más tarde como microfisuras debajo del rizo, invisibles en la planta, visibles como una fuga en el relleno.
3. Formación de cúpula y base.
Mire la base: una base de aerosol adecuada tiene un anillo empotrado para que la lata se apoye sobre un borde en lugar de un disco plano. Si la base es poco profunda o el anillo está mal definido, las latas se balancearán en el transportador, lo que provocará una desalineación de la válvula en el engarzador. Se trata de un defecto de la lata que se presenta como un problema en la línea de llenado.
4. El contenedor de chatarra
Pase dos minutos en el contenedor de rechazo y lea lo que contiene. Cuerpos torcidos, cuellos partidos, secciones de rayas sin revestimiento, cúpulas abolladas. El contenedor es un informe honesto de los problemas que enfrenta la línea y nadie lo revisa antes de una visita. Un contenedor lleno de cuellos partidos le indica que el útil del cuello está al final de su vida útil; un contenedor lleno de carrocerías sin recubrimiento le indica que el aplicador de rayas se está ajustando al tacto.
Paso 5: extremos y las cuatro dimensiones de engarce que determinan las fugas
Los extremos suelen estar comprados, y eso está bien. Lo que importa es si la planta mide la costura terminada o sólo el extremo entrante. La intercambiabilidad dimensional deextremos superior e inferior en el rango de 45 a 70 mmes más amplio de lo que la mayoría de los compradores suponen, por lo que el emparejamiento de certificados importa más que el nombre del proveedor.
| Dimensión de costura | lo que controla | Frecuencia de verificación típica |
|---|---|---|
| Grosor de la costura | Compresión del compuesto sellador. | Cada hora, más el inicio y el final de la carrera. |
| Altura de la costura | Si el rizo está completamente enganchado | Cada hora |
| Profundidad del avellanado | ¿Qué tan lejos se encuentra el extremo debajo de la pared del portabrocas? | Cada dos horas o por palet |
| Superposición del gancho del cuerpo/gancho final | La longitud real del sello; el que gotea cuando se equivoca | Cada costura desgarrada |
Pide que te corten una costura mientras esperas. Se necesitan seis minutos con un cortador, un rodillo y un micrómetro y se produce una sección transversal que se puede fotografiar. Busque tres cosas: que los ganchos se superpongan al menos 1,1 mm, que el compuesto esté comprimido uniformemente alrededor de toda la circunferencia y que no haya grietas en el radio del gancho del cuerpo.
Fotografíe la sección transversal junto a la lectura del micrómetro. Una foto de costura sin número es una imagen de metal. Una foto de la costura con un número es prueba.
El troquel que tiene dos diámetros.
Una pregunta que vale la pena hacerse: ¿un cabezal de engarzado mide 52 mm y 65 mm? Muchas plantas cambian las herramientas y muchas lo hacen más lentamente de lo que permite el cronograma. Si la respuesta es “lo ajustamos”, solicita el registro de configuración del último cambio. Dos diámetros en un cabezal, ajustados al tacto, es el origen más común de una fuga que aparece en la llenadora y no se puede reproducir en la planta de latas.
Paso 6: prueba de fugas y el baño que nadie valida
Cada planta de aerosol tiene un baño de agua. Muchos menos lo validan. Haga tres preguntas en este orden y observe qué tan rápido se responden.
- ¿Cuál es la temperatura del baño y dónde se registra?La condición de prueba común es un baño a 50–55 °C durante tres minutos. Un baño que funciona a 42 °C encuentra menos fugas y pasa más latas.
- ¿Con qué frecuencia se cambia el agua y cuál es el nivel de cloruro?Ésta es la cuestión que separa a las plantas. El agua tibia con alto contenido de cloruro ataca la costura que se supone que se debe probar, y una lata que pasa el baño puede desarrollar una mancha en la costura en el almacén.
- ¿Qué pasa con una lata que falla?Debe ponerse en cuarentena con un código de lote, no devolverse a la línea.
La segunda pregunta es la que la mayoría de los visitantes nunca hacen, y se relaciona con algo que conocerás más adelante: las latas que llegan con manchas de óxido alrededor de la costura a menudo pasan por un baño que estaba causando el daño. La mecánica de esto se establece en elguía sobre la oxidación en el transporte marítimo, que vale la pena leer antes de aceptar "salió seco de fábrica" como explicación.
Lo que realmente detecta el probador de fugas
La mayoría de los probadores en línea son unidades de caída de presión o de caída de vacío. Detectan una pérdida de presión en toda la lata, lo que significa que es posible que nunca se registre una fuga lenta en las costuras de unos pocos miligramos por año. Eso no es un defecto de la máquina; es un límite del método, y es por eso que el baño y la medida de la costura coexisten con él. Si una planta te dice que el evaluador capta todo, has aprendido algo sobre esa planta.
Paso 7: El simulacro de trazabilidad de quince minutos
Elige una lata del palé que tienes delante. Entréguelo al gerente de calidad y solicite el número de calor del serpentín, el lote de recubrimiento, el registro del horno y el resultado de la prueba de fugas del lote del que proviene. Luego inicie un cronómetro.
Quince minutos es la marca para aprobar. Menos de quince significa que los registros están indexados y alguien los posee. Más de treinta significa que los registros existen pero se archivan por mes y persona, lo que funciona hasta que esa persona se va. Un rechazo significa que la lata no se fabricó aquí o que el lote no se registra, y cualquiera de las respuestas finaliza la auditoría.
Qué escribir al margen
Cuatro cosas, no cinco: quién hizo la búsqueda, cuánto tiempo llevó, qué registros estaban en papel y cuáles en un sistema, y si la respuesta dependía de que una persona estuviera de turno. Este último es un único punto de falla que vale la pena mencionar en la carta que envíe después, porque es la falla que realmente sucederá.
Ejecute el taladro dos veces si puede
Solicite una segunda lata, extraída de un palet diferente, preferiblemente embalada hace dos meses. El primer simulacro prueba el sistema; el segundo prueba si el sistema sobrevive a un pedido completado. Muchas plantas pueden rastrear la producción de hoy y no pueden rastrear la de febrero.
Paso 8: Capacidad, herramientas y cronograma al que se unirá
La calidad es sólo la mitad de lo que estás comprando. La otra mitad es un lugar en una cola, y la cola es invisible a menos que solicites números.
| Preguntar | buena respuesta | señal de advertencia |
|---|---|---|
| Velocidad nominal versus salida de cambio real | Brecha inferior al 20% | Una línea de 400 cpm que entrega 240 cpm |
| Tiempo de cambio entre diámetros | 2 a 4 horas, documentado | “Depende del pedido” |
| Cartera de pedidos actual | Indicado en semanas, con fecha de entrega. | Una promesa en meses sin fecha |
| Propiedad de herramientas para su tamaño | Propiedad de la planta, enumerada por diámetro | Prestado o propiedad de un socio comercial |
| Número de líneas y sus diámetros. | Específico, coincide con el piso de la tienda. | Vagos o con más líneas de las que el edificio puede contener. |
La pregunta de cambio es la que predice su segundo pedido. Una planta que puede cambiar un cuello en cuatro horas documentadas puede tener un horario mixto; una planta que necesita un día agrupará su pedido con el de otra persona, y su plazo de entrega seguirá su calendario en lugar del suyo. La mecánica comercial de ello se establece en elCinco elementos de costos ocultos en el precio de las latas de aerosol, que vale la pena leer antes de negociar únicamente el precio unitario.
Pregunta qué no harán
Una planta que dice sí a todo no ha entendido la pregunta. Pregunte directamente: qué diámetros no utiliza, qué revestimientos no aplica, a qué mercados no realiza envíos. Las respuestas suelen ser específicas y honestas, y le dicen más sobre la capacidad que un catálogo.
Paso 9: puntuación y carta que envías después
Puntuación mientras caminas, no después en el taxi. Cinco categorías, ponderaciones a continuación y una oración escrita por categoría que explique la puntuación. El número importa menos que la oración; esa oración es la que citarás cuando algo salga mal en el séptimo mes.
| Categoría | Peso | ¿Qué gana la máxima puntuación? |
|---|---|---|
| Registros y trazabilidad | 25 | Simulacro de quince minutos realizado dos veces, registros indexados por lote |
| Control de recubrimiento y curado | 20 | Registro de PMT por turno, película medida en la pared lateral y el domo |
| Formando y uniendo | 20 | Cuello de tres etapas, controles de costura cada hora, cambio documentado |
| Prueba de fugas e higiene. | 15 | Se registran la temperatura del baño y el cloruro, los rechazos se ponen en cuarentena |
| Transparencia comercial | 20 | Herramientas en propiedad, cartera de pedidos declarada en semanas, rechazos claros |
Por encima de 80 sin cero en ninguna categoría es una planta que merece un pedido de prueba. Entre los 65 y los 80 años, la capacidad existe, pero el sistema es informal: coloca los vacíos en una carta de confirmación y exige una respuesta por escrito antes de la primera orden de compra. Por debajo de los 65 años, es probable que esté financiando la curva de aprendizaje de alguien.
La carta de confirmación: seis líneas
- El calibre y la masa del recubrimiento de estaño del sustrato, por número de calor.
- El código de producto de la laca, la película seca objetivo y la temperatura máxima mínima del metal.
- El número de etapas de estrechamiento y las tolerancias de dimensiones de engarce que aceptará.
- El formato de codificación del lote y dónde aparece en la caja.
- Control de cambios: no se permiten cambios de sustrato, laca o herramientas sin previo aviso por escrito.
- El estándar de reclamación: qué se considera defecto y quién paga el flete de un reemplazo.
Seis líneas, una página, firmadas por ambas partes. No es un contrato; es la versión de la conversación que sobrevive a la rotación de personal. La mayoría de las disputas por el suministro no son desacuerdos sobre la calidad: son desacuerdos sobre lo que se acordó, y esta página termina con eso.
Enviar la carta dentro de las 48 horas siguientes, mientras la visita sea aún reciente. Una carta enviada tres semanas después parece una negociación. Una carta enviada al día siguiente parece un récord.
Si solo tienes medio día
Cortar la sala de impresión y la línea de extremos. Conservar el almacén de bobinas, la medición del recubrimiento, el desgarro de costura, el taladro de trazabilidad y la conversación comercial. Esos cinco cubren los cuatro números y el registro que toda la auditoría debe producir. La impresión es lo más fácil de juzgar a partir de muestras posteriores; la trazabilidad no puede juzgarse en absoluto a partir de muestras.
Seis frases que identifican una oficina comercial
| lo que escuchas | Lo que normalmente significa |
|---|---|
| "La fábrica es nuestro socio, nosotros somos la oficina de ventas". | No tienes acuerdo de calidad con la planta. |
| "Podemos concertar una visita el próximo mes". | Necesitan tiempo para informar a la planta. |
| "El certificado es de nuestra otra empresa". | La entidad que posee la licencia no es la que lo cita |
| "¿Diámetro del rizo? Seguimos el estándar". | nadie lo mide |
| "Nuestro ingeniero no está hoy". | Hay un ingeniero y él es el sistema. |
| “Cualquier diámetro, cualquier revestimiento, cualquier cantidad”. | no lo han comprobado |
Uno de estos por sí solo no es nada. Las tres de la tarde son un patrón, y el patrón es lo que en realidad estás auditando.
Preguntas que hacen los compradores antes de reservar una visita
¿Cuánto tiempo dura una auditoría de fábrica de latas de aerosol?
Un día completo en sitio cubre documentos, almacén de bobinas, impresión, recubrimiento, línea de carrocería, extremos, prueba de fugas, trazabilidad y la reunión comercial. Medio día es suficiente sólo si se deja caer la línea de extremos y el simulacro de trazabilidad, que son los dos pasos que más revelan.
¿Puede una empresa comercial pasar esta auditoría?
No si incluye un simulacro de trazabilidad y una revisión de la etiqueta de la bobina. Una oficina comercial puede producir certificados, muestras y fotografías, pero no puede llevarle desde una lata terminada hasta un número de calor en quince minutos, porque no mantiene los registros de producción.
¿Qué debo medir, en una frase?
Calibre de la bobina y masa de recubrimiento de estaño, película seca del recubrimiento y temperatura máxima del metal, diámetro del rizo y las cuatro dimensiones de engarce de un desgarro de costura. Todo lo demás en la visita es observación.
¿Es suficiente la norma ISO 9001?
No. Certifica un sistema de gestión, no un producto. Lea el alcance y la dirección del sitio, luego solicite la licencia de embalaje de mercancías peligrosas, los certificados de la fábrica y la lista de propiedad de las herramientas.
¿Qué es una puntuación razonable?
Por encima de 80 sin cero en ninguna categoría vale la pena realizar un pedido de prueba. 65 a 80 significa que existe la capacidad pero el sistema es informal. Por debajo de 65 generalmente significa que la planta está aprendiendo según su pedido.
¿Debo anunciar la visita?
Anuncie la fecha, no la ruta. Una planta que sabe que vas a venir limpiará el suelo, lo cual está bien. Una solicitud espontánea de un registro de lote del día es lo que separa a un sistema de un programa de limpieza.
¿Cuál es la fotografía más útil para tomar?
La etiqueta de calibración en el medidor que le acaban de entregar. Demuestra que el número que anotó proviene de un instrumento vigente, que es lo que hace que el número sea utilizable en un reclamo once meses después.
Referencias técnicas
- ISO 9001:2015 — Sistemas de gestión de calidad, requisitos (el alcance y la dirección del sitio son las cláusulas que importan aquí).
- ISO 9004: orientación para el éxito sostenido, útil a la hora de juzgar si un sistema está documentado o es improvisado.
- Reglamento Modelo de las Naciones Unidas, Capítulo 6.1 — Requisitos para la construcción y prueba de envases, incluidos los envases interiores para aerosoles.
- FEA (Federación Europea de Aerosoles): práctica estándar de llenado y prueba para contenedores y dispensadores de aerosoles.
- ISO 11093: Papel y cartón, determinación del perfil de flauta y estabilidad dimensional (relevante para la protección de cajas y palés).
Última actualización:19 de noviembre de 2026. Escrito por el equipo técnico de Sailon Metal Packaging, un fabricante de latas de aerosol de hojalata en Foshan, China, que produce cuerpos de 45 a 70 mm desde 2007. Las cifras proporcionadas son valores típicos de la industria, no límites; confírmelos según sus propias especificaciones y la regulación del mercado de destino antes de usarlos en un contrato de compra.
¿Está auditando a un proveedor de latas y quiere una segunda opinión?
Envía los seis documentos y los cuatro números que mediste. Le diremos qué mostraría normalmente una planta y cuáles de sus hallazgos son graves.