UNaudit di fabbrica della bomboletta aerosolè un'ispezione a tempo, non un tour. Un giorno ti dà circa 480 minuti lavorativi; nove fermate da venticinque minuti ciascuna ne consumano 225, e il resto scompare tra riunioni, pranzi e passeggiate. Questa aritmetica è il motivo per cui la maggior parte degli audit termina alla porta del laboratorio senza nemmeno aprire un registro del lotto.
Un audit utile produce quattro numeri misurati, un record di tracciabilità e un punteggio che puoi riportare in un reclamo. I documenti da soli non provano nulla, le fotografie dimostrano meno. Se esci senza un diametro del ricciolo misurato e un numero di calore tracciato da te, hai assistito a una presentazione.
- I sei documenti da richiedere prima di prenotare un volo
- Cinque campi per copiare l'etichetta di una bobina
- Rivestimento: misurare la pellicola, non la stampa
- Quattro stazioni sulla linea del corpo
- Estremità e dimensioni di crimpatura che determinano le perdite
- Prova di tenuta e bagno che nessuno convalida
- L'esercitazione di tracciabilità in quindici minuti
- Capacità, strumenti e programma a cui parteciperai
- Punteggio e la lettera che invii in seguito
Passaggio 1: svuota i documenti prima di prenotare un volo
Richiedi sei documenti in un'unica e-mail, tutti in una volta. Un produttore risponde entro un giorno con sei allegati. Un ufficio commerciale risponde con due e un paragrafo in cui spiega perché gli altri quattro sono “con la fabbrica”, e quel paragrafo è già una constatazione da annotare.
| Documento | Leggi solo questo | Se manca o è vago |
|---|---|---|
| Licenza commerciale | Ambito di attività, non il nome dell'azienda | L'entità fatturante potrebbe non essere proprietaria del workshop che stai visitando |
| Certificato ISO 9001 | Ente di certificazione, indirizzo del sito, dicitura ambito | L'ambito delle “vendite di imballaggi metallici” non copre la produzione |
| Licenza per l'imballaggio di merci pericolose | Indirizzo del sito e classi di prodotto elencate | Le bombolette spray vuote sono regolamentate come imballaggi per merci pericolose nella maggior parte dei mercati di esportazione |
| Certificato di lavorazione della banda stagnata | Nome della fabbrica, massa del rivestimento di stagno, stato, calibro | Substrato acquistato sul mercato spot e scambiato tra ordini |
| Elenco proprietà degli strumenti | Chi possiede le matrici e i punzoni per il tuo diametro | Il tempo di consegna diventa una decisione di pianificazione di terze parti |
| Tre polizze di carico recenti | Porti, conteggio dei container, paesi destinatari | L'esportazione è occasionale, quindi gli errori di documentazione aumentano notevolmente |
La trappola in questo passaggio è un certificato valido rilasciato all'entità sbagliata. Un certificato per una società di vendita sembra identico a un certificato per un impianto: stesso layout, stesso marchio di accreditamento, stesso carattere. La differenza è una riga: l'indirizzo. Se l'indirizzo è un ufficio in un centro commerciale, chiedi per iscritto quale persona giuridica detiene la licenza di produzione e quale firmerà il tuo accordo di qualità. Gli acquirenti che saltano la domanda scoprono nel secondo anno che l’accordo di qualità del loro fornitore è detenuto da un’azienda che non gestisce una sola macchina e che l’impianto non ha alcun obbligo nei loro confronti.
Dove le pratiche doganali si sovrappongono
Documentazione e produzione sono due rischi diversi e un impianto può essere forte da un lato e debole dall'altro. ILlista di controllo della documentazione di importazione per le bombolette spray vuotecopre l'aspetto doganale - classificazione HS, dazi, dichiarazione di imballaggio - che è una conversazione separata dal fatto che il forno stia registrando la temperatura di picco del metallo.
Cosa ti dice e cosa non ti dice una licenza
Ti dice che il sito è autorizzato a imballare merci pericolose. Non ti dice che la pianta ne ha mai spedito un contenitore pieno, né che il certificato copra il diametro che stai acquistando. Richiedi una polizza di carico con sopra il tuo diametro. Uno stabilimento che esporta 45 mm e 65 mm in volume può produrli entrambi; un impianto che ha sempre e solo eseguito 52 mm imparerà sui tuoi utensili.
Passaggio 2: copia cinque campi da un'etichetta bobina
Il magazzino delle materie prime impiega venti minuti e risolve più problemi della tipografia. Le bobine dovrebbero stare sul bordo, mai appiattite: lo stoccaggio piatto crea punti piatti che appaiono mesi dopo come rughe sul corpo e come ovalità sul collo.
Copia cinque campi dall'etichetta della bobina attualmente caricata sulla linea, non da un file. Mulino, massa del rivestimento di stagno, stato fisico, calibro, numero di calore. Per i corpi aerosol, la specifica comune è 2,8/2,8 g/m²; 5,6/2,8 aggiunge un margine di corrosione sul lato del prodotto, che è importante per le formule a base d'acqua e per qualsiasi cosa con un pH superiore a 8.
| Campo | Valore tipico dell'aerosol | Perché cambia il rischio |
|---|---|---|
| Massa di rivestimento in stagno | 2.8/2.8 g/m² (E2.8/2.8) | Al di sotto di 2,0 g/m² sul lato del prodotto, i fori di spillo dominano la resistenza alla corrosione |
| Temperare | T-3, T-4 o DR-550 | Il temperamento più duro resiste alla deformazione, ma si rompe sul collo se lo stampo è usurato |
| Misura | 0,18–0,22 millimetri | 0,02 mm in meno sono invisibili in foto e misurabili in un test di deformazione |
| Numero di calore | Alfanumerico, unico per batteria | L'unico campo che permette di risalire ad un difetto su una bobina anziché su un anno |
| Finitura superficiale | Pietra, opaca, luminosa | L'opaco prende la lacca in modo diverso; una linea solo luminosa mostrerà la variazione della pellicola |
Richiedi il certificato della fabbrica per il coil sulla linea oggi, non per il file dell'anno scorso. Quindi metti quel certificato accanto al tuo preventivo. Se lo scartamento sul certificato è più sottile dello scartamento che ti è stato indicato, hai riscontrato il risparmio sui costi che ha fatto funzionare il prezzo.
Perché il numero di calore conta più del calibro
Il calibro è una specifica; un numero di calore è un'identità. Quando un lotto di lattine si rompe al collo otto mesi dopo, l'indicatore ti dice che le lattine erano nominalmente corrette, mentre il numero di calore ti dice se l'acciaio proveniva da una o tre bobine. Gli impianti che registrano i numeri di calore per turno possono rispondere a un reclamo in un'ora. Le piante che non lo fanno ti diranno che il materiale andava bene e cambieranno argomento.
Passaggio 3: misura il rivestimento invece di ammirare la stampa
La stampa è visiva, quindi i visitatori si soffermano davanti alla stampa e scattano fotografie. Il rivestimento è invisibile, quindi il cammino è accelerato, ovvero all'indietro, perché la vernice interna è l'unica parte della lattina che tocca il tuo prodotto per due anni.
| Applicazione | Tipico film secco | Picco della temperatura del metallo | Cosa fallisce se poco curato |
|---|---|---|---|
| Solvente industriale | 5–8 µm | ≈ 200 °C | Film morbido, corrosione a partire dai graffi e dalla striscia di saldatura |
| Cosmetico (base alcolica) | 8–12 µm | ≈ 200 °C | Attacco di polioli, comparsa di cattivi odori intorno al sesto mese |
| Alimenti e latticini | 10–15 µm | ≈ 200 °C, permanenza più lunga | Migrazione del ferro nella fase grassa, gusto metallico nella parte superiore della lattina |
| Alto contenuto di acido o alto contenuto di sale | 12–18 µm, due mani | Due passaggi | Vesciche lungo la saldatura, poi corrosione stenopeica |
Chiedi all'operatore di misurare una lattina mentre sei lì e osserva dove tocca la sonda. Una lettura effettuata sulla cupola non è la stessa pellicola di una lettura effettuata sulla parete laterale, e una pianta che riporta un singolo numero di solito riporta quello migliore.
La temperatura di picco del metallo è il numero, non l'impostazione del forno
Il display del forno mostra la temperatura dell'aria. La pellicola reticola solo quando l'acciaio stesso raggiunge la temperatura e ciò dipende dallo spessore, dalla velocità della linea e dalla permanenza. Una linea che funziona a 400 lattine al minuto con un corpo da 0,18 mm può raggiungere una temperatura massima del metallo di 200 °C con un forno impostato a 260 °C; lo stesso forno a 380 lattine al minuto con corpo da 0,22 mm potrebbe non esserlo.
Chiedete quindi la tabella del forno per il lotto attualmente in esecuzione e verificate che la temperatura di picco del metallo venga registrata per turno anziché per settimana. Uno stabilimento che lo registra per turno ha già risposto alla domanda che altrimenti faresti nove mesi dopo, quando un cliente segnala una nota metallica e non hai idea da quale corsa provenga. L'aspetto a valle di un film non polimerizzato o interrotto è catalogato nel fileguida per i difetti delle estremità e delle cuciture.
Tre domande che mettono a nudo una linea di verniciatura
- Quale codice del prodotto laccato si trova attualmente nel serbatoio e qual è il suo lotto?
- Quando è stato effettuato l'ultimo controllo della polimerizzazione e qual è stata la temperatura di picco del metallo misurata?
- Se il forno si ferma per quattro minuti, cosa succede alle lattine al suo interno: scartate, riavviate o passate?
La terza questione è quella che separa un sistema da un’abitudine. La maggior parte delle piante li scarta. Alcuni li ripropongono. Alcuni li superano, e questi pochi sono il motivo per cui esistono i test di adesione delle pellicole.
Passaggio 4: conta quattro cose sulla linea del corpo
La linea del corpo è dove una lattina smette di essere un foglio piatto. Non è necessario comprendere ogni camma; devi contare quattro cose e scrivere i numeri.
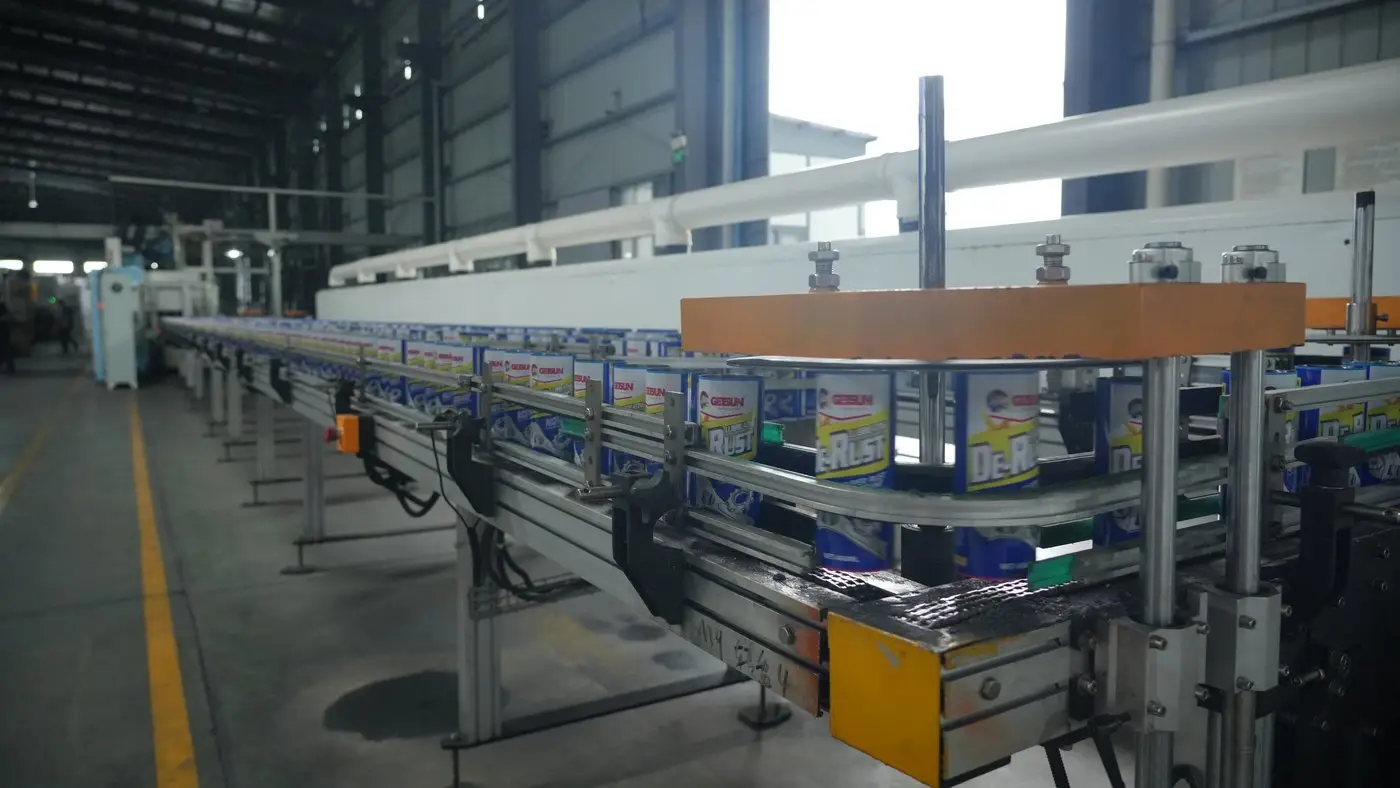
1. Tipo di saldatura e striscia interna
Chiedi se il saldatore è a induzione ad alta frequenza o un'unità di resistenza a filo di rame, quindi osserva la striscia interna. La striscia è il rivestimento più sottile dell'intera lattina, si trova sull'acciaio nudo su entrambi i bordi e si rompe per prima. Ciò che vuoi vedere è una striscia continua, larga e uniforme senza salti; una striscia che vaga o si restringe alle estremità della bobina è un avvertimento sull'applicatore, non sulla vernice.
2. Fasi di strizione
Chiedi quante fasi percorre il necker. Tre o più sono normali per impasti alimentari e cosmetici da 45 a 70 mm, poiché ogni fase riduce il diametro di una quantità limitata. Un collo a colpo singolo su un corpo da 65 mm significa che all'acciaio viene chiesto di fare troppo in un unico passaggio, il che si manifesta in seguito come micro-fessure sotto l'arricciatura: invisibili nell'impianto, visibili come una perdita nel riempitivo.
3. Formatura della cupola e della base
Osserva la base: una base per aerosol adeguata ha un anello incassato in modo che la bomboletta possa poggiare su un bordo anziché su un disco piatto. Se la base è poco profonda o l'anello non è ben definito, le lattine oscilleranno sul trasportatore, provocando il disallineamento della valvola in corrispondenza della piegatrice. Si tratta di un difetto della lattina che si presenta come un problema sulla linea di riempimento.
4. Il cestino degli scarti
Trascorri due minuti davanti al contenitore degli scarti e leggi cosa c'è dentro. Corpi storti, colli spaccati, sezioni a strisce non rivestite, cupole ammaccate. Il cestino è un resoconto onesto di ciò con cui la linea lotta e nessuno lo cura prima di una visita. Un contenitore pieno di colli spezzati indica che l'utensile per la falciatura è alla fine della sua vita utile; un contenitore pieno di corpi non rivestiti indica che l'applicatore della striscia viene regolato al tatto.
Passaggio 5: estremità e le quattro dimensioni di crimpatura che determinano le perdite
Di solito le estremità vengono accettate e va bene. Ciò che conta è se l'impianto misura la cucitura finita o solo l'estremità in entrata. L'intercambiabilità dimensionale diestremità superiore e inferiore nell'intervallo 45–70 mmè più ampio di quanto la maggior parte degli acquirenti pensi, quindi l'abbinamento del certificato conta più del nome del fornitore.
| Dimensione della cucitura | Cosa controlla | Frequenza tipica di controllo |
|---|---|---|
| Spessore della cucitura | Compressione del composto sigillante | Ogni ora, più inizio e fine corsa |
| Altezza della cucitura | Se il ricciolo è completamente impegnato | Ogni ora |
| Profondità svasatura | Quanto lontano si trova l'estremità sotto la parete del mandrino | Ogni due ore o per pallet |
| Gancio del corpo/gancio finale sovrapposto | La lunghezza effettiva della guarnizione; quello che perde quando sbagliato | Ogni cucitura si rompe |
Chiedi che venga tagliata una cucitura mentre aspetti. Ci vogliono sei minuti con una taglierina, un rullo e un micrometro e produce una sezione trasversale che puoi fotografare. Cerca tre cose: i ganci si sovrappongono di almeno 1,1 mm, il composto è schiacciato uniformemente su tutta la circonferenza e nessuna crepa nel raggio del gancio del corpo.
Fotografa la sezione trasversale accanto alla lettura del micrometro. Una foto di cucitura senza numero è una foto di metallo. Una foto della cucitura con un numero ne è la prova.
Il dado che esegue due diametri
Una domanda che vale la pena porsi: una testa di crimpatura esegue sia 52 mm che 65 mm? Molti stabilimenti cambiano le attrezzature e molti lo fanno più lentamente di quanto consentito dal programma. Se la risposta è "lo aggiustiamo", chiedi il record di configurazione dell'ultimo passaggio. Due diametri su una testa, regolati al tatto, sono l'origine più comune di una perdita che si verifica presso la riempitrice e non può essere riprodotta nello stabilimento di produzione lattine.
Passaggio 6: test di tenuta e il bagno nessuno lo convalida
Ogni pianta di bombolette spray ha un bagno d'acqua. Molti meno lo convalidano. Fai tre domande in questo ordine e osserva quanto velocemente ricevono risposta.
- Qual è la temperatura del bagno e dove viene registrata?La condizione di test comune è un bagno a 50–55 °C per tre minuti. Un bagno che funziona a 42°C rileva meno perdite e fa passare più lattine.
- Quanto spesso viene cambiata l'acqua e qual è il livello di cloruro?Questa è la domanda che separa le piante. L'acqua calda con un alto contenuto di cloruro attacca la cucitura che dovrebbe testare e una lattina che passa attraverso il bagno può sviluppare una macchia di cucitura nel magazzino.
- Cosa succede a una lattina che si rompe?Dovrebbe essere messo in quarantena con un codice batch, non restituito alla linea.
La seconda domanda è quella che la maggior parte dei visitatori non fa mai, e si collega a qualcosa che incontrerai più tardi: le lattine che arrivano con macchie di ruggine attorno alla giuntura spesso hanno superato un bagno che stava causando il danno. I meccanismi di ciò sono esposti nelguida alla ruggine nel trasporto marittimo, che vale la pena leggere prima di accettare come spiegazione "è uscito asciutto dalla fabbrica".
Cosa rileva effettivamente il cercafughe
La maggior parte dei tester in linea sono unità di decadimento della pressione o del vuoto. Rilevano una perdita di pressione in tutta la lattina, il che significa che una perdita lenta di pochi milligrammi all'anno potrebbe non essere mai registrata. Questo non è un difetto della macchina; è un limite del metodo, ed è per questo che ad esso coesistono il bagno e la misurazione della cucitura. Se una pianta ti dice che il tester cattura tutto, hai imparato qualcosa sulla pianta.
Fase 7: l'esercitazione di tracciabilità di quindici minuti
Scegli una lattina dal pallet di fronte a te. Consegnarlo al responsabile della qualità e chiedere il numero di calore della bobina, il lotto di rivestimento, la registrazione del forno e il risultato del test di tenuta per il lotto da cui proviene. Quindi avvia un timer.
Quindici minuti sono il punteggio minimo. Sotto i quindici significa che i documenti sono indicizzati e qualcuno ne è il proprietario. Oltre trenta significa che i documenti esistono ma vengono archiviati per mese e persona, il che funziona fino a quando quella persona non se ne va. Un rifiuto significa che la lattina non è stata prodotta qui o che il lotto non è stato registrato e entrambe le risposte interrompono l'audit.
Cosa scrivere a margine
Quattro cose, non cinque: chi ha effettuato la ricerca, quanto tempo ci è voluto, quali documenti erano cartacei e quali erano in un sistema, e se la risposta dipendeva dal fatto che una persona fosse di turno. Quest’ultimo è un singolo punto di fallimento che vale la pena menzionare nella lettera che invierai in seguito, perché è il fallimento che realmente accadrà.
Esegui l'esercizio due volte, se puoi
Richiedi una seconda lattina, presa da un pallet diverso, preferibilmente imballato due mesi fa. La prima esercitazione testa il sistema; il secondo verifica se il sistema sopravvive all'ordine completato. Molte piante possono tracciare la produzione odierna e non possono tracciare quella di febbraio.
Passaggio 8: capacità, strumenti e programma a cui ti iscrivi
La qualità è solo la metà di ciò che acquisti. L'altra metà è un posto in coda e la coda è invisibile a meno che non si chiedano i numeri.
| Chiedere | Buona risposta | Segnale di avvertimento |
|---|---|---|
| Velocità nominale rispetto alla potenza effettiva del cambio | Divario inferiore al 20% | Una linea da 400 cpm che eroga 240 cpm |
| Tempo di cambio tra i diametri | 2–4 ore, documentato | “Dipende dall'ordine” |
| Portafoglio ordini attuale | Indicato in settimane, con una data di consegna | Una promessa in mesi senza data |
| Proprietà degli strumenti per la tua taglia | Di proprietà dell'impianto, elencati per diametro | Preso in prestito o posseduto da un partner commerciale |
| Numero di linee e loro diametri | Specifico, adatto all'officina | Linee vaghe o più di quante l'edificio possa contenere |
La domanda di passaggio è quella che predice il tuo secondo ordine. Un impianto in grado di cambiare un collo in quattro ore documentate può richiedere un programma misto; una pianta che necessita di un giorno raggrupperà il tuo ordine con quello di qualcun altro e i tuoi tempi di consegna seguiranno il loro calendario anziché il tuo. I meccanismi commerciali di ciò sono stabiliti nelcinque elementi di costo nascosti nei prezzi delle bombolette spray, che vale la pena leggere prima di negoziare solo sul prezzo unitario.
Chiedi cosa non faranno
Una pianta che dice sì a tutto non ha capito la domanda. Chiedi direttamente: quali diametri non esegui, quali rivestimenti non applichi, in quali mercati non spedisci. Le risposte sono generalmente specifiche e oneste e ti dicono più sulle capacità di un catalogo.
Passaggio 9: punteggio e la lettera che invii successivamente
Segna mentre cammini, non dopo nel taxi. Cinque categorie, pesi di seguito e una frase scritta per categoria che spiega il punteggio. Il numero conta meno della frase: quella frase è ciò che citerai quando qualcosa andrà storto nel settimo mese.
| Categoria | Peso | Ciò che merita il massimo dei voti |
|---|---|---|
| Registrazioni e tracciabilità | 25 | L'esercitazione di quindici minuti è stata ripetuta due volte, i registri indicizzati per lotto |
| Controllo del rivestimento e della polimerizzazione | 20 | Registrazione PMT per turno, film misurato su pareti laterali e cupola |
| Formatura e cucitura | 20 | Collo a tre stadi, controllo cucitura ogni ora, cambio formato documentato |
| Prova di tenuta e igiene | 15 | Temperatura del bagno e cloruro registrati, scarti messi in quarantena |
| Trasparenza commerciale | 20 | Attrezzature di proprietà, arretrato dichiarato in settimane, rifiuti netti |
Sopra 80 senza zero in nessuna categoria vale la pena fare un ordine di prova. Tra i 65 e gli 80, la capacità esiste ma il sistema è informale: inserisci le lacune in una lettera di conferma e richiedi una risposta scritta prima del primo ordine di acquisto. Al di sotto dei 65 anni, probabilmente stai finanziando la curva di apprendimento di qualcuno.
La lettera di conferma: sei righe
- Il calibro e la massa del rivestimento di stagno del substrato, in base al numero di calore.
- Il codice del prodotto laccato, il film secco target e la temperatura minima di picco del metallo.
- Accetterai il numero di fasi di strizione e le tolleranze delle dimensioni di crimpatura.
- Il formato del codice batch e la posizione in cui appare sulla confezione.
- Controllo delle modifiche: nessuna modifica di substrato, vernice o attrezzatura senza preavviso scritto.
- Lo standard del reclamo: cosa conta come difetto e chi paga il trasporto in caso di sostituzione.
Sei righe, una pagina, firmate da entrambe le parti. Non è un contratto; è la versione della conversazione che sopravvive al ricambio del personale. La maggior parte delle controversie sulla fornitura non sono disaccordi sulla qualità: sono disaccordi su ciò che è stato concordato, e questa pagina pone fine a ciò.
Invia la lettera entro 48 ore, mentre la visita è ancora recente. Una lettera inviata tre settimane dopo sembra una trattativa. Una lettera inviata il giorno successivo sembra un record.
Se hai solo mezza giornata
Tagliare il corridoio di stampa e la linea finale. Conserva il magazzino bobine, la misurazione del rivestimento, lo smontaggio della cucitura, il trapano di tracciabilità e la conversazione commerciale. Questi cinque coprono i quattro numeri e l'unico record che l'intero audit esiste per produrre. La stampa è la cosa più semplice da giudicare in seguito dai campioni; la tracciabilità non può essere giudicata affatto dai campioni.
Sei frasi che identificano un ufficio commerciale
| Quello che senti | Cosa significa di solito |
|---|---|
| “La fabbrica è il nostro partner, noi siamo l’ufficio vendite.” | Non hai alcun accordo di qualità con l'impianto |
| "Possiamo organizzare una visita il mese prossimo." | Hanno bisogno di tempo per informare l'impianto |
| "Il certificato è con la nostra altra società." | L'entità che detiene la licenza non è quella che ti cita |
| "Diametro del ricciolo? Seguiamo lo standard." | Nessuno lo misura |
| "Il nostro ingegnere non è qui oggi." | C'è un ingegnere e lui è il sistema |
| “Qualsiasi diametro, qualsiasi rivestimento, qualsiasi quantità.” | Non hanno controllato |
Uno di questi da solo non è niente. Tre in un pomeriggio è uno schema, e lo schema è ciò che stai effettivamente audendo.
Domande che gli acquirenti fanno prima di prenotare una visita
Quanto tempo dura l'audit di fabbrica di un aerosol?
Un'intera giornata sul posto copre documenti, magazzino bobine, stampa, rivestimento, linea carrozzeria, estremità, test di tenuta, tracciabilità e incontro commerciale. Mezza giornata è sufficiente solo se si abbandonano i confini e l'esercitazione della tracciabilità, che sono i due passaggi che rivelano di più.
Una società commerciale può superare questo audit?
No, se include un'esercitazione di tracciabilità e un controllo dell'etichetta della bobina. Un ufficio commerciale può produrre certificati, campioni e fotografie, ma non può riportarti da una lattina finita a un numero di serie in quindici minuti, perché non conserva i registri della produzione.
Cosa dovrei misurare, in una frase?
Calibro della bobina e massa del rivestimento di stagno, pellicola secca del rivestimento e temperatura di picco del metallo, diametro dell'arricciatura e quattro dimensioni di crimpatura dallo smontaggio della cucitura. Tutto il resto della visita è osservazione.
La ISO 9001 è sufficiente?
No. Certifica un sistema di gestione, non un prodotto. Leggi l'ambito e l'indirizzo del sito, quindi richiedi la licenza per l'imballaggio di merci pericolose, i certificati della fabbrica e l'elenco di proprietà delle attrezzature.
Qual è un punteggio ragionevole?
Sopra 80 senza zero in qualsiasi categoria vale un ordine di prova. Da 65 a 80 significa che la capacità esiste ma il sistema è informale. Al di sotto di 65 di solito significa che la pianta sta imparando dal tuo ordine.
Devo annunciare la visita?
Annunciare la data, non il percorso. Una pianta che sa che stai arrivando riordinerà il pavimento, il che va bene. Una richiesta non scritta di un batch record nel corso della giornata è ciò che separa un sistema da un programma di pulizia.
Qual è la fotografia più utile da scattare?
L'adesivo di calibrazione sul manometro che ti è stato appena consegnato. Dimostra che il numero che hai annotato proviene da uno strumento aggiornato, il che rende il numero utilizzabile in una richiesta di risarcimento undici mesi dopo.
Riferimenti tecnici
- ISO 9001:2015 — Sistemi di gestione della qualità, requisiti (ambito e indirizzo del sito sono le clausole che contano qui).
- ISO 9004 — Guida per un successo duraturo, utile per giudicare se un sistema è documentato o improvvisato.
- Regolamenti tipo delle Nazioni Unite, capitolo 6.1 — Requisiti per la costruzione e il collaudo degli imballaggi, compreso l'imballaggio interno per aerosol.
- FEA (European Aerosol Federation): pratiche standard di riempimento e test per contenitori ed erogatori di aerosol.
- ISO 11093 — Carta e cartone, determinazione del profilo dell'onda e della stabilità dimensionale (relativo alla protezione di cartoni e pallet).
Ultimo aggiornamento:19 novembre 2026. Scritto dal team tecnico di Sailon Metal Packaging, un produttore di bombolette spray in banda stagnata con sede a Foshan, in Cina, che produce corpi da 45–70 mm dal 2007. Le cifre fornite sono valori tipici del settore, non limiti; confermarli rispetto alle vostre specifiche e alla regolamentazione del mercato di destinazione prima dell'uso in un contratto di acquisto.
Stai effettuando l'audit di un fornitore di lattine e desideri una seconda opinione?
Invia i sei documenti e i quattro numeri che hai misurato. Ti diremo cosa mostrerebbe normalmente una pianta e quali dei tuoi risultati sono seri.