アンエアゾール缶工場監査ツアーではなく、時間指定の検査です。 1 日の作業時間は約 480 分です。 25 分ごとに 9 回停車すると、それぞれ 225 個が消費され、残りは会議、昼食、散歩に消えます。この算術が、ほとんどの監査がバッチ記録を開かずに研究室のドアで終了する理由です。
有用な監査では、4 つの測定値、1 つのトレーサビリティ記録、および請求に引用できるスコアが生成されます。文書だけでは何も証明できませんが、写真では証明が不十分です。測定したカール直径と自分で追跡したヒート番号を持たずに退席した場合は、プレゼンテーションに参加したことになります。
ステップ 1 — フライトを予約する前に書類を準備する
1 つのメールで 6 つの文書を一度に要求します。メーカーは 1 日以内に 6 件の添付ファイルを返信します。ある商社は、残りの 4 つが「工場とともにある」理由を説明する 2 つのパラグラフと 1 つのパラグラフで返信します。そのパラグラフは、すでに書き留める価値のある発見です。
| 書類 | これだけ読んでね | 不足している場合や曖昧な場合 |
|---|---|---|
| 営業許可 | 社名ではなく事業範囲 | 請求機関は、あなたが訪れているワークショップを所有していない可能性があります |
| ISO9001認証 | 認証機関、サイトのアドレス、範囲の文言 | 「金属製パッケージの販売」の範囲に生産は含まれない |
| 危険物包装許可 | サイトアドレスとリストされている製品クラス | 空のエアゾール缶は、ほとんどの輸出市場で危険物包装として規制されています。 |
| ブリキ工場証明書 | ミル名、錫めっき量、質、ゲージ | 基板はスポット市場で購入され、注文間で交換されます |
| 工具所有権リスト | あなたの直径に応じたダイスとパンチを所有しているのは誰ですか | リードタイムは第三者のスケジュール決定によるものとなります |
| 最近の船荷証券 3 件 | 港、コンテナ数、荷受国 | エクスポートは不定期であるため、ドキュメントのエラーが急増します |
このステップのトラップは、間違ったエンティティに発行された有効な証明書です。販売会社の証明書は工場の証明書と同じように見えます。同じレイアウト、同じ認定マーク、同じフォントです。違いは 1 行、つまりアドレスです。その住所がビジネスセンターのオフィスフロアの場合は、どの法人が生産ライセンスを保有しており、どの法人が品質契約に署名するのかを書面で尋ねてください。質問を飛ばしたバイヤーは、2 年目で、サプライヤーとの品質協定は 1 台の機械も稼働していない会社によって締結されており、工場はバイヤーに対してまったく義務を負っていないことを知ります。
税関書類が重複する場合
文書化と生産は 2 つの異なるリスクであり、プラントは一方には強くても、他方には弱い場合があります。の空のエアゾール缶の輸入書類チェックリスト税関側 (HS 分類、関税、梱包申告) について説明します。これは、オーブンが金属のピーク温度を記録しているかどうかとは別の話です。
ライセンスでできることと教えてもらえないこと
このサイトでは危険物の梱包が許可されていることがわかります。これは、その工場がコンテナいっぱいにそれらを出荷したことがあるということを示すものではなく、証明書が購入しようとしている直径をカバーしているというものでもありません。あなたの直径が記載された船荷証券を 1 枚要求してください。 45 mm と 65 mm を輸出する工場は両方を生産できます。これまで 52 mm しか稼働したことのないプラントでも、工具の使い方を学習します。
ステップ 2 — コイル ラベルから 5 つのフィールドをコピーする
原料店は 20 分かかり、印刷ホールよりも多くの質問を解決します。コイルは端を立てて立て、決して平らにしないでください。平らに保管すると平らな斑点が生じ、数か月後には体のしわや首の楕円形として現れます。
ファイルからではなく、現在ラインにロードされているコイルのラベルから 5 つのフィールドをコピーします。ミル、錫コーティングの質量、焼き戻し、ゲージ、熱数。エアロゾル本体の場合、2.8/2.8 g/m² が一般的な仕様です。 5.6/2.8 は製品側の腐食マージンを追加します。これは水ベースのフォーミュラや pH 8 を超えるものにとって重要です。
| 分野 | 典型的なエアロゾル値 | なぜリスクが変わるのか |
|---|---|---|
| 錫めっき質量 | 2.8/2.8 g/m² (E2.8/2.8) | 製品側で 2.0 g/m² 未満では、ピンホールが腐食寿命の大半を占めます。 |
| 気性 | T-3、T-4、または DR-550 | 焼き戻しが硬いので座屈には耐えますが、ダイスが摩耗すると首に亀裂が入ります。 |
| ゲージ | 0.18~0.22mm | 0.02mm以下は写真では見えず、変形試験で測定可能 |
| 熱数 | 英数字、ヒートごとに一意 | 欠陥を 1 年ではなく 1 つのコイルまで追跡できる唯一の分野 |
| 表面仕上げ | ストーン、マット、ブライト | マットはラッカーを異なる見方で捉えています。明るい線だけがフィルムの変化を示します |
昨年のファイルではなく、今日製造ラインにあるコイルの製造証明書を求めてください。次に、その証明書を見積書の隣に置きます。証明書に記載されているゲージが見積もられたゲージよりも薄い場合は、コスト削減により価格が機能したことになります。
ゲージよりもヒート数が重要な理由
ゲージは仕様です。熱数はアイデンティティです。 8 か月後に缶のバッチがネックで割れると、ゲージは缶が名目上正しいことを示し、熱数は鋼鉄が 1 つのコイルから来たのか、3 つのコイルから来たのかを示します。シフトごとに熱量を記録している工場は、クレームに対して 1 時間以内に回答できます。そうでない植物は、材料が大丈夫だったと伝えて、話題を変えます。
ステップ 3 — 印刷を鑑賞するのではなく、コーティングを測定する
印刷は視覚的に行われるため、訪問者は印刷機の前に留まり、写真を撮ります。コーティングは目に見えないため、作業は加速します。これは、缶の内部のラッカーが 2 年間製品に接触する唯一の部分であるため、逆向きです。
| 応用 | 代表的なドライフィルム | 金属のピーク温度 | 硬化が不十分だと何が失敗するのか |
|---|---|---|---|
| 工業用溶剤 | 5–8 µm | ≈ 200 °C | 柔らかい皮膜、傷と溶接縞から始まる腐食 |
| 化粧品(アルコールベース) | 8–12 µm | ≈ 200 °C | ポリオールの攻撃、異臭は 6 か月目頃に現れます。 |
| 食品と乳製品 | 10–15 µm | ≈ 200 °C、長時間滞留 | 脂肪相への鉄の移行、缶上部の金属味 |
| 高酸または高塩分 | 12~18 µm、2回塗り | 2パス | 溶接部に膨れが生じ、その後ピンホール腐食が発生 |
あなたがそこに立っている間にオペレーターに缶の 1 つを測定してもらい、プローブがどこに触れるかを観察してください。ドームで測定された測定値は、側壁で測定された測定値と同じフィルムではなく、単一の数値を報告するプラントは通常、最良の数値を報告します。
金属のピーク温度は数値であり、オーブンの設定ではありません
オーブンのディスプレイには気温が表示されます。フィルムは鋼自体が温度に達したときにのみ架橋しますが、それはゲージ、ライン速度、滞留時間によって異なります。 0.18 mm ボディで毎分 400 缶の速度で稼働するラインは、260 °C に設定されたオーブンで金属のピーク温度が 200 °C に達する可能性があります。 0.22 mm の本体を備えた毎分 380 缶の同じオーブンでは使用できない場合があります。
したがって、現在実行中のバッチのオーブン チャートを要求し、ピーク金属温度が週ごとではなくシフトごとに記録されていることを確認してください。シフトごとに記録している工場は、9 か月後に顧客から金属音の報告があり、それがどの工場から発生したのか分からないときに尋ねるであろう質問に、すでに答えています。硬化が不十分または中断されたフィルムが下流でどのように見えるかは、端と継ぎ目の欠陥ガイド.
コーティングラインを明らかにする3つの質問
- 現在タンク内にあるラッカーの製品コードとそのバッチは何ですか?
- 最後に硬化チェックを行ったのはいつですか?また、測定されたピーク金属温度は何度でしたか?
- オーブンが 4 分間停止した場合、その中の缶は廃棄されるか、再稼働されるか、または合格されるか、どうなるでしょうか?
3 番目の質問は、システムと習慣を区別するものです。ほとんどの植物はそれらを廃棄します。再実行する人もいます。いくつかの試験に合格するものはありますが、その少数の試験がフィルム密着性試験の存在理由です。
ステップ 4 — 体のラインにあるものを 4 つ数えます
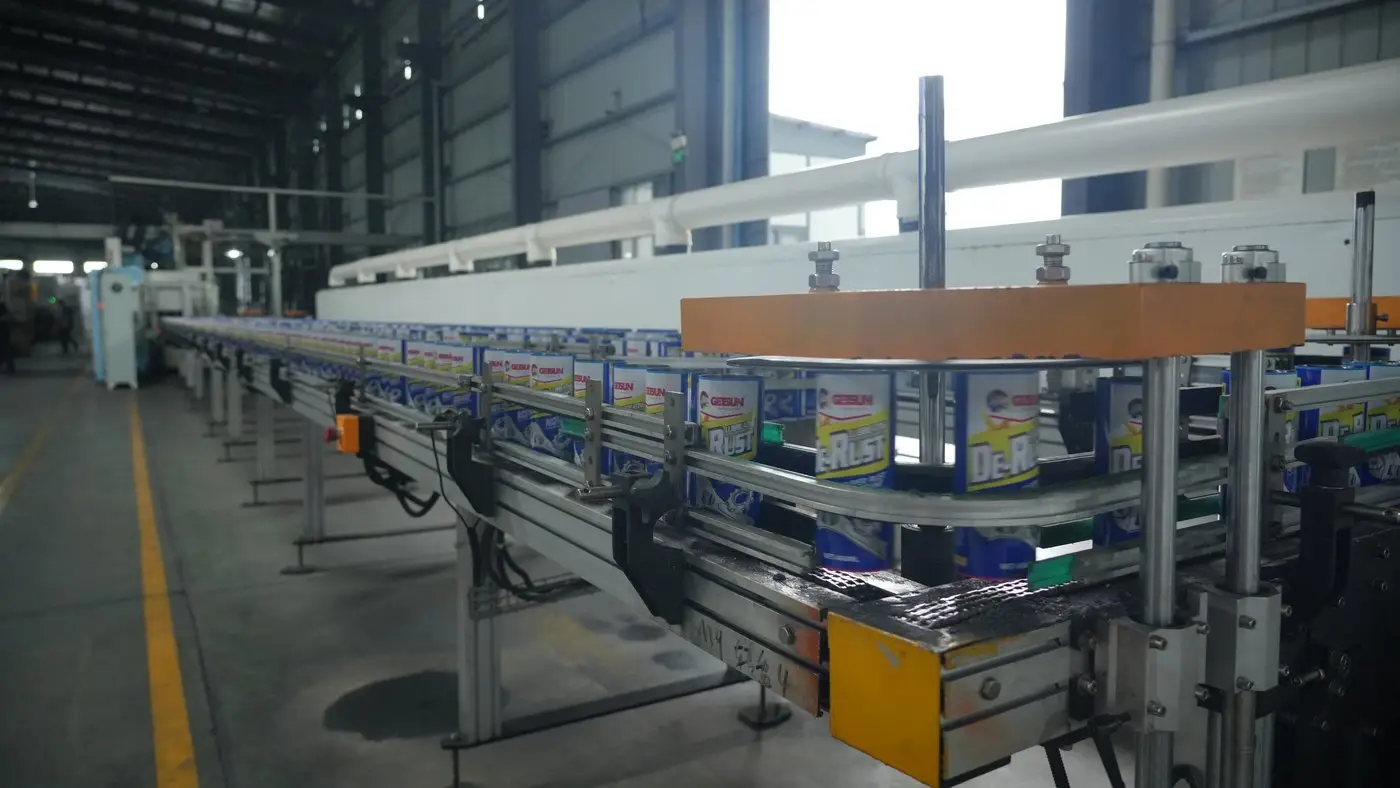
ボディラインは、缶が平らなシートでなくなる場所です。すべてのカメラを理解する必要はありません。 4 つのものを数えて、その数字を書き留める必要があります。
1. 溶接タイプと内側ストライプ
溶接機が高周波誘導式か銅線抵抗式かを考えて、内側のストライプを見てください。ストライプは缶全体の中で最も薄いコーティングで、両端の裸のスチールの上にあり、最初に破損します。スキップのない、連続した均一な幅のストライプが見たいものです。コイルの端でストライプがさまよったり狭くなったりする場合は、ラッカーに関する警告ではなく、アプリケーターに関する警告です。
2. ネッキング段階
ネッカーが何段階実行するかを尋ねます。 45 ~ 70 mm の食品および化粧品のボディの場合、各段階で直径が限定的に縮小されるため、3 つ以上が通常です。 65 mm のボディにネックが 1 回ヒットするということは、鋼材に 1 回のパスで過剰な処理が求められていることを意味し、後でカールの下の微小な亀裂として現れます。工場では見えず、フィラーの漏れとして確認できます。
3. ドームとベースの形成
ベースを見てください。適切なエアゾールベースには凹んだリングがあり、缶が平らなディスクではなくリムの上に立つようになります。底が浅い場合、またはリングの定義が不十分な場合、缶がコンベア上で揺れ、クリンパでのバルブの位置ずれが発生します。これは、充填ラインの問題として現れる缶の欠陥です。
4. スクラップ箱
2 分間、ゴミ箱の前で時間を過ごし、その中身を読んでください。曲がったボディ、割れたネック、コーティングされていないストライプ部分、へこんだドーム。このゴミ箱は、そのラインが抱えている問題についての正直なレポートであり、訪問前にそれを厳選する人は誰もいません。スプリットネックでいっぱいのビンは、ネッカー工具が寿命を迎えていることを示しています。コーティングされていないボディがいっぱいのビンを見ると、ストライプ アプリケーターが感触によって調整されていることがわかります。
ステップ 5 — 端部と、リークを決定する 4 つの圧着寸法
通常、端は購入されますが、それで問題ありません。重要なのは、工場が完成した縫い目を測定するのか、それとも進入端のみを測定するのかということです。次元の互換性45 ~ 70 mm の範囲の上端と下端ほとんどの購入者が想定しているよりも範囲が広いため、サプライヤー名よりも証明書のペアの方が重要です。
| 縫い目寸法 | 何を制御するのか | 一般的なチェック頻度 |
|---|---|---|
| 縫い目の厚さ | シール剤の圧縮 | 1 時間ごと、および実行の開始と終了 |
| 縫い目の高さ | カールが完全にかかっているかどうか | 1時間ごと |
| 皿穴深さ | 端がチャック壁からどのくらい下に位置するか | 2時間ごと、またはパレットごと |
| ボディフック・エンドフックの重なり | 実際のシールの長さ。間違ったときに漏れるもの | あらゆる縫い目を分解 |
待っている間に片方の縫い目をカットしてもらいます。カッター、ローラー、マイクロメーターを使って 6 分かかり、写真に撮れる断面が得られます。フックが 1.1 mm 以上重なっていること、コンパウンドが全周に均等に絞られていること、ボディのフック半径に亀裂がないことの 3 点を確認してください。
マイクロメーターの読み取り値の隣の断面を写真に撮ります。番号のない継ぎ目の写真は金属の写真です。番号付きの縫い目の写真が証拠となります。
2 つの直径に対応するダイス
尋ねる価値のある質問: 1 つの圧着ヘッドは 52 mm と 65 mm の両方に対応しますか?多くの工場では工具の変更が行われますが、多くの工場ではその変更がスケジュールよりも遅くなります。答えが「調整します」の場合は、前回の切り替え時のセットアップ記録を求めてください。 1 つのヘッドに 2 つの直径があり、感触によって調整されますが、これがフィラーで発生する最も一般的な漏れの原因であり、缶工場では再現できません。
ステップ 6 — 漏れ検査、および誰も検証しない浴槽
すべてのエアゾール缶プラントにはウォーターバスが付いています。それを検証する人ははるかに少ないです。この順序で 3 つの質問をし、どれだけ早く答えられるか見てみましょう。
- お風呂の温度は何度ですか?それはどこに記録されていますか?50 ~ 55 °C の浴槽に 3 分間浸すのが一般的なテスト条件です。 42 °C で動作するバスでは漏れが少なくなり、より多くの缶が通過します。
- 水はどれくらいの頻度で交換されますか? 塩素濃度はどのくらいですか?これは植物を分ける問題です。高濃度の塩化物を含む温水は、検査対象である継ぎ目を攻撃し、浴槽を通過した缶によって倉庫に継ぎ目の汚れが発生する可能性があります。
- 失敗した缶はどうなりますか?ラインに戻すのではなく、バッチコードで隔離する必要があります。
2 番目の質問は、ほとんどの訪問者が決して尋ねない質問であり、後で出会うことと関係しています。継ぎ目の周りに錆びた斑点がある状態で到着した缶は、損傷を与えている槽を通過することがよくありました。その仕組みについては、海上輸送における錆びに関するガイド「工場を乾燥した状態で放置した」という説明を受け入れる前に、一読の価値があります。
リークテスターが実際に検出するもの
ほとんどのインライン テスターは圧力減衰または真空減衰ユニットです。缶全体の圧力損失を検出します。つまり、年間数ミリグラムのゆっくりとした継ぎ目漏れは決して記録されない可能性があります。それは機械の欠陥ではありません。それがこの方法の限界であり、それがバスと継ぎ目の測定がそれと並行して存在する理由です。植物がテスターがすべてをキャッチしたと言ったら、あなたはその植物について何かを学んだことになります。
ステップ 7 — 15 分間のトレーサビリティ訓練
目の前のパレットから缶を 1 つ選びます。それを品質管理者に渡し、コイルの熱番号、コーティングのバッチ、オーブンの記録、および製造元のバッチのリークテストの結果を尋ねます。次にタイマーを開始します。
15分が合格点だ。 15 未満の場合は、レコードにインデックスが付けられ、誰かがレコードを所有していることを意味します。 30 を超えると、記録は存在しますが、月ごと、人ごとにアーカイブされ、その人が退職するまで機能します。拒否は、缶がここで製造されていないか、バッチが記録されていないことを意味し、どちらの回答でも監査は終了します。
欄外に何を書くか
5 つではなく 4 つのこと: 誰が検索したのか、どれくらい時間がかかったのか、どの記録が紙でどれがシステムにあるか、答えがシフトにいる 1 人の担当者に依存するかどうか。最後の障害は、実際に起こる障害であるため、後で送信する手紙で名前を付ける価値のある単一障害点です。
可能であればドリルを 2 回実行します
別のパレットから取り出した 2 番目の缶 (できれば 2 か月前に梱包されたもの) を求めてください。最初のドリルではシステムをテストします。 2 番目のテストでは、システムが完了した注文を継続できるかどうかをテストします。多くの工場では今日の生産量を追跡できますが、2 月の生産量を追跡することはできません。
ステップ 8 — 参加するキャパシティ、ツール、およびスケジュール
品質は購入したものの半分しかありません。残りの半分は行列の場所で、番号を聞かない限り行列は見えません。
| 聞く | 良い答えです | 警告標識 |
|---|---|---|
| 定格回転数と実際の変速出力 | ギャップは 20% 未満 | 400 cpm ラインが 240 cpm を供給 |
| 直径間の切り替え時間 | 2 ~ 4 時間、文書化 | 「ご注文によります」 |
| 現在の受注残 | 納期は週単位で記載されています | 日付のない数か月後の約束 |
| 自分のサイズに合ったツールの所有権 | 工場所有、直径順にリスト | 取引パートナーから借用または所有されている |
| 線の数とその直径 | 具体的、現場にマッチする | 曖昧、または建物が保持できる以上の線 |
切り替え問題は、2 番目の順位を予想する問題です。文書化されている 4 時間でネッカーを変更できるプラントは、混合スケジュールを取る可能性があります。 1日必要な工場はあなたの注文と他の人の注文をまとめて処理し、リードタイムはあなたのカレンダーではなく他の人のカレンダーに従います。その商業的な仕組みについては、エアゾール缶の価格設定における 5 つの隠れたコスト要素、単価だけで交渉する前に一読の価値があります。
何をしないかを尋ねる
すべてに「はい」と答える植物は、質問を理解していません。どの直径を使用しないのか、どのライニングを使用しないのか、どの市場に出荷しないのかを直接質問してください。通常、答えは具体的かつ正直であり、カタログよりも機能について詳しく教えてくれます。
ステップ 9 — スコアリングとその後に送信するレター
タクシーの中で得点するのではなく、歩きながら得点します。 5 つのカテゴリ、以下の重み、およびカテゴリごとにスコアを説明する 1 つの文章。数値は文よりも重要です。その文は、7 か月目に何か問題が発生したときに引用するものです。
| カテゴリ | 重さ | 満点を獲得できるもの |
|---|---|---|
| 記録とトレーサビリティ | 25 | 15 分間のドリルが 2 回完了し、バッチごとにレコードのインデックスが作成されました |
| コーティングと硬化の制御 | 20 | シフトごとの PMT ログ記録、側壁とドームの膜測定 |
| 成形と縫い合わせ | 20 | 3 段階のネック、1 時間ごとの縫い目チェック、文書化された切り替え |
| リークテストと衛生状態 | 15 | 浴槽の温度と塩素を記録し、不合格品を隔離 |
| 商業上の透明性 | 20 | ツールを所有、バックログは数週間で記載、明確な拒否 |
どのカテゴリーにもゼロがなく 80 を超えると、試行注文する価値のあるプラントです。 65 歳から 80 歳の間では、この機能は存在しますが、システムは非公式です。確認レターにギャップを設け、最初の発注前に書面での回答を要求します。 65 歳未満の場合、あなたは誰かの学習曲線に資金を提供している可能性があります。
確認書:6行
- 熱数による基材のゲージと錫コーティングの質量。
- ラッカーの製品コード、対象となる乾燥膜、および金属の最低ピーク温度。
- 受け入れられるネッキングステージ数と圧着寸法公差。
- バッチコーディング形式と、それがカートン上のどこに表示されるか。
- 変更管理: 書面による通知なしに下地、ラッカー、工具を変更しないでください。
- クレームの基準: 何が欠陥としてみなされるのか、交換品の運賃は誰が支払うのか。
6 行、1 ページ、双方の署名。それは契約ではありません。それは、スタッフが入れ替わっても生き残る会話のバージョンです。ほとんどの供給紛争は品質に関する意見の相違ではなく、合意された内容に関する意見の相違であり、このページでそれは終わりです。
訪問がまだ最近であるうちに、48 時間以内に手紙を送ってください。 3週間後に送られた手紙はまるで交渉のような内容だった。翌日送られた手紙はまるで記録のようだった。
半日しかないなら
印刷ホールとエンドラインをカットします。コイルの保管、コーティングの測定、継ぎ目の分解、トレーサビリティのドリル、そして商業的な会話を続けてください。これら 5 つは、監査全体が作成するために存在する 4 つの数値と 1 つの記録をカバーしています。印刷は、後でサンプルから判断するのが最も簡単です。トレーサビリティはサンプルからは全く判断できません。
取引所を特定する 6 つの文
| 聞こえること | 通常それが意味するもの |
|---|---|
| 「工場は私たちのパートナーであり、私たちは営業所です。」 | 工場と品質協定を結んでいない |
| 「来月の訪問を手配できます。」 | 工場に説明する時間が必要です |
| 「証明書は当社の他の会社のものです。」 | ライセンスを保有する団体はあなたを引用する団体ではありません |
| 「カール径?規格通りです。」 | 誰も測ってないよ |
| 「今日は弊社のエンジニアが不在です。」 | エンジニアが 1 人いて、彼がシステム担当です |
| 「どんな直径でも、どんな裏地でも、どんな量でも」 | 彼らはチェックしていない |
これらのうちの 1 つだけでは何もありません。午後 3 時はパターンであり、そのパターンが実際に監査していることです。
訪問を予約する前に購入者が尋ねる質問
エアロゾルの工場監査にはどれくらいの時間がかかりますか?
現場での丸 1 日は、文書作成、コイル保管、印刷、コーティング、ボディライン、端部、リークテスト、トレーサビリティー、商業会議をカバーします。最も明らかになる 2 つのステップである、エンドラインとトレーサビリティドリルを行う場合にのみ、半日あれば十分です。
商社はこの監査に合格できるのでしょうか?
トレーサビリティドリルとコイルラベルチェックが含まれている場合はそうではありません。貿易事務所は証明書、サンプル、写真を作成できますが、製造記録を保持していないため、完成した缶から 15 分で熱量まで戻すことはできません。
一言で言うと何を測定すればよいでしょうか?
コイルゲージと錫コーティング量、コーティング乾燥フィルムとピーク金属温度、カール直径、およびシーム分解からの 4 つの圧着寸法。訪問中のその他のことはすべて観察です。
ISO 9001 だけで十分ですか?
いいえ。製品ではなく管理システムを認証します。範囲とサイトの住所を読み、危険物包装許可証、工場証明書、工具所有者リストを求めます。
妥当なスコアとは何ですか?
どのカテゴリーにもゼロがなく 80 を超える場合は、トライアル注文の価値があります。 65 ~ 80 は、機能は存在するが、システムが非公式であることを意味します。通常、65 未満の場合は、プラントが注文に従って学習していることを意味します。
訪問を知らせるべきでしょうか?
ルートではなく日付を発表します。あなたが来ることを知っている植物は床をきれいにしてくれますが、それは問題ありません。当日のバッチ記録に対する台本なしのリクエストは、システムと清掃スケジュールを分けるものです。
撮るのに最も役立つ写真は何ですか?
先ほど渡されたゲージに貼られた校正シール。これにより、書き留めた番号が期限切れの機器からのものであることが証明され、11 か月後の請求でその番号が使用できるようになります。
技術参考資料
- ISO 9001:2015 — 品質管理システム、要件 (範囲とサイトアドレスがここで重要な条項です)。
- ISO 9004 — 持続的な成功のためのガイダンス。システムが文書化されているか即興で作られたかを判断する際に役立ちます。
- 国連モデル規則、第 6.1 章 — エアロゾル用の内部包装を含む、包装の構造とテストの要件。
- FEA (欧州エアロゾル連盟) — エアロゾル容器とディスペンサーの標準的な充填とテスト方法。
- ISO 11093 — 紙と板紙、フルートプロファイルと寸法安定性の決定 (カートンとパレットの保護に関連)。
最終更新日:2026 年 11 月 19 日。Sailon Metal Packaging 社の技術チームが執筆。Sailon Metal Packaging 社は、中国仏山市のブリキ製エアゾール缶メーカーで、2007 年以来 45 ~ 70 mm の本体を生産しています。与えられた数値は典型的な業界値であり、制限ではありません。購入契約で使用する前に、独自の仕様と仕向地市場の規制に照らして確認してください。
缶サプライヤーを監査していて、セカンドオピニオンが必要ですか?
6 つの書類と測定した 4 つの数値を送信します。植物が通常何を示すのか、そしてどの発見が深刻であるかをお知らせします。